
 EN
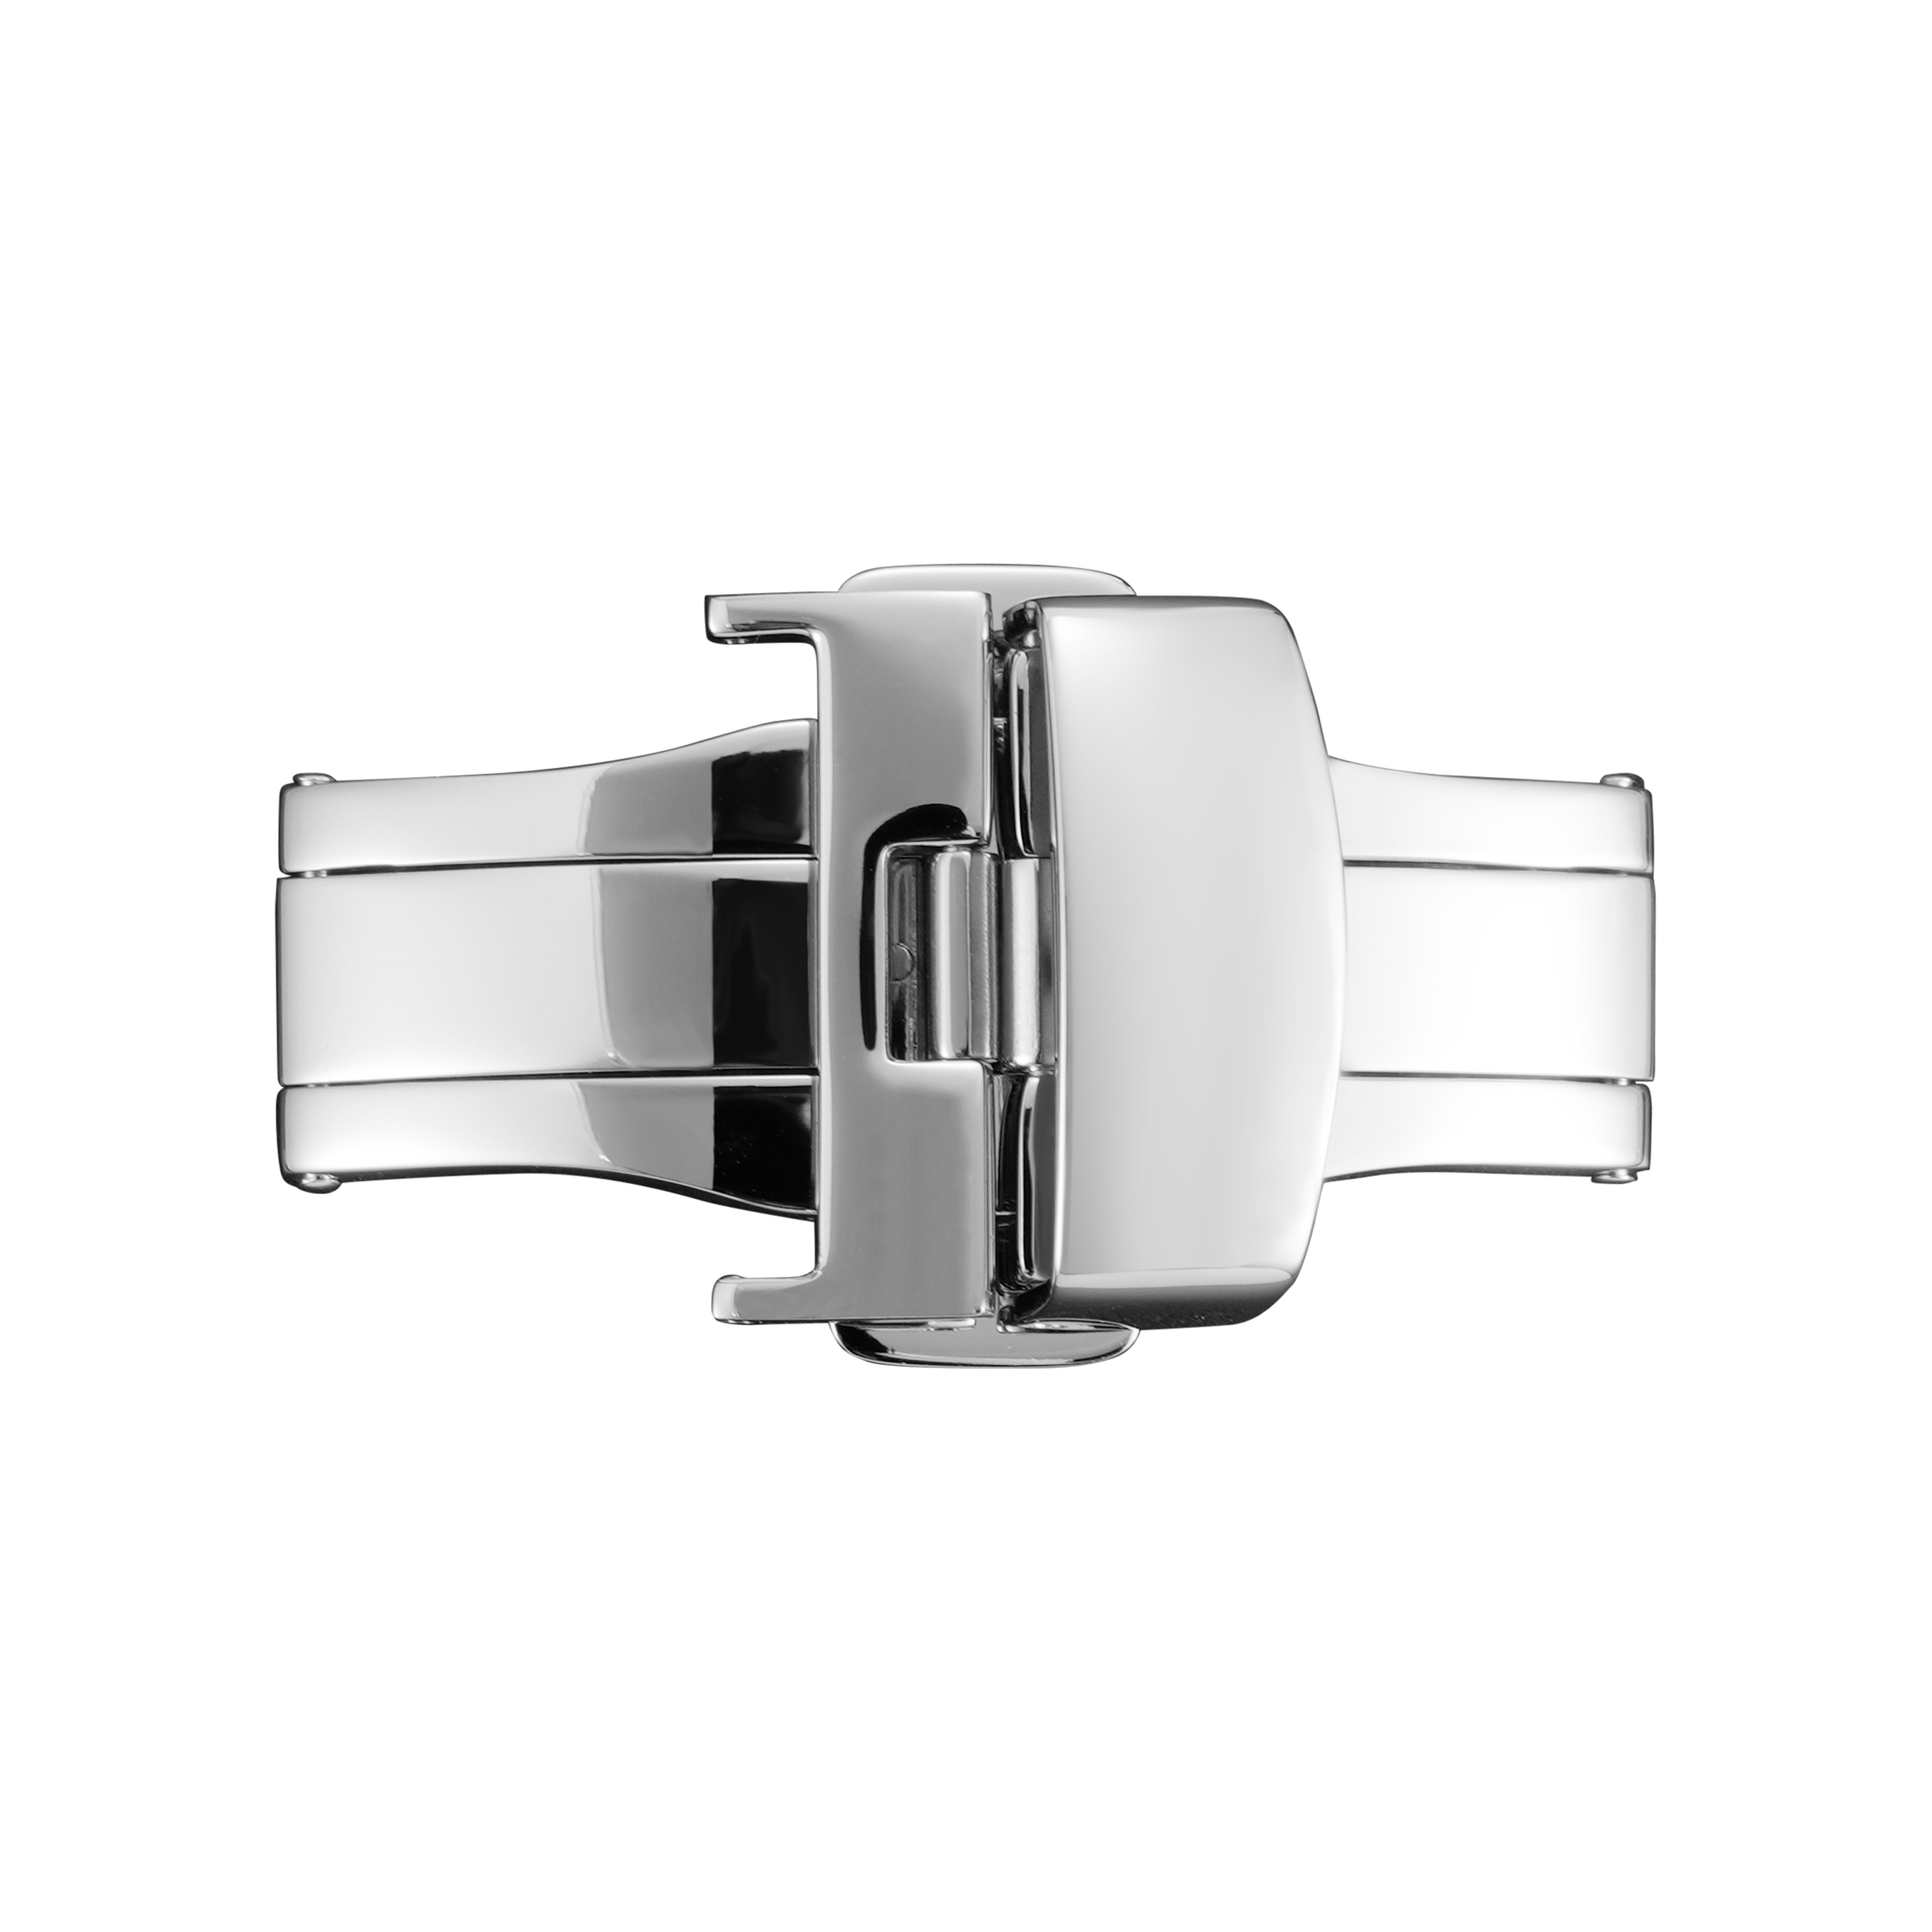
Zakaj si končna obdelava sponk zasluži natančnejši pogled
Sponke za ure so bolj izpostavljene obrabi kot kateri koli drug del ure. Vsak dan jih odpremo in zapremo desetkrat ali večkrat, terkajo se ob mizah in nabirajo znoj ter kožne maščobe. Končna obdelava sponke določa, kako bo izgledala po nekaj mesecih nositve. Zrcalno lakanje pokaže vsako režo. Brušena površina jih skrije bolje. Prevleka, ki se na robovih odpira, naredi celotno uro poceni. Končna obdelava ni le vprašanje videza. Vpliva na odpornost proti koroziji, taktilni občutek in na to, kako dobro sponka staranja. Blagovne znamke, ki končno obdelavo obravnavajo kot dodatno opravilo, pogosto za to plačajo z žalobami strank.
Lakalne tehnike za ustvarjanje zrcalnih površin
Poliranje je klasična visoko sijajna končna obdelava. Začne se z abrazivnim brušenjem za odstranitev sledi orodja, nato sledijo vedno bolj drobni polirni sestavi. Končni korak uporablja mehko polirno kolo z drobnim polirjem. Rezultat je ogledalna površina, ki odbija svetlobo ostro. Poliranje deluje dobro na ravnih in nekoliko ukrivljenih površinah. Globoki vdolbini in ostri notranji vogali so težje enakomerno polirati. Prekomerno poliranje lahko zaokroži robove in izglača ostre oblikovne linije. Polirane sponke izgledajo premium že iz embalaže, a hitro kažejo otiske prstov in mikrodrži. Ta končna obdelava je bolj primerna za uradne ure in prikazne predmete kot za vsakodnevno rabo.
Čopičasta in satenska končna obdelava za vsakodnevno rabo
Česanje ustvari smerno zrnato strukturo, ki razpršuje svetlobo. Skriva reze bolje kot lakanje, saj tekstura prekine odseve. Obstajajo različni načini česanja. Česanje v ravnih črtah poteka vzporedno z robovi sponke. Krožno česanje daje mehkejši videz. Smer zrna je pomembna. Sprememba smeri med sponko in podlaktnico je takoj opazna. Česani izdelki so gladki, a ne drsnih. Dobro delujejo na športnih urah in za vsakodnevno nosilnost. Ena omejitev je, da globoke reze lahko prerežejo zrno in se tako poudarijo. Popravek česanega izdelka je lažji kot popravek lakanega, vendar za ujemanje izvirnega zrna potrebuje veščino.
PVD in elektroplastika za barvo in trdnost
PVD, tj. fizikalno nanašanje iz parne faze, nanese tanko kovinsko ali keramično plast na površino sponke. Pogosti barvni odtenki so črna, zlata, roza zlata in srebrno-siva. PVD-preloge so trdnejše od elektroplastnih slojev in bolj odporne proti obrabi. Pri elektroplastenju se za nanašanje kovine, običajno zlata ali kroma, uporabi električni tok. To je cenejša, a mehkejša metoda. Oba postopka zahtevata temeljito čiščenje pred nanašanjem preloge. Katera koli maščoba, prah ali oksid na površini povzročita slabo oprijemljivost. Težava s pokritostjo robov je pogosta. Preloge so na ostrih robovih običajno tanjše, kar je tudi mesto, kjer se začne obraba. Preskus v solnem meglici po standardu ASTM B117 ali ISO 9227 lahko razkrije šibkosti preloge že pred odpremo.
| Možnost dokončne obdelave | Izgled | Odpornost proti poškodbam | Odpornost proti koroziji | Relativna cena |
|---|---|---|---|---|
| Zrcalno polirano | Visoka leskljivost | Nizka | Srednje | Nizka |
| Čopičasto satensko | Matirano z teksturo | Srednje | Srednje | Nizka |
| Peskovano | Popolnoma matirano | Srednje | Srednje | Nizka |
| Elektroplating | Barvno, sijavno | Nizka do zmerna | Srednje | Srednje |
| Pvd revrstnjenje | Barvno, trajno | Visoka | Visoka | Višji |
| Kombinacija | Kontrast | Spremenljivo | Spremenljivo | Višji |
Peskovanje in matirane teksture
Peskanje uporablja stisnjen zrak za izstreljevanje drobnih delcev proti površini sponke. Rezultat je enotna matirana tekstura brez smerne zrnati strukture. Skriva praske zelo dobro in se občuti suho. Peskane površine lahko prikažejo oljne sledi prstov, vendar se enostavno očistijo. Eden od tveganj je, da se peskalni medij lahko vgradi v mehke kovine, če je tlak previsok. Drugo tveganje je neenotna tekstura, če se razdalja šobice ali hitrost premikanja spreminjata. Peskanje se pogosto uporablja pri taktičnih ali zunanjih stilih. Dobro se združuje s PVD-prevlekami, saj grda površina prevleki omogoča boljšo oprijemljivost.
Kombiniranje končnih obdelav in kakovostni pregledi
Številne sponke uporabljajo dva ali več različnih izdelkov za ustvarjanje kontrasta. Polirano sproščevalno gumb na mati telesni površini. Peskano obdelan center z lepoljeno robo. Kombiniranje različnih izdelkov dodaja vizualni učinek, vendar tudi zapletenost. Vsak dodatni korak poveča verjetnost kontaminacije ali napačne poravnave. Meje med različnimi izdelki morajo biti ostre. Poliranje, ki preide v mati del, izgleda neprebrano. Kontrole kakovosti pri končni obdelavi vključujejo vizualno primerjavo z odobrenimi vzorci, merjenje debeline prevleke in preskus oprijema. Primer iz proizvodnje sponk v južni Kitajski kaže, zakaj je nadzor procesa pomemben. Serija sponk z PVD-prevleko je opravila začetni pregled, a po nekaj tednih simulirane obrabe so se na robovih pojavile luščilne napake. Vzrok ni bil sam PVD-material. Na čistilni liniji je bilo izrabljeno pršilno šobo za izpiranje, zaradi česar je na robovih ostala tanka ostanek. PVD-plast se je prilepila na ta ostanek namesto na kovino. Zamenjava šoba in dodatek plazemskega čiščenja sta rešili težavo. Rešitev je bila poceni, vendar le zato, ker je tovarna opravila preskuse pred pošiljanjem.
Za blagovne znamke, ki potrebujejo enotno končno obdelavo na sponkah, narukavicah in ohišjih, BURRIVA je gradila svojo proizvodnjo okoli teh zunanjih komponent. Z notranjimi linijami za brušenje, čopičenje, peskarenje in PVD ter dokumentiranimi postopki nadzora podjetje podpira OEM-projekte, ki zahtevajo ponovljive rezultate. Ta osredotočenost na podrobnosti končne obdelave pomaga lastnikom blagovnih znamk izogniti se majhnim napakam, ki ogrozijo dojemanje kakovosti izdelka.