
 EN
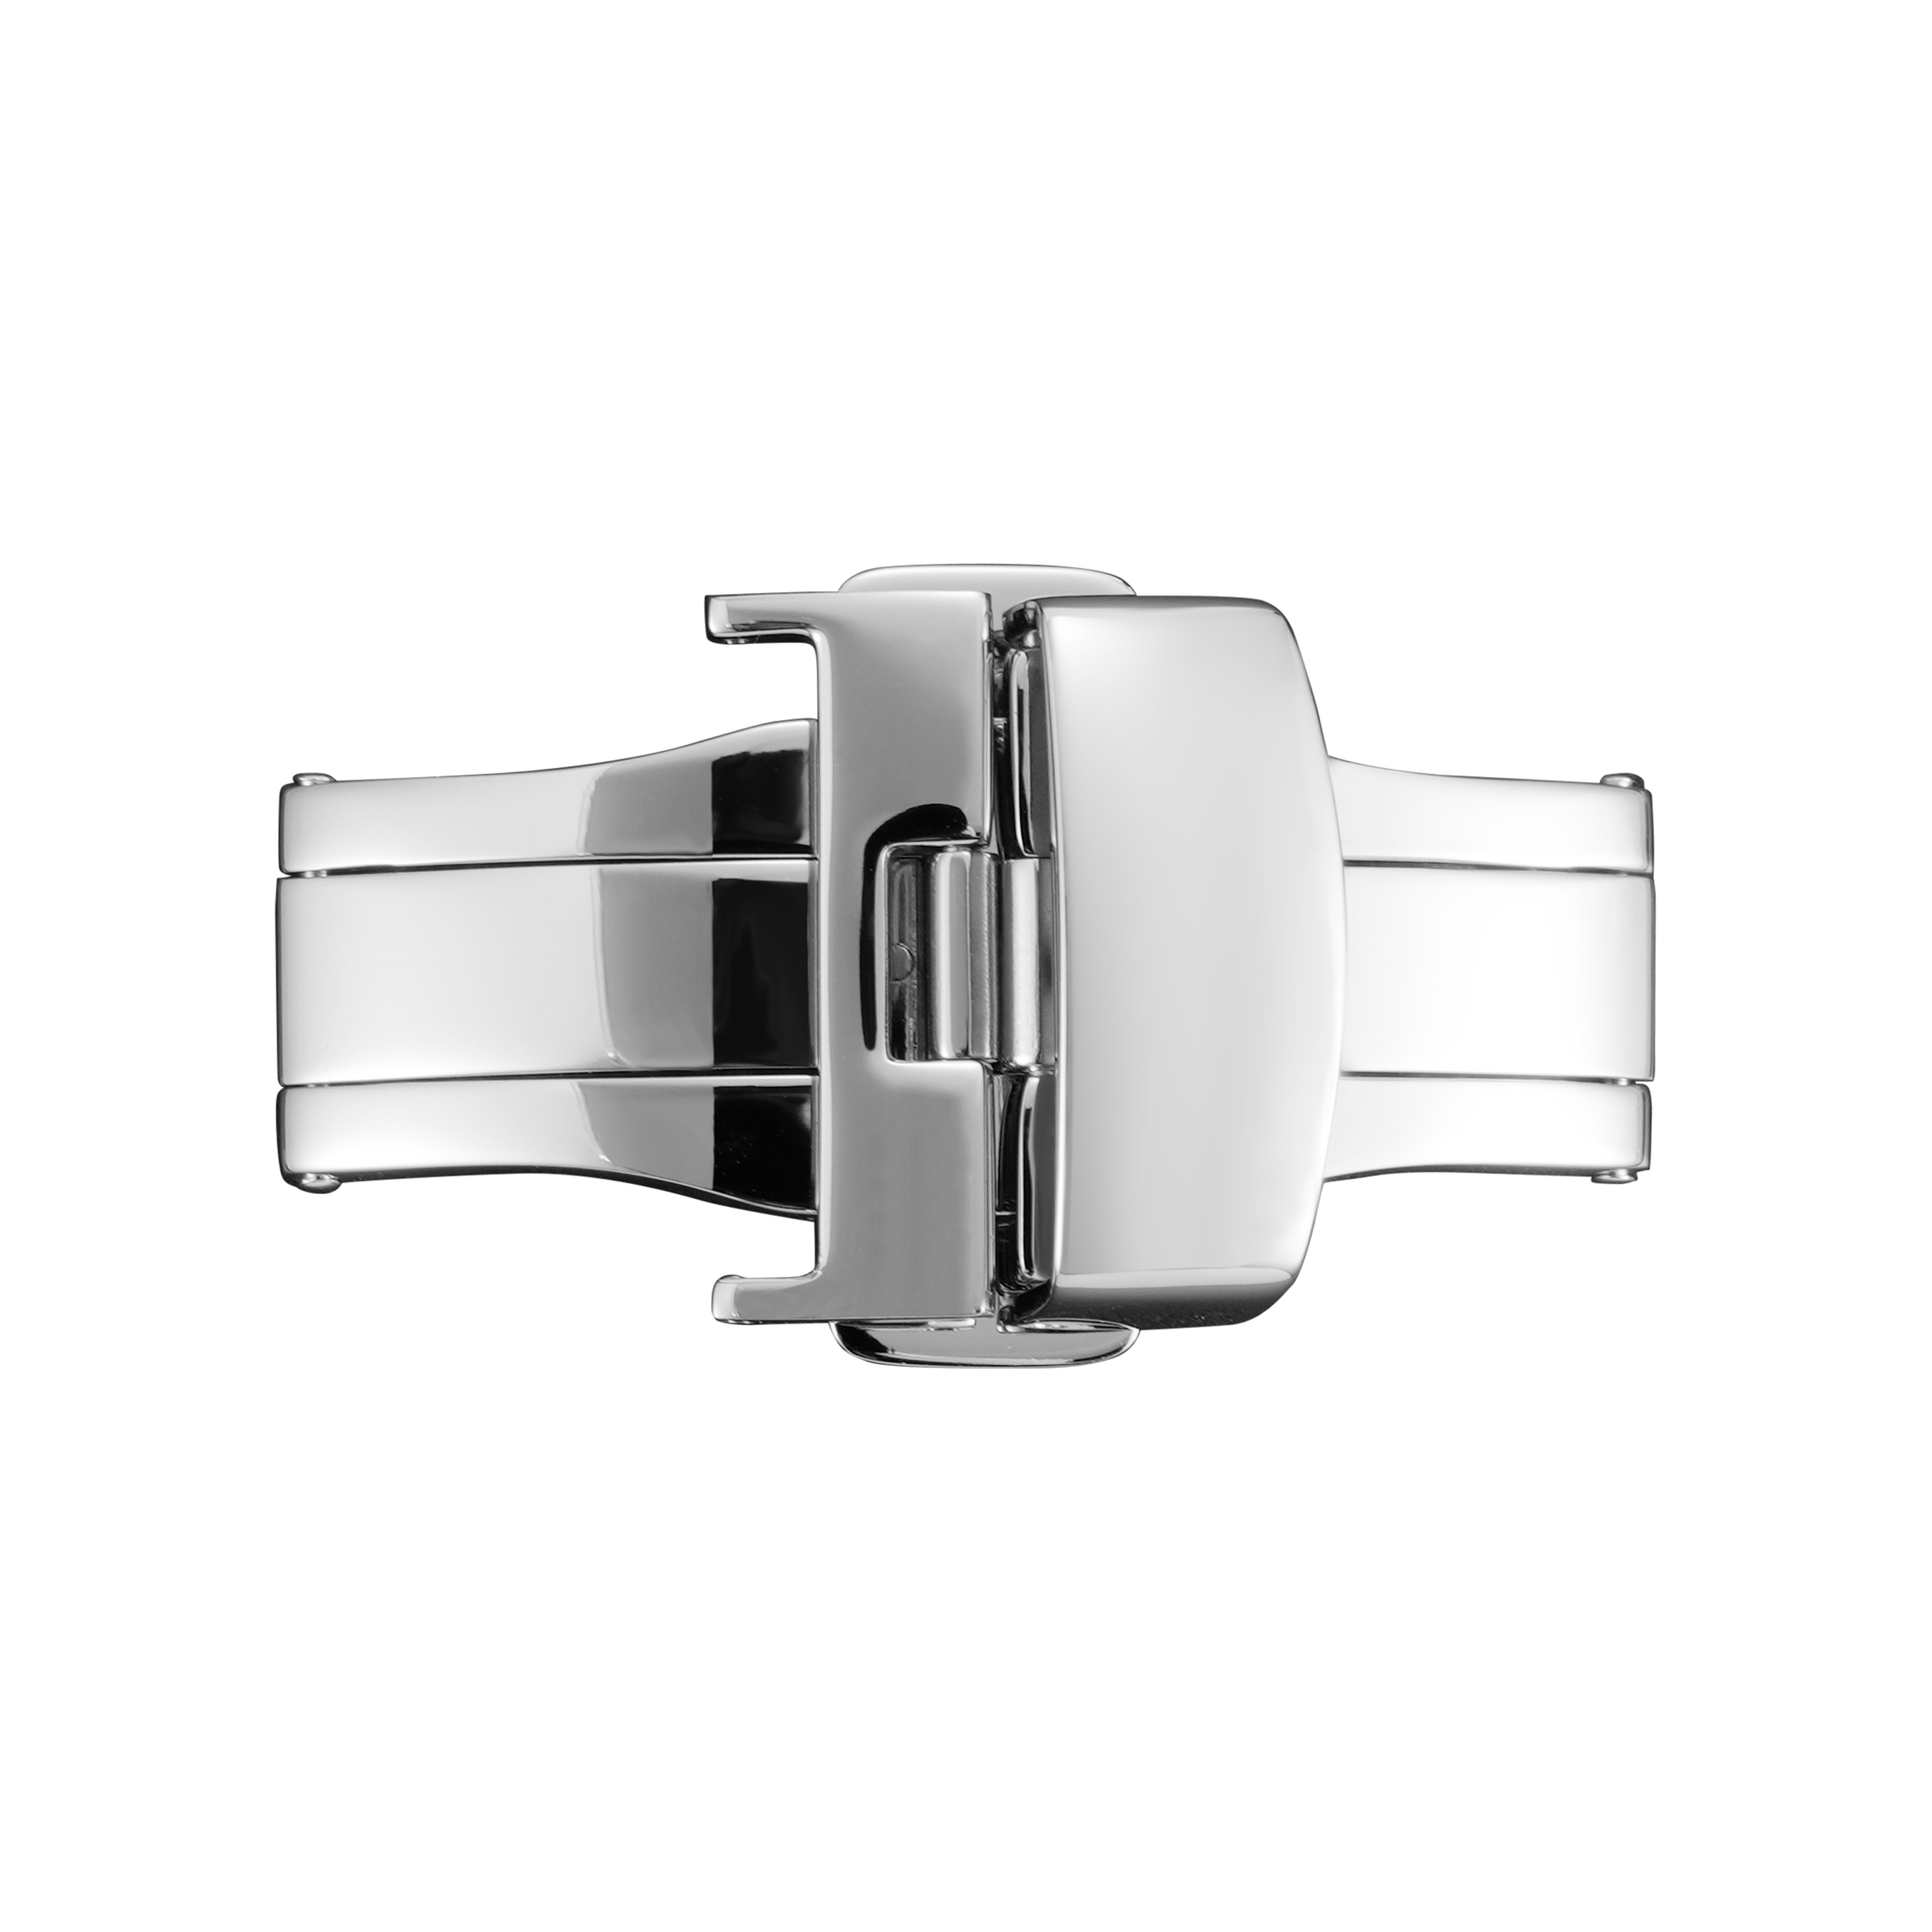
बकल की समाप्ति पर एक नज़र डालने की क्यों आवश्यकता है
घड़ी के बकल को किसी भी अन्य हिस्से की तुलना में अधिक बार संभाला जाता है। वे दिन में दर्जनों बार खुलते और बंद होते हैं, मेज़ों के खिलाफ रगड़ते हैं, और पसीने तथा त्वचा के तेल को इकट्ठा करते हैं। बकल पर समाप्ति निर्धारित करती है कि कुछ महीनों के उपयोग के बाद वह कैसा दिखेगा। एक दर्पण-जैसी पॉलिश हर खरोंच को दिखाती है। एक ब्रश किया गया सतह उन्हें बेहतर ढंग से छुपाता है। किनारों पर छिलने वाली कोटिंग पूरी घड़ी को सस्ता महसूस कराती है। समाप्ति केवल दिखावट के बारे में नहीं है। यह संक्षारण प्रतिरोध, स्पर्श का अनुभव और बकल के उम्र बढ़ने के तरीके को भी प्रभावित करती है। जो ब्रांड समाप्ति को एक अंतिम विचार के रूप में लेते हैं, वे अक्सर ग्राहक शिकायतों के कारण इसकी कीमत चुकाते हैं।
दर्पण-जैसी सतहें बनाने के लिए पॉलिशिंग तकनीकें
पॉलिशिंग एक क्लासिक उच्च-चमक वाला फ़िनिश है। यह औजार के निशानों को हटाने के लिए अपघर्षक ग्राइंडिंग के साथ शुरू होता है, फिर क्रमशः अधिक महीन यौगिकों का उपयोग किया जाता है। अंतिम चरण में एक मुलायम बफ़िंग व्हील का उपयोग करके एक महीन पॉलिश लगाई जाती है। परिणामस्वरूप एक दर्पण-जैसी सतह प्राप्त होती है जो प्रकाश को तीव्रता से परावर्तित करती है। पॉलिशिंग सपाट और हल्के वक्रित सतहों पर अच्छी तरह काम करती है। गहरी धंसाव और तीव्र आंतरिक कोनों को समान रूप से पॉलिश करना कठिन होता है। अत्यधिक पॉलिशिंग किनारों को गोल कर सकती है और स्पष्ट डिज़ाइन रेखाओं को धुंधला कर सकती है। पॉलिश किए गए बकल शुरू में प्रीमियम लगते हैं, लेकिन ये त्वरित रूप से उंगलियों के निशान और सूक्ष्म खरोंच दिखाते हैं। यह फ़िनिश ड्रेस घड़ियों और प्रदर्शन वस्तुओं के लिए अधिक उपयुक्त है, दैनिक उपयोग की घड़ियों की तुलना में।
दैनिक उपयोग के लिए ब्रश किए गए और सैटिन फ़िनिश
ब्रशिंग से एक दिशात्मक धातु-कण-रचना बनती है जो प्रकाश को बिखेर देती है। यह चमकदार सतह की तुलना में खरोंचों को बेहतर छुपाती है, क्योंकि इसकी बनावट प्रतिबिंबों को तोड़ देती है। ब्रशिंग के कई प्रकार के पैटर्न होते हैं। सीधी-रेखा ब्रशिंग बकल के किनारों के समानांतर होती है। वृत्ताकार ब्रशिंग एक मुलायम दिखावट पैदा करती है। धातु-कण-रचना की दिशा महत्वपूर्ण है। बकल और कंगन के बीच दिशा में परिवर्तन तुरंत दिखाई देता है। ब्रश की गई सतहों का स्पर्श चिकना होता है, लेकिन फिसलन वाला नहीं। ये खेल की घड़ियों और रोज़मर्रा के पहनावे के लिए उपयुक्त होती हैं। इसकी एक सीमा यह है कि गहरी खरोंचें धातु-कण-रचना को पार कर सकती हैं और अधिक उभरकर दिख सकती हैं। ब्रश की गई सतह की मरम्मत, चमकदार सतह की मरम्मत की तुलना में आसान है, लेकिन मूल धातु-कण-रचना के मेल के लिए कौशल की आवश्यकता होती है।
रंग और टिकाऊपन के लिए पीवीडी और इलेक्ट्रोप्लेटिंग
पीवीडी, या भौतिक वाष्प अवक्षेपण, बकल की सतह पर धातु या सिरेमिक की पतली परत जमा करता है। सामान्य रंगों में काला, सुनहरा, गुलाबी सुनहरा और गनमेटल शामिल हैं। पीवीडी कोटिंग्स इलेक्ट्रोप्लेटेड परतों से कठोर होती हैं और क्षरण के प्रति अधिक प्रतिरोधी होती हैं। इलेक्ट्रोप्लेटिंग में धातु—आमतौर पर सुनहरा या क्रोम—जमा करने के लिए विद्युत धारा का उपयोग किया जाता है। यह सस्ता है, लेकिन नरम है। दोनों प्रक्रियाओं के लिए कोटिंग से पहले गहन सफाई आवश्यक है। सतह पर कोई भी तेल, धूल या ऑक्साइड चिपकने की कमजोरी का कारण बनता है। किनारों पर कोटिंग का विस्तार एक सामान्य समस्या है। कोटिंग्स तीव्र किनारों पर पतली होती हैं, जहाँ क्षरण शुरू होता है। एएसटीएम बी117 या आईएसओ 9227 के अनुसार नमकीन छिड़काव परीक्षण शिपमेंट से पहले कोटिंग की कमजोरियों को उजागर कर सकता है।
| फिनिशिंग विकल्प | उपस्थिति | खुरदराओं से बचाव | संक्षारण प्रतिरोध | सापेक्ष लागत |
|---|---|---|---|---|
| मिरर पोलिश | हाई ग्लॉस | कम | मध्यम | कम |
| ब्रश किया गया सैटिन | मैट ग्रेन के साथ | मध्यम | मध्यम | कम |
| सैंडब्लास्ट | फ्लैट मैट | मध्यम | मध्यम | कम |
| इलेक्ट्रोप्लेटिंग | रंगीन, चमकदार | निम्न से मध्यम | मध्यम | मध्यम |
| पीवीडी कोटिंग | रंगीन, टिकाऊ | उच्च | उच्च | उच्च |
| संयोजन | विपरीत | भिन्न होता है | भिन्न होता है | उच्च |
सैंडब्लास्टिंग और मैट टेक्सचर
रेत फेंकने की प्रक्रिया में संपीड़ित वायु का उपयोग बकल की सतह पर सूक्ष्म कणों को प्रवाहित करने के लिए किया जाता है। इसका परिणाम एक समान, अचमक (मैट) बनावट होता है जिसमें कोई दिशात्मक धागा नहीं होता। यह खरोंचों को अच्छी तरह छुपा देता है और स्पर्श करने पर शुष्क लगता है। रेत फेंकी गई सतहें उंगलियों के तेल को दिखा सकती हैं, लेकिन इन्हें आसानी से साफ़ किया जा सकता है। एक जोखिम यह है कि यदि दबाव अत्यधिक हो, तो फेंके गए माध्यम के कण कोमल धातुओं में घुस सकते हैं। दूसरा जोखिम असमान बनावट का है, यदि नोज़ल की दूरी या गति में परिवर्तन हो। रेत फेंकने की प्रक्रिया का उपयोग अक्सर टैक्टिकल या बाहरी शैलियों पर किया जाता है। यह पीवीडी लेपन के साथ अच्छी तरह मेल खाता है, क्योंकि खुरदुरी सतह लेपन को पकड़ने के लिए कुछ देती है।
समाप्ति शैलियों का संयोजन और गुणवत्ता जाँच
कई बकल्स में विपरीत प्रभाव पैदा करने के लिए दो या अधिक फ़िनिश का उपयोग किया जाता है। एक रौशन किया गया रिलीज़ बटन एक मैट सतह वाले शरीर पर। एक रेत-फूँकी गई केंद्रीय सतह के साथ चमकदार किनारे। फ़िनिश के संयोजन से दृश्य रुचि तो बढ़ती है, लेकिन जटिलता भी बढ़ जाती है। प्रत्येक अतिरिक्त चरण के साथ दूषण या गलत संरेखण की संभावना बढ़ जाती है। फ़िनिश के बीच की सीमाएँ तीव्र और स्पष्ट होनी चाहिए। चमकदार फ़िनिश का मैट क्षेत्र में फैलना असावधानी भरा लगता है। फ़िनिश की गुणवत्ता जाँच में अनुमोदित नमूनों के साथ दृश्य तुलना, कोटिंग की मोटाई का मापन और चिपकने की परीक्षण शामिल हैं। दक्षिणी चीन में एक बकल उत्पादन श्रृंखला का एक मामला यह दिखाता है कि प्रक्रिया नियंत्रण क्यों महत्वपूर्ण है। पीवीडी-लेपित बकल्स का एक बैच प्रारंभिक निरीक्षण में पास हो गया, लेकिन कुछ सप्ताह के सिमुलेटेड उपयोग के बाद किनारों पर छिलने के लक्षण दिखाई दिए। कारण कोटिंग स्वयं नहीं था। सफ़ाई लाइन में एक पुराना रिन्स नॉज़ल था, जिससे किनारों पर एक पतला अवशेष छोड़ दिया गया था। पीवीडी परत धातु के बजाय उस अवशेष पर चिपक गई थी। नॉज़ल को बदलने और प्लाज्मा सफ़ाई का चरण जोड़ने से समस्या का समाधान हो गया। सुधार सस्ता था, लेकिन केवल इसलिए क्योंकि कारखाने ने शिपिंग से पहले परीक्षण किया था।
उन ब्रांड्स के लिए जिन्हें बकल, ब्रैसलेट और केस पर सुसंगत समाप्ति की आवश्यकता होती है, बुर्रिवा ने अपने उत्पादन को इन बाह्य घटकों के आसपास बनाया है। आंतरिक रूप से पॉलिशिंग, ब्रशिंग, सैंडब्लास्टिंग और पीवीडी लाइनों के साथ-साथ दस्तावेज़ीकृत निरीक्षण प्रक्रियाओं के माध्यम से, कंपनी ओईएम परियोजनाओं का समर्थन करती है जो दोहराए जा सकने वाले परिणामों की मांग करती हैं। समाप्ति के विवरण पर इस ध्यान केंद्रित करने से ब्रांड मालिकों को उन छोटी खामियों से बचा जा सकता है जो किसी उत्पाद की धारणागत गुणवत्ता को कम कर देती हैं।