
 EN
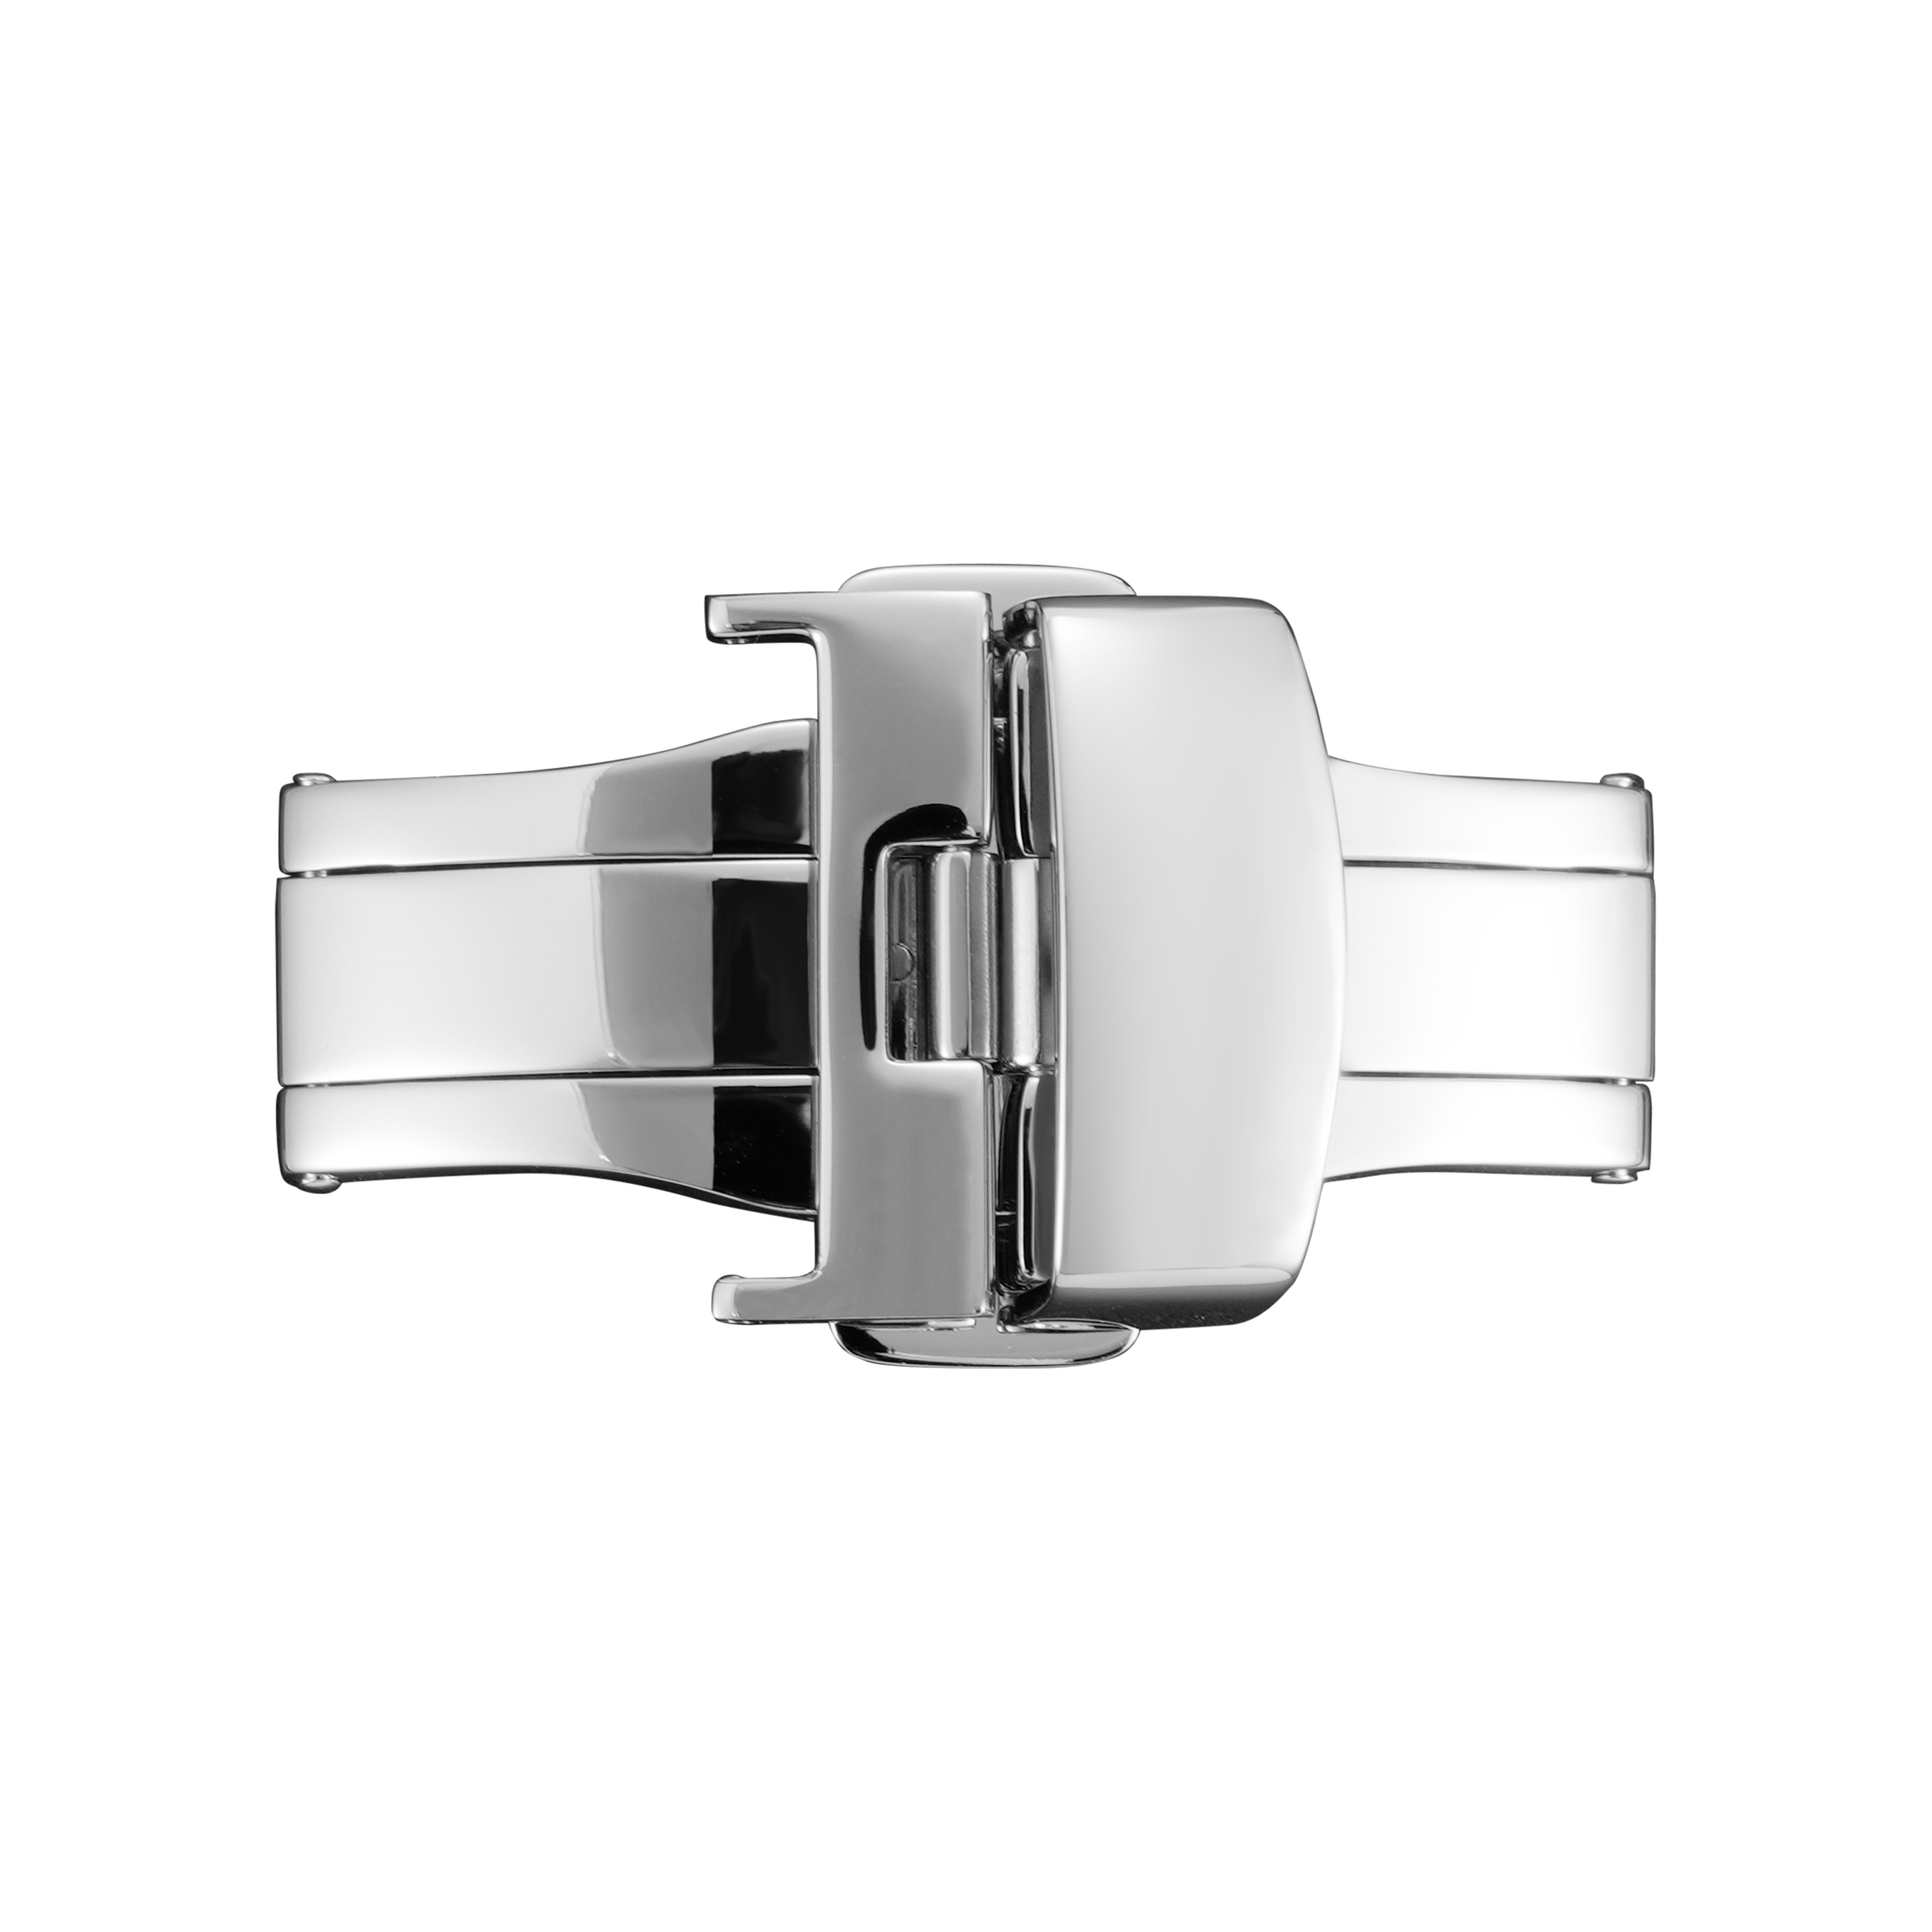
Pourquoi la finition des boucles mérite une attention accrue
Les boucles de montre sont manipulées plus que toute autre partie de la montre. Elles s’ouvrent et se ferment des dizaines de fois par jour, frottent contre les bureaux et accumulent la sueur et les sécrétions cutanées. La finition d’une boucle détermine son apparence après quelques mois d’utilisation. Un polissage miroir révèle chaque rayure. Une surface brossée les masque mieux. Un revêtement qui s’écaille aux bords donne à l’ensemble de la montre une impression de basse qualité. La finition ne concerne pas uniquement l’apparence : elle influe sur la résistance à la corrosion, le toucher et la façon dont la boucle vieillit. Les marques qui considèrent la finition comme une simple étape secondaire en paient souvent le prix au travers des réclamations clients.
Techniques de polissage permettant d’obtenir des surfaces miroir
Le polissage est la finition classique à haut éclat. Il commence par un meulage abrasif afin d’éliminer les marques d’outils, puis passe à des composés de plus en plus fins. La dernière étape utilise une roue de polissage souple avec un produit de polissage fin. Le résultat est une surface miroir qui réfléchit la lumière de façon nette. Le polissage convient bien aux surfaces planes et aux surfaces légèrement courbées. Les creux profonds et les angles intérieurs vifs sont plus difficiles à polir de façon uniforme. Un polissage excessif peut arrondir les bords et estomper les lignes de conception précises. Les boucles polies ont l’air premium dès la sortie de l’emballage, mais elles montrent rapidement les empreintes digitales et les micro-rayures. Cette finition convient davantage aux montres habillées et aux pièces d’exposition qu’aux montres destinées à un usage quotidien.
Finitions brossées et satinées pour un usage quotidien
Le brossage crée un grain directionnel qui disperse la lumière. Il masque mieux les rayures que le polissage, car la texture brise les reflets. Il existe différents motifs de brossage : le brossage linéaire suit une direction parallèle aux bords de la boucle, tandis que le brossage circulaire confère un aspect plus doux. Le sens du grain est déterminant : une variation de direction entre la boucle et le bracelet est immédiatement visible. Les finitions brossées offrent une sensation lisse, mais non glissante. Elles conviennent particulièrement aux montres sportives et à un usage quotidien. Toutefois, les rayures profondes peuvent traverser le grain et se remarquer davantage. La réparation d’une finition brossée est plus facile que celle d’une finition polie, mais reproduire exactement le grain d’origine exige une grande habileté.
PVD et plaquage électrolytique pour la couleur et la durabilité
La déposition physique en phase vapeur (PVD) dépose un fin film de métal ou de céramique sur la surface de la boucle. Les couleurs courantes sont le noir, l’or, l’or rose et le métal gris foncé. Les revêtements PVD sont plus durs que les couches obtenues par électrodéposition et résistent mieux à l’usure. L’électrodéposition utilise un courant électrique pour déposer du métal, généralement de l’or ou du chrome. Elle est moins coûteuse, mais produit un revêtement plus tendre. Les deux procédés exigent un nettoyage rigoureux avant le revêtement : toute trace d’huile, de poussière ou d’oxyde à la surface entraîne une mauvaise adhérence. La couverture des bords constitue un problème fréquent : les revêtements ont tendance à être plus minces sur les arêtes vives, précisément là où commence l’usure. Des essais en atmosphère salée selon les normes ASTM B117 ou ISO 9227 permettent de détecter les faiblesses du revêtement avant expédition.
| Option de finition | Apparence | Résistance aux rayures | Résistance à la corrosion | Coût relatif |
|---|---|---|---|---|
| Polissage Miroir | Haute brillance | Faible | Modéré | Faible |
| Brossé satiné | Mat grainé | Modéré | Modéré | Faible |
| Sablage | Mat plat | Modéré | Modéré | Faible |
| Électrolyse | Coloré, brillant | Faible à modéré | Modéré | Modéré |
| Revêtement pvd | Coloré, durable | Élevé | Élevé | Supérieur |
| Combinaison | Contraste | Variable | Variable | Supérieur |
Sablage et textures mates
Le sablage utilise de l’air comprimé pour projeter des particules fines contre la surface de la boucle. Le résultat est une texture mate uniforme, sans grain directionnel. Il masque bien les rayures et procure une sensation sèche au toucher. Les surfaces sablées peuvent révéler les huiles provenant des doigts, mais elles se nettoient facilement. Un risque consiste en l’enfouissement du média de sablage dans les métaux tendres si la pression est trop élevée. Un autre risque est l’obtention d’une texture incohérente si la distance de la buse ou la vitesse de déplacement varie. Le sablage est souvent utilisé sur les modèles tactiques ou destinés à l’extérieur. Il s’associe bien aux revêtements PVD, car la surface rugueuse offre une meilleure adhérence au revêtement.
Association de finitions et contrôles de qualité
De nombreux boucles utilisent deux finitions ou plus pour créer un contraste : un bouton de déverrouillage poli sur un corps brossé, ou un centre sablé avec des bords polis. Combiner des finitions ajoute de l’intérêt visuel, mais aussi de la complexité. Chaque étape supplémentaire augmente le risque de contamination ou de mauvais alignement. Les limites entre les finitions doivent être nettes : un polissage qui s’étend dans une zone brossée donne une impression négligée. Les contrôles qualité relatifs aux finitions comprennent une comparaison visuelle avec des échantillons approuvés, la mesure de l’épaisseur du revêtement et des tests d’adhérence. Un cas issu d’une série de production de boucles dans le sud de la Chine illustre l’importance du contrôle des procédés. Une série de boucles revêtues par PVD a passé l’inspection initiale, mais présentait des écaillages aux bords après quelques semaines d’usure simulée. La cause n’était pas le revêtement lui-même : sur la ligne de nettoyage, une buse de rinçage usée laissait un fin résidu sur les bords. La couche PVD s’est donc fixée sur ce résidu plutôt que sur le métal. Le remplacement de la buse et l’ajout d’une étape de nettoyage au plasma ont résolu le problème. La solution était peu coûteuse, mais uniquement parce que l’usine avait effectué des essais avant expédition.
Pour les marques qui exigent une finition uniforme sur les boucles, les bracelets et les boîtiers, BURRIVA a structuré sa production autour de ces composants externes. Grâce à des lignes internes de polissage, de brossage, de sablage et de dépôt physique en phase vapeur (PVD), ainsi qu’à des procédures d’inspection documentées, l’entreprise soutient les projets OEM qui requièrent des résultats reproductibles. Cette attention portée aux détails de la finition aide les propriétaires de marques à éviter les défauts mineurs qui nuisent à la qualité perçue d’un produit.
Table des matières
- Pourquoi la finition des boucles mérite une attention accrue
- Techniques de polissage permettant d’obtenir des surfaces miroir
- Finitions brossées et satinées pour un usage quotidien
- PVD et plaquage électrolytique pour la couleur et la durabilité
- Sablage et textures mates
- Association de finitions et contrôles de qualité