
 EN
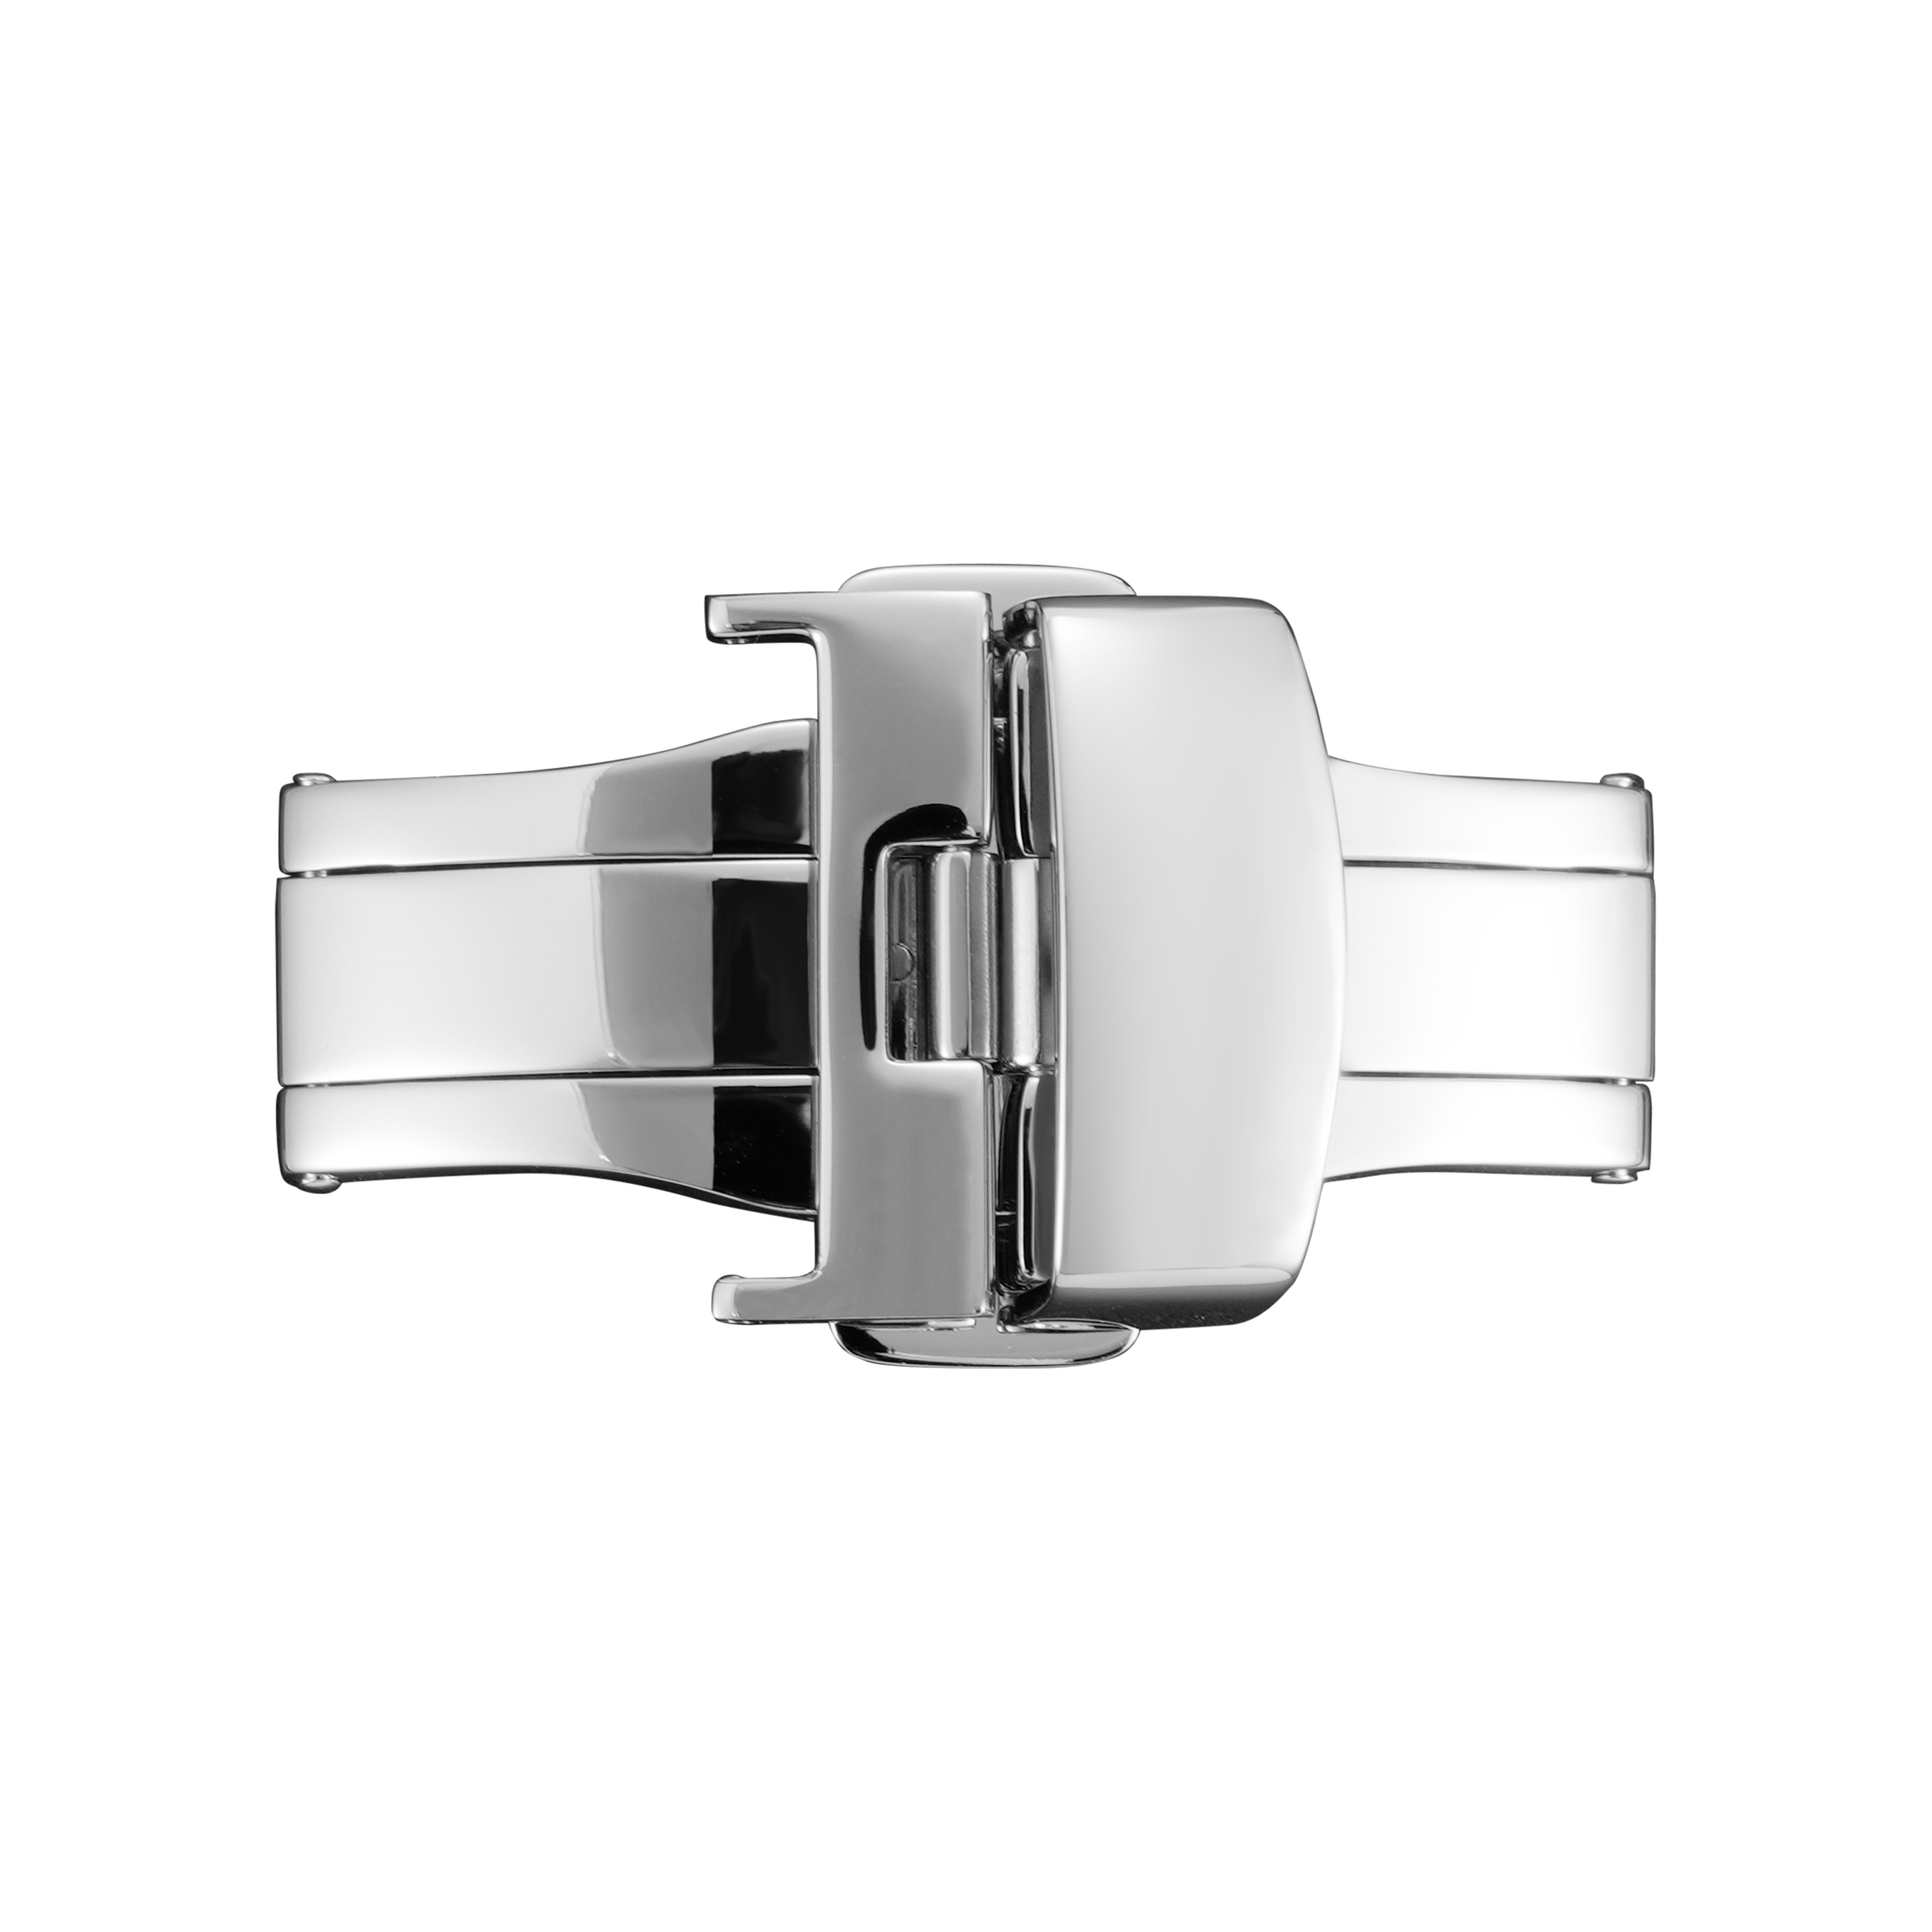
Neden Toka Sonlandırmasına Daha Yakından Bakmak Gerekir
Kol saati tokaları, saatin herhangi başka bir parçasından daha fazla elle tutulur. Günlük onlarca kez açılır ve kapatılır, masalarla sürtüşür ve ter ile cilt yağları biriktirir. Bir tokanın yüzey işlemi, birkaç aylık kullanım sonrası nasıl görüneceğini belirler. Ayna parlaklığı her çizgiyi ortaya çıkarır. Fırçalanmış bir yüzey çizgileri daha iyi gizler. Kenarlarda dökülen bir kaplama, saatin tamamını ucuz hissettirir. Sonlandırma yalnızca görünümle ilgili değildir; korozyon direncini, dokunsal hissi ve tokanın yaşlanma biçimini de etkiler. Sonlandırmayı ikinci planda tutan markalar, genellikle müşteri şikayetleriyle bunun bedelini öder.
Ayna Yüzeyler Oluşturan Parlatma Teknikleri
Parlatma, klasik yüksek parlaklıkta yüzey işlemidir. Takım izlerini kaldırmak için aşındırıcı öğütmeyle başlar, ardından giderek daha ince bileşenlere geçilir. Son adım, ince bir parlatıcı ile yumuşak bir parlatma tekerleğinin kullanılmasıdır. Sonuç olarak, ışığı keskin bir şekilde yansıtan bir ayna yüzeyi elde edilir. Parlatma, düz ve hafif kıvrımlı yüzeylerde iyi sonuç verir. Derin çukurlar ve keskin iç köşeler ise eşit şekilde parlatmak açısından daha zordur. Aşırı parlatma, kenarları yumuşatıp net tasarım hatlarını bulanıklaştırabilir. Parlatılmış tokalar, kutudan çıkışıyla premium bir görünüm sunar ancak parmak izleri ve mikro çizikler hızla belirir. Bu yüzey işlemi, günlük kullanım saatlerinden çok, şık saatler ve sergi parçaları için uygundur.
Günlük Kullanım İçin Fırçalanmış ve Saten Yüzey İşlemleri
Fırçalama, ışığı dağıtan yönlü bir dokuya neden olur. Dokunun yansımalara müdahale etmesi sayesinde çizikleri parlatmaya göre daha iyi gizler. Farklı fırçalama desenleri vardır. Doğrusal fırçalama, tokanın kenarlarına paralel olarak uygulanır. Dairesel fırçalama ise daha yumuşak bir görünüm sağlar. Dokunun yönü önemlidir. Toka ile bileklik arasında yön değişimi hemen fark edilir. Fırçalanmış yüzeyler pürüzsüz hissedilir ancak kaygan değildir. Spor saatlerde ve günlük kullanım için uygundur. Tek sınırlama, derin çiziklerin dokuyu keserek dikkat çekmesidir. Fırçalanmış bir yüzeyin onarımı, parlak yüzeyin onarımına göre daha kolaydır; ancak orijinal dokuyla tam eşleşme beceri gerektirir.
Renk ve Dayanıklılık İçin PVD ve Elektrokaplama
PVD ya da fiziksel buhar biriktirme, bir metal veya seramik ince filmi tokal yüzeyine biriktirir. Yaygın renkler siyah, altın, pembe altın ve silah metali tonlarıdır. PVD kaplamalar, elektrokaplama katmanlarından daha serttir ve aşınmaya daha dayanıklıdır. Elektrokaplama, genellikle altın veya krom gibi metalleri biriktirmek için elektrik akımı kullanır. Daha ucuzdur ancak daha yumuşaktır. Her iki işlemde de kaplama öncesi yüzeyin dikkatle temizlenmesi gerekir. Yüzeydeki yağ, toz veya oksit tabakası, yapışmanın zayıflamasına neden olur. Kenar kaplaması yaygın bir sorundur. Kaplamalar, keskin kenarlarda daha ince olma eğilimindedir ve aşınma genellikle burada başlar. ASTM B117 veya ISO 9227 standartlarına göre tuz spreyi testi, ürün sevk edilmeden önce kaplama zayıflıklarını ortaya çıkarabilir.
| Yüzey İşlem Seçeneği | Dış görünüş | Çizik direnci | Korozyon Direnci | Göreli Maliyet |
|---|---|---|---|---|
| Aynaya cila | Yüksek Parlatma | Düşük | Orta düzey | Düşük |
| Fırçalanmış saten | Mat dokulu | Orta düzey | Orta düzey | Düşük |
| Kum patlatma | Düz mat | Orta düzey | Orta düzey | Düşük |
| Elektro Kaplama | Renkli, parlak | Düşük ile Orta | Orta düzey | Orta düzey |
| Pvd kaplama | Renkli, dayanıklı | Yüksek | Yüksek | Daha yüksek |
| Kombinasyon | Kontrast | Değişken | Değişken | Daha yüksek |
Kumla aşındırma ve mat dokular
Kum püskürtme, sıkıştırılmış hava kullanarak ince parçacıkları toka yüzeyine doğru fırlatır. Sonuç, yönlenmiş tanelenme olmayan düzgün bir mat doku olur. Çizikleri iyi gizler ve dokunulduğunda kuru hissettirir. Kum püskürtülmüş yüzeyler parmaklardan gelen yağları gösterebilir, ancak kolayca temizlenir. Bir risk, basınç çok yüksekse püskürtme ortamının yumuşak metallerde yerleşmesidir. Diğeri, nozul mesafesi veya seyahat hızı değişirse tutarsız doku oluşmasıdır. Kum püskürtme genellikle taktiksel veya açık hava stillerinde kullanılır. Pürüzlü yüzey kaplamaya tutunacak bir şey verdiğinden, PVD kaplamalarıyla iyi uyum sağlar.
Yüzey işlemlerinin birleştirilmesi ve kalite kontrolleri
Birçok tokada kontrast oluşturmak için iki veya daha fazla yüzey işlemi kullanılır. Fırçalanmış bir gövdede parlatılmış bir serbest bırakma düğmesi. Kumlanan bir merkez ile parlatılmış kenarlar. Yüzey işlemlerini birleştirmek, görsel ilgiyi artırır ancak aynı zamanda karmaşıklığı da artırır. Her ek adım, kirlenme veya hizalama hatası olasılığını artırır. Yüzey işlemlerinin sınırları keskin olmalıdır. Parlatma işleminin fırçalanmış alana geçmesi, düzensiz bir görünüm yaratır. Yüzey işlemleri için kalite kontrolü, onaylı numunelerle görsel karşılaştırma, kaplama kalınlığı ölçümü ve yapışma testi içerir. Güney Çin’de bir tokalar üretim partisinden alınan bir örnek, süreç kontrolünün neden bu kadar önemli olduğunu gösterir. Bir parti PVD kaplamalı tokalar başlangıçta kabul edilmişti; ancak birkaç hafta süren simüle edilmiş aşınmadan sonra kenarlarda kabarma görülmüştü. Sorun, kaplamanın kendisinde değildi. Temizleme hattındaki yıkanma memesi aşınmıştı ve kenarlarda ince bir kalıntı bırakmıştı. PVD katmanı, metal yerine bu kalıntının üzerine yapışmıştı. Memenin değiştirilmesi ve plazma temizliği adımı eklenmesi sorunu çözmüştür. Bu çözüm ucuzdu; ancak yalnızca fabrika, sevkattan önce test yapmış olduğu için öyleydi.
Kemerler, bileklikler ve kasalar boyunca tutarlı bitiş kalitesi gerektiren markalar için BURRIVA bu dış bileşenler etrafında üretimini inşa etmiştir. İçinde kendi parlaklık verme, fırçalama, kumlama ve PVD hatları ile belgelenmiş muayene rutinleriyle birlikte şirket, tekrarlanabilir sonuçlar talep eden OEM projelerini destekler. Bitiş detaylarına bu odaklanma, marka sahiplerinin ürünün algılanan kalitesini zayıflatan küçük kusurlardan kaçınmalarına yardımcı olur.