
 EN
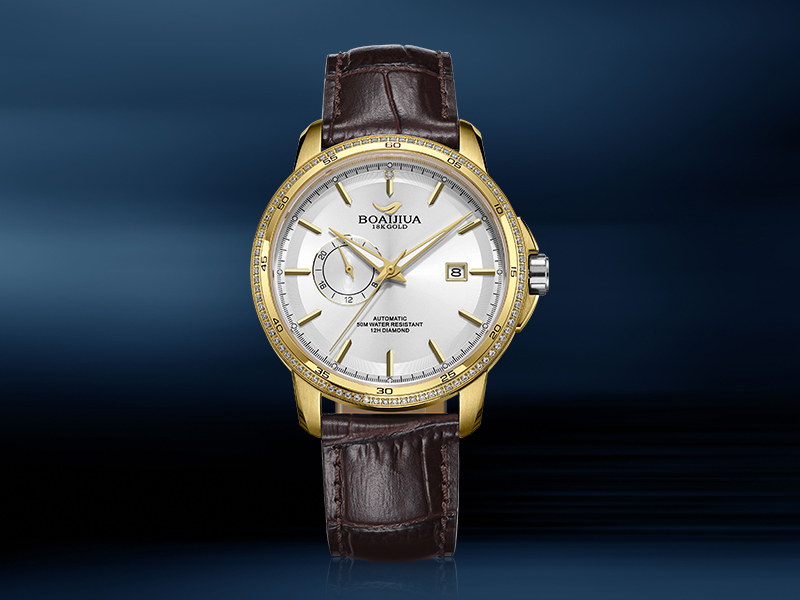
La majoria de marques comencen a parlar sobre el termini d’entrega després que es produeixi la comanda. En aquell moment, ja s’ha decidit gran part del calendari. Un fabricant de cadranes per rellotges estableix les bases per a la lliurada quan emet la proposta. Les preguntes que fa, la ruta de procés que proposa i les suposicions que expressa configuren tot allò que succeirà més endavant. Una proposta que arriba amb una nota clara sobre la ruta de textura, l’estàndard de color i els punts d’inspecció és un punt de partida diferent d’una proposta que només inclou un preu i un termini d’entrega sense cap detall.
El fabricant de botons adequat tractarà la pressupostació com un exercici de planificació. Demanarà quines característiques són crítiques, quins acabats hi són implicats i com es dividirà probablement la comanda entre colors i lots. Aquestes preguntes semblen feina addicional al principi, però estalvien setmanes més endavant, perquè permeten al proveïdor planificar els canvis de configuració, el temps d’ús de les cabines i la càrrega d’inspecció abans que el calendari estigui tancat. Una marca que tria un proveïdor només en funció del preu sovint descobreix que el termini de lliurament indicat es basava en suposicions que no coincideixen amb la comanda real.
Els canvis de configuració són on desapareix la major part del termini de lliurament
La producció de xassís no és un flux continu únic. És una seqüència d’operacions amb canvis entre elles. Un canvi de color a la cabina de lacat, una nova planxa d’impressió per tampografia, una configuració de galvanització diferent o un canvi entre rutes de textura requereixen temps. Un proveïdor amb canvis ràpids pot mantenir un termini d’entrega curt per a comandes mixtes. Un proveïdor amb canvis lents o bé allarga la data d’entrega o bé executa les variants de forma menys eficient. Cap d’aquests resultats és visible en un pressupost.
| Factor del termini d’entrega | Com apareix en un pressupost | Com funciona en la pràctica | Pregunta a formular |
|---|---|---|---|
| Canvi d’equipament | Normalment no apareix llistat | Hores perdudes entre variants de color o acabat | Com es grupen i seqüencien les variants |
| Hores de cabina | No és visible | Capacitat de revestiment després de la neteja i el temps d’assentament | Quantes famílies d’acabat per cabina per setmana |
| Càrrega d’inspecció | S’assumeix la inspecció final | Les proves programades allarguen el temps però detecten les desviacions aviat | On es realitzen les proves durant el procés |
| La reparació | No es menciona | Una desviació de color o d’impressió pot afegir dies | Com es gestiona la refecció i amb quina freqüència |
| Disponibilitat dels materials | Es dóna per fet que la xapa està disponible | El plaquiat o la llacatura poden esperar l’arribada de l’estoc | Com es prepara el material abans de la tirada |
La taula no és una fitxa de puntuació. Mostra per què les preguntes sobre els terminis haurien de centrar-se en els detalls operatius que rarament capta una oferta. Un proveïdor que sap explicar les cinc files és més fàcil de planificar que un que només indica un número.
La disciplina en la programació distingeix els proveïdors fiables
Un fabricant de quadrants que segueix un calendari rigorós no només lliura a temps, sinó que ho fa de manera previsible. Aquesta previsibilitat prové d’uns quants hàbits: les comandes es classifiquen segons colors i acabats similars per reduir al mínim els canvis; el temps de cabina es reserva, no es reclama; les inspeccions en curs es programen com a part del recorregut, no s’afegeixen només quan apareix un problema; i el proveïdor coneix quina etapa marca el ritme i la protegeix.
Un exemple desensibilitzat d’un programa de trucades: una marca va traslladar un comandament periòdic a un nou proveïdor que havia ofert un termini d’entrega més curt. El primer lot va arribar segons el previst. El segon lot es va endarrerir més d’una setmana. La causa no va ser una avaria mecànica. El proveïdor havia programat dues variants de color a la mateixa finestra de cabina sense temps suficient d’assentament entre elles, i la segona variant necessitava una passada de retraballes després de la inspecció. Un proveïdor amb més disciplina en la programació hauria detectat el conflicte abans de començar la producció i hauria reordenat les variants o hauria advertit la marca. El termini d’entrega més curt citat era real sobre el paper, però no era viable en un pla mixt.
El control de qualitat protegeix el termini d’entrega, no el ralentitza
Les marques sovint assumeixen que més inspeccions signifiquen un termini de lliurament més llarg. Sovint passa el contrari. Un esfera que falla a la inspecció final ja ha consumit tot el recorregut, i la refecció afegeix dies o setmanes. Les inspeccions en procés detecten derivacions mentre encara es pot corregir la peça, cosa que manté el lot en moviment. Un proveïdor que comprova la textura després de l’engranat i el color després de la galvanització no està afegint retard; està evitant un retard major més endavant.
Per això el control de qualitat i el termini de lliurament s’han de planificar conjuntament, no com a elements que es compiten entre si. Un fabricant d’esferes per a rellotges que aplica el mateix estàndard d’inspecció tant en lots petits com en lots grans és més fàcil d’ajustar al calendari, perquè la marca sap què esperar. Les petites sèries tenen un preu unitari més elevat perquè els costos de preparació es reparteixen entre menys peces. Això és un gradient de preus, no una raó per saltar-se les comprovacions. Una sèrie curta amb inspeccions relaxades és una falsa economia, perquè un lot rebutjat suposa més pèrdua de temps que la que hauria comportat la inspecció.
Una derivació de color que va suposar una pèrdua de temps i com es va resoldre
Un cas de desensibilització en una sèrie de fabricació de quadrants: una marca tenia un encàrrec recurrent d’un quadrant amb efecte de radiació blava. Un nou lot va tornar amb una lleugera tonalitat lila i una textura més suau al centre. El proveïdor ho va detectar abans de l’enviament, cosa que va ser la decisió adequada, però el lot encara va haver de quedar retingut mentre se n’identificava la causa. La derivació es va produir per un canvi de temperatura en el bany de galvanització i per una capa de llacat una mica més gruixuda en aquella sèrie. Aquesta capa més gruixuda va omplir les ranures radials més fines i va modificar la manera com la capa de color reflectia la llum.
La solució va consistir en una comprovació del color amb un espectrofotòmetre sota il·luminació controlada, amb un objectiu de ΔE ≤ 2 respecte a un patró conservat, a més d’una comprovació de l’escorça de lacat i d’una mesura de brillantor a un angle fix. El proveïdor va afegir aquestes comprovacions al procés de fabricació dels esferes. El següent lot es va enviar a temps. La conclusió és que un estàndard de color mesurat és una eina per reduir el temps de lliurament, no només una eina de qualitat. Sense ell, el proveïdor i la marca haguessin passat dies debatent si el blau era incorrecte. Amb ell, la conversa es va limitar a una mesura, una diferència i una acció correctiva.
Models d’adquisició i compensacions de temps de lliurament
Les marques aborden l’adquisició de xassís mitjançant dos models habituals, i cadascun té un perfil diferent de temps d’espera. Un camí de múltiples proveïdors divideix la conformació de la xapa, el texturat, el recobriment i la impressió entre tallers especialitzats. Això pot oferir flexibilitat i accés a processos específics, però cada transferència entre tallers és un punt on el calendari pot desviar-se. La marca assumeix la coordinació, i un retard en un taller es transmet al següent. Un camí de components d’una sola font manté el xassís amb un únic soci durant tota la seqüència. Això redueix les transferències i facilita el compliment del calendari per a un lot, però concentra la responsabilitat i sovint augmenta el llindar mínim de comanda. Cap dels dos models és universalment més ràpid. La tria depèn de quanta coordinació vol assumir la marca i de quina manera de fer es necessita mantenir la data de lliurament.
Els lots petits i els lots grans han de complir el mateix estàndard de qualitat, encara que una producció petita tingui un preu unitari més elevat perquè els costos de preparació i d’eines es reparteixen entre menys peces. Això és un gradient de preus, no una diferència en els criteris d’acceptació. Un proveïdor que aplica la mateixa disciplina de procés tant a una producció curta com a una llarga sol ser el soci més segur quan el temps d’entrega és crucial.
Burriva treballa al nivell de components en esferes, caixes, brancals i tancaments. Per als programes d’esferes amb terminis de lliurament ajustats, la producció d’esferes abasta el mecanitzat dels suports, la texturització, la galvanoplàstia, la lacatura, la impressió per tampó, la inspecció dimensional i diverses rondes d’inspecció en les fases d’entrada, en procés i sortida, tot això en un entorn d’oficina net i estable que recolza els passos de revestiment. Els fluxos de treball segregats i el control d’accés als fitxers CAD mantenen els fitxers de disseny separats segons la funció laboral. Les marques que vulguin reduir el temps de lliurament amb un fabricant d’esferes fiable poden posar-se en contacte amb l’equip per discutir les especificacions de les esferes, els perfils de comanda i els punts de programació i inspecció rellevants pel seu programa.
Taula de continguts
- Els canvis de configuració són on desapareix la major part del termini de lliurament
- La disciplina en la programació distingeix els proveïdors fiables
- El control de qualitat protegeix el termini d’entrega, no el ralentitza
- Una derivació de color que va suposar una pèrdua de temps i com es va resoldre
- Models d’adquisició i compensacions de temps de lliurament