
 EN
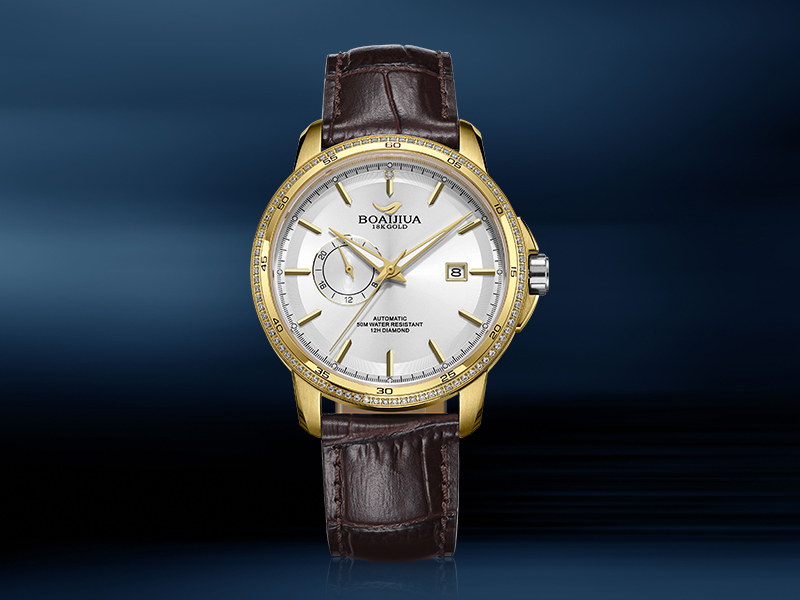
Většina značek začíná mluvit o dodací lhůtě až po vydání objednávky. K tomu času je většina harmonogramu již rozhodnuta. Výrobce ciferníků pro hodinky stanovuje základ pro dodání již při poskytování cenové nabídky. Otázky, které klade, technologická cesta, kterou navrhuje, a předpoklady, které uvádí, všechny ovlivňují to, co se později stane. Cenová nabídka, která obsahuje jasnou poznámku k technologické cestě pro povrch, barevnému standardu a kontrolním bodům, je jiným výchozím bodem než nabídka, která obsahuje pouze cenu a dodací lhůtu bez dalších podrobností.
Správný výrobce otočných knoflíků bude nabídku považovat za plánovací cvičení. Zeptá se, které funkce jsou kritické, jaké povrchové úpravy jsou zapojené a jak je pravděpodobné, že se objednávka rozdělí podle barev a šarží. Tyto otázky na začátku působí jako dodatečná práce. Později však ušetří týdny, protože umožní dodavateli naplánovat výměnu nástrojů, čas v kabinkách a zátěž inspekce ještě před uzavřením harmonogramu. Značka, která vybere dodavatele pouze na základě ceny, často zjistí, že uvedená doba dodání byla založena na předpokladech, které neodpovídají skutečné objednávce.
Výměna nástrojů je místo, kde se většina doby dodání ztrácí
Výroba číselníků není jediný nepřetržitý tok. Je to posloupnost operací s přestavbou mezi nimi. Změna barvy v lakovací komoře, nová deska pro tampotisk, jiné nastavení pokovování nebo přepnutí mezi různými postupy vytváření struktury vyžadují čas. Dodavatel s rychlou přestavbou dokáže u smíšené objednávky udržet krátkou dodací lhůtu. Dodavatel se zpomalenou přestavbou buď posune dodací termín, nebo bude varianty zpracovávat méně efektivně. Ani jedna z těchto možností není viditelná v cenové nabídce.
| Faktor dodací lhůty | Jak to vypadá v cenové nabídce | Jak to vypadá v praxi | Otázka k položení |
|---|---|---|---|
| Výměna | Obvykle neuvedeno | Hodiny ztracené mezi variantami barev nebo povrchových úprav | Jak jsou varianty seskupeny a v jakém pořadí jsou zpracovávány |
| Hodiny v komoře | Není viditelné | Kapacita povrchové úpravy po čištění a ustálení | Kolik rodin povrchových úprav na stánek týdně |
| Zátěž inspekce | Závěreční kontrola se předpokládá | Postupné kontroly přidávají čas, ale brzy odhalují odchylky | Kde se nacházejí kontroly během výrobního procesu |
| Předělky | Neuvedeno | Odchylka v barvě nebo potisku může prodloužit dodací lhůtu o několik dní | Jak je řešena oprava a jak často k ní dochází |
| Připravenost materiálu | Předpokládá se dostupnost polotovaru | Nanášení povlaku nebo lakování může čekat na dodávku surovin | Jak je materiál připravován před výrobou |
Tato tabulka není hodnotícím nástrojem. Ukazuje, proč by otázky týkající se dodacích lhůt měly zaměřovat pozornost na provozní detaily, které nabídka zpravidla nezachycuje. Dodavatel, který dokáže vysvětlit všech pět řádků, je snazší plánovat než dodavatel, který uvádí pouze jedno číslo.
Dodržování plánu odděluje spolehlivé dodavatele
Výrobce číselníků, který dodržuje přísný plán, nejen dodává včas, ale dodává předvídatelně. Tato předvídatelnost vyplývá z několika zvyků. Objednávky jsou seskupovány podle podobných barev a povrchových úprav, aby se minimalizovaly přestavby. Čas v kabince je rezervován, nikoli získáván podle aktuální potřeby. Kontrola v průběhu výroby je naplánována jako součást technologického postupu, nikoli přidaná až po výskytu problému. Dodavatel zná kritický krok, který určuje tempo výroby, a tento krok chrání.
Například z programu pro telefonické hovory: značka převedla pravidelnou objednávku na nového dodavatele, který nabídl kratší dodací lhůtu. První dávka dorazila včas. Druhá dávka se zpozdila o více než týden. Příčinou nebyla porucha stroje. Dodavatel naplánoval dva barevné varianty do stejného výrobního okna bez dostatečného času na ustálení mezi nimi, a proto druhá varianta vyžadovala po kontrole dodatečné dokončení. Dodavatel s vyšší disciplínou plánování by tento konflikt před zahájením výroby rozpoznal a buď by varianty přeplánoval, nebo by značku varoval. Kratší uvedená dodací lhůta byla na papíře skutečná, avšak u smíšeného výrobního plánu nebyla udržitelná.
Kontrola kvality chrání dodací lhůtu, nikoli ji nezpomaluje
Značky někdy předpokládají, že více kontrol znamená delší dodací lhůtu. Často je tomu naopak. Ciferník, který neprojde konečnou kontrolou, již prošel celou výrobní cestou a oprava přináší zpoždění o dny nebo týdny. Kontrola během výroby odhalí odchylky včas, kdy je součást ještě možné opravit, čímž se dále udržuje pohyb šarže. Dodavatel, který kontroluje strukturu povrchu po frézování a barvu po pokovování, nezpůsobuje zpoždění. Naopak, zabrání většímu zpoždění později.
Proto by měly být kontrola kvality a dodací lhůta plánovány společně, nikoli na úkor jedné nebo druhé. Výrobce ciferníků hodinek, který uplatňuje stejný standard kontroly jak u malých, tak u velkých šarží, je snazší naplánovat, protože značka přesně ví, čeho se má čekat. Malé šarže mají vyšší cenu za kus, protože náklady na nastavení se rozdělují mezi menší počet kusů. To je cenový gradient, nikoli důvod vynechat kontroly. Krátká šarže s mírnější kontrolou je falešnou úsporou, protože neúspěšná šarže stojí více času, než kolik by stála samotná kontrola.
Odchylka barvy, která stála čas a jak byla napravena
Případ ztráty citlivosti při výrobě ciferníků: značka měla opakující se objednávku na modré ciferníky se slunečním vzorem. Nová dávka se vrátila s mírným fialovým nádechem a jemnější texturou ve středu. Dodavatel odchylku nahlásil ještě před odesláním – což bylo správné rozhodnutí – avšak dávka musela být přesto dočasně pozastavena, dokud nebyla zjištěna příčina. Odchylka vznikla změnou teploty galvanické lázně a mírně silnějším lakem aplikovaným v této výrobní dávce. Silnější lak zaplnil nejjemnější radiální rýhy a změnil způsob, jakým se světlo odráželo od barevné vrstvy.
Oprava spočívala v kontrolním měření barvy spektrofotometrem za řízeného osvětlení s cílovou hodnotou ΔE ≤ 2 vzhledem k uchovanému referenčnímu vzorku, doplněném kontrolou tloušťky lakové vrstvy a měřením lesku pod pevným úhlem. Dodavatel tyto kontroly začal provádět přímo v rámci výrobního postupu pro ciferníky. Následující dávka byla dodána včas. Z toho vyplývá, že kvantifikovaný barevný standard je nástrojem pro zkrácení dodací lhůty, nikoli pouze nástrojem pro kontrolu kvality. Bez něj by dodavatel i značka strávily dny diskuzí o tom, zda je odstín modré barvy chybný. S jeho pomocí se rozhovor omezuje na konkrétní měřenou hodnotu, rozdíl (delta) a následný korekční krok.
Modely získávání zdrojů a kompromisy mezi dodacími lhůtami
Značky přistupují k zakázce pro výrobu číselníků dvěma běžnými modely, z nichž každý má jiný profil doby výroby. U vícezdrojového přístupu jsou tváření polotovaru, vytváření struktury povrchu, nanesení povlaku a tisk rozděleny mezi specializované dílny. Tento přístup umožňuje větší flexibilitu a přístup ke konkrétním technologiím, avšak každá předávací fáze je místem, kde se může termín výroby posunout. Koordinaci zajišťuje značka a zpoždění u jedné dílny se přenáší na následující. U jednozdrojového přístupu zůstává číselník po celou dobu v rukou jediného dodavatele, který jej zpracuje kompletně. Tím se snižuje počet předávacích fází a usnadňuje se dodržení termínu pro celou dávku, avšak odpovědnost se soustředí na jednoho dodavatele a často se zvyšuje minimální objednávková velikost. Žádný z těchto modelů není univerzálně rychlejší. Volba závisí na tom, kolik koordinační práce si značka chce vzít na sebe a jak přesně je třeba dodržet termín dodání.
Malé i velké dávky by měly splňovat stejný standard kvality, i když malá výrobní dávka má vyšší jednotkovou cenu, protože náklady na nastavení a nástroje jsou rozděleny mezi menší počet dílů. To je cenový gradient, nikoli rozdíl v kritériích přijatelnosti. Dodavatel, který uplatňuje stejnou disciplínu procesu jak u krátkých, tak u dlouhých výrobních dávek, je obvykle bezpečnějším partnerem, pokud je důležitá doba dodání.
Burriva pracuje na úrovni komponentů s ciferníky, plášti, náramky a sponami. U programů pro výrobu ciferníků s krátkými dodacími lhůtami zahrnuje výroba ciferníků obrábění polotovarů, vytváření struktury povrchu, pokovování, lakování, tampografi i rozměrovou kontrolu a několik kol kontrol na vstupu, během výroby a na výstupu, přičemž čisté a stabilní prostředí dílny podporuje procesy povlakování. Oddělené pracovní postupy a omezený přístup k souborům CAD zajistí, že návrhové soubory jsou rozděleny podle jednotlivých pracovních rolí. Značky, které hledají spolehlivého výrobce ciferníků za účelem zkrácení dodacích lhůt, mohou kontaktovat tým, aby diskutovaly o specifikacích ciferníků, profilech objednávek a kontrolních bodech v rámci plánování a inspekce, které jsou pro jejich program klíčové.