
 EN
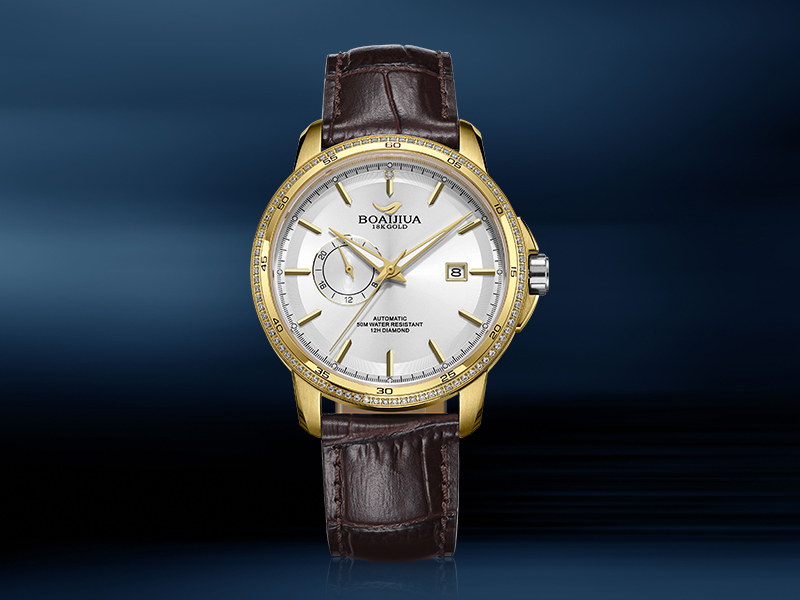
La mayoría de las marcas comienzan a hablar sobre los plazos de entrega después de emitir la orden de compra. Para entonces, ya se ha decidido gran parte del cronograma. Un fabricante de esferas para relojes establece las bases de la entrega en el momento en que emite la cotización del trabajo. Las preguntas que formula, la ruta de proceso que propone y las suposiciones que indica moldean todo lo que sucederá después. Una cotización que llega con una nota clara sobre la ruta de textura, el estándar de color y los puntos de inspección constituye un punto de partida distinto respecto a una cotización que solo devuelve un precio y un plazo de entrega sin ningún detalle.
El fabricante adecuado de diales tratará la cotización como un ejercicio de planificación. Preguntará qué características son críticas, qué acabados están involucrados y cómo es probable que se distribuya el pedido entre colores y lotes. Esas preguntas parecen trabajo adicional al principio, pero ahorran semanas después, porque permiten al proveedor planificar los cambios de configuración, el tiempo en cabina y la carga de inspección antes de que se bloquee el cronograma. Una marca que elige un proveedor únicamente por precio suele descubrir que el plazo de entrega cotizado se basó en suposiciones que no coinciden con el pedido real.
Los cambios de configuración son donde desaparece la mayor parte del plazo de entrega
La producción de diales no es un flujo continuo único. Es una secuencia de operaciones con tiempos de cambio entre ellas. Un cambio de color en la cabina de lacado, una nueva placa de impresión tampografía, una configuración distinta de galvanizado o un cambio entre rutas de texturizado requieren tiempo. Un proveedor con tiempos de cambio rápidos puede mantener un plazo de entrega corto incluso con pedidos mixtos. Un proveedor con tiempos de cambio lentos retrasará la fecha de entrega o ejecutará las variantes con menor eficiencia. Ninguno de estos resultados aparece en una hoja de cotización.
| Factor de plazo de entrega | Cómo se ve en una cotización | Cómo se manifiesta en la práctica | Pregunta que hacer |
|---|---|---|---|
| Cambio de formato | Normalmente no se lista | Horas perdidas entre variantes de color o acabado | ¿Cómo se agrupan y secuencian las variantes? |
| Horas en cabina | No visible | Capacidad de recubrimiento tras la limpieza y el tiempo de sedimentación | Número de familias de acabados por cabina por semana |
| Carga de inspección | Se asume una verificación final | Las verificaciones escalonadas añaden tiempo, pero detectan desviaciones temprano | ¿Dónde se ubican las verificaciones en proceso? |
| Trabajos de retoque | No mencionado | Una desviación de color o estampado puede añadir días | ¿Cómo se gestiona el retrabajo y con qué frecuencia |
| Disponibilidad de materiales | Se supone que el material en bruto está disponible | El chapado o el barnizado pueden esperar a la llegada del stock | ¿Cómo se organiza el material antes de la producción |
La tabla no es una hoja de puntuación. Muestra por qué las preguntas sobre los plazos de entrega deben centrarse en los detalles operativos que rara vez capta una cotización. Un proveedor capaz de explicar las cinco filas es más fácil de planificar que uno que solo indica un número.
La disciplina en la programación distingue a los proveedores fiables
Un fabricante de esferas que sigue un cronograma estricto no solo entrega a tiempo, sino que lo hace de forma predecible. Esa previsibilidad proviene de algunos hábitos: los pedidos se agrupan por colores y acabados similares para reducir los cambios de configuración; el tiempo en cabina se reserva, no se toma de forma espontánea; las inspecciones en curso se programan como parte de la ruta de producción, no se añaden cuando surge un problema; y el proveedor conoce la etapa que marca el ritmo y protege dicha etapa.
Un ejemplo desensibilizado de un programa de marcación telefónica: una marca trasladó un pedido recurrente a un nuevo proveedor que cotizó un plazo de entrega más corto. El primer lote llegó según lo programado. El segundo lote se retrasó más de una semana. La causa no fue una avería mecánica. El proveedor había programado dos variantes de color en la misma ventana de cabina sin tiempo suficiente de asentamiento entre ellas, y la segunda variante requirió una pasada de retrabajo tras la inspección. Un proveedor con mayor disciplina en la programación habría detectado el conflicto antes de iniciar la producción y, o bien habría reordenado las variantes, o bien habría advertido a la marca. El plazo de entrega cotizado más corto era real sobre el papel, pero no era sostenible en un programa mixto.
El control de calidad protege el plazo de entrega; no lo ralentiza
A veces las marcas asumen que más inspecciones significan plazos de entrega más largos. Lo opuesto suele ser cierto. Un esfero que falla en la inspección final ya ha consumido toda la ruta de producción, y el reproceso añade días o semanas. Las inspecciones durante el proceso detectan desviaciones mientras aún es posible corregir la pieza, lo que mantiene el lote en movimiento. Un proveedor que verifica la textura tras el granulado y el color tras el chapado no está añadiendo retraso; está evitando un retraso mayor posteriormente.
Por eso el control de calidad y el plazo de entrega deben planificarse conjuntamente, no como factores que se compensan entre sí. Un fabricante de esferos para relojes que aplica el mismo estándar de inspección tanto en lotes pequeños como en lotes grandes resulta más fácil de programar, porque la marca sabe exactamente qué esperar. Las series cortas tienen un precio unitario más alto porque los costes de preparación se reparten entre menos piezas. Eso es un gradiente de precios, no una razón para omitir las verificaciones. Una serie corta con inspecciones relajadas representa una falsa economía, pues un lote rechazado consume más tiempo del que habría requerido la inspección.
Una Deriva de Color Que Supuso una Pérdida de Tiempo y Cómo se Resolvió
Un caso de desensibilización en una producción de esferas: una marca tenía un pedido recurrente de esferas con acabado azul en estrella. Un nuevo lote regresó con un ligero tono morado y una textura más suave en el centro. El proveedor lo detectó antes del envío, lo cual fue la decisión correcta, pero aun así el lote tuvo que retenerse mientras se identificaba la causa. La deriva se debió a un cambio de temperatura en el baño de galvanizado y a una capa de laca ligeramente más gruesa en esa tanda. Esta capa más gruesa rellenó las ranuras radiales más finas y alteró la forma en que la capa de color reflejaba la luz.
La solución consistió en una verificación del color con un espectrofotómetro bajo iluminación controlada, con un objetivo de ΔE ≤ 2 respecto a un patrón conservado, además de una verificación del espesor del barniz y una medición de brillo a un ángulo fijo. El proveedor incorporó dichas verificaciones en la ruta de producción del dial. El siguiente lote se envió puntualmente. La lección es que un estándar de color medido constituye una herramienta para reducir los plazos de entrega, no solo una herramienta de calidad. Sin él, el proveedor y la marca habrían dedicado días a debatir si el azul era incorrecto; con él, la conversación se centró en una medición, una diferencia (delta) y una acción correctiva.
Modelos de aprovisionamiento y compensaciones en los plazos de entrega
Las marcas abordan la obtención de esferas mediante dos modelos comunes, y cada uno presenta un perfil distinto de plazos de entrega. En el modelo de múltiples proveedores, las etapas de conformado de la pieza en bruto, texturizado, recubrimiento e impresión se distribuyen entre talleres especializados. Esto puede ofrecer flexibilidad y acceso a procesos específicos, pero cada transferencia entre talleres representa un punto donde el cronograma puede retrasarse. La marca asume la coordinación, y un retraso en un taller repercute automáticamente en el siguiente. En el modelo de componentes de fuente única, la esfera permanece con un único socio durante toda la secuencia de procesamiento. Esto reduce las transferencias y facilita el cumplimiento del cronograma para todo un lote, aunque concentra la responsabilidad y suele elevar el umbral mínimo de pedido. Ninguno de los dos modelos es universalmente más rápido. La elección depende del grado de coordinación que la marca desee asumir y de la rigurosidad con que deba respetarse la fecha de entrega.
Los lotes pequeños y grandes deben cumplir con el mismo estándar de calidad, aunque una producción pequeña tenga un precio unitario más alto porque los costos de configuración y herramientas se distribuyen entre menos piezas. Ese es un gradiente de precios, no una diferencia en los criterios de aceptación. Un proveedor que aplica la misma disciplina de proceso a una producción corta y a una producción larga suele ser el socio más seguro cuando el tiempo de entrega es crítico.
Burriva trabaja a nivel de componente en esferas, cajas, brazaletes y hebillas. Para programas de esferas con plazos de entrega ajustados, la producción de esferas abarca el mecanizado de piezas en bruto, texturizado, chapado, barnizado, impresión tampográfica, inspección dimensional y múltiples rondas de inspección en las etapas de entrada, proceso intermedio y salida, con un entorno de taller limpio y estable que respalda los pasos de recubrimiento. Los flujos de trabajo segregados y los controles de acceso a archivos CAD mantienen los archivos de diseño separados según el rol laboral. Las marcas que buscan reducir el tiempo de entrega con un fabricante fiable de esferas pueden contactar al equipo para analizar las especificaciones de las esferas, los perfiles de pedido y los puntos de programación e inspección relevantes para su programa.
Tabla de Contenidos
- Los cambios de configuración son donde desaparece la mayor parte del plazo de entrega
- La disciplina en la programación distingue a los proveedores fiables
- El control de calidad protege el plazo de entrega; no lo ralentiza
- Una Deriva de Color Que Supuso una Pérdida de Tiempo y Cómo se Resolvió
- Modelos de aprovisionamiento y compensaciones en los plazos de entrega