
 EN
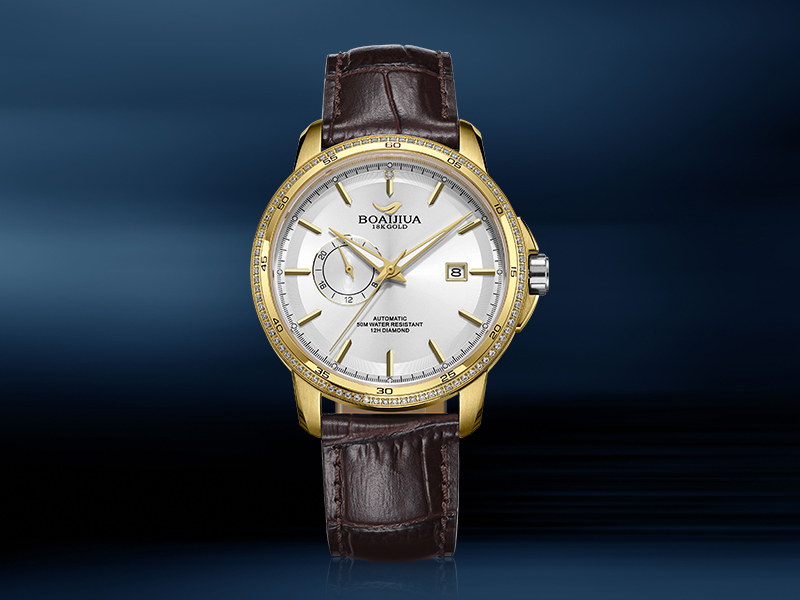
Większość marek zaczyna mówić o czasie realizacji zamówienia dopiero po wystawieniu zamówienia zakupowego. Do tego momentu większość harmonogramu jest już ustalona. Producent tarcz zegarkowych zakłada podstawy dostawy już w momencie przygotowywania oferty. Pytania, które zadaje, propozycja trasy technologicznej oraz założenia, które formułuje, wszystkie te elementy kształtują późniejsze zdarzenia. Oferta zawierająca wyraźną notatkę dotyczącą trasy tekstury, standardu koloru oraz punktów kontroli stanowi zupełnie inny punkt wyjścia niż oferta zawierająca jedynie cenę i czas realizacji bez dodatkowych szczegółów.
Prawidłowy producent pokręteł potraktuje ofertę jako ćwiczenie planistyczne. Zadaje pytania, które funkcje są kluczowe, jakie powłoki są wymagane oraz jak prawdopodobnie zamówienie zostanie podzielone według kolorów i partii. Te pytania wydają się dodatkową pracą na wstępie. Oszczędzają jednak tygodnie później, ponieważ pozwalają dostawcy zaplanować przejścia między seriami, czas pracy w kabinkach malarskich oraz obciążenie inspekcyjne jeszcze przed zamknięciem harmonogramu. Marka, która wybiera dostawcę wyłącznie na podstawie ceny, często odkrywa, że podany czas realizacji opierał się na założeniach niezgodnych z rzeczywistym zamówieniem.
Przejścia między seriami to miejsce, gdzie znika większość czasu realizacji
Produkcja tarcz nie jest jednolitym, ciągłym procesem. Jest to sekwencja operacji z przestawkami pomiędzy nimi. Zmiana koloru w kabini lakierowania, nowa płyta do tamponowania, inna konfiguracja powłok elektrolitycznych lub przełączenie między różnymi ścieżkami tekstury wymagają czasu. Dostawca z szybkimi przestawkami może zapewnić krótki czas realizacji nawet przy mieszanych zamówieniach. Dostawca z wolnymi przestawkami albo wydłuży termin realizacji, albo będzie realizować warianty mniej wydajnie. Żadne z tych skutków nie jest widoczne na ofercie.
| Czynnik czasu realizacji | Jak to wygląda w ofercie | Jak to wygląda w praktyce | Pytanie do zadania |
|---|---|---|---|
| Zmiana produkcji | Zwykle nie jest wymienione | Godziny utracone między wariantami kolorów lub wykończeń | W jaki sposób warianty są grupowane i sekwencjonowane |
| Godziny pracy kabiny | Niewidoczne | Moc powłokowa po czyszczeniu i czasie osiadania | Ile rodzin wykończenia na stoisko tygodniowo |
| Obciążenie inspekcją | Zakładana końcowa kontrola jakości | Kontrole etapowe wydłużają czas, ale wcześnie wykrywają odchylenia | Gdzie znajdują się kontrole w trakcie procesu |
| Przeróbek | Nie wspomniano | Odchylenie w kolorze lub wzorze może wydłużyć termin o kilka dni | W jaki sposób obsługiwane jest przetwarzanie ponowne i jak często się to zdarza |
| Gotowość materiałów | Zakładano dostępność pustych elementów | Pokrywanie metalami lub lakierowanie mogą czekać na przybycie materiałów | W jaki sposób materiał jest przygotowywany przed uruchomieniem serii |
Ta tabela nie jest kartą wyników. Pokazuje, dlaczego pytania dotyczące czasu realizacji powinny koncentrować się na szczegółach operacyjnych, które rzadko są uwzględniane w ofercie. Dostawca, który potrafi wyjaśnić wszystkie pięć pozycji, jest łatwiejszy do zaplanowania niż ten, który podaje wyłącznie jedną liczbę.
Dyscyplina harmonogramowa rozdziela dostawców wiarygodnych od pozostałych
Producent tarcz zegarkowych działający zgodnie z ściśle ustalonym harmonogramem nie tylko dostarcza w terminie. Dostarcza w sposób przewidywalny. Ta przewidywalność wynika z kilku nawyków. Zamówienia są grupowane według podobnych kolorów i wykończeń, aby ograniczyć czas przełączania. Czas pracy w kabini malarskiej jest rezerwowany, a nie „zajmowany” na bieżąco. Kontrola w trakcie procesu jest zaplanowana jako część trasy technologicznej, a nie dodawana dopiero po wystąpieniu problemu. Dostawca zna etap decydujący o tempie produkcji i chroni ten etap.
Przykład z programu telefonicznego po usunięciu wrażliwości: marka przeniosła zamówienie powtarzalne do nowego dostawcy, który podał krótszy czas realizacji. Pierwsza partia dotarła zgodnie z harmonogramem. Druga partia opóźniła się o ponad tydzień. Przyczyną nie była awaria maszyny. Dostawca zaplanował dwa warianty kolorystyczne w tym samym oknie kabiny malarskiej bez wystarczającego czasu na osiadanie między nimi, a drugi wariant wymagał ponownej obróbki po kontroli jakości. Dostawca o większej dyscyplinie planistycznej wykryłby ten konflikt przed rozpoczęciem produkcji i albo zmienił kolejność wariantów, albo uprzedził markę. Krótszy podany czas realizacji był rzeczywiście prawdziwy na papierze, ale nie był zrównoważony w przypadku mieszanej produkcji.
Kontrola jakości chroni czas realizacji, nie spowalnia go
Marki czasem zakładają, że więcej kontroli oznacza dłuższy czas realizacji. Często zachodzi odwrotnie. Tarcza zegarkowa, która nie przejdzie końcowej kontroli, już zużyła cały cykl produkcyjny, a prace korekcyjne dodają dni lub tygodnie. Kontrola w trakcie procesu wykrywa odchylenia wtedy, gdy część nadal może zostać skorygowana, co pozwala utrzymać ruch partii. Dostawca, który sprawdza fakturę po szlifowaniu i kolor po pokryciu metalami, nie wydłuża terminu realizacji. Zapobiega jedynie większemu opóźnieniu w przyszłości.
Dlatego kontrolę jakości i czas realizacji należy planować łącznie, a nie traktować jako elementy wzajemnie się wykluczające. Producent tarcz zegarkowych stosujący takie same standardy kontroli dla małych i dużych partii jest łatwiejszy w harmonogramowaniu, ponieważ marka wie, czego się spodziewać. Małe serie mają wyższą cenę jednostkową, ponieważ koszty przygotowania są rozłożone na mniejszą liczbę sztuk. Jest to gradient cenowy, a nie powód do pomijania kontroli. Krótka seria z obniżonymi wymaganiami kontrolnymi to pozorna oszczędność, ponieważ nieudana partia kosztuje więcej czasu niż sama kontrola.
Odstępstwo od koloru, które kosztowało czas, oraz sposób jego usunięcia
Przypadek utraty wrażenia głębi w produkcji tarcz: marka miała powtarzające się zamówienie na tarczę z efektem promieniowego nieba w odcieniu niebieskim. Nowa partia wróciła z lekkim odcieniem fioletu oraz miększym wykończeniem w środkowej części. Dostawca zidentyfikował odstępstwo przed wysyłką – co było właściwą decyzją – jednak partia nadal musiała zostać tymczasowo przytrzymana, dopóki nie ustalono przyczyny. Odstępstwo wynikło ze zmiany temperatury kąpieli galwanicznej oraz nieco grubszej warstwy lakieru w tej konkretnej partii. Grubsza warstwa wypełniła najdrobniejsze rowki promieniowe i zmieniła sposób odbijania światła przez warstwę barwną.
Poprawka polegała na sprawdzeniu koloru za pomocą spektrofotometru w kontrolowanych warunkach oświetlenia, z docelową wartością ΔE ≤ 2 względem zachowanego wzorca odniesienia, a także na sprawdzeniu grubości lakieru i pomiarze połysku pod ustalonym kątem. Dostawca wprowadził te kontrole do procesu produkcji tarcz. Następna partia została wysłana terminowo. Wynikające z tego wnioski są następujące: zmierzony standard koloru to narzędzie skracające czas realizacji zamówienia, a nie tylko narzędzie zapewnienia jakości. Bez takiego standardu dostawca i marka spędziłyby dni na dyskusji, czy odcień niebieskiego jest niepoprawny. Dzięki niemu rozmowa ograniczyła się do pomiaru, różnicy (delta) i działania korygującego.
Modele pozyskiwania surowców i kompromisy związane z czasem realizacji zamówienia
Marki podejmują sourcing tarcz poprzez dwa powszechne modele, z których każdy charakteryzuje się innym profilem czasu realizacji. W ścieżce wielodostawcy procesy takie jak kształtowanie pustych tarcz, nadawanie faktury, nanoszenie powłoki oraz druk są rozdzielane pomiędzy specjalistyczne warsztaty. To podejście zapewnia elastyczność i dostęp do konkretnych procesów, lecz każda zmiana wykonawcy stanowi punkt, w którym harmonogram może się przesunąć. Marka ponosi odpowiedzialność za koordynację, a opóźnienie w jednym warsztacie wpływa łańcuchowo na kolejne etapy. W ścieżce komponentów od pojedynczego dostawcy tarcza pozostaje u jednego partnera przez cały cykl produkcji. To ogranicza liczbę zmian wykonawców i ułatwia utrzymanie harmonogramu dla całej partii, lecz koncentruje odpowiedzialność w jednych rękach i często podnosi minimalny próg zamówienia. Żaden z tych modeli nie jest uniwersalnie szybszy. Wybór zależy od tego, jak dużą część koordynacji marka chce przejąć na siebie oraz jak rygorystycznie musi być przestrzegana data dostawy.
Małe i duże serie powinny spełniać ten sam standard jakości, nawet jeśli koszt jednostkowy małej serii jest wyższy ze względu na rozłożenie kosztów przygotowania i narzędzi na mniejszą liczbę części. Jest to gradient cenowy, a nie różnica w kryteriach akceptacji. Dostawca stosujący taką samą dyscyplinę procesową zarówno do krótkich, jak i długich serii zazwyczaj stanowi bezpieczniejszego partnera, gdy ważny jest czas realizacji.
Burriva działa na poziomie komponentów – zajmuje się tarczami, obudowami, bransoletkami i klamrami. W przypadku programów tarcz z krótkimi terminami dostawy produkcja tarcz obejmuje frezowanie pustych podkładów, nadawanie faktury, powlekanie, lakierowanie, druk tampograficzny, kontrolę wymiarową oraz wielokrotne kontrole na etapach przyjmowania materiałów, w trakcie procesu produkcyjnego i przed wysyłką, przy jednoczesnym zapewnieniu czystego i stabilnego środowiska warsztatowego wspierającego etapy powlekania. Oddzielne przepływy pracy oraz kontrola dostępu do plików CAD zapewniają rozdzielenie plików projektowych według funkcji zawodowych. Marki chcące skrócić czas realizacji zamówień dzięki niezawodnemu producentowi tarcz mogą skontaktować się z zespołem, aby omówić specyfikacje tarcz, profile zamówień oraz punkty harmonogramowania i kontroli istotne dla ich programu.
Spis treści
- Przejścia między seriami to miejsce, gdzie znika większość czasu realizacji
- Dyscyplina harmonogramowa rozdziela dostawców wiarygodnych od pozostałych
- Kontrola jakości chroni czas realizacji, nie spowalnia go
- Odstępstwo od koloru, które kosztowało czas, oraz sposób jego usunięcia
- Modele pozyskiwania surowców i kompromisy związane z czasem realizacji zamówienia