
 EN
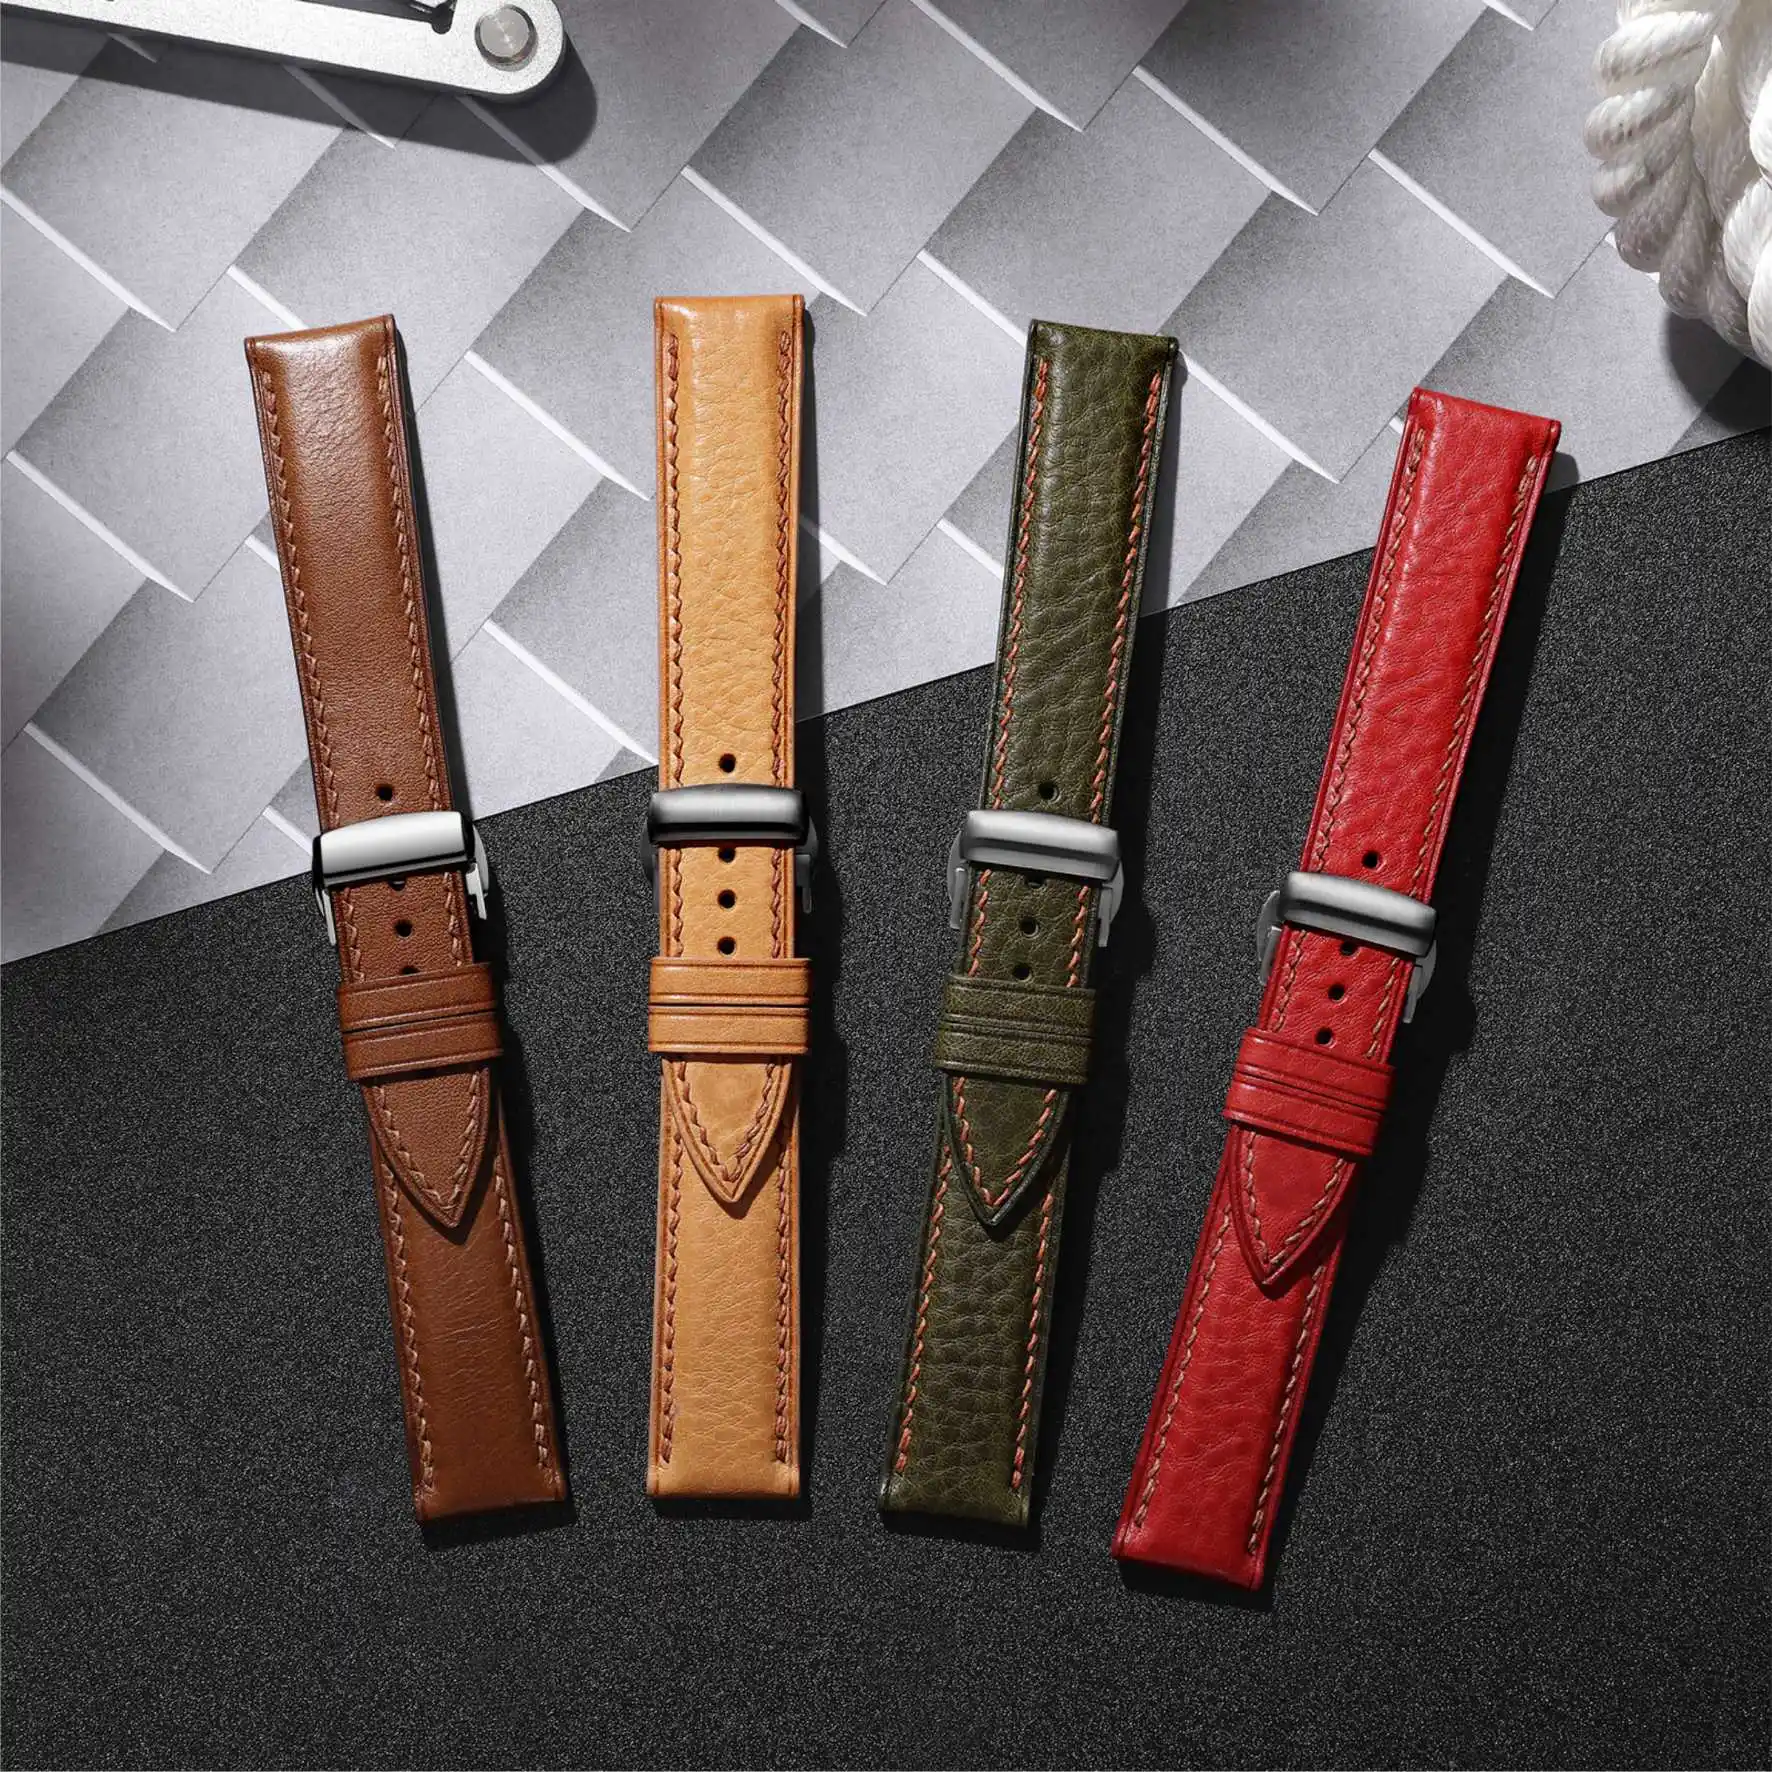
কেন বাকলকে শেষে লক্ষ্য করা হয় কিন্তু প্রথমেই অভিযোগ করা হয়
ওয়াচ পরার সময় হাত যে প্রথম উপাদানটিকে স্পর্শ করে, তা হলো ওয়াচ বাকল; আর কোনো সমস্যা দেখা দিলে যে উপাদানটি প্রথমে ব্যর্থ হয়, তাও হলো বাকল। কিন্তু বিবরণ প্রস্তুতির সময় এটি কেস, ডায়াল এবং ব্রেসলেটের পিছনে থাকে। ক্যাটালগে ভালো দেখানো বাকলটি দৈনিক ব্যবহারের কয়েক মাস পর অকার্যকর হয়ে গেলে তা ব্যবহারকারীর জন্য হতাশার কারণ হয়ে ওঠে।
ওইএম ওয়াচ প্রকল্পগুলির জন্য, বাকলটি প্রায়শই উপকরণের তালিকায় সবচেয়ে সস্তা উপাদান। এটি একইসাথে সামঞ্জস্য বজায় রাখা সবচেয়ে কঠিন উপাদানগুলির মধ্যে একটি। ট্যাং বাকল বা ডিপ্লয়মেন্ট ক্ল্যাস্পে একাধিক চলমান অংশ থাকে: স্প্রিং বার, ল্যাচ লিফ, হিঞ্জ এবং স্প্রিং। এদের যেকোনো একটির মাত্রায় সামান্য বিচ্যুতি হলেই স্পর্শের অনুভূতি পরিবর্তিত হয়। এটি যদি অত্যধিক ঢিলে হয়, তবে বাকলটি সস্তা মনে হয়; আর যদি অত্যধিক টানটান হয়, তবে খোলা কঠিন হয়ে যায়। যে ঘড়িটি মসৃণভাবে বাঁধা যায়, তাকে সাধারণত ভালোভাবে তৈরি করা পণ্য হিসেবে বিবেচনা করা হয়। আর যে বাকলটি চাপ দিলে চামড়া কাটে বা ভুল সময়ে খুলে যায়, তাকে ত্রুটিপূর্ণ হিসেবে মনে রাখা হয়।
বাকলের প্রকারভেদ এবং প্রত্যেকটি উৎপাদন প্রক্রিয়ার কাছে কী দাবি রাখে
ট্যাং বাকলগুলি সবচেয়ে সরল: একটি প্লেট, একটি টং, এবং একটি স্প্রিং বার। এর সুবিধা হলো ব্যবহার ও মেরামত সহজ। সীমাবদ্ধতা হলো ক্ষয়। যদি স্ট্যাম্প করা প্লেটটি ক্লান্ত হয় বা টং-এর ছিদ্রটি সময়ের সাথে ডিম্বাকার হয়ে যায়, তবে এটি আর স্থিতিশীল অবস্থানে ধরে রাখতে পারে না। উৎপাদনের ঝুঁকি হলো স্ট্যাম্পিংয়ের সামঞ্জস্য এবং প্রান্ত সমাপ্তির গুণগত মান।
ডিপ্লয়মেন্ট ক্ল্যাস্পগুলি দীর্ঘতর সেবা জীবন এবং পরিষ্কার ভাঁজ প্রদান করে, কিন্তু সেটি সহনশীলতার বিনিময়ে পাওয়া যায়। হিঞ্জ যান্ত্রিক ব্যবস্থাটি সুসঙ্গত স্ট্যাম্পিং এবং ফর্মিং প্রয়োজন করে যাতে ভাঁজটি সঠিক স্থানে অবস্থান করে। একটি সাধারণ ব্যর্থতার রূপ হলো অসম অনুভূতি, যেখানে ক্ল্যাস্পের এক পাশ অন্য পাশের চেয়ে সহজে খোলে। সাধারণত এটি ডিজাইনের ত্রুটি নয়, বরং ফর্মিং ডাইয়ের সঠিক সামঞ্জস্যহীনতার ইঙ্গিত দেয়।
বাটারফ্লাই ক্ল্যাস্পগুলি মধ্যবর্তী অবস্থানে থাকে: অপারেশন সহজ, চেহারা পরিষ্কার, সহনশীলতা কম। স্প্রিং বার এনগেজমেন্ট এবং দুটি ল্যাচ লিফের সমমান নির্ধারণ করে যে ক্ল্যাস্পটি সন্তোষজনক ক্লিক শব্দের সাথে বন্ধ হয় কিনা।
| বাকল ধরন | সাধারণ শক্তি | সাধারণ উৎপাদন চ্যালেঞ্জগুলি |
|---|---|---|
| ট্যাং বাকল | সহজ, কম খরচ, প্রতিস্থাপন সহজ | ছিদ্র সামঞ্জস্য, টাং ফিনিশ, স্ট্যাম্পিং ক্লান্তি |
| ডিপ্লয়মেন্ট ক্লাস্প | মসৃণ ভাঁজ, দীর্ঘতর সেবা জীবন | হিঞ্জ সমমান, ফর্মিং ডাই সামঞ্জস্য, স্প্রিং টেনশন |
| বাটারফ্লাই ক্লাস্প | পরিষ্কার চেহারা, নির্ভরযোগ্য বন্ধ হওয়া | ল্যাচ লিফ সিঙ্ক্রোনাইজেশন, স্প্রিং বার এনগেজমেন্ট |
স্প্রিং টেনশন, ল্যাচ এনগেজমেন্ট এবং যে অনুভূতিটি বিক্রয় করে
স্প্রিং টেনশন হলো ঘড়ির বাকলে ব্যবহারকারী যা সবচেয়ে সরাসরি অনুভব করেন। এটি খুব হালকা হলে বাকলটি দুর্বল মনে হয়। আবার খুব ভারী হলে বাকলটি খোলা কঠিন হয়ে ওঠে, বিশেষ করে ঠাণ্ডা হাতে। উভয় চরম অবস্থাই গ্রাহক সন্তুষ্টির ক্ষতি করে, শুধু ভিন্ন ভিন্ন উপায়ে।
জটিল ব্যাপারটি হলো যে স্প্রিং টেনশন কোনো দৃশ্যমান স্পেসিফিকেশন নয়। এটি ডিজাইনের সময় যথেষ্ট মনোযোগ পায় না। নমুনা পৌঁছানোর পর আলোচনা ব্যক্তিগত মতামতের দিকে ঝুঁকে পড়ে: একজন পর্যালোচক বলছেন এটি খুব শক্ত, অন্যজন বলছেন এটি ঠিক আছে।
ল্যাচ এনগেজমেন্ট হলো আরেকটি স্থান যেখানে ব্যক্তিগত ও বস্তুগত মতামত মিলিত হয়। ল্যাচটি যে ক্লিক শব্দ করে, তা ব্যবহারকারীকে বাকলটি বন্ধ হয়েছে বলে নিশ্চিত করে। যদি শব্দটি ভুল মনে হয় বা সঠিকভাবে বসাতে দ্বিতীয়বার চাপ দিতে হয়, তবে পণ্যের প্রতি বিশ্বাস কমে যায়।
একটি গোপনীয় কেসে ডিপ্লয়মেন্ট ক্ল্যাস্পের একটি ব্যাচ ছিল, যা প্রথম ব্যবহারে ঠিক মনে হয়েছিল, কিন্তু কয়েক সপ্তাহ পরে নিজে থেকে খুলে যাওয়া শুরু করে। মূল কারণটি স্প্রিং পকেটের মাত্রায় ফিরে যায়, যা একক লটে ব্যর্থ না হয়ে বেশ কয়েকটি স্ট্যাম্পিং ব্যাচের মধ্যে ধীরে ধীরে পরিবর্তিত হয়েছিল। বাকলটি এখনও ড্রয়িং টলারেন্সের মধ্যে ছিল। কিন্তু পকেটের ভিতরে স্প্রিং প্রিলোড ছিল না। এই সমস্যাটি কোনো একক পরীক্ষায় ধরা পড়েনি। এটি লটগুলোর মধ্যে পরিলক্ষিত প্রবণতায় ধরা পড়েছিল।
শিপিংয়ের আগে বাকলের সমস্যা ধরা রাখার জন্য কোয়ালিটি কন্ট্রোল পরীক্ষা
চূড়ান্ত আউটগোয়িং পরীক্ষায় প্রতিটি ত্রুটি ধরা পড়া মানে হলো যে ব্যর্থতার মোডটি ইতিমধ্যে প্লেটিং এবং প্যাকেজিং পার হয়ে গেছে, এবং সংশোধনের খরচ বেড়ে গেছে।
আগত — স্প্রিং তারের ব্যাস, বাকল ব্ল্যাঙ্কের প্লেট পুরুত্ব, এবং স্প্রিং বারের উপাদানের অবস্থা।
অনুগামী — স্প্রিং পকেটের মাত্রা, ল্যাচ লিফের এনগেজমেন্ট জ্যামিতি, এবং হিঞ্জের সমান্তরালতা। ক্ষয়-প্রবণ অপারেশনগুলোতে প্রথম ও শেষ পিসের পরীক্ষা মাঝখানের একটি নমুনা পরীক্ষার চেয়ে বেশি গুরুত্বপূর্ণ।
প্রস্থানকৃত : খোলার ও বন্ধ করার বল, ল্যাচ ক্লিকের সামঞ্জস্যতা, পৃষ্ঠের সমাপ্তি এবং নমুনা রেকর্ডের পরীক্ষা পরিকল্পনার বিরুদ্ধে পর্যালোচনা।
যে পরীক্ষা কোনো সমস্যা ধরে এবং যে পরীক্ষা তা অতিক্রম করে, সেগুলো প্রায়শই ক্রমের অবস্থানের উপর নির্ভর করে আলাদা হয়। প্লেটিং-এর পর খোলার বল পরীক্ষা করা স্ট্যাম্পিং-এর সময় স্প্রিং-এর অবস্থা সম্পর্কে কোনো উপযোগী তথ্য দিতে পারে না। যদি খোলার বল সংক্রান্ত কোনো সমস্যা দেখা দেয়, তবে সেই সংকেতটি স্ট্যাম্পিং অপারেশনের দিকে ফিরে যেতে হবে। যেসব সরবরাহকারী এই সংযোগটি ট্রেস করতে পারে, তারাই বাকল গুণগত মান নিয়ন্ত্রণে প্রকৃত নিয়ন্ত্রণ রাখে।
দৈনিক ব্যবহারে টিকে থাকার জন্য উপযুক্ত উপাদান ও সমাপ্তি বিকল্পগুলি
৩১৬এল স্টেইনলেস স্টিল ঘড়ির বাকলের জন্য মানদণ্ড: এটি ক্ষয় রোধ করে, পলিশ করা যায় এবং মূল্যে সস্তা থাকে। যখন বাকলটি একটি সংগ্রহের মধ্যে রঙ বা টেক্সচার মেলানো আবশ্যিক হয়, তখন উপাদান নির্বাচন আরও জটিল হয়ে ওঠে। বিকল্পগুলি ব্রাশড স্টিল থেকে শুরু করে মিরর-পলিশড স্টিল, পিভিডি-কোটেড স্টিল এবং টাইটানিয়াম পর্যন্ত বিস্তৃত।
পিভিডি-কোটেড স্টিল বাকলগুলি ছবিতে ভালো দেখায়, কিন্তু যখন কোটিংয়ের পুরুত্ব পরিবর্তিত হয় অথবা সাবস্ট্রেটে পৃষ্ঠ ত্রুটি থাকে, তখন সমস্যা দেখা দেয়। খুব পাতলা একটি স্তর ঘামের সংস্পর্শে ক্ষয় হয়ে যেতে পারে। গর্ত বা আঁচড় সহ একটি সাবস্ট্রেট কোটিংকে ত্রুটিটিকে লুকানোর পরিবর্তে বাড়িয়ে তোলে।
ব্রাশ করা স্টিল বাকলগুলি আরও সহনশীল, কিন্তু ব্রাশের দিক, শস্যের আকার এবং কভারেজ ধ্রুব রাখা আবশ্যিক। যদি ব্রাশ লাইনটি অসমভাবে চলে অথবা পলিশ করা অংশে মিশে যায়, তবে তা অর্ধ-সম্পন্ন অংশের মতো দেখায়।
টাইটানিয়াম বাকলগুলি মেশিনিং-এর জন্য আরও বেশি চাপ সৃষ্টি করে। টাইটানিয়াম তাপ কম পরিবহন করে, ফলে কাটিং এজে তাপ জমা হয় এবং টুলের আয়ু কমে যায়। টাইটানিয়ামের মডুলাস স্টিলের চেয়ে কম, তাই যদি স্প্রিংটি স্টিলের উপর ভিত্তি করে ডিজাইন করা হয়, তবে টাইটানিয়াম স্প্রিং একই খোলার বল প্রদান করবে না, যদি না স্পেসিফিকেশনটি সামঞ্জস্য করা হয়।
পণ্য জীবনকাল জুড়ে বাকল নির্বাচনের প্রকৃত খরচ কী?
ইউনিট স্তরে, বাকলটি ঘড়িতে প্রায়শই সবচেয়ে সস্তা অংশ। পণ্য জীবন স্তরে, এই দৃষ্টিভঙ্গি ভ্রান্তিকর হতে পারে। যে বাকলটি শুরুতে কিছুটা অর্থ সাশ্রয় করে কিন্তু আশা অপেক্ষা তাড়াতাড়ি বিফল হয়, তা প্রত্যাহার, প্রতিস্থাপন এবং ব্র্যান্ডের বিশ্বাস হারানোর মাধ্যমে দীর্ঘমেয়াদে বেশি খরচ করে।
বাকল নির্বাচনে দুটি খরচ চাপের বিন্দু দেখা যায়: উপাদানের মান এবং সহনশীলতার মান। উপাদানের মান কমালে বিলে কিছুটা সাশ্রয় হয়, কিন্তু সম্ভাব্য ক্ষয়রোধী ক্ষমতা হ্রাস পেতে পারে। সহনশীলতা কমালেও কিছুটা সাশ্রয় হয়, কিন্তু সম্ভাব্য সামঞ্জস্যতা হ্রাস পেতে পারে। প্রশ্ন হলো, খরচটি এখন নাকি পরে দেখা দেবে।
সঠিক উত্তরটি নির্ভর করে ঘড়িটি কীভাবে বাজারজাত করা হচ্ছে এবং এটি কতদিন চালু থাকার প্রত্যাশা করা হচ্ছে তার উপর। স্প্রিং পকেট বা ল্যাচ এনগেজমেন্টের সহনশীলতা কড়া করা সাধারণত ইউনিট খরচে ক্ষুদ্র প্রভাব ফেলে, কিন্তু সময়ের সাথে গ্রাহক সন্তুষ্টিতে বড় প্রভাব ফেলে।
ছোট পরিমাণের অর্ডারগুলিকে গুণগত মানের বিষয়ে বড় অর্ডারগুলির তুলনায় আলাদা ভাবে বিবেচনা করা হয় না। ছোট অর্ডারগুলি যেখানে ভিন্ন হয়, সেটি হলো একক মূল্য, কারণ টুলিং সেটআপ, ফিক্সচার প্রস্তুতি এবং পরীক্ষা পরিকল্পনা সহ স্থির খরচগুলি কম সংখ্যক পণ্যের উপর বিস্তৃত হয়। এই মূল্য ঢাল হলো স্থির খরচ বণ্টনের একটি স্বাভাবিক ফলাফল, এটি কোনো ইঙ্গিত নয় যে ছোট ব্যাচগুলিতে কম মনোযোগ দেওয়া হয়।
যেসব প্রকল্পে বাকল নির্বাচনের সময় অনুভূতি, সমাপ্তির সামঞ্জস্য এবং উৎপাদন নিয়ন্ত্রণ—এই তিনটি বিষয়ের ভারসাম্য বজায় রাখা প্রয়োজন, সেখানে যদি কোনো সরবরাহকারী এই বিষয়গুলোর উপর ভিত্তি করে তার মান নিয়ন্ত্রণ (কিউসি) পদ্ধতি গড়ে তোলে, তবে পরে অপ্রত্যাশিত সমস্যা দেখা দেওয়ার ঝুঁকি কমে যায়। বুরিভা (Burriva), যা বাওরুইহুয়া (দংগুয়ান) প্রিসিশন টেকনোলজি কো., লিমিটেড-এর সংক্ষিপ্ত রূপ, একটি উপাদান-কেন্দ্রিক সুবিধা পরিচালনা করে যার মোট আয়তন ২০,০০০ বর্গমিটারের বেশি। এই সুবিধায় বহু-অক্ষ মেশিনিং, সিএনসি মিলিং, স্ট্যাম্পিং, স্বয়ংক্রিয় পলিশিং এবং আগত, প্রক্রিয়াধীন ও প্রস্থানকালীন পর্যায়ে মাত্রিক পরীক্ষা—সবকিছু করা হয়। প্রতিটি প্রকল্পের জন্য কাজের প্রবাহ আলাদা করা হয় এবং সিএডি ফাইলে প্রবেশাধিকার চাকরির ভূমিকা অনুযায়ী নিয়ন্ত্রিত হয়। বাকলের বিশেষকরণ নিয়ে কাজ করা দলগুলো তাদের প্রয়োজনীয়তা নিয়ে আলোচনা করতে স্বাগত।
বিষয়সূচি
- কেন বাকলকে শেষে লক্ষ্য করা হয় কিন্তু প্রথমেই অভিযোগ করা হয়
- বাকলের প্রকারভেদ এবং প্রত্যেকটি উৎপাদন প্রক্রিয়ার কাছে কী দাবি রাখে
- স্প্রিং টেনশন, ল্যাচ এনগেজমেন্ট এবং যে অনুভূতিটি বিক্রয় করে
- শিপিংয়ের আগে বাকলের সমস্যা ধরা রাখার জন্য কোয়ালিটি কন্ট্রোল পরীক্ষা
- দৈনিক ব্যবহারে টিকে থাকার জন্য উপযুক্ত উপাদান ও সমাপ্তি বিকল্পগুলি
- পণ্য জীবনকাল জুড়ে বাকল নির্বাচনের প্রকৃত খরচ কী?