
 EN
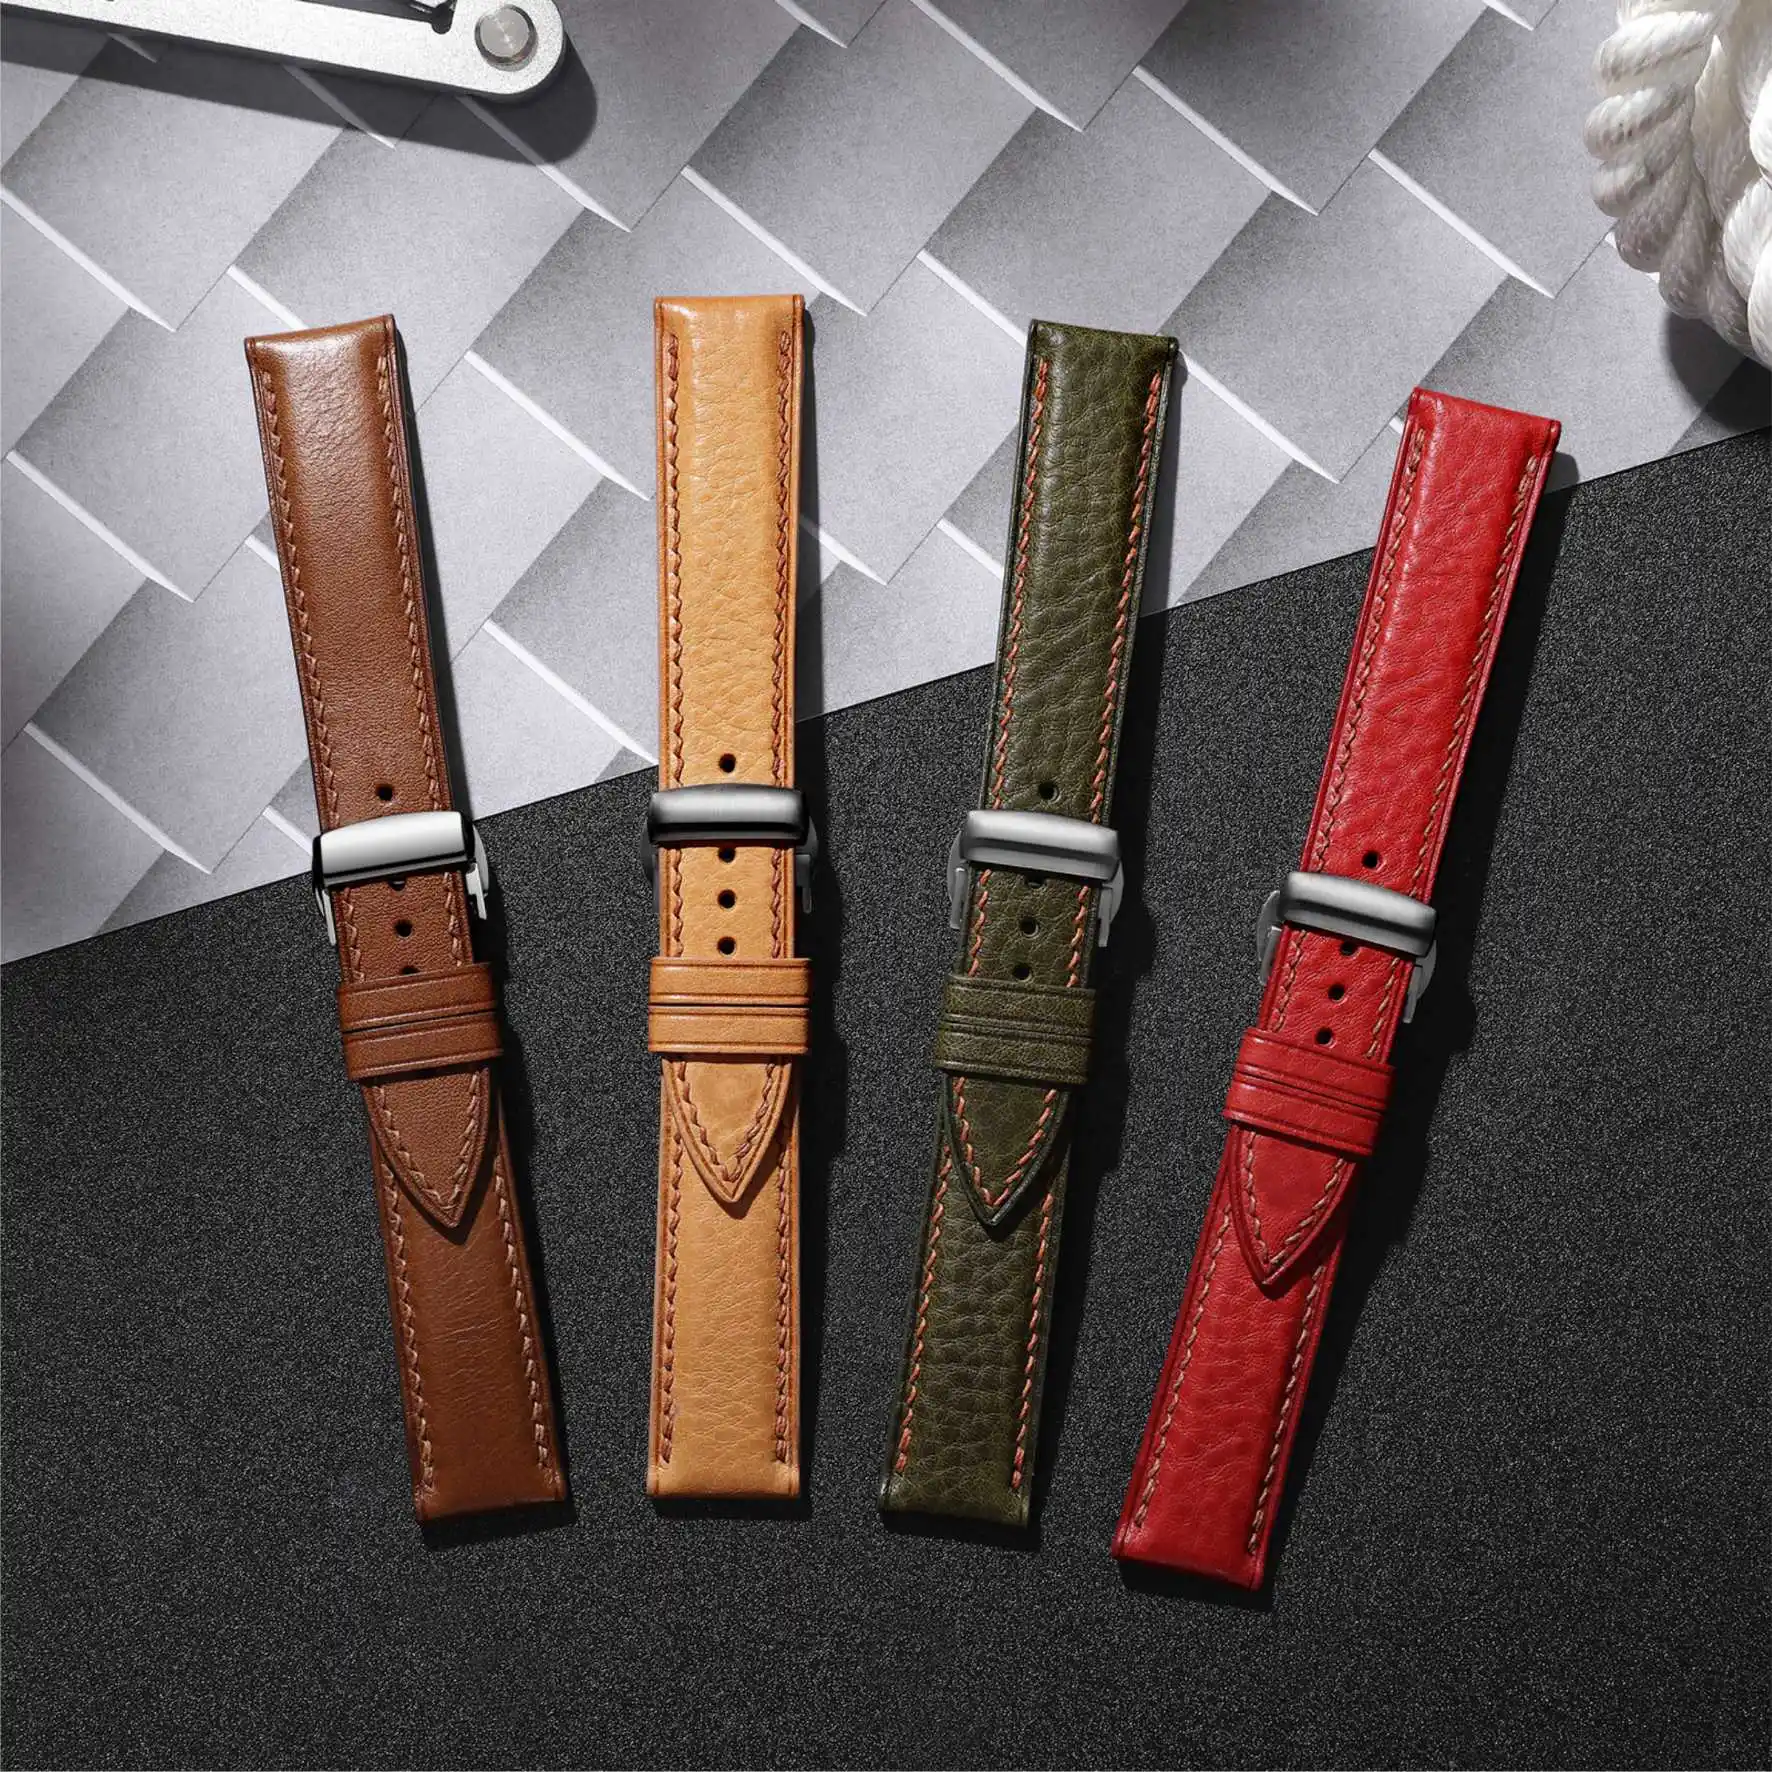
Dlaczego klamra przyciąga uwagę dopiero na końcu, ale skargi na nią pojawiają się jako pierwsze
Klamra zegarka to pierwszy element, którego ręka dotyka przy zakładaniu zegarka, a także pierwszy, który ulega awarii, gdy coś pójdzie nie tak. Jednak podczas określania specyfikacji klamra pozostaje w tyle za obudową, tarczą i bransoletką. Klamra, która wygląda dobrze w katalogu, ale zaczyna się psuć po kilku miesiącach codziennego użytkowania, staje się źródłem irytacji.
W przypadku projektów zegarków OEM klamra jest często najtańszym komponentem na liście materiałów. Jest też jednym z najtrudniejszych do uzyskania w sposób spójny. Klamra typu tang lub klamra zwijana składa się z kilku części ruchomych: drążka sprężynowego, języczka zatrzasku, zawiasu i sprężyny. Najmniejsze odchylenie wymiarowe którejś z nich zmienia odczucie użytkowania. Trochę za luźna – i klamra wydaje się tanio wykonana. Trochę za ścisła – i staje się trudna do otwarcia. Zegarek, który zamyka się płynnie, uznawany jest za dobrze wykonany. Klamra, która uciska lub nagle się otwiera w niewłaściwym momencie, zapamiętywana jest jako wadliwa.
Rodzaje zapięć i co od producenta wymaga każdy z nich
Zapięcia typu tang są najprostsze: płyta, język, sprężyna. Zaletą jest łatwość obsługi i naprawy. Wadą jest zużycie. Płyta wykonana metodą tłoczenia może ulec zmęczeniu, a otwór w języku może się wydłużyć w czasie, przez co zapięcie przestanie utrzymywać pozycję. Ryzyko produkcyjne dotyczy spójności procesu tłoczenia oraz jakości wykończenia krawędzi.
Zapięcia typu deployment zapewniają dłuższą żywotność i czystsze zgięcie, ale płacą za to dokładnością wymiarową. Mechanizm zawiasowy wymaga spójnego tłoczenia i kształtowania, aby zgięcie odbywało się dokładnie w odpowiednim miejscu. Typowym trybem awarii jest asymetryczne odczucie – jedna strona zapięcia otwiera się łatwiej niż druga. Zazwyczaj wynika to z niedoskonałej regulacji matrycy kształtującej, a nie z wady projektowej.
Zapięcia motylkowe zajmują położenie pośrednie: są prostsze w obsłudze, estetycznie czystsze i wymagają ścisłej tolerancji. Za to, czy zapięcie zamknie się z satysfakcjonującym kliknięciem, decyduje zaangażowanie sprężyny oraz symetria obu języczków zaczepowych.
| Typ sprzączki | Typowe zastosowania | Typowe wyzwania produkcyjne |
|---|---|---|
| Klamra szpilkowa | Proste, tanie, łatwe do wymiany | Współosiowość otworów, wykończenie języczka, zmęczenie materiału w procesie tłoczenia |
| Zatrzask montażowy | Gładkie zgięcie, dłuższa żywotność | Symetria zawiasu, współosiowość matrycy kształtującej, napięcie sprężyny |
| Motylkowa klamra | Czysty wygląd, niezawodne zamykanie | Synchronizacja listew zaczepowych, załączenie drążka sprężynowego |
Napięcie sprężyny, załączenie zaczepu oraz odczucie, które decyduje o sprzedaży
Napięcie sprężyny to najbardziej bezpośrednie wrażenie, jakie użytkownik odczuwa przy klamrze do zegarka. Zbyt słabe sprawia wrażenie nietrwałości, zbyt silne utrudnia otwieranie – zwłaszcza przy zimnych rękach. Oba skrajne przypadki negatywnie wpływają na satysfakcję klienta, choć w różny sposób.
Trudność polega na tym, że napięcie sprężyny nie jest widoczną specyfikacją. Podczas projektowania otrzymuje ono mniej uwagi, niż powinno. Gdy przychodzą próbki, dyskusja staje się subiektywna: jedna osoba uważa, że jest za sztywna, druga – że jest w porządku.
Załączenie zaczepu to kolejny obszar, w którym spotykają się elementy subiektywne i obiektywne. Dźwięk kliknięcia zaczepu potwierdza użytkownikowi zamknięcie klamry. Jeśli brzmi on nieprawidłowo lub wymaga drugiego naciśnięcia, aby się zablokować, maleje zaufanie do produktu.
Jeden anonimowy przypadek dotyczył serii klamerek montażowych, które początkowo działały poprawnie, ale po kilku tygodniach zaczęły się samoczynnie odblokowywać. Przyczyną podstawową okazały się odchylenia wymiarów kieszeni sprężyny, które wystąpiły stopniowo w kilku partiach tłoczenia, a nie w pojedynczej partii. Wymiary klamki nadal mieściły się w dopuszczalnych tolerancjach rysunku technicznego, jednak nacisk wstępny sprężyny w kieszeni był niewłaściwy. Problem nie ujawnił się w żadnej pojedynczej kontroli; ujawnił się jedynie w analizie trendów między partiami.
Kontrole jakości wykrywające usterki klamek przed wysyłką
Wykrywanie każdej wady na etapie końcowej kontroli wyjściowej oznacza, że dany rodzaj uszkodzenia przetrwał już proces galwanizacji i pakowania, a koszt jego naprawy znacznie wzrósł.
Wejściowa średnica drutu sprężynowego, grubość blachy w półfabrykacie klamki oraz stan materiału pręta sprężynowego.
W trakcie produkcji wymiary kieszeni sprężynowej, geometria załamania języczka zatrzaskowego oraz równoległość zawiasów. Kontrole pierwszego i ostatniego elementu w operacjach narażonych na zużycie mają większe znaczenie niż pojedynczy próbkowany element w trakcie produkcji.
Wyjściowa : siła otwierania i zamykania, spójność klikania zatrzasku, wykończenie powierzchni oraz przegląd rekordu partii w odniesieniu do planu inspekcji.
Inspekcja, która wykrywa problem, i ta, która go przepuszcza, często różnią się pozycją w sekwencji. Sprawdzenie siły otwierania po procesie pokrywania nie dostarcza żadnych użytecznych informacji na temat stanu sprężyny po tłoczeniu. Jeśli wystąpi problem z siłą otwierania, sygnał musi zostać przekazany z powrotem do operacji tłoczenia. Dostawcy, którzy śledzą tę zależność, to ci, którzy rzeczywiście kontrolują jakość zatrzasków.
Materiały i wykończenia odporno na codzienną eksploatację
stal nierdzewna 316L jest standardem dla zatrzasków zegarków: jest odporna na korozję, dobrze poleruje się i pozostaje przystępna cenowo. Wybór materiału staje się bardziej skomplikowany, gdy zatrzask musi pasować pod względem koloru lub faktury do całej kolekcji. Opcje obejmują stal matową, stal lustrzaną, stal powlekana metodą PVD oraz tytan.
Zakrzepki stalowe z powłoką PVD dobrze wyglądają na zdjęciach, ale sprawiają problemy, gdy grubość powłoki się różni lub gdy podłoże ma wady powierzchniowe. Zbyt cienka warstwa może się zużyć w miejscach kontaktu ze spoconą skórą. Podłoże z wgłębieniami lub rysami powoduje, że powłoka nie maskuje wad, lecz je akcentuje.
Zakrzepki ze stalą matowaną są bardziej wyrozumiałe, ale kierunek matowania, wielkość ziarnistości i stopień pokrycia muszą być spójne. Nierówna linia matowania lub jej przelewające się do obszaru polerowanego wywołują wrażenie niedokończonego elementu.
Zakrzepki tytanowe stawiają wyższe wymagania wobec obróbki skrawaniem. Tytan słabo przewodzi ciepło, przez co ciepło gromadzi się przy krawędzi tnącej i skraca żywotność narzędzi. Tytan ma także niższy moduł sprężystości niż stal, więc konstrukcja zoptymalizowana pod sprężynę stalową nie zapewni tej samej siły otwarcia przy użyciu sprężyny tytanowej, chyba że parametry zostaną odpowiednio dostosowane.
Rzeczywiste koszty wyboru zakrzepki w całym okresie użytkowania produktu
Na poziomie jednostkowym klamra jest często najtańszym elementem zegarka. Na poziomie całego cyklu życia produktu takie ujęcie może być mylące. Klamra, która pozwala zaoszczędzić na początku, ale szybciej zawodzi niż przewidywano, generuje wyższe koszty związane z zwrotami, wymianami oraz utratą zaufania do marki.
W trakcie wyboru klamry pojawiają się dwa obszary nacisku kosztowego: jakość materiału i dokładność wykonania. Obniżenie jakości materiału przynosi niewielką oszczędność w kosztach, ale może pogorszyć odporność na korozję. Zwiększenie dopuszczalnych odchyłek technologicznych również przynosi niewielką oszczędność, ale może obniżyć spójność działania. Kluczowe pytanie brzmi: czy koszty pojawią się teraz, czy później.
Poprawna odpowiedź zależy od pozycjonowania zegarka na rynku oraz przewidywanego czasu jego eksploatacji. Zaostrzenie tolerancji w kieszeni sprężyny lub przy zaczepie zatrzasku zwykle ma niewielki wpływ na koszt jednostkowy, ale znacznie poprawia satysfakcję klienta w dłuższej perspektywie.
Zamówienia o małej objętości nie są traktowane inaczej niż duże pod względem standardów jakości. Różnią się one jedynie ceną jednostkową, ponieważ koszty stałe, takie jak przygotowanie narzędzi, przygotowanie uchwytów oraz planowanie kontroli jakości, rozkładają się na mniejszą liczbę sztuk. Ten gradient cenowy jest normalną konsekwencją alokacji kosztów stałych, a nie sygnałem, że mniejsze partie otrzymują mniejszą uwagę.
W przypadku projektów, w których dobór klamry wymaga zrównoważenia odczuwalnego komfortu, spójności wykończenia oraz kontroli produkcji, współpraca z dostawcą, którego system zapewnienia jakości (QC) oparty jest właśnie na tych czynnikach, zmniejsza ryzyko nieprzyjemnych niespodzianek w późnym etapie realizacji. Burriva, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., prowadzi zakład specjalizujący się w produkcji komponentów o powierzchni ponad 20 000 m², obejmujący obróbkę wieloosiową, frezowanie CNC, tłoczenie, automatyczne polerowanie oraz kontrolę wymiarową na etapach przyjmowania materiałów, procesu produkcyjnego i wysyłki gotowych wyrobów. Przepływy pracy są oddzielone według projektu, a dostęp do plików CAD jest ograniczony zgodnie z rolą zawodową użytkownika. Zespoły pracujące nad specyfikacjami klamr mogą swobodnie omawiać swoje wymagania.
Spis treści
- Dlaczego klamra przyciąga uwagę dopiero na końcu, ale skargi na nią pojawiają się jako pierwsze
- Rodzaje zapięć i co od producenta wymaga każdy z nich
- Napięcie sprężyny, załączenie zaczepu oraz odczucie, które decyduje o sprzedaży
- Kontrole jakości wykrywające usterki klamek przed wysyłką
- Materiały i wykończenia odporno na codzienną eksploatację
- Rzeczywiste koszty wyboru zakrzepki w całym okresie użytkowania produktu