
 EN
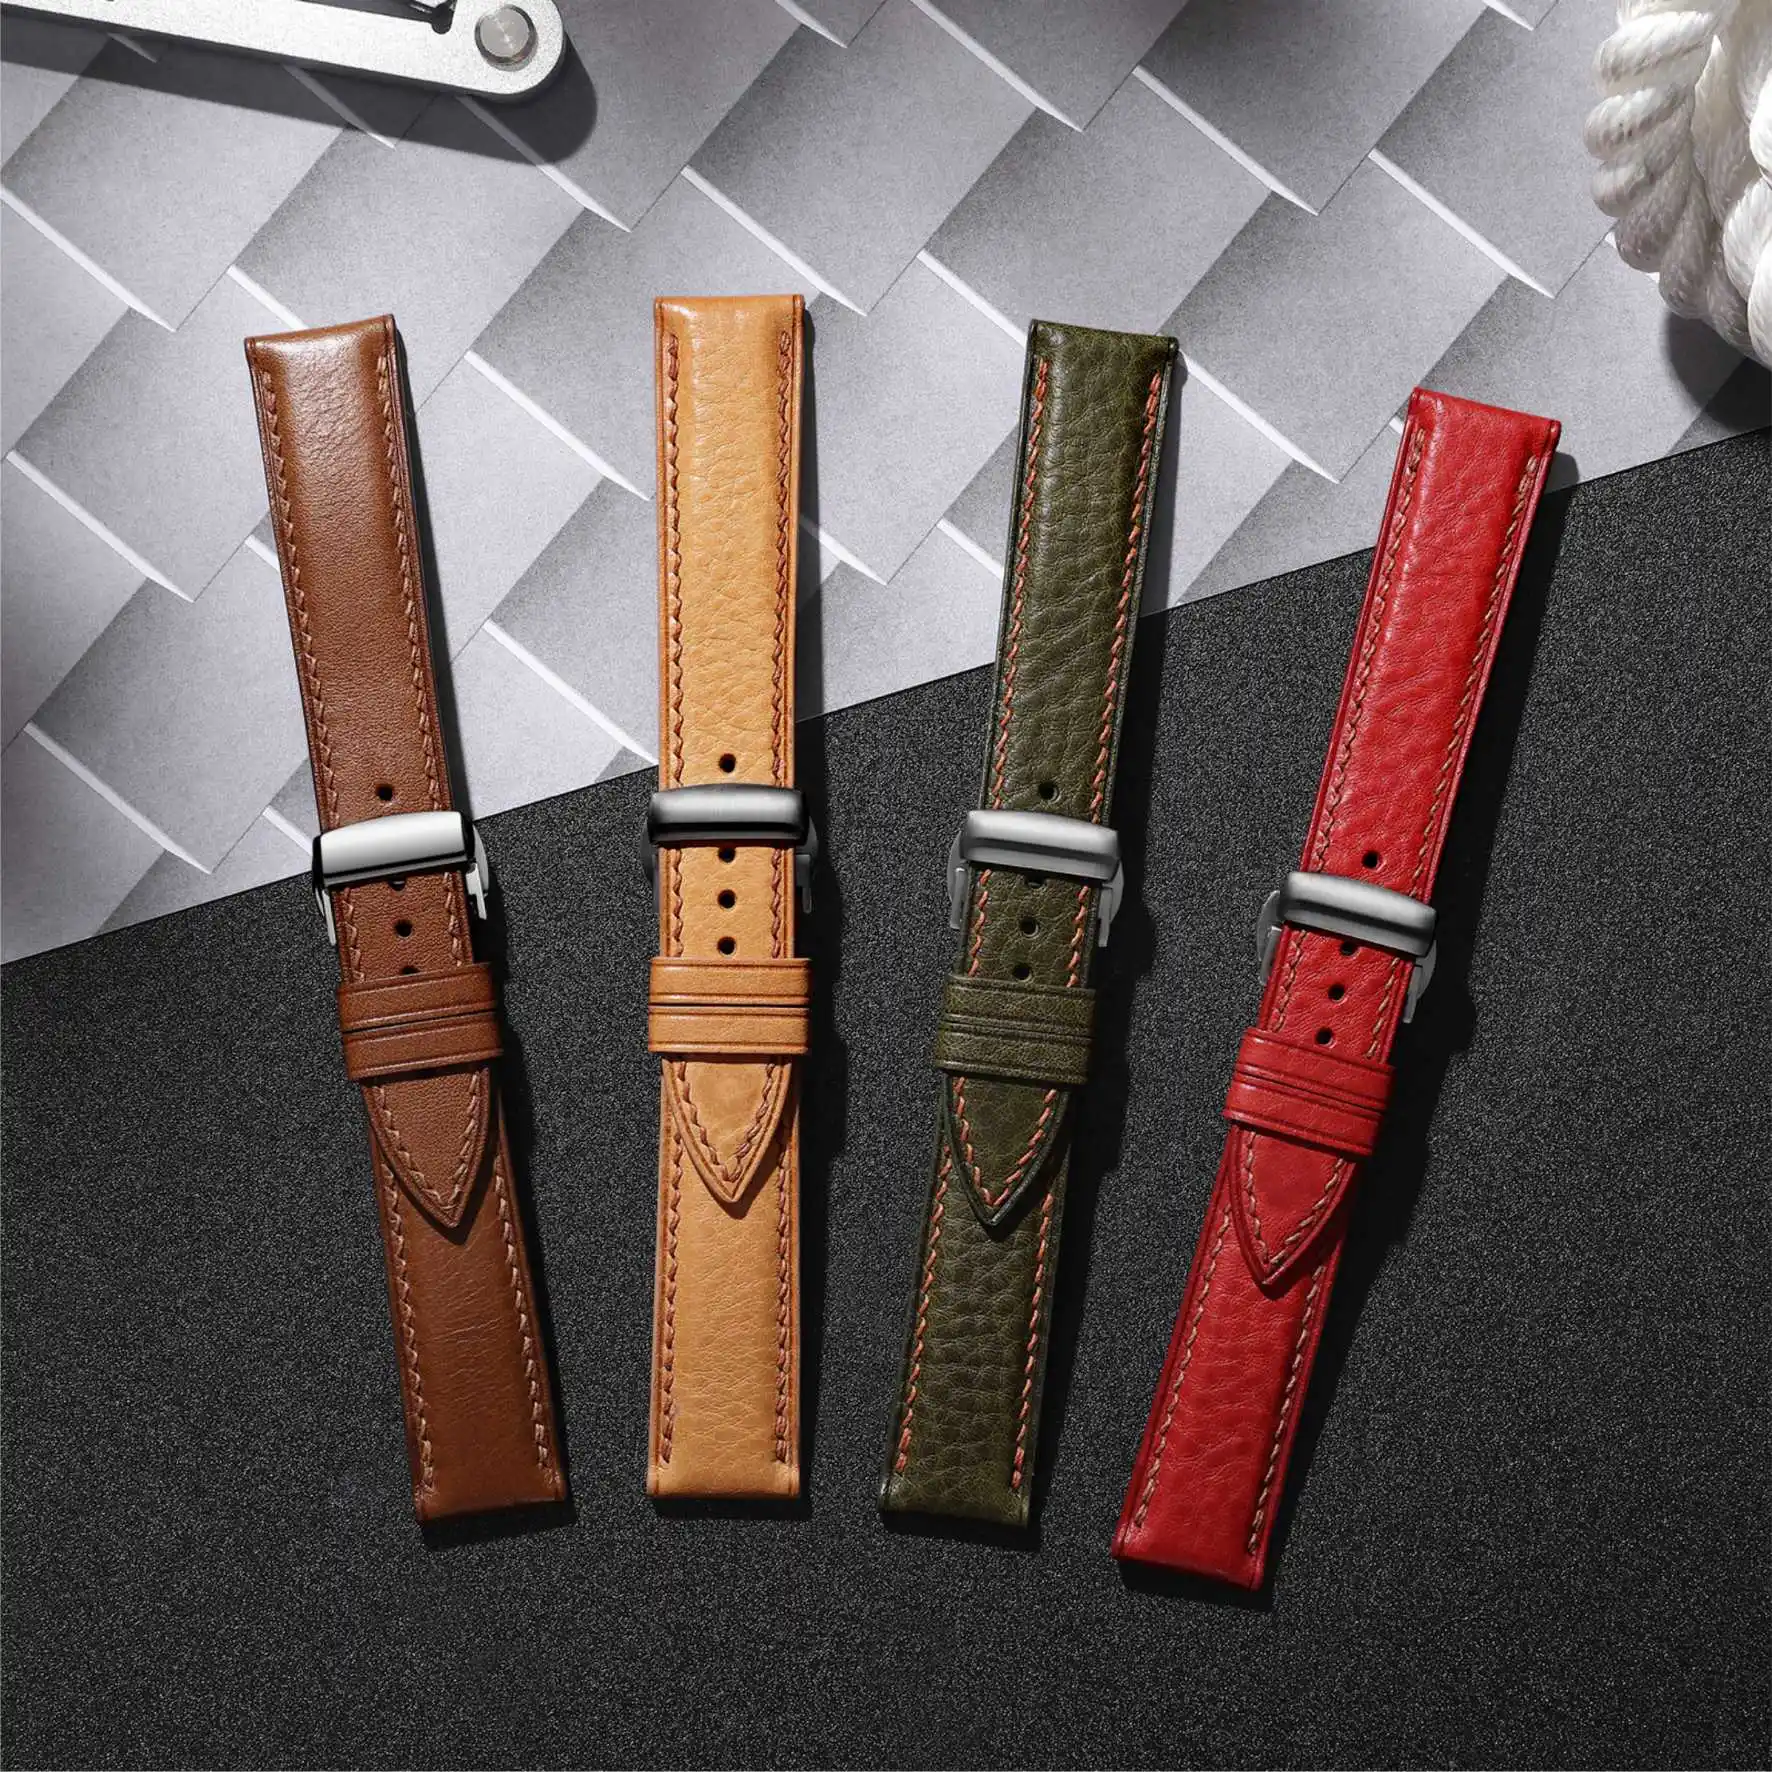
बकल को अंत में ध्यान में रखा जाता है, लेकिन शिकायत सबसे पहले उसी पर की जाती है
घड़ी का बकल वह पहला घटक है जिसे कोई हाथ घड़ी पहनते समय स्पर्श करता है, और जब कुछ गलत होता है तो वही सबसे पहले खराब हो जाता है। फिर भी, विनिर्देशन के दौरान इसे केस, डायल और ब्रेसलेट के पीछे रखा जाता है। एक ऐसा बकल जो कैटलॉग में अच्छा लगता है लेकिन दैनिक उपयोग के कुछ महीनों के बाद गलत तरीके से काम करने लगता है, नाराज़गी का कारण बन जाता है।
ओईएम वॉच प्रोजेक्ट्स के लिए, बकल अक्सर सामग्री की सूची में सबसे सस्ता घटक होता है। यह एक ऐसा घटक भी है जिसे सुसंगत बनाना सबसे कठिन होता है। एक टैंग बकल या डिप्लॉयमेंट क्लैस्प में कई गतिशील भाग शामिल होते हैं: स्प्रिंग बार, लैच लीफ, हिंज और स्प्रिंग। इनमें से किसी भी भाग का थोड़ा सा आकार-विचलन उसकी स्पर्श-भावना को बदल देता है। थोड़ा ज़्यादा ढीला होने पर बकल सस्ता महसूस होता है; थोड़ा ज़्यादा कसा होने पर खोलना कठिन हो जाता है। एक ऐसी घड़ी जो चिकनी तरह से बंद होती है, उसे अच्छी तरह बनाए गए उत्पाद के रूप में माना जाता है। जबकि एक ऐसा बकल जो चुटकी के साथ दबाता है या गलत समय पर खुल जाता है, उसे दोषपूर्ण उत्पाद के रूप में याद किया जाता है।
बकल के प्रकार और प्रत्येक के उत्पादन पर क्या आवश्यकताएँ हैं
टैंग बकल सबसे सरल हैं: एक प्लेट, एक टंग, एक स्प्रिंग बार। इसका लाभ उपयोग और मरम्मत की सुविधा है। सीमा है क्षरण। एक स्टैम्प की गई प्लेट जो थक जाती है, या एक टंग का छेद जो समय के साथ अंडाकार हो जाता है, स्थिति धारण करना बंद कर देगा। उत्पादन जोखिम स्टैम्पिंग की सुसंगतता और किनारे के समापन पर निर्भर करता है।
डिप्लॉयमेंट क्लैप्स लंबे सेवा जीवन और साफ़ फोल्ड प्रदान करते हैं, लेकिन इसके बदले में वे टॉलरेंस के मामले में कमज़ोर होते हैं। हिंज मैकेनिज़्म के लिए सुसंगत स्टैम्पिंग और फॉर्मिंग की आवश्यकता होती है ताकि फोल्ड सही स्थान पर आए। एक सामान्य विफलता का रूप असममित अनुभव है, जहाँ क्लैप्स के एक ओर का खुलना दूसरी ओर की तुलना में आसान होता है। यह आमतौर पर फॉर्मिंग डाई संरेखण की समस्या को इंगित करता है, न कि डिज़ाइन की कमी को।
बटरफ्लाई क्लैप्स मध्य स्थिति में होते हैं: संचालित करने में सरल, दिखावट में साफ़, टॉलरेंस के मामले में कड़े। स्प्रिंग बार एंगेजमेंट और दो लैच लीफ़ की सममिति तय करती है कि क्या क्लैप्स एक संतोषजनक क्लिक के साथ बंद होता है।
| बकल प्रकार | विशिष्ट शक्तियाँ | सामान्य उत्पादन चुनौतियाँ |
|---|---|---|
| टैंग बकल | सरल, कम लागत, आसान प्रतिस्थापन | होल संरेखण, टंग फिनिश, स्टैम्पिंग थकान |
| डिप्लॉयमेंट क्लैस्प | चिकना फोल्ड, लंबा सेवा जीवन | हिंज सममिति, फॉर्मिंग डाई संरेखण, स्प्रिंग टेंशन |
| बटरफ्लाई क्लैस्प | साफ़ दिखावट, विश्वसनीय बंद होना | लैच लीफ़ सिंक्रनाइज़ेशन, स्प्रिंग बार एंगेजमेंट |
स्प्रिंग टेंशन, लैच एंगेजमेंट, और वह अनुभव जो बिक्री करता है
वॉच बकल में स्प्रिंग टेंशन वह सबसे प्रत्यक्ष चीज़ है जो कोई उपयोगकर्ता महसूस करता है। अगर यह बहुत हल्की हो, तो बकल फीकी-फीकी लगती है। अगर यह बहुत भारी हो, तो खोलना मुश्किल हो जाता है—खासकर ठंडे हाथों के साथ। दोनों चरम स्थितियाँ ग्राहक संतुष्टि को नुकसान पहुँचाती हैं, लेकिन अलग-अलग तरीकों से।
जटिल बात यह है कि स्प्रिंग टेंशन कोई दृश्यमान विशिष्टता नहीं है। डिज़ाइन के दौरान इसे उतना ध्यान नहीं दिया जाता जितना इसे मिलना चाहिए। जब नमूने पहुँचते हैं, तो चर्चा विषयगत हो जाती है: एक समीक्षक कहता है कि यह बहुत कठोर है, दूसरा कहता है कि यह ठीक है।
लैच एंगेजमेंट एक और ऐसी जगह है जहाँ विषयगत और वस्तुनिष्ठ दोनों मिलते हैं। लैच की आवाज़ (क्लिक) उपयोगकर्ता के लिए पुष्टि है कि बकल बंद है। अगर यह आवाज़ गलत लगे, या लैच को सही ढंग से बैठाने के लिए दूसरी बार दबाना पड़े, तो उत्पाद के प्रति विश्वास कम हो जाता है।
एक गुप्त रखी गई मामले में, डिप्लॉयमेंट क्लैप्स के एक बैच को शुरुआत में सही महसूस किया गया, लेकिन कुछ हफ़्तों के बाद वे स्वतः ही खुलने लगे। मूल कारण स्प्रिंग पॉकेट के आयाम में पाया गया, जो एकल बैच के बजाय कई स्टैम्पिंग बैचों में धीरे-धीरे बदल गया था। बकल अभी भी ड्रॉइंग की सहनशीलता के भीतर थी, लेकिन पॉकेट के अंदर स्प्रिंग प्रीलोड नहीं था। यह समस्या किसी भी एकल निरीक्षण में प्रकट नहीं हुई; यह बैचों के बीच के रुझान में उभरी।
शिपिंग से पहले बकल की समस्याओं को पकड़ने वाली क्यूसी जाँचें
अंतिम आउटगोइंग निरीक्षण में प्रत्येक दोष को पकड़ने का अर्थ है कि विफलता का रूप प्लेटिंग और पैकेजिंग को पार कर चुका है, और सुधार की लागत बढ़ चुकी है।
आगंतुक स्प्रिंग तार का व्यास, बकल ब्लैंक पर प्लेट की मोटाई, और स्प्रिंग बार की सामग्री की स्थिति।
इन-प्रोसेस स्प्रिंग पॉकेट के आयाम, लैच लीफ एंगेजमेंट की ज्यामिति, और हिंज समानांतरता। घिसावट-प्रवण प्रक्रियाओं में पहले और अंतिम टुकड़ों की जाँच एकल मध्य-रन नमूने की तुलना में अधिक महत्वपूर्ण है।
बाहर जाने वाला : खोलने और बंद करने का बल, लैच की क्लिक सुसंगतता, सतह का फ़िनिश, और निरीक्षण योजना के आधार पर बैच रिकॉर्ड की समीक्षा।
जो निरीक्षण कोई समस्या को पकड़ता है और जो उसे पास कर देता है, अक्सर क्रम में स्थिति में भिन्न होते हैं। प्लेटिंग के बाद जाँच किया गया खुलने का बल स्टैम्पिंग के समय स्प्रिंग की स्थिति के बारे में कोई उपयोगी जानकारी नहीं दे सकता। यदि कोई खुलने के बल की समस्या सामने आती है, तो संकेत को स्टैम्पिंग संचालन तक वापस जाना चाहिए। जो आपूर्तिकर्ता इस कड़ी को ट्रेस करते हैं, वे ही बकल की गुणवत्ता पर वास्तविक नियंत्रण रखते हैं।
दैनिक उपयोग में टिकाऊ रहने वाले सामग्री और फ़िनिश के विकल्प
316L स्टेनलेस स्टील घड़ियों की बकल के लिए मानक है: यह संक्षारण के प्रति प्रतिरोधी है, इसे पॉलिश किया जा सकता है, और यह किफायती भी रहता है। जब बकल को किसी संग्रह में रंग या बनावट के अनुरूप होना होता है, तो सामग्री के चुनाव की जटिलता बढ़ जाती है। विकल्पों में ब्रश किए गए स्टील से लेकर दर्पण-पॉलिश किए गए स्टील, PVD-लेपित स्टील और टाइटेनियम तक की श्रृंखला शामिल है।
पीवीडी-लेपित इस्पात बकल फोटो में अच्छे लगते हैं, लेकिन जब लेपन की मोटाई बदलती है या आधार सतह पर दोष होते हैं, तो समस्याएँ उत्पन्न होती हैं। बहुत पतली परत उस स्थान पर घिस जाती है जहाँ वह पसीने के संपर्क में आती है। गड्ढों या खरोंचों वाला आधार सतह लेपन को दोष को छुपाने के बजाय बढ़ाने देता है।
ब्रश किए गए इस्पात बकल अधिक सहनशील होते हैं, लेकिन ब्रश की दिशा, दाने का आकार और आवरण स्थिर रहना चाहिए। असमान चलने वाली या पॉलिश किए गए क्षेत्र में फैल जाने वाली ब्रश रेखा एक अधूरे भाग के रूप में प्रतीत होती है।
टाइटेनियम बकल मशीनिंग से अधिक माँग करते हैं। टाइटेनियम ऊष्मा का कम चालन करता है, इसलिए कटिंग किनारे पर ऊष्मा जमा हो जाती है और औजार का जीवन कम हो जाता है। टाइटेनियम का यंग मॉड्यूलस इस्पात की तुलना में कम होता है, इसलिए इस्पात की स्प्रिंग के आधार पर समायोजित डिज़ाइन टाइटेनियम की स्प्रिंग के साथ वही खुलने का बल प्रदान नहीं करेगा, जब तक कि विशिष्टता को समायोजित नहीं किया जाए।
उत्पाद जीवनकाल में बकल चयन की वास्तविक लागत क्या है
इकाई स्तर पर, बकल अक्सर घड़ी पर सबसे सस्ता हिस्सा होता है। उत्पाद जीवन स्तर पर, यह दृष्टिकोण भ्रामक हो सकता है। एक ऐसा बकल जो शुरुआत में धन बचाता है लेकिन अपेक्षित से तेज़ी से विफल हो जाता है, वापसी, प्रतिस्थापन और ब्रांड विश्वास के नुकसान के कारण अधिक लागत लाता है।
बकल चयन में दो लागत दबाव बिंदु दिखाई देते हैं: सामग्री ग्रेड और सहिष्णुता ग्रेड। सामग्री ग्रेड को कम करने से बिल पर थोड़ी बचत होती है, लेकिन संभावित रूप से संक्षारण प्रतिरोध में कमी आ सकती है। सहिष्णुता को ढीला करने से भी थोड़ी बचत होती है, लेकिन संभावित रूप से स्थिरता पर असर पड़ सकता है। प्रश्न यह है कि क्या लागत अभी दिखाई देगी या बाद में।
सही उत्तर इस बात पर निर्भर करता है कि घड़ी को कैसे स्थिति दी गई है और यह कितने समय तक सेवा में रहने की अपेक्षा है। स्प्रिंग पॉकेट या लैच एंगेजमेंट पर सहिष्णुता को कसने का आमतौर पर इकाई लागत पर छोटा प्रभाव होता है, लेकिन समय के साथ ग्राहक संतुष्टि पर इसका बड़ा प्रभाव होता है।
छोटे आदेशों को गुणवत्ता मानकों के संबंध में बड़े आदेशों से अलग नहीं समझा जाता है। छोटे आदेश इकाई मूल्य में भिन्न होते हैं, क्योंकि उपकरण स्थापना, फिक्सचर तैयारी और निरीक्षण योजना जैसी स्थिर लागतों को कम टुकड़ों पर वितरित किया जाता है। यह मूल्य प्रवणता स्थिर लागत आवंटन का एक सामान्य परिणाम है, न कि यह संकेत कि छोटे बैचों को कम ध्यान दिया जाता है।
उन परियोजनाओं के लिए जहां बकल के चयन को स्पर्श, समाप्ति सुसंगतता और उत्पादन नियंत्रण के बीच संतुलन बनाने की आवश्यकता होती है, उन कारकों के आधार पर गुणवत्ता नियंत्रण बनाने वाले आपूर्तिकर्ता के साथ काम करने से देर से आश्चर्य के जोखिम को कम किया जा सकता है। बुर्रिवा, जो बाओरुइहुआ (डॉनगुआन) प्रिसिज़न टेक्नोलॉजी कंपनी लिमिटेड का संक्षिप्त रूप है, एक घटक-केंद्रित सुविधा संचालित करता है जिसका कुल क्षेत्रफल २०,००० वर्ग मीटर से अधिक है, जो बहु-अक्ष मशीनिंग, सीएनसी मिलिंग, स्टैम्पिंग, स्वचालित पॉलिशिंग और आगमन, प्रक्रिया-मध्य और निर्गमन चरणों में आयामी निरीक्षण सहित विभिन्न प्रक्रियाओं को कवर करता है। कार्य प्रवाह परियोजना के आधार पर अलग किए जाते हैं, और सीएडी फ़ाइल तक पहुँच को नौकरी की भूमिका के आधार पर नियंत्रित किया जाता है। बकल विनिर्देशों पर काम करने वाली टीमें अपनी आवश्यकताओं पर चर्चा करने के लिए स्वागत हैं।
विषय-सूची
- बकल को अंत में ध्यान में रखा जाता है, लेकिन शिकायत सबसे पहले उसी पर की जाती है
- बकल के प्रकार और प्रत्येक के उत्पादन पर क्या आवश्यकताएँ हैं
- स्प्रिंग टेंशन, लैच एंगेजमेंट, और वह अनुभव जो बिक्री करता है
- शिपिंग से पहले बकल की समस्याओं को पकड़ने वाली क्यूसी जाँचें
- दैनिक उपयोग में टिकाऊ रहने वाले सामग्री और फ़िनिश के विकल्प
- उत्पाद जीवनकाल में बकल चयन की वास्तविक लागत क्या है