
 EN
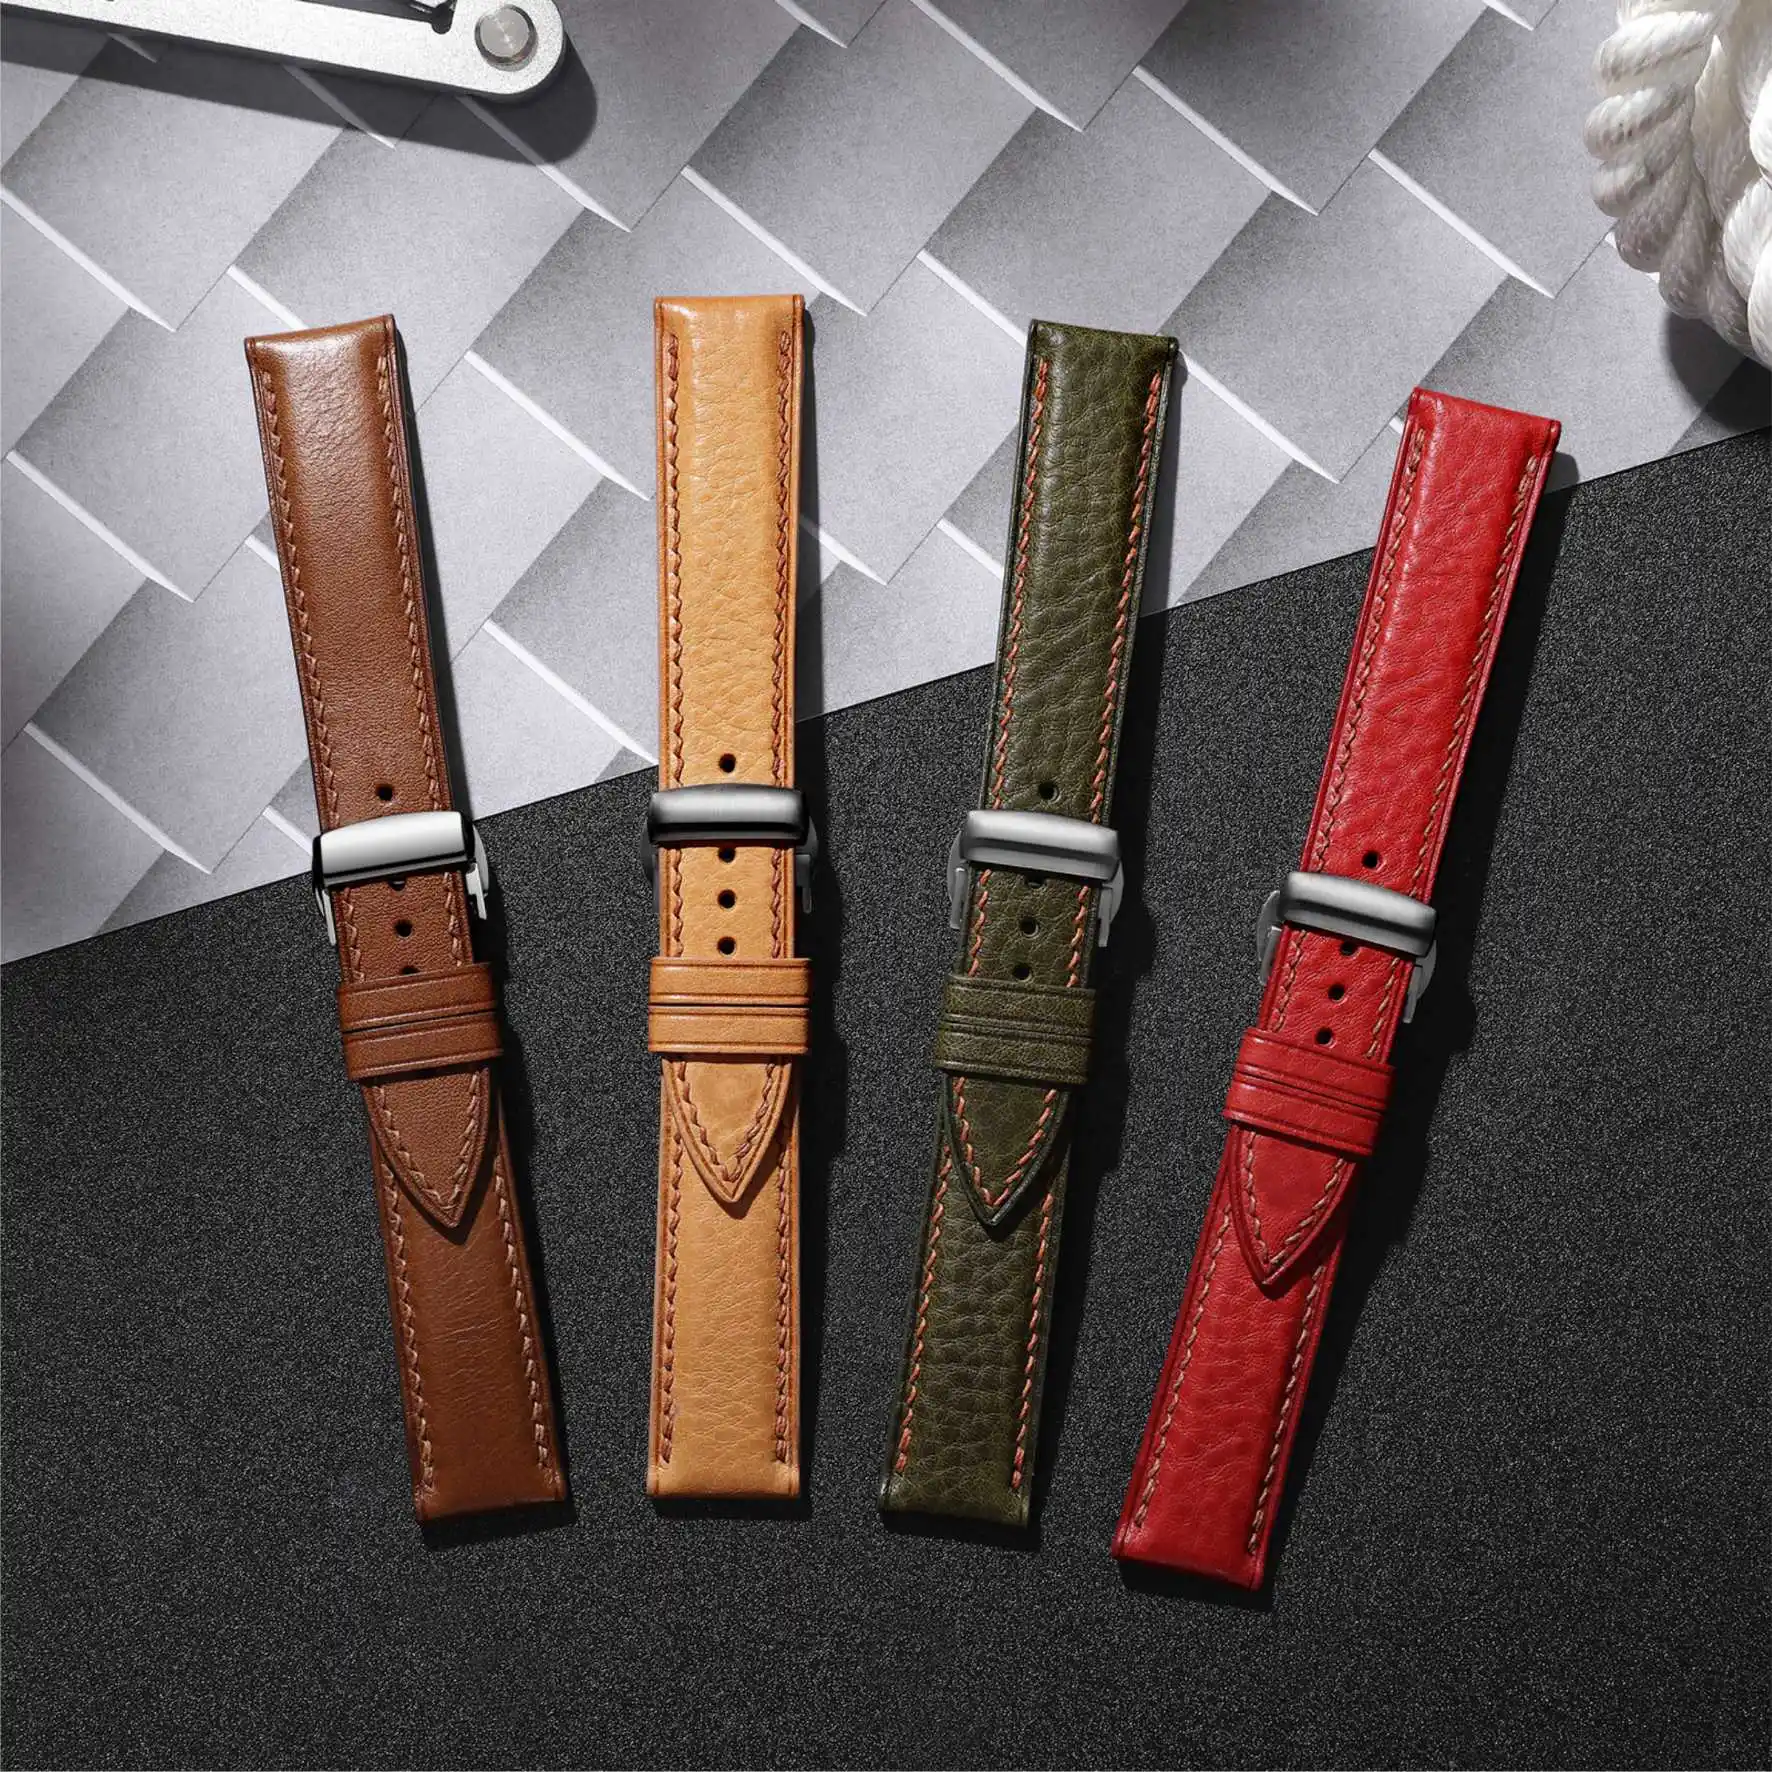
Waarom de gesp als laatste opvalt, maar als eerste wordt bekritiseerd
De horlogesgesp is het eerste onderdeel dat een hand aanraakt bij het aandoen van een horloge en het eerste onderdeel dat het begeeft wanneer er iets misgaat. Tijdens de specificatie staat het echter achter de kast, de wijzerplaat en de armband. Een gesp die er in een catalogus goed uitziet, maar na een paar maanden dagelijks gebruik begint te verzieken, wordt een bron van frustratie.
Voor OEM-horlogeprojecten is de gesp vaak het goedkoopste onderdeel op de materiaallijst. Het is ook een van de moeilijkste onderdelen om consistent te produceren. Een tanggesp of een vouwgesp bestaat uit meerdere bewegende onderdelen: de veerpen, het sluitblad, het scharnier en de veer. Een geringe afwijking in de afmetingen van één van deze onderdelen verandert het gevoel. Iets te los, en de gesp voelt goedkoop. Iets te strak, en het openen wordt moeilijk. Een horloge dat soepel sluit, wordt ervaren als een goed vervaardigd product. Een gesp die knijpt of op het verkeerde moment openspringt, wordt herinnerd als een defect product.
De soorten gespen en wat elke soort van de productie vraagt
Tanggespen zijn het eenvoudigst: een plaat, een tong en een veerstift. Het voordeel is het gemak van gebruik en onderhoud. De beperking is slijtage. Een geperste plaat die moe wordt of een gat in de tong dat langzaam ovaalvormig wordt, houdt uiteindelijk de positie niet meer vast. Het productierisico ligt bij de consistentie van het ponsen en de afwerking van de randen.
Uitklapgespen bieden een langere levensduur en een nettere vouw, maar dat betalen ze met strakkere toleranties. Het scharniermechanisme vereist consistent ponsen en vormen, zodat de vouw precies op de juiste plek terechtkomt. Een veelvoorkende fout is een asymmetrisch gevoel, waarbij één kant van de gesp makkelijker opengaat dan de andere. Dat duidt meestal op uitlijning van de vormmal, niet op een ontwerpgebrek.
Vlindergespen nemen een middenpositie in: eenvoudiger in gebruik, netter in uiterlijk, strenger wat toleranties betreft. De ingrijping van de veerstift en de symmetrie van de twee vergrendelingsbladen bepalen of de gesp met een bevredigende klik dichtgaat.
| Gesp-type | Typische sterktes | Veelvoorkomende productieproblemen |
|---|---|---|
| Tanggesp | Eenvoudig, goedkoop, gemakkelijk te vervangen | Uitlijning van de gaten, afwerking van de tong, vermoeiing door stempelen |
| Montagegesp | Vlotte vouw, langere levensduur | Symmetrie van het scharnier, uitlijning van de vormmal, veerspanning |
| Vlindermouwsluiting | Nettelijk uiterlijk, betrouwbaar sluiten | Synchronisatie van de sluitplaat, ingrijpen van de veerstang |
Veerspanning, sluitplaatinslag en het gevoel dat verkoopt
Veerspanning is het meest directe aspect dat een gebruiker voelt bij een horlogesluiting. Te licht en de sluiting voelt slap; te zwaar en het wordt een inspanning om open te maken, vooral met koude handen. Beide uitersten schaden de klanttevredenheid, maar op verschillende manieren.
Het lastige is dat veerspanning geen zichtbare specificatie is. Tijdens het ontwerp krijgt het minder aandacht dan het verdient. Tegen de tijd dat de monsters binnenkomen, wordt het gesprek subjectief: de ene beoordelaar vindt het te stijf, de andere vindt het prima.
Sluitplaatinslag is een ander gebied waar subjectief en objectief samenkomen. Het ‘klik’-geluid van de sluitplaat bevestigt voor de gebruiker dat de sluiting dichtzit. Klinkt het verkeerd of is een tweede druk nodig om goed te sluiten, dan neemt het vertrouwen in het product af.
Eén geanonimiseerd geval betrof een serie inzetklitten die bij eerste gebruik goed voelden, maar na enkele weken spontaan loslieten. De oorzaak bleek te liggen in de afmeting van de veerzak, die geleidelijk afweek over meerdere stanspartijen in plaats van in één enkel lot te falen. De gesp bleef binnen de toleranties van de tekening. De veervoorbelasting in de zak niet. Het probleem kwam niet naar voren bij één enkele inspectie. Het werd pas zichtbaar in de trend over meerdere partijen.
QC-controles die gespproblemen opsporen vóór verzending
Elk defect opsporen tijdens de eindcontrole bij uitgaande goederen betekent dat de foutmodus al de plating- en verpakkingsfase heeft doorstaan, en dat de correctiekosten zijn gestegen.
Inkomend : veerdraaddiameter, plaatdikte van het gespblanks, en de materiaaltoestand van de veerpen.
Tussenproces : afmetingen van de veerzak, ingrijpgeometrie van de sluitlip, en parallelheid van het scharnier. Controles van het eerste en laatste stuk bij slijtagegevoelige bewerkingen zijn belangrijker dan één steekproef midden in de productierun.
Uitgaand : open- en sluitkracht, klikconsistentie van de sluiting, oppervlakteafwerking en een beoordeling van het partijdossier ten opzichte van het inspectieplan.
De inspectie die een probleem ontdekt en de inspectie die het probleem laat passeren verschillen vaak per positie in de volgorde. Een controle van de openkracht na plating levert geen nuttige informatie op over de veerstatus tijdens het stansen. Als er een openkrachtprobleem optreedt, moet het signaal terug naar de stansoperatie worden doorgestuurd. Leveranciers die deze koppeling kunnen traceren, zijn degenen die daadwerkelijke controle hebben over de kwaliteit van de gesp.
Materialen en afwerkingskeuzes die standhouden bij dagelijks gebruik
316L roestvrij staal is de norm voor horlogesluitingen: het is corrosiebestendig, kan worden gepolijst en blijft betaalbaar. De keuze van materiaal wordt complexer wanneer de gesp moet overeenkomen met een kleur of textuur binnen een collectie. Opties variëren van geborsteld staal tot spiegelglanzend staal, PVD-gecoat staal en titanium.
Staalgespjes met een PVD-coating zien er goed uit op foto’s, maar veroorzaken problemen wanneer de coatingdikte varieert of wanneer het substraat oppervlaktegebreken heeft. Een te dunne laag kan slijten op plaatsen waar deze in contact komt met zweet. Bij een substraat met putjes of krassen versterkt de coating het gebrek in plaats van het te verbergen.
Gespjes van geborsteld staal zijn meer tolerant, maar de borstelrichting, korrelgrootte en dekking moeten consistent blijven. Een ongelijkmatige of doorsijpelende borstellijn naar een gepolijste zone wordt gelezen als een halfafgewerkt onderdeel.
Titaniumgespjes stellen hogere eisen aan de bewerking. Titanium geleidt warmte slecht, waardoor warmte zich ophoopt bij de snijkant en de levensduur van het gereedschap verkort. Titanum heeft ook een lagere elasticiteitsmodulus dan staal, dus een ontwerp dat is afgestemd op een stalen veer levert niet dezelfde openingskracht met een titanium veer, tenzij de specificatie wordt aangepast.
De werkelijke kosten van gespkeuze gedurende de levensduur van het product
Op het niveau van het individuele product is de gesp vaak het goedkoopste onderdeel van het horloge. Op het niveau van de levensduur van het product kan die benadering misleidend zijn. Een gesp die aanvankelijk geld bespaart maar sneller faalt dan verwacht, leidt tot hogere kosten voor retourzendingen, vervangingen en verlies van merkvertrouwen.
Bij de keuze van de gesp spelen twee drukpunten op het gebied van kosten een rol: de kwaliteit van het materiaal en de tolerantiegraad. Het gebruik van een lagere materiaalkwaliteit leidt tot een kleine besparing op de factuur, maar mogelijk ten koste van de corrosieweerstand. Minder strakke toleranties leveren eveneens een kleine besparing op, maar mogelijk ten koste van de consistentie. De vraag is of de kosten zich nu of later manifesteren.
Het juiste antwoord hangt af van de positionering van het horloge en de verwachte levensduur. Het aanhalen van de tolerantie bij de veerhouder of bij de vergrendeling heeft meestal een geringe impact op de stukprijs, maar een groter effect op de klanttevredenheid op langere termijn.
Kleine bestellingen worden niet anders behandeld dan grote bestellingen wat betreft de kwaliteitsnormen. Waar kleine bestellingen wel van verschillen, is de stukprijs, omdat vaste kosten zoals het instellen van gereedschappen, het voorbereiden van spanmiddelen en het plannen van inspecties worden verdeeld over minder stuks. Deze prijsgradiënt is een normaal gevolg van de toerekening van vaste kosten, en geen indicatie dat kleinere partijen minder aandacht krijgen.
Voor projecten waarbij de keuze van de gesp een evenwicht moet vinden tussen gevoel, afwerkingconsistentie en productiecontrole, vermindert samenwerken met een leverancier die zijn kwaliteitscontrole op deze factoren baseert het risico op laatse verrassingen. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., exploiteert een componentgerichte fabriek met meer dan 20.000 vierkante meter vloeroppervlak, waar onder meer meervoudige-asbewerking, CNC-freesbewerking, stansen, geautomatiseerd polijsten en dimensionele inspectie plaatsvinden – zowel bij inkomende als tussentijdse en uitgaande materialen. Werkstromen zijn per project gescheiden en toegang tot CAD-bestanden wordt geregeld op basis van functie. Teams die aan gespspecificaties werken, zijn van harte welkom om hun eisen te bespreken.
Inhoudsopgave
- Waarom de gesp als laatste opvalt, maar als eerste wordt bekritiseerd
- De soorten gespen en wat elke soort van de productie vraagt
- Veerspanning, sluitplaatinslag en het gevoel dat verkoopt
- QC-controles die gespproblemen opsporen vóór verzending
- Materialen en afwerkingskeuzes die standhouden bij dagelijks gebruik
- De werkelijke kosten van gespkeuze gedurende de levensduur van het product