
 EN
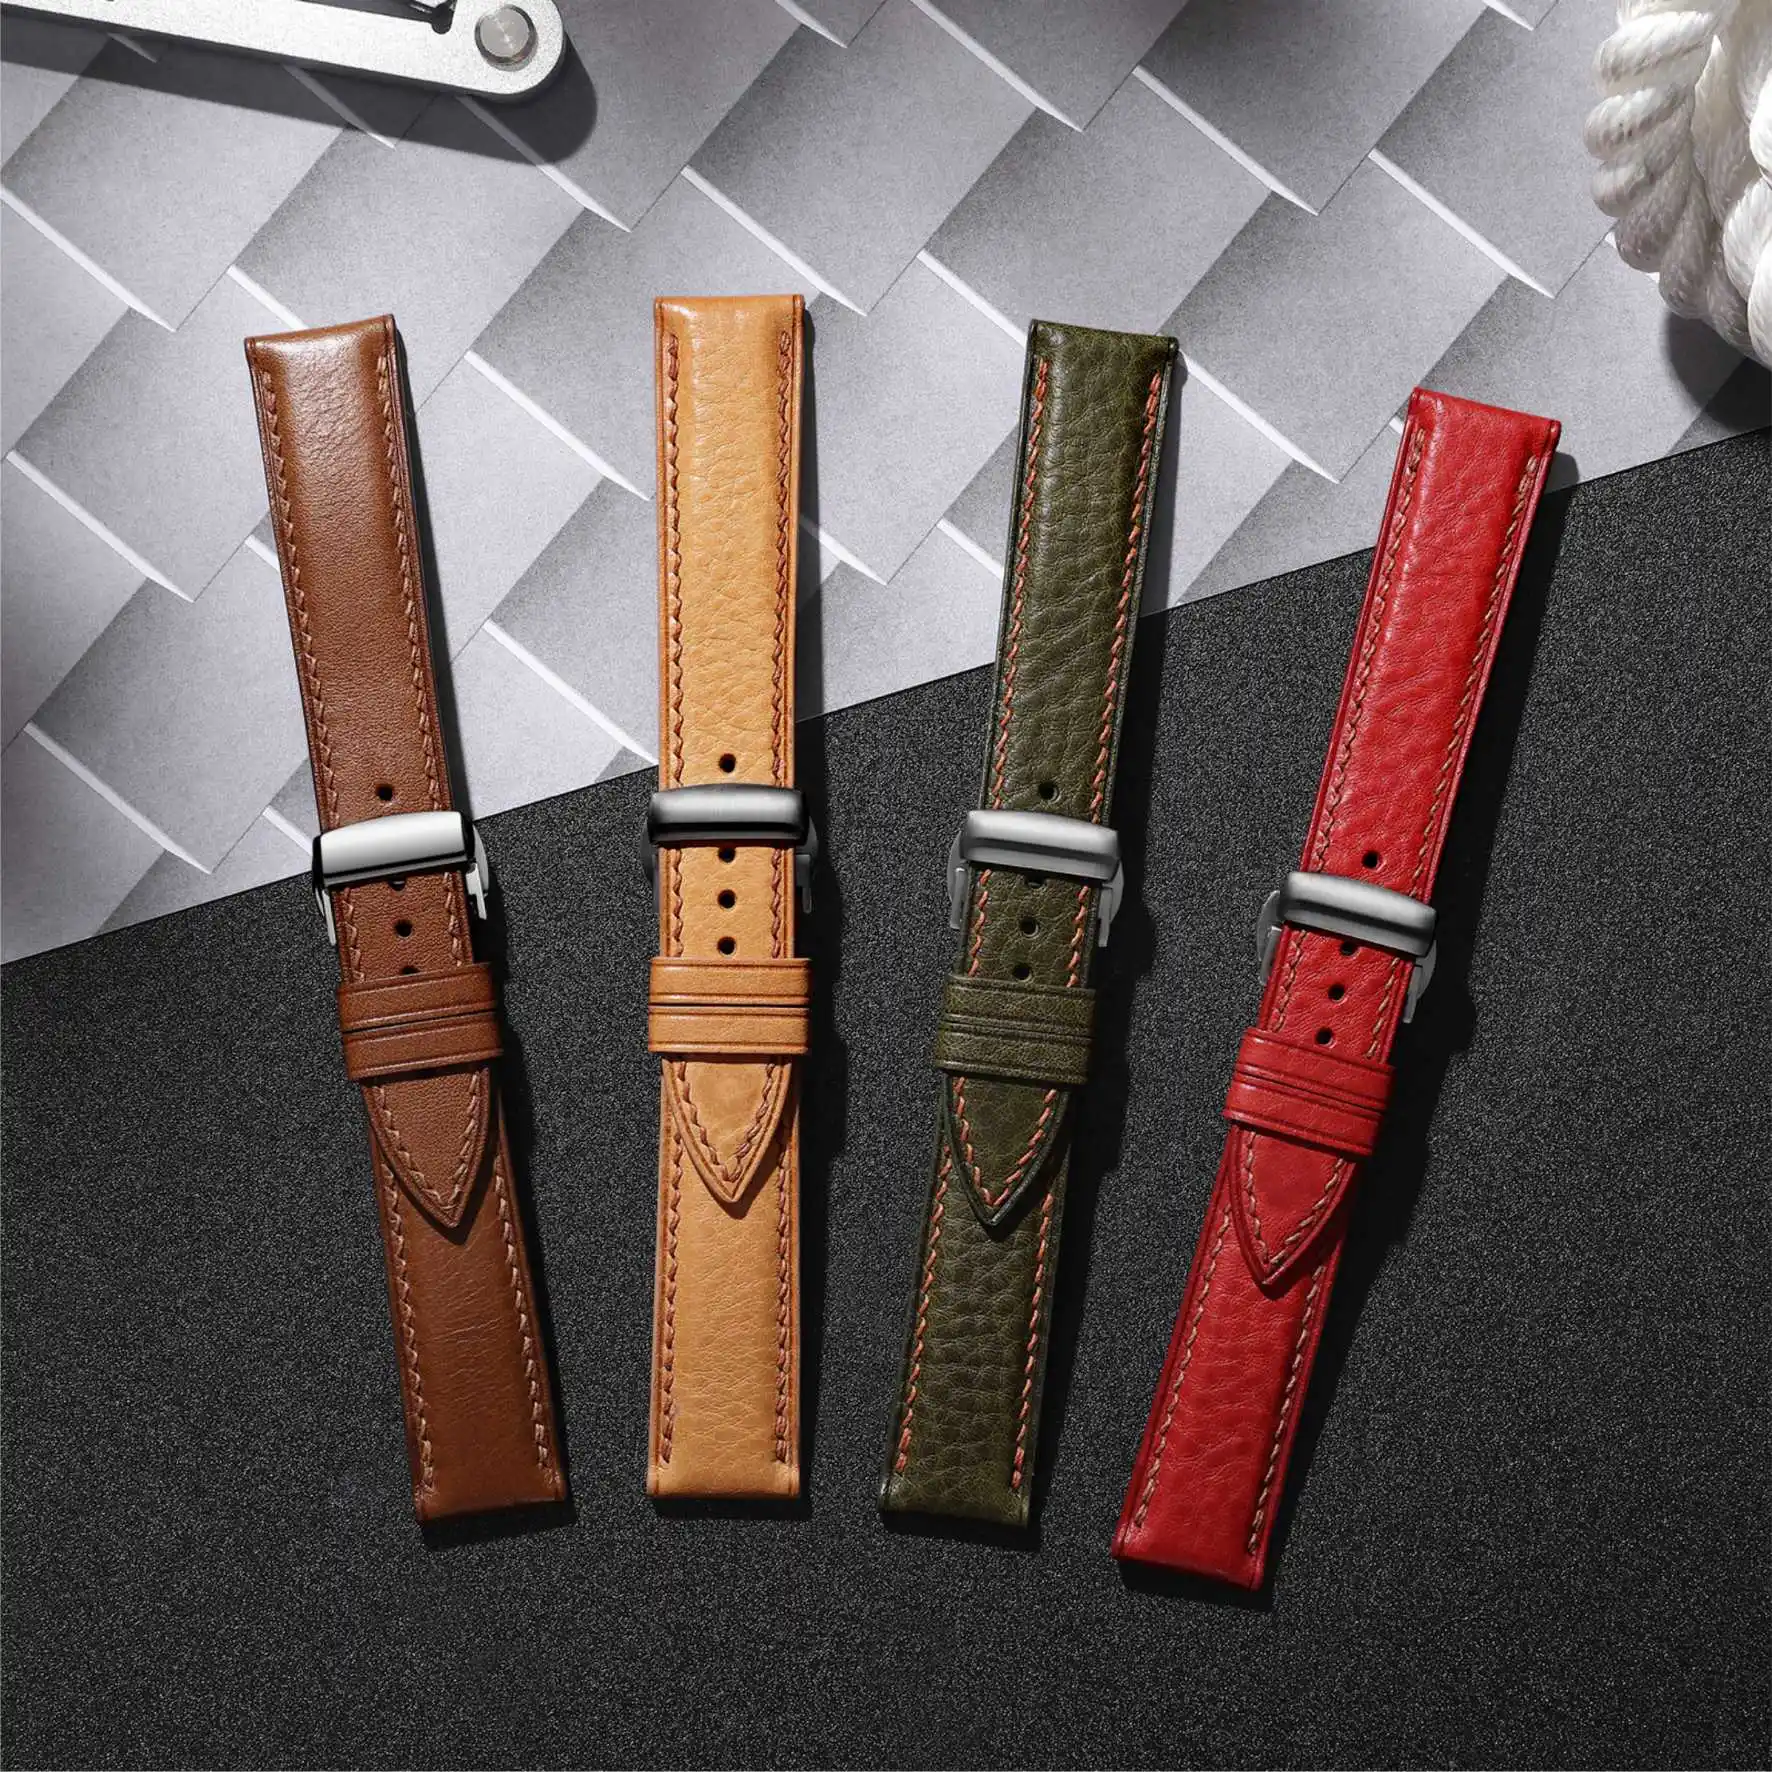
چرا بستبند در آخر توجه میشود اما در اولین شکایتها ذکر میگردد
بستبند ساعت اولین قطعهای است که دست هنگام پوشیدن ساعت با آن تماس میگیرد و اولین قطعهای که در صورت بروز مشکل از کار میافتد. با این حال، در مرحلهٔ تعیین مشخصات فنی، جایگاه آن پس از پوسته، صفحهٔ نمایش و بند قرار میگیرد. بستبندی که در کاتالوگ ظاهری مناسب دارد اما پس از چند ماه استفادهٔ روزانه رفتار نامطلوبی از خود نشان میدهد، منبعی برای ناراحتی تبدیل میشود.
در پروژههای ساعت سازی برای تولیدکنندگان اصلی (OEM)، بستبند اغلب ارزانترین قطعه در فهرست مواد تشکیلدهنده است. اما در عین حال یکی از دشوارترین قطعات برای دستیابی به یکنواختی در تولید محسوب میشود. بستبند نوع تانگ یا بستبند جمعشونده شامل چندین قطعهٔ متحرک است: میلهٔ فنری، برگهٔ قفل، مفصل و فنر. هر انحراف جزئی در ابعاد هر یک از این قطعات، حس کلی را تغییر میدهد. کمی شلتر باشد و بستبند احساس ارزانقیمتی میکند؛ کمی سفتتر باشد و باز کردن آن دشوار میشود. ساعتی که بهراحتی بسته میشود، بهعنوان محصولی با کیفیت بالا تلقی میگردد. اما بستبندی که در لحظهٔ نامناسب فشار میآورد یا باز میشود، در خاطر بهعنوان یک قطعهٔ معیوب میماند.
انواع بکل و آنچه هر یک از تولید میخواهند
بکلهای تَنگ سادهترین نوع هستند: یک صفحه، یک زبانه و یک میله فنری. مزیت آنها راحتی در استفاده و تعمیر است. محدودیت اصلی آنها سایش است. صفحهای که با فرآیند نورد تولید شده و تحت فشار مداوم قرار گرفته یا سوراخ زبانه که به مرور زمان بیضیشکل میشود، دیگر نمیتواند موقعیت خود را حفظ کند. ریسک تولید در یکنواختی فرآیند نورد و پرداخت لبهها نهفته است.
بکلهای بازشونده عمر طولانیتری دارند و تا شدن تمیزتری ارائه میدهند، اما این مزیت را با تنگتر شدن تلرانسها میپردازند. مکانیزم مفصل نیازمند نورد و شکلدهی دقیق و یکنواخت است تا تا شدن در جای درستی انجام شود. یکی از شایعترین عیوب، احساس نامتقارن در بازشدن است؛ یعنی یک سوی بکل راحتتر از سوی دیگر باز میشود. این معمولاً ناشی از عدم تنظیم دقیق قالب شکلدهی است، نه خطای طراحی.
بکلهای پروانهای در میانه قرار دارند: سادهتر در بهرهبرداری، ظاهری تمیزتر و تلرانسهایی سفتتر. درگیرشدن میله فنری و تقارن دو برگ قفلکننده تعیینکننده این است که آیا بکل با صدایی رضایتبخش بسته میشود یا خیر.
| نوع بند قلابی | نقاط قوت معمول | چالشهای رایج تولید |
|---|---|---|
| بکلت دندهدار | ساده، کمهزینه و تعویض آسان | تطابق سوراخها، پایاندهی زبانه و خستگی ناشی از قالبزنی |
| بست تزریق | تاشدنش روان، عمر مفید طولانیتر | تقارن مفصل، تطبیق قالب شکلدهنده و فشار فنر |
| بکل باترفلایی | ظاهر تمیز و بستهشدن قابلاطمینان | همزمانی برگه قفل و درگیری میله فنری |
فشار فنر، درگیری قفل و حسی که فروش را رقم میزند
فشار فنر مستقیمترین چیزی است که کاربر در بستهبندی ساعت احساس میکند. اگر خیلی کم باشد، بستهبندی بیاستحکام به نظر میرسد. اگر خیلی زیاد باشد، باز کردن آن سخت میشود، بهویژه با دستهای سرد. هر دو حالت از نظر رضایت مشتری ضررآور هستند، اما به روشهای متفاوت.
قسمت دشوار این است که فشار فنر یک مشخصه قابلمشاهده نیست. در مرحله طراحی کمتر از آنچه شایسته است توجه میشود. تا زمانی که نمونهها تحویل داده میشوند، بحث به سمت ارزیابیهای ذهنی میرود: یک بررسیکننده میگوید خیلی سفت است، دیگری میگوید مناسب است.
انطباق قفل نیز جایی است که احساس ذهنی و سنجش عینی به هم میرسند. صدای «کلیک»ی که قفل تولید میکند، تأییدی برای کاربر از بسته شدن صحیح بند است. اگر این صدا غیرعادی باشد یا برای قرار گرفتن مناسب نیاز به فشار دومی داشته باشد، اعتماد کاربر به محصول کاهش مییابد.
در یکی از موارد ناشناسسازیشده، دستهای از قفلهای راهاندازی وجود داشت که در ابتدا هنگام اولین استفاده حس خوبی ایجاد میکردند، اما پس از چند هفته بهصورت خودبهخود باز میشدند. علت اصلی آن به ابعاد جیب فنر بازمیگردد که در طی چندین دسته تسمهزنی (استمپینگ) بهتدریج تغییر کرده بود، نه اینکه در یک دستهٔ واحد ناکام شده باشد. قفل هنوز در محدودهٔ تحمل نقشهٔ فنی بود، اما پیشبارگذاری فنر درون جیب خارج از این محدوده بود. این مشکل در هیچیک از بازرسیهای تکی آشکار نمیشد؛ بلکه تنها در روند تغییرات بین دستهها مشخص میگردید.
بازرسیهای کنترل کیفیت که مشکلات قفل را پیش از ارسال شناسایی میکنند
شناسایی تمام نقصها در مرحلهٔ نهایی بازرسی خروجی بدین معناست که حالت خرابی قبلاً از مراحل روکشدهی و بستهبندی عبور کرده و هزینهٔ اصلاح آن افزایش یافته است.
وارد شدن قطر سیم فنر، ضخامت صفحه روی قطعهٔ خام بکل، و وضعیت مادهٔ میلهٔ فنر.
در حین فرآیند ابعاد جیب فنر، هندسهٔ درگیری برگهٔ قفل، و موازیبودن مفصل. بررسی قطعات اول و آخر در عملیاتهایی که بهراحتی ساییده میشوند، اهمیت بیشتری نسبت به یک نمونهٔ تکی از میانهٔ تولید دارد.
خروجی نیروی باز و بستهشدن، ثبات صدای «کلیک» قفل، پرداخت سطحی، و بررسی سوابق دستهٔ تولید در مقابل طرح بازرسی.
بازرسیای که مشکلی را شناسایی میکند و بازرسیای که آن را رد میکند، اغلب تنها از نظر موقعیت در توالی متفاوتاند. بررسی نیروی بازشدن پس از روکشدهی، اطلاعات مفیدی دربارهٔ وضعیت فنر در مرحلهٔ قالبزنی ارائه نمیدهد. اگر مشکلی در نیروی بازشدن ظاهر شود، سیگنال باید به مرحلهٔ قالبزنی بازگردد. تأمینکنندگانی که این ارتباط را ردیابی میکنند، کنترل واقعی بر کیفیت بکل را در دست دارند.
انتخاب مواد و پرداختهایی که در استفادهٔ روزانه مقاومت میکنند
فولاد ضدزنگ ۳۱۶ال استاندارد برای بکلهای ساعت است: این ماده در برابر خوردگی مقاومت دارد، قابل صیقلدهی است و هزینهٔ آن مناسب باقی میماند. انتخاب ماده زمانی پیچیدهتر میشود که بکل باید با رنگ یا بافت سایر قطعات مجموعه هماهنگ باشد. گزینهها از فولاد مات تا فولاد صیقلخورده و فولاد پوششدار با روش PVD و تیتانیوم متغیر است.
بکلهای فولادی با پوشش PVD در عکسها ظاهری جذاب دارند، اما اگر ضخامت پوشش نامنظم باشد یا سطح زیرلایه دارای نقص باشد، مشکلاتی ایجاد میکنند. لایهای که بیش از حد نازک باشد در نقاط تماس با عرق ساییده میشود. همچنین اگر زیرلایه دارای حفره یا خراش باشد، پوشش نقص را پنهان نکرده، بلکه تقویت میکند.
بکلهای فولادی مات تحملپذیرترند، اما جهت خطوط ماتکاری، اندازهٔ دانهها و پوششدهی باید ثابت باقی بمانند. خطوط ماتکاری که بهصورت نامنظم اجرا شوند یا به نواحی صیقلخورده نفوذ کنند، حس قطعهای نیمهتمام را القا میکنند.
بکلهای تیتانیوم نیازمند ماشینکاری دقیقتری هستند. تیتانیوم هدایت حرارتی ضعیفی دارد، بنابراین گرما در لبه برش تجمع یافته و عمر ابزار را کوتاه میکند. همچنین مدول الاستیسیته تیتانیوم کمتر از فولاد است؛ پس طراحیای که برای فنر فولادی بهینهسازی شده، در صورت جایگزینی با فنر تیتانیومی بدون تنظیم مشخصات، نیروی بازشدن یکسانی ایجاد نمیکند.
حقیقتی که انتخاب بکل در طول عمر محصول به آن تحمیل میشود
در سطح هر واحد، بکل اغلب ارزانترین قطعه روی ساعت است. اما در سطح عمر کل محصول، این دیدگاه میتواند گمراهکننده باشد. بکلی که در ابتدا هزینهای کمتر دارد اما زودتر از موعد از کار میافتد، در نهایت هزینههای بیشتری را به دلیل بازگشتها، تعویضها و از دست رفتن اعتماد مشتریان به برند به همراه دارد.
دو نقطه فشار هزینه در انتخاب بکل مشخص میشوند: درجه مواد و درجه تلرانس. کاهش درجه مواد، هزینه را کمی کاهش میدهد، اما ممکن است مقاومت در برابر خوردگی را نیز تحت تأثیر قرار دهد. آسانتر کردن تلرانسها نیز هزینه را کمی کاهش میدهد، اما ممکن است ثبات عملکرد را به خطر بیندازد. پرسش این است که آیا این هزینهها اکنون یا بعداً ظاهر میشوند.
پاسخ درست بستگی به نحوهٔ قرارگیری ساعت و مدت زمانی دارد که انتظار میرود در سرویس باقی بماند. تنظیم دقیقتر تلرانس جیب فنر یا درگیری قفل معمولاً تأثیر کوچکی بر هزینهٔ واحد دارد، اما تأثیر بزرگتری بر رضایت مشتری در طول زمان دارد.
سفارشهای کوچک حجم از نظر استانداردهای کیفیت تفاوتی با سفارشهای بزرگ ندارند. تفاوت سفارشهای کوچک تنها در قیمت واحد است، زیرا هزینههای ثابت مانند راهاندازی ابزار، آمادهسازی فیکسچر و برنامهریزی بازرسی بین تعداد کمتری قطعه تقسیم میشوند. این شیب قیمتی پیامدی طبیعی تخصیص هزینههای ثابت است، نه نشانهای از اینکه سفارشهای کوچکتر توجه کمتری دریافت میکنند.
برای پروژههایی که انتخاب بکل نیازمند تعادل بین حس لامسه، یکنواختی پرداخت سطح و کنترل تولید است، همکاری با تأمینکنندهای که سیستم کنترل کیفیت خود را بر اساس همین عوامل طراحی کرده، خطر بروز شگفتیهای تأخیری را کاهش میدهد. بوریوا، مخفف شرکت فناوری دقیق باوروهوا (دونگقوان) است، و یک واحد تخصصی در زمینه ساخت قطعات دارد که مساحت آن از ۲۰٬۰۰۰ مترمربع بیشتر است و فرآیندهای ماشینکاری چندمحوره، فرزکاری توسط ماشینهای کنترل عددی، قالبزنی، صیقلکاری خودکار و بازرسی ابعادی را در مراحل ورود مواد اولیه، در حین تولید و پیش از ارسال محصول پوشش میدهد. جریانهای کار بر اساس هر پروژه جداگانه سازماندهی شدهاند و دسترسی به فایلهای CAD نیز بر اساس نقش شغلی کارکنان کنترل میشود. تیمهایی که روی مشخصات فنی بکلها کار میکنند، خوشآمدیدند تا نیازهای خود را مطرح کنند.
فهرست مطالب
- چرا بستبند در آخر توجه میشود اما در اولین شکایتها ذکر میگردد
- انواع بکل و آنچه هر یک از تولید میخواهند
- فشار فنر، درگیری قفل و حسی که فروش را رقم میزند
- بازرسیهای کنترل کیفیت که مشکلات قفل را پیش از ارسال شناسایی میکنند
- انتخاب مواد و پرداختهایی که در استفادهٔ روزانه مقاومت میکنند
- حقیقتی که انتخاب بکل در طول عمر محصول به آن تحمیل میشود