
 EN
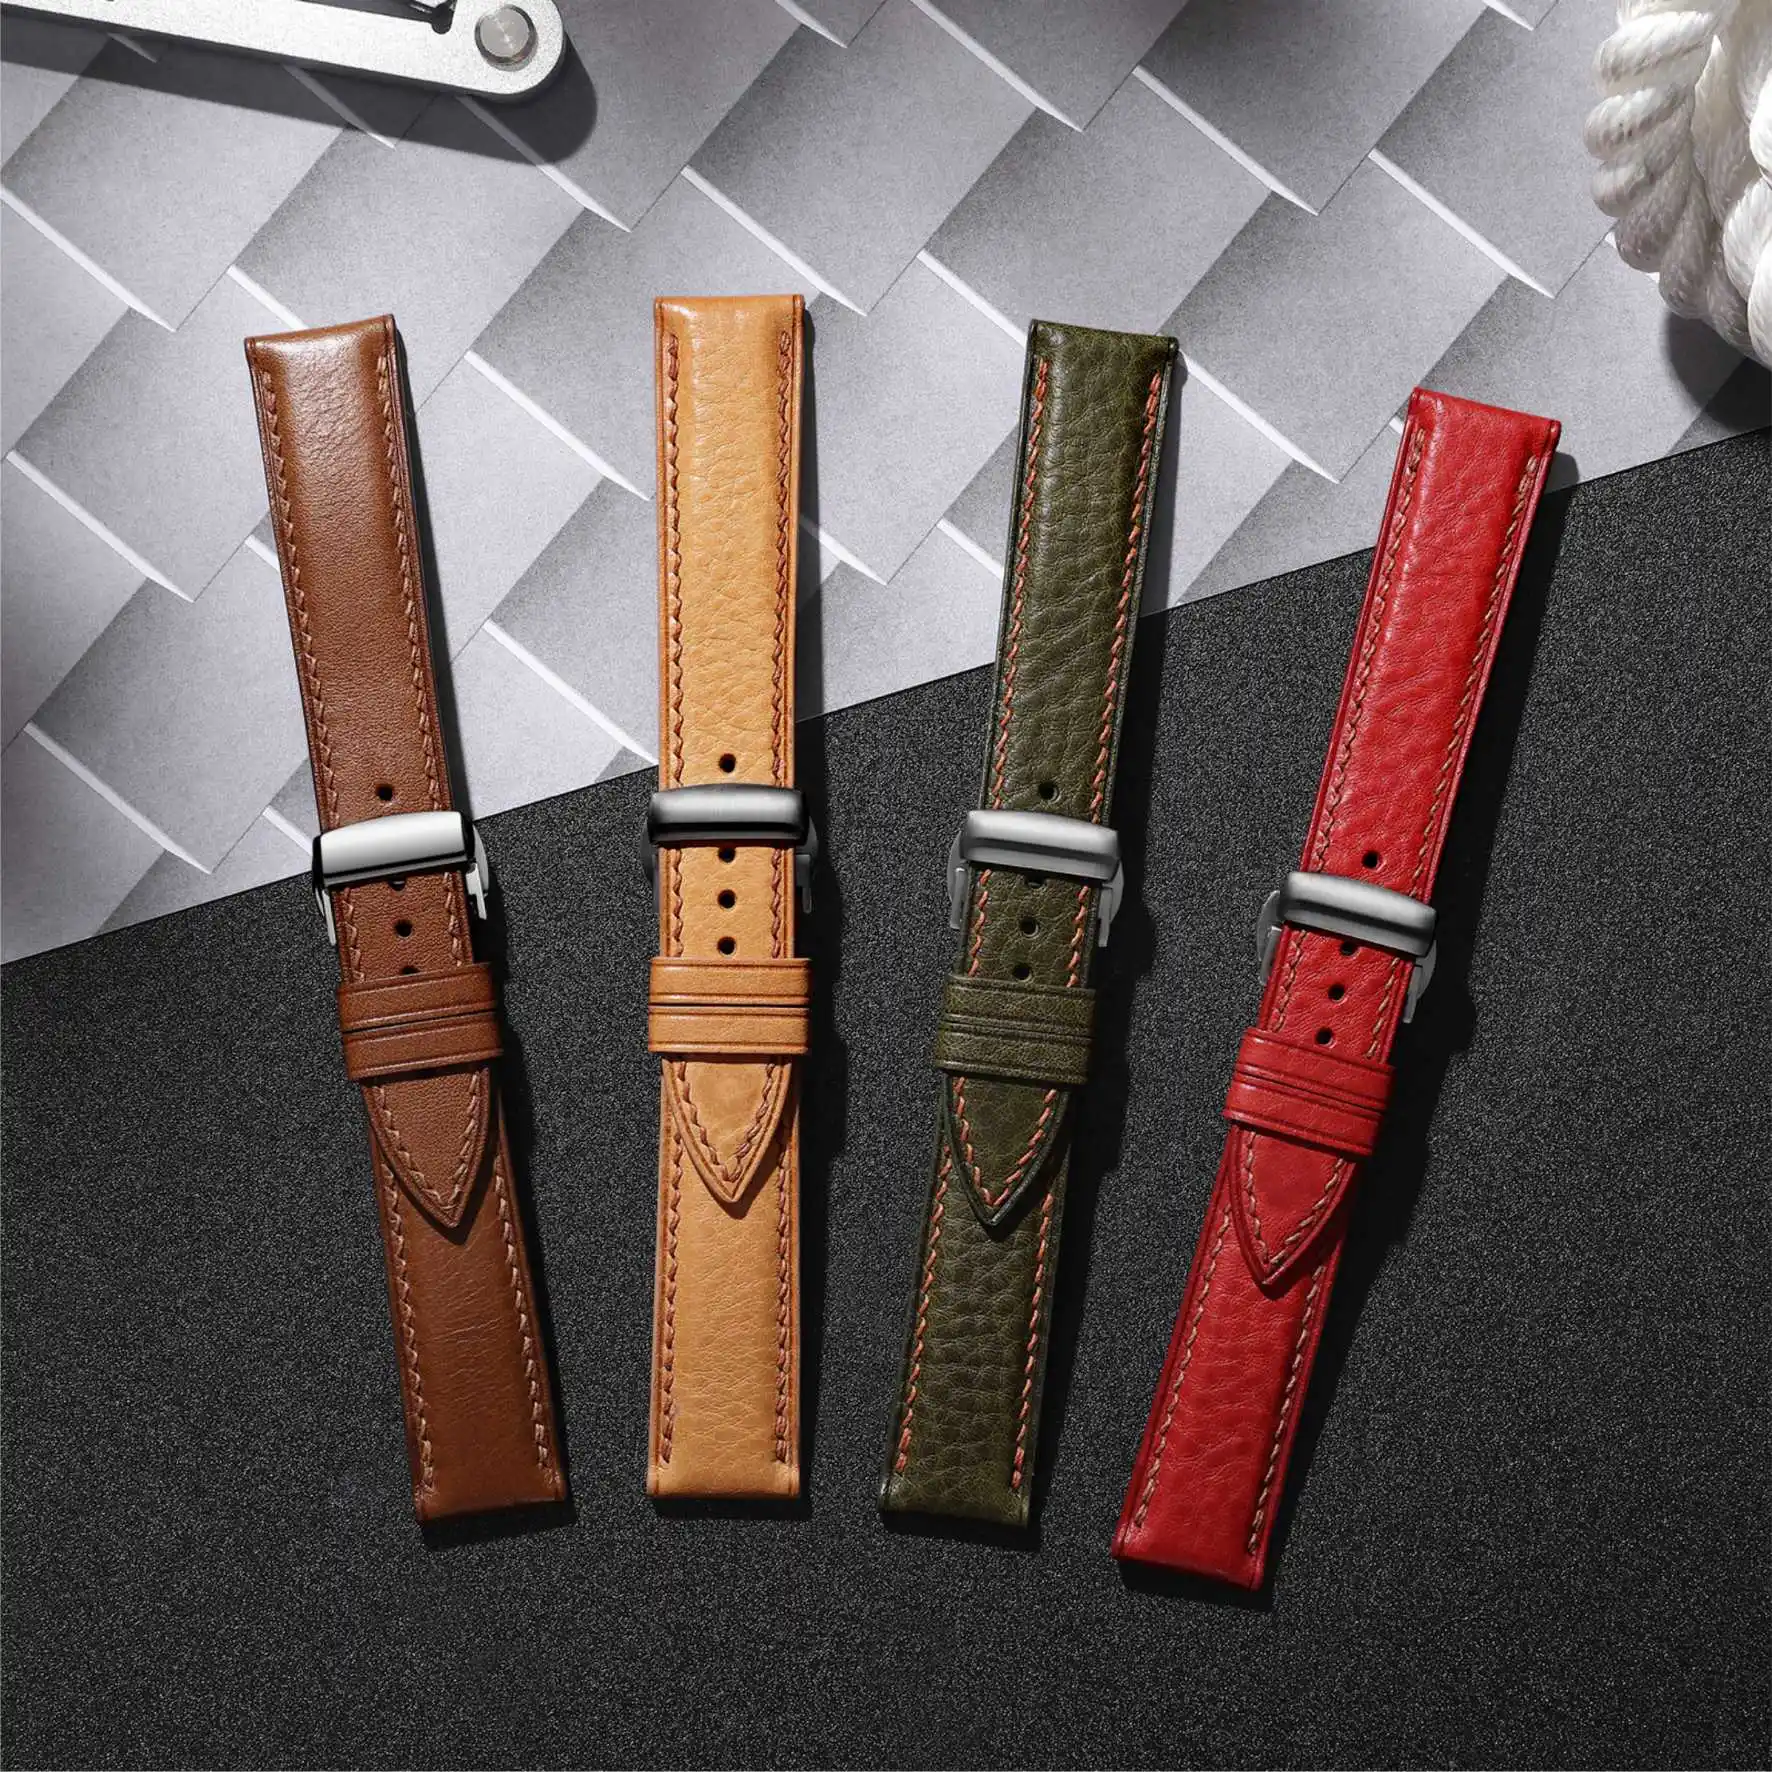
Miért a csatot veszik észre utoljára, de panaszkodnak rá elsőként
Az óracsat az első alkatrész, amelyet a kezünk megérint, amikor felteszünk egy órát, és az első dolog, amely meghibásodik, ha valami rosszul megy. Ugyanakkor a specifikáció során a korpusz, a számlap és a karpánt mögött szerepel. Egy csat, amely katalógusban jól néz ki, de néhány hónapos napi használat után elkezd hibásan működni, frusztrációt okoz.
Az OEM óraprojektek esetében a csat gyakran a legolcsóbb alkatrész az anyaglista szerint. Ugyanakkor egyik a legnehezebben reprodukálható alkatrész is. Egy tang-csat vagy egy kibontódó csat több mozgó alkatrészből áll: a rugós rúd, a zárnyelv, a csukló és a rugó. Bármelyikük méretbeli eltérése megváltoztatja a tapintást. Ha egy kicsit túl laza, a csat olcsó érzetet kelt. Ha egy kicsit túl szoros, akkor nehezen nyitható. Az olyan óra, amely simán záródik, jól megmunkált termékként kerül értékeltre. A csat, amely összenyomja a bőrt vagy hirtelen kinyílik a rossz pillanatban, hibás termékként marad emlékezetben.
A csattípusok és az egyes típusok gyártási követelményei
A tang-csatok a legegyszerűbbek: egy lemez, egy nyelv és egy rugós rúd. Előnyük az egyszerű kezelhetőség és javíthatóság. Hátrányuk a kopás. Egy nyomott lemez, amely fáradtságot szenved, vagy egy nyelvlyuk, amely idővel oválissá válik, nem tudja megtartani a helyzetét. A gyártási kockázat a nyomás egyenletességében és az élek felületkezelésében rejlik.
A telepítési csatok hosszabb élettartamot és tisztább hajtást biztosítanak, de ezt a pontosság rovására érik el. A csuklóművet egyenletes nyomó- és alakítófolyamatnak kell megfelelnie, hogy a hajtás a megfelelő helyre essen. Gyakori hibamód az aszimmetrikus érzés, amikor a csat egyik oldala könnyebben nyílik, mint a másik. Ez általában az alakítószerszámok beállításának hiányára utal, nem pedig tervezési hibára.
A pillangócsatok középső helyet foglalnak el: egyszerűbbek a kezelésük, tisztább a megjelenésük, szigorúbbak a pontossági követelmények. A rugós rúd rögzítése és a két reteszlapszár szimmetriája dönti el, hogy a csat kielégítő kattanással záródik-e.
| Bilincs típusa | Tipikus alkalmazási területek | Gyakori gyártási kihívások |
|---|---|---|
| Tang Csatt | Egyszerű, alacsony költségű, könnyű cseréjű | Lukok illeszkedése, nyelv felülete, nyomófáradás |
| Szerelési kapcs | Simított hajtás, hosszabb élettartam | Csukló szimmetriája, alakítószerszámok beállítása, rugóerő |
| Pillangózár | Tisztább megjelenés, megbízható zárás | Reteszlapszárak szinkronizációja, rugós rúd rögzítése |
Rugóerő, retesz rögzítése és az a tapintás, amely eladja a terméket
A rugófeszítés a legközvetlenebb dolog, amit egy felhasználó érez egy óracsatnál. Túl gyenge, és a csat flaccidnak tűnik. Túl erős, és különösen hideg kezekkel nehéz kinyitni. Mindkét szélsőség csökkenti az ügyfél elégedettségét – csak más-más módon.
A nehézséget az okozza, hogy a rugófeszítés nem látható műszaki adat. A tervezés során kevesebb figyelmet kap, mint amennyit megérdemelne. Amikor a minták megérkeznek, a beszélgetés szubjektívvé válik: az egyik értékelő túl merevnek tartja, a másik pedig teljesen rendben találja.
A zárzár bekapcsolódása egy másik terület, ahol a szubjektív és az objektív találkozik. A kattanás, amit a zárzár kelt, a felhasználó számára azt jelzi, hogy a csat be van zárva. Ha rosszul hangzik, vagy második nyomásra is szükség van a megfelelő helyzetbe állításhoz, a termék iránti bizalom csökken.
Egy anonim eset egy olyan rögzítőcsatát érintett, amely első használatkor megfelelően működött, de néhány hét elteltével önmagától kezdett kinyílni. A gyökéroka a rugózáró zseb mérete volt, amely nem egyetlen tételben, hanem több nyomószalag-tétel során is eltolódott. A csata mérete még mindig a rajzi tűréshatáron belül volt. A zsebben lévő rugó előfeszítése azonban nem. Az probléma egyetlen ellenőrzés során sem jelent meg. Csak a tételek közötti tendenciában mutatkozott.
Minőségellenőrzési lépések, amelyek felfedik a csataproblémákat a szállítás előtt
Minden hibát felfedni a végső kiszállítási ellenőrzésnél azt jelenti, hogy a hibamód már átment a felületkezelésen és a csomagoláson, és a javítás költsége jelentősen emelkedett.
Beérkező : a rugódrót átmérője, a csata alapanyagának lemezvastagsága és a rugókar anyagállapota.
Folyamat közben : a rugózáró zseb méretei, a reteszelő lapocskák kapcsolódási geometriája és a csuklópárhuzamosság. A kopásra hajlamos műveletek első és utolsó darabjainak ellenőrzése fontosabb, mint egyetlen közepes sorozatmintavétel.
Kiszállított : nyitási és zárási erő, retesz kattanásának egyenletessége, felületi minőség, valamint a tételről készült jegyzőkönyv ellenőrzése az ellenőrzési terv alapján.
Az a vizsgálat, amely észleli a hibát, és az a vizsgálat, amely átengedi, gyakran csak a sorozatban elfoglalt pozíciójukban különböznek. A műanyagbevonás után ellenőrzött nyitási erő semmit sem mondhat a rugó állapotáról a kivágási folyamat idején. Ha nyitási erő-probléma jelentkezik, a jelzést vissza kell küldeni a kivágási művelethez. Azok a beszállítók, amelyek ezt a kapcsolatot nyomon követik, valóban ellenőrzik a csaták minőségét.
Olyan anyag- és felületválasztások, amelyek ellenállnak a mindennapi használattal járó igénybevételnek
a 316L rozsdamentes acél a szabványos anyag a karórák csataihoz: ellenáll a korróziónak, jól polírozható, és megfizethető. Az anyagválasztás bonyolultabbá válik, ha a csatának egy adott gyűjteményben egységes színnek vagy felületnek kell lennie. A lehetőségek közé tartozik a simított acél, a tükröző acél, a PVD-bevonatos acél és a titán.
A PVD-ralézott acélcsatuk jól néznek ki a fényképeken, de problémákat okoznak, ha a bevonat vastagsága változó, vagy ha az alapanyagnak felületi hibái vannak. Túl vékony réteg kophat el ott, ahol érintkezik az izzadsággal. Olyan alapanyag, amelyen gödrök vagy karcolások vannak, inkább felerősíti, mintsem elrejti a hibát a bevonat által.
A megmunkált acélcsatuk toleránsabbak, de a megmunkálás iránya, a szemcseméret és a lefedettség egyformának kell maradnia. Egy egyenetlenül futó vagy csillogó felületre átcsorduló megmunkálási vonal félkész alkatrésznek tűnik.
A titán csatuknál nagyobb a megmunkálási igény. A titán rosszul vezeti a hőt, így a vágóél körül hő halmozódik fel, és csökken az eszköz élettartama. A titán rugalmassági modulusa is alacsonyabb, mint az acélé, ezért egy acélrugóra optimalizált tervezés nem biztosítja ugyanazt a nyitóerőt titánrugó esetén, hacsak a műszaki specifikációkat nem igazítják.
Mennyibe kerül valójában a csatuválasztás a termék élettartama során
Az egységszinten a csat gyakran a legolcsóbb alkatrész az órán. A termék életciklus szintjén azonban ez a megközelítés félrevezető lehet. Egy olyan csat, amely kezdetben pénzt takarít meg, de gyorsabban meghibásodik, mint ahogy azt várták, többe kerül visszatérítések, cserék és elveszett márkabizalom miatt.
Két költségnövekedési pont jelentkezik a csat kiválasztásakor: az anyagminőség és a tűréshatár minősége. Az anyagminőség csökkentése kis mértékben csökkenti a számlát, de esetleges ára a korroziónállóság romlása lehet. A tűréshatárok lazítása szintén kis mértékben takarít meg pénzt, de esetleges ára a konzisztencia romlása lehet. A kérdés az, hogy a költség most vagy később jelenik meg.
A megfelelő válasz attól függ, hogyan helyezik el az órát a piacon, és mennyi ideig várható, hogy szolgálatban marad. A rugófogadó vagy a reteszkapcsolódás tűréshatárainak szigorítása általában kis egységköltség-növekedést eredményez, ugyanakkor nagyobb hatással van az ügyfélégi elégedettségre hosszú távon.
A kis mennyiségű rendeléseket ugyanolyan minőségi szabványok szerint kezelik, mint a nagyobbakat. A kis rendelések csak az egységárban térnek el, mert az olyan fix költségek – például a szerszámozás beállítása, a rögzítőberendezések előkészítése és az ellenőrzési terv elkészítése – kevesebb darabra oszlanak szét. Ez az árgradiens a fix költségek elosztásának természetes következménye, nem pedig jelzés arra, hogy a kisebb tételrendelésekre kevesebb figyelmet fordítanak.
Olyan projektek esetében, ahol a csaták kiválasztása a tapintás, a felületi minőség összhangja és az előállítási folyamat szabályozása közötti egyensúlyt igényel, egy olyan beszállítóval való együttműködés, amely minőségellenőrzési (QC) rendszerét éppen ezekre a tényezőkre építi, csökkenti a későn fellépő meglepetések kockázatát. A Burriva – rövidítése a Baoruihua (Dongguan) Precision Technology Co., Ltd. nevű vállalatnak – olyan alkatrész-központú gyártóüzemet üzemeltet, amelynek területe több mint 20 000 négyzetméter, és többtengelyes megmunkálást, CNC marást, hajlítást, automatizált polírozást, valamint méretellenőrzést végez a beérkező, folyamatban lévő és kiszállított termékek esetében. A munkafolyamatok projekt szerint vannak elkülönítve, és a CAD-fájlokhoz való hozzáférés a munkakörök alapján szabályozott. A csaták specifikációin dolgozó csapatok szívesen tárgyalhatják igényeiket.
Tartalomjegyzék
- Miért a csatot veszik észre utoljára, de panaszkodnak rá elsőként
- A csattípusok és az egyes típusok gyártási követelményei
- Rugóerő, retesz rögzítése és az a tapintás, amely eladja a terméket
- Minőségellenőrzési lépések, amelyek felfedik a csataproblémákat a szállítás előtt
- Olyan anyag- és felületválasztások, amelyek ellenállnak a mindennapi használattal járó igénybevételnek
- Mennyibe kerül valójában a csatuválasztás a termék élettartama során