
 EN
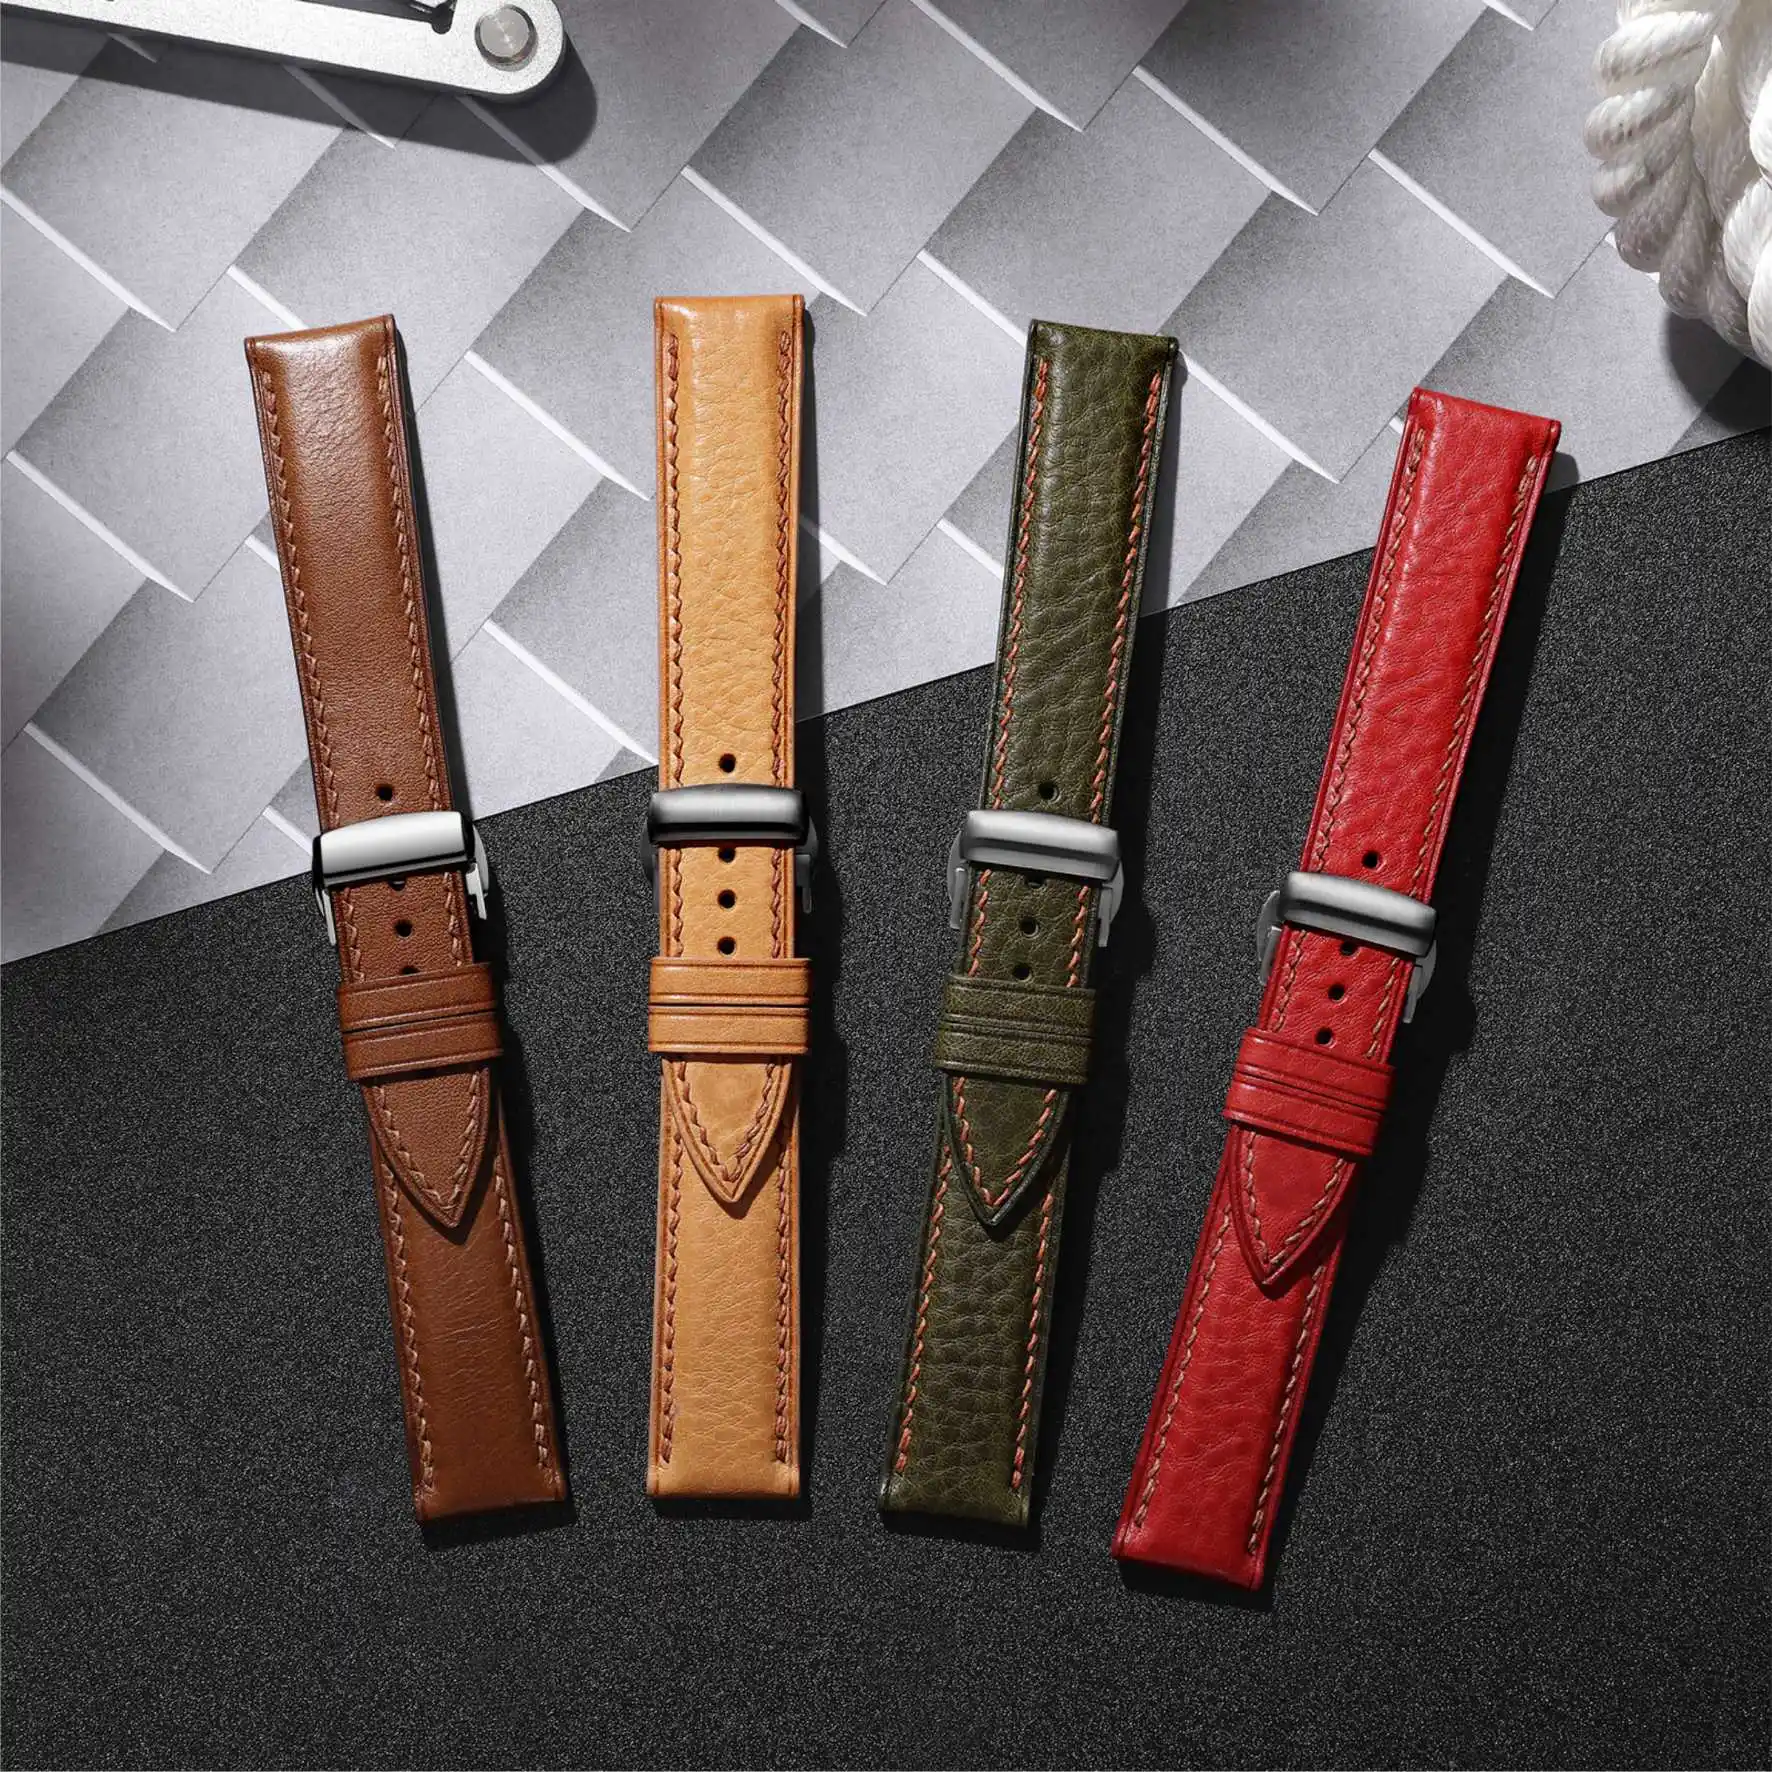
Perché la fibbia viene notata per ultima ma criticata per prima
La fibbia dell’orologio è il primo componente che la mano tocca quando si indossa un orologio ed è anche il primo a guastarsi quando qualcosa va storto. Tuttavia, durante la fase di specifica, viene spesso considerata meno importante della cassa, del quadrante e del bracciale. Una fibbia che sembra perfetta su un catalogo ma inizia a comportarsi male dopo alcuni mesi di utilizzo quotidiano diventa una fonte di frustrazione.
Nei progetti OEM per orologi, la fibbia è spesso il componente meno costoso nella lista dei materiali. È però anche uno dei più difficili da produrre in modo coerente. Una fibbia ad ardiglione o una fibbia a scatto comprende diversi componenti mobili: la barretta a molla, la linguetta di chiusura, la cerniera e la molla. Una minima variazione dimensionale in uno qualsiasi di essi ne altera la sensazione al tatto: se è troppo larga, la fibbia dà l’impressione di essere economica; se è troppo stretta, diventa difficile aprirla. Un orologio che si chiude con fluidità viene percepito come un prodotto ben realizzato; una fibbia che pizzica o si apre all’improvviso viene invece ricordata come difettosa.
Tipi di fibbie e ciò che ciascuna richiede alla produzione
Le fibbie a linguetta sono le più semplici: una piastra, una linguetta, una barra elastica. Il vantaggio è la facilità d’uso e di riparazione. Il limite è l’usura. Una piastra stampata che si affatica o un foro della linguetta che si ovalizza nel tempo non riuscirà più a mantenere la posizione. Il rischio produttivo riguarda la coerenza dello stampaggio e la rifinitura dei bordi.
Le fibbie a scatto offrono una maggiore durata e una chiusura più pulita, ma questo comporta tolleranze più stringenti. Il meccanismo delle cerniere richiede uno stampaggio e una formatura costanti, affinché la chiusura avvenga nella posizione corretta. Un guasto frequente è una sensazione asimmetrica, in cui un lato della fibbia si apre più facilmente dell’altro. Ciò indica solitamente un’allineamento impreciso degli stampi di formatura, non un difetto progettuale.
Le fibbie a farfalla occupano una posizione intermedia: più semplici da utilizzare, più eleganti nell’aspetto, ma con tolleranze più strette. L’innesto della barra elastica e la simmetria dei due denti di aggancio determinano se la fibbia si chiude con un clic soddisfacente.
| Tipo di Fibbia | Resistenze tipiche | Sfide comuni nella produzione |
|---|---|---|
| Fibbia a Tangente | Semplice, a basso costo, facile da sostituire | Allineamento dei fori, finitura della linguetta, fatica da stampaggio |
| Chiusura di Deploy | Piegatura uniforme, maggiore durata nel tempo | Simmetria delle cerniere, allineamento dello stampo di formatura, tensione della molla |
| Fibbia a Farfalla | Aspetto pulito, chiusura affidabile | Sincronizzazione delle alette di chiusura, innesto della barra a molla |
Tensione della molla, innesto della chiusura e la sensazione che vende
La tensione della molla è l’elemento più immediato percepito dall’utente su una fibbia per orologio. Troppo debole e la fibbia sembra poco robusta; troppo elevata e diventa difficile aprirla, soprattutto con le mani fredde. Entrambi gli estremi riducono la soddisfazione del cliente, sebbene in modi diversi.
Il punto critico è che la tensione della molla non è una specifica visibile. Durante la fase di progettazione riceve meno attenzione di quanto meriterebbe. Quando arrivano i campioni, la discussione diventa soggettiva: un revisore la giudica troppo rigida, un altro la ritiene adeguata.
L’innesto della chiusura è un altro ambito in cui si incontrano elementi soggettivi e oggettivi. Il ‘clic’ emesso dalla chiusura costituisce la conferma per l’utente che la fibbia è correttamente chiusa. Se il suono è anomalo o se occorre premere due volte per ottenere l’innesto completo, la fiducia nel prodotto diminuisce.
Un caso anonimizzato ha riguardato una serie di fibbie di fissaggio che, inizialmente, presentavano un funzionamento corretto ma, dopo alcune settimane, iniziavano a sganciarsi autonomamente. La causa principale è stata individuata nelle dimensioni della tasca della molla, che avevano subito una deriva su diversi lotti di punzonatura, anziché manifestare un guasto in un singolo lotto. La fibbia era ancora entro le tolleranze del disegno tecnico; non lo era invece il precarico della molla all’interno della tasca. Il problema non è emerso in alcun singolo controllo ispettivo, bensì nella tendenza osservata tra i vari lotti.
Controlli QC che individuano i problemi alle fibbie prima della spedizione
Individuare ogni difetto nell’ispezione finale in uscita significa che il modo di guasto ha già superato i processi di placcatura e imballaggio, e che il costo della correzione è già aumentato.
In arrivo diametro del filo della molla, spessore della lamiera del grezzo della fibbia e condizione del materiale della barra della molla.
In-Corso dimensioni della tasca della molla, geometria di ingranamento della linguetta di chiusura e parallelismo delle cerniere. I controlli sul primo e sull’ultimo pezzo nelle operazioni soggette ad usura sono più significativi di un singolo campione prelevato a metà ciclo.
In uscita : forza di apertura e chiusura, coerenza del clic della chiusura, finitura superficiale e verifica del registro del lotto rispetto al piano di ispezione.
L’ispezione che rileva un problema e quella che lo lascia passare spesso differiscono per posizione nella sequenza. La forza di apertura verificata dopo la placcatura non fornisce informazioni utili sullo stato della molla durante l’operazione di stampaggio. Se emerge un problema relativo alla forza di apertura, il segnale deve risalire fino all’operazione di stampaggio. I fornitori in grado di tracciare tale collegamento sono quelli che esercitano un reale controllo sulla qualità delle fibbie.
Scelte di materiale e finitura resistenti all’usura quotidiana
l’acciaio inossidabile 316L è lo standard per le fibbie da orologio: resiste alla corrosione, accetta lucidature e mantiene un costo contenuto. La scelta del materiale diventa più complessa quando la fibbia deve abbinarsi a un colore o a una texture specifica nell’ambito di una collezione. Le opzioni vanno dall’acciaio satinato all’acciaio lucido specchio, fino all’acciaio con rivestimento PVD e al titanio.
Le fibbie in acciaio rivestite con tecnica PVD appaiono bene nelle foto, ma creano problemi quando lo spessore del rivestimento varia o quando il substrato presenta difetti superficiali. Uno strato troppo sottile può usurarsi nella zona di contatto con il sudore. Un substrato con fossette o graffi fa sì che il rivestimento amplifichi il difetto anziché nasconderlo.
Le fibbie in acciaio spazzolato sono più tolleranti, ma direzione della spazzolatura, dimensione della grana e copertura devono rimanere costanti. Una linea di spazzolatura irregolare o che si estende in un’area lucidata viene percepita come un componente semilavorato.
Le fibbie in titanio richiedono maggiore impegno nella lavorazione meccanica. Il titanio conduce il calore male, quindi il calore si accumula sul tagliente e riduce la durata degli utensili. Inoltre, il titanio ha un modulo di elasticità inferiore rispetto all’acciaio, pertanto un design ottimizzato per una molla in acciaio non garantisce la stessa forza di apertura con una molla in titanio, a meno che le specifiche non vengano adeguatamente modificate.
Qual è il vero costo della scelta della fibbia durante l’intero ciclo di vita del prodotto
A livello di singola unità, la fibbia è spesso la parte più economica dell’orologio. A livello di ciclo di vita del prodotto, tale prospettiva può risultare fuorviante. Una fibbia che consente un risparmio iniziale ma si guasta prima del previsto comporta costi maggiori legati a resi, sostituzioni e perdita di fiducia nel marchio.
Nella scelta della fibbia emergono due punti critici di pressione sui costi: la qualità del materiale e la precisione dimensionale. Ridurre la qualità del materiale comporta un lieve risparmio sulla fattura, ma potenzialmente a scapito della resistenza alla corrosione. Allentare le tolleranze comporta un lieve risparmio, ma potenzialmente a scapito della coerenza prestazionale. La domanda è se il costo si manifesti subito o in un secondo momento.
La soluzione ottimale dipende dal posizionamento dell’orologio sul mercato e dalla durata prevista del suo utilizzo. Raffinare le tolleranze della tasca della molla o dell’innesto della chiusura di solito ha un impatto minimo sul costo unitario, ma un effetto significativo sulla soddisfazione del cliente nel tempo.
Gli ordini di piccolo volume non vengono trattati in modo diverso rispetto a quelli di grande volume per quanto riguarda gli standard qualitativi. La differenza per gli ordini di piccolo volume riguarda il prezzo unitario, poiché i costi fissi – come l’allestimento degli utensili, la preparazione dei dispositivi di fissaggio e la pianificazione delle ispezioni – vengono ripartiti su un numero minore di pezzi. Questo gradiente di prezzo è una conseguenza normale dell’allocazione dei costi fissi, non un segnale che i lotti più piccoli ricevano minore attenzione.
Per i progetti in cui la scelta della fibbia deve bilanciare sensazione al tatto, coerenza della finitura e controllo produttivo, collaborare con un fornitore che struttura il proprio controllo qualità (QC) intorno a questi fattori riduce il rischio di sorprese tardive. Burriva, abbreviazione di Baoruihua (Dongguan) Precision Technology Co., Ltd., gestisce un impianto specializzato in componenti, con una superficie coperta superiore a 20.000 metri quadrati, che comprende lavorazioni multiasse, fresatura CNC, stampaggio, lucidatura automatizzata e ispezione dimensionale nelle fasi di ingresso, lavorazione in corso e uscita. I flussi di lavoro sono separati per progetto e l’accesso ai file CAD è controllato in base al ruolo lavorativo. I team impegnati nella definizione delle specifiche delle fibbie sono invitati a discutere le proprie esigenze.
Indice dei Contenuti
- Perché la fibbia viene notata per ultima ma criticata per prima
- Tipi di fibbie e ciò che ciascuna richiede alla produzione
- Tensione della molla, innesto della chiusura e la sensazione che vende
- Controlli QC che individuano i problemi alle fibbie prima della spedizione
- Scelte di materiale e finitura resistenti all’usura quotidiana
- Qual è il vero costo della scelta della fibbia durante l’intero ciclo di vita del prodotto