
 EN
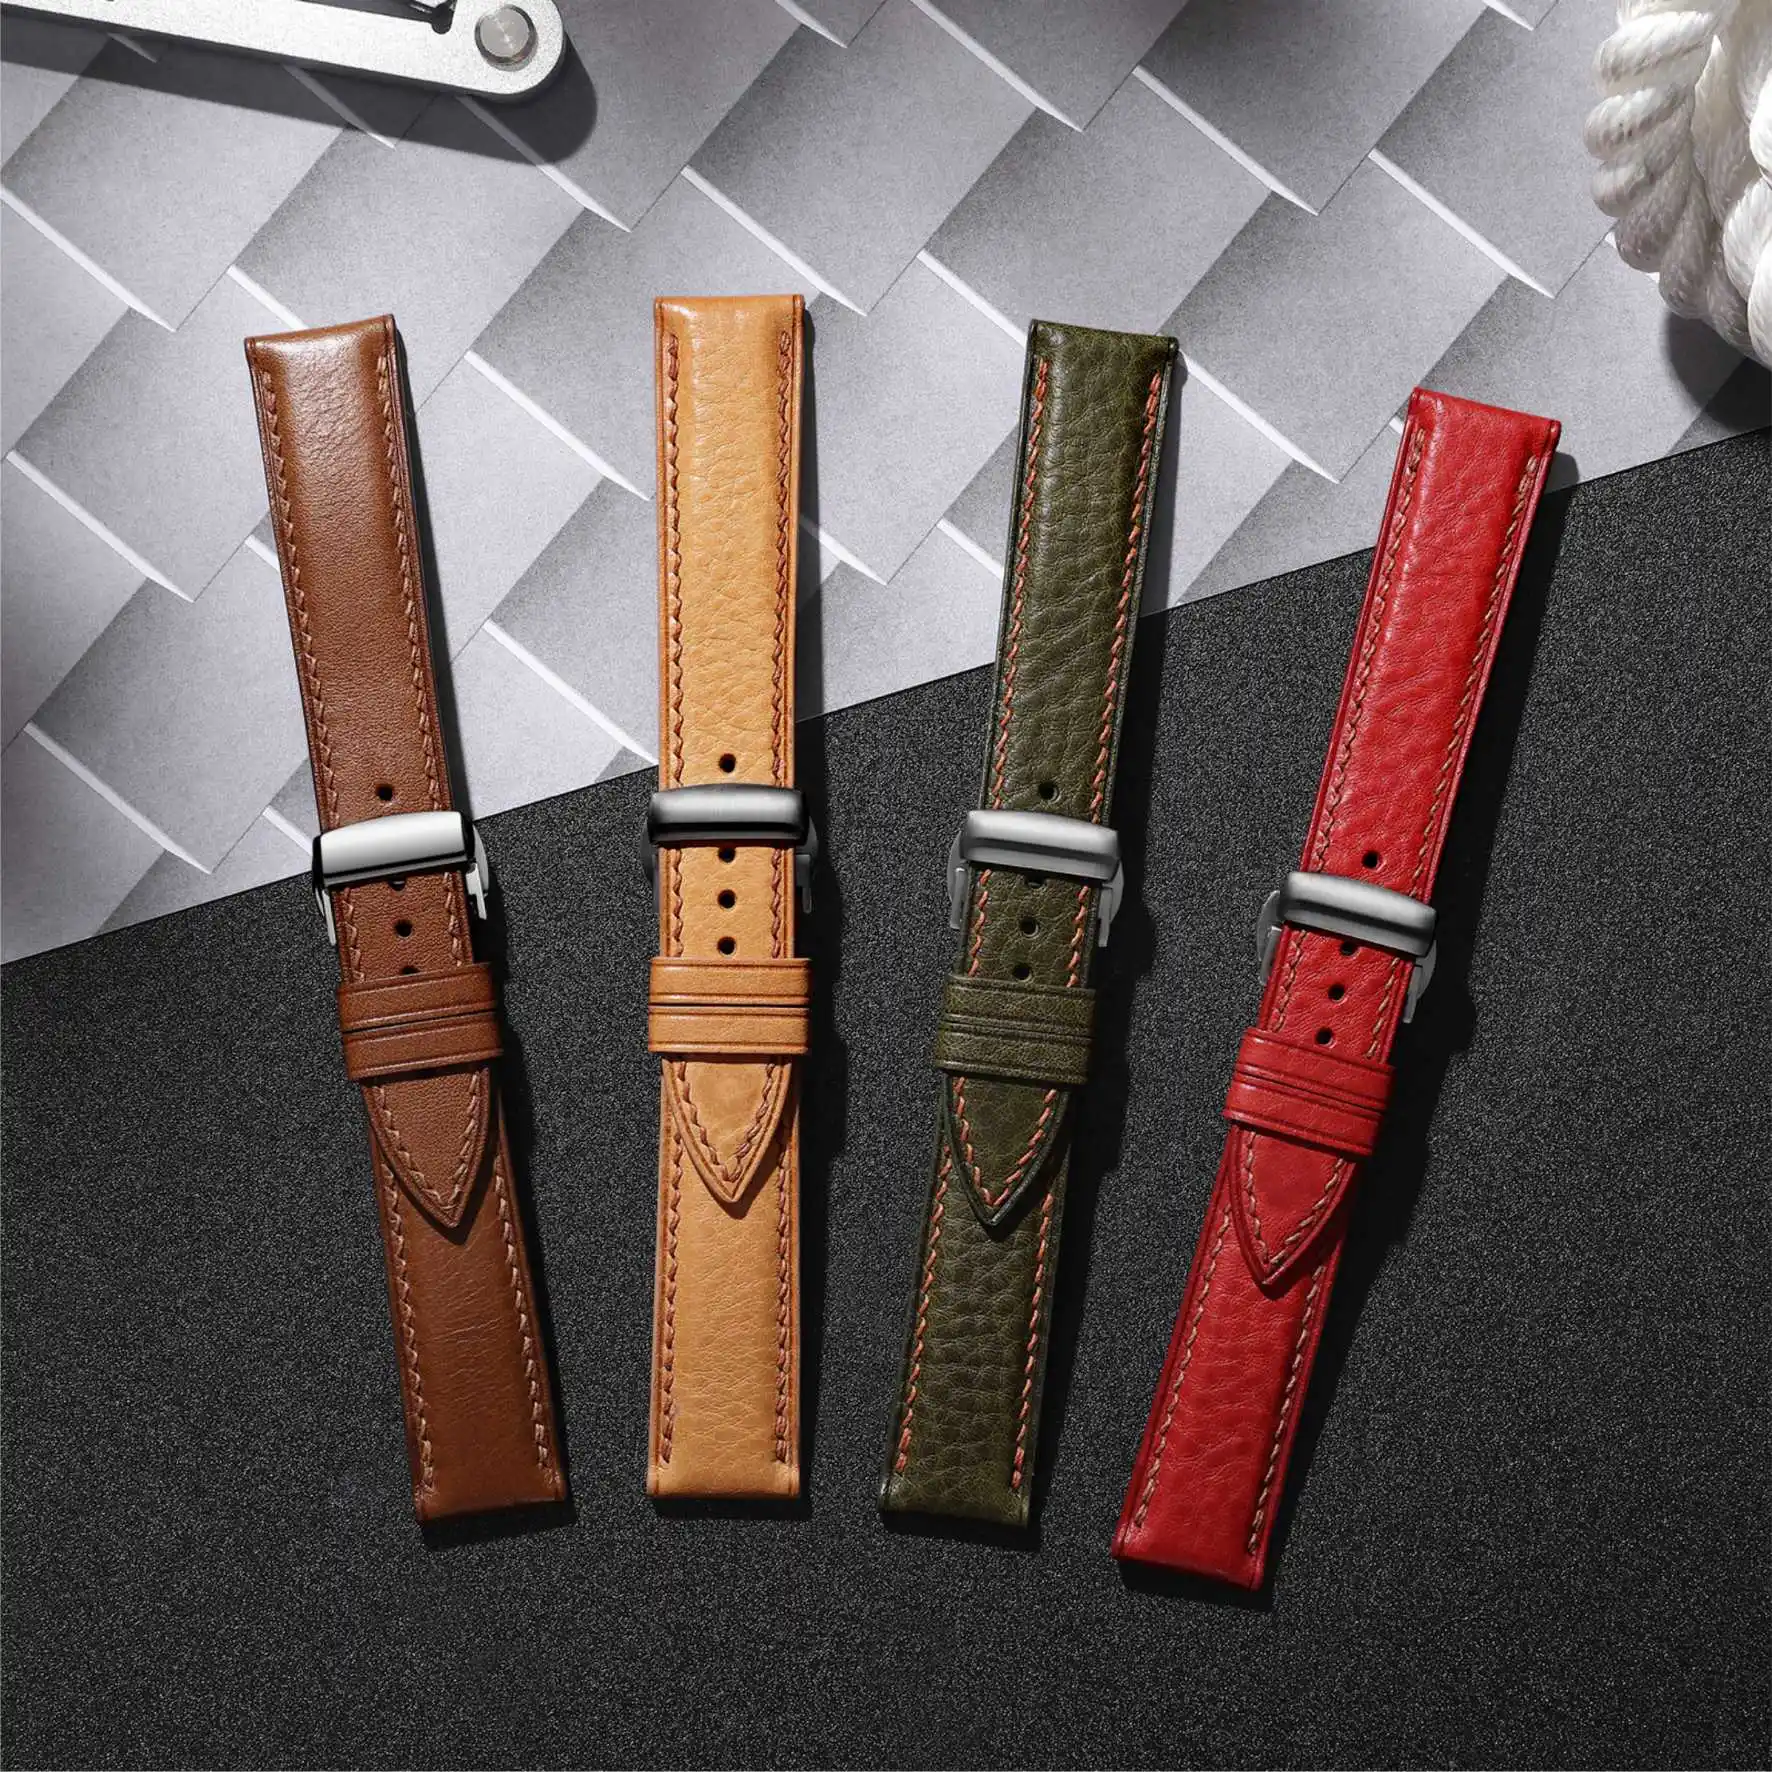
De ce broșa este observată ultima, dar plânsă prima
Broșa ceasului este primul element pe care îl atinge mâna când se pune ceasul și primul care cedează când apare o problemă. Totuși, în faza de specificare, aceasta este plasată în spatele carcasei, a cadranului și al brățarului. O broșă care pare perfectă într-un catalog, dar începe să funcționeze defectuos după câteva luni de purtare zilnică, devine o sursă de frustrare.
Pentru proiectele de ceasuri OEM, broșa este adesea cel mai ieftin component din lista de materiale. Este, de asemenea, unul dintre cele mai dificil de standardizat. O broșă cu tijă sau o broșă cu mecanism de deschidere implică mai multe piese mobile: bara elastică, lamela de închidere, articulația și arcul. O ușoară abatere dimensională la oricare dintre acestea modifică senzația de utilizare. Prea slabă și broșa pare ieftină; prea strânsă și devine greu de deschis. Un ceas care se închide ușor este perceput ca fiind bine realizat. O broșă care striveste sau se deschide involuntar într-un moment nepotrivit rămâne în memorie ca fiind defectuoasă.
Tipurile de broșe și ce cere fiecare producției
Broșele cu tijă sunt cele mai simple: o placă, o tijă și o bară elastică. Avantajul constă în ușurința de utilizare și reparație. Limitarea este uzura. O placă obținută prin ambutisare care se obosește sau o gaură din tijă care se ovalizează în timp nu mai menține poziția. Riscul de producție ține de consistența ambutisării și de finisarea muchiilor.
Broșele cu deschidere oferă o durată de viață mai lungă și un pliu mai curat, dar acest avantaj se plătește în toleranțe. Mecanismul articulat necesită o ambutisare și o deformare constante, astfel încât pliul să ajungă exact unde trebuie. Un mod frecvent de defectare este senzația asimetrică, când o parte a broșei se deschide mai ușor decât cealaltă. Acest lucru indică, de obicei, o nealiniere a matrițelor de deformare, nu o deficiență de proiectare.
Broșele tip fluture ocupă o poziție intermediară: mai simple de manevrat, mai curate din punct de vedere estetic și mai exigente în ceea ce privește toleranțele. Angrenarea barei elastice și simetria celor două brațe de blocare determină dacă broșa se închide cu un clic satisfăcător.
| Tip Broș | Rezistențe tipice | Provocări comune în producție |
|---|---|---|
| Brosă Tip Dorn | Simplu, ieftin, ușor de înlocuit | Alinierea găurilor, finisarea limbii, oboseala prin ambutisare |
| Închidere de fixare | Îndoire netedă, durată mai lungă de funcționare | Simetria balamalei, alinierea matriței de formare, tensiunea arcului |
| Brosă Papion | Aspect curat, închidere sigură | Sincronizarea lamelor de blocare, angrenarea barei cu arc |
Tensiunea arcului, angrenarea lamelor de blocare și senzația care vinde
Tensiunea arcului este cel mai direct element pe care utilizatorul îl simte la o brățară de ceas. Dacă este prea mică, brățara pare instabilă. Dacă este prea mare, deschiderea devine dificilă, mai ales cu mâinile reci. Ambele extreme afectează satisfacția clientului, dar în moduri diferite.
Partea delicată este că tensiunea arcului nu este o caracteristică vizibilă. În timpul proiectării, aceasta primește mai puțină atenție decât merită. Până când ajung mostrele, discuția devine subiectivă: un evaluator spune că este prea rigidă, altul consideră că este în regulă.
Angrenarea lamelor de blocare este un alt domeniu în care se întâlnesc aspectele subiective și cele obiective. Sunetul produs de o lamă de blocare confirmă utilizatorului că brățara este închisă. Dacă sunetul este nepotrivit sau dacă este nevoie de o a doua apăsare pentru fixare, încrederea în produs scade.
Un caz anonimizat a implicat o serie de broșe de fixare care, inițial, păreau să funcționeze corect, dar au început să se deschidă spontan după câteva săptămâni. Cauza fundamentală a fost identificată în dimensiunea buzunaru-lui arcului, care s-a modificat treptat în mai multe serii de ștanțare, nu într-un singur lot. Închizătoarea rămânea în limitele de toleranță prevăzute în desen, dar preîncărcarea arcului din interiorul buzunaru-lui nu era în limitele acceptabile. Problema nu a fost detectată în nicio inspecție individuală, ci doar în analiza tendinței pe mai multe loturi.
Verificări QC care identifică problemele la închizători înainte de expediere
Identificarea tuturor defectelor la inspecția finală de ieșire înseamnă că modul de defectare a supraviețuit deja etapelor de placare și ambalare, iar costul corecției a crescut semnificativ.
Intrări diametrul sârmei arcului, grosimea plăcii pe suportul închizătorului și starea materialului barei arcului.
În Proces dimensiunile buzunaru-lui arcului, geometria de angrenare a lamelor de închidere și paralelismul axei de articulație. Verificările primei și ultimei piese în operațiunile predispuse la uzură sunt mai importante decât un singur eșantion luat în mijlocul unei serii.
Expediere : forța de deschidere și închidere, consistența clicului încuietorii, finisajul suprafeței și o verificare a înregistrării lotului în raport cu planul de inspecție.
Inspecia care evidențiază o problemă și cea care o trece adesea diferă în funcție de poziția în secvență. Verificarea forței de deschidere efectuată după placare nu oferă informații utile despre starea arcului la etapa de ștanțare. Dacă apare o problemă legată de forța de deschidere, semnalul trebuie să revină la operația de ștanțare. Furnizorii care urmăresc această legătură sunt cei care dețin un control real asupra calității încuietorilor.
Alegeri de material și finisaj care rezistă uzurii zilnice
oțelul inoxidabil 316L este standardul pentru încuietori de ceas: rezistă coroziunii, poate fi lustruit și rămâne accesibil din punct de vedere al prețului. Alegerea materialului devine mai complexă atunci când încuietoarea trebuie să corespundă unei culori sau texturi pe întreaga colecție. Opțiunile variază de la oțel mat la oțel cu finisaj oglindă, oțel acoperit prin depunere fizică în fază vaporizată (PVD) și titan.
Bucklele din oțel cu acoperire PVD arată bine în fotografii, dar provoacă probleme atunci când grosimea acoperirii variază sau când substratul prezintă defecte de suprafață. Un strat prea subțire se poate uza în zonele de contact cu transpirația. Un substrat cu gropițe sau zgârieturi face ca acoperirea să amplifice defectul, nu să-l ascundă.
Bucklele din oțel mat sunt mai indulgente, dar direcția șlefuiri, mărimea granulației și acoperirea trebuie să rămână constante. O linie de șlefuit care rulează neregulat sau care se extinde într-o zonă lucioasă este percepută ca o piesă semifinisată.
Bucklele din titan necesită un efort suplimentar la prelucrare. Titanul conduce slab căldura, astfel încât căldura se acumulează la muchia de tăiere și scurtează durata de viață a sculelor. De asemenea, titanul are un modul de elasticitate mai mic decât oțelul, deci o construcție optimizată pentru un arc din oțel nu va oferi aceeași forță de deschidere cu un arc din titan, dacă nu se ajustează specificațiile.
Costul real al selecției bucklelor pe întreaga durată de viață a produsului
La nivelul unității, broșa este adesea cea mai ieftină componentă a ceasului. La nivelul duratei de viață a produsului, această abordare poate fi înșelătoare. O broșă care economisește bani inițial, dar se defectează mai repede decât era de așteptat, generează costuri suplimentare legate de returnări, înlocuiri și pierderea încrederii clienților în marcă.
Două puncte de presiune privind costurile apar în procesul de selecție a broșei: calitatea materialului și precizia toleranțelor. Reducerea calității materialului duce la o mică economisire pe factură, dar poate compromite rezistența la coroziune. Relaxarea toleranțelor produce, de asemenea, o mică economisire, dar poate afecta consistența funcționării. Problema este dacă costul apare imediat sau ulterior.
Răspunsul corect depinde de poziționarea ceasului pe piață și de durata prevăzută de funcționare. Îngustarea toleranțelor la buzunarul arcului sau la angrenarea clemei are, de obicei, un impact redus asupra costului unitar, dar un efect semnificativ asupra satisfacției clienților pe termen lung.
Comenzile de volum mic nu sunt tratate diferit față de cele mari din punctul de vedere al standardelor de calitate. Locul în care se diferențiază comenzile mici este prețul unitar, deoarece costurile fixe, cum ar fi configurarea echipamentelor, pregătirea dispozitivelor și planificarea inspecțiilor, se împart la un număr mai mic de piese. Această variație a prețului este o consecință normală a repartizării costurilor fixe, nu un semnal că loturile mai mici primesc mai puțină atenție.
Pentru proiectele în care selecția centurii trebuie să echilibreze senzația tactilă, consistența finisajului și controlul producției, colaborarea cu un furnizor al cărui control al calității se bazează pe acești factori reduce riscul apariției unor surprize în ultima oră. Burriva, prescurtare pentru Baoruihua (Dongguan) Precision Technology Co., Ltd., operează o unitate specializată în componente, cu o suprafață de peste 20.000 de metri pătrați, acoperind prelucrarea pe mai multe axe, frezarea CNC, ambutisarea, lustruirea automatizată și inspecția dimensională la toate etapele: recepție, procesare în curs și livrare. Fluxurile de lucru sunt segregate pe proiect, iar accesul la fișierele CAD este controlat în funcție de rolul profesional. Echipele care lucrează la specificațiile centurilor sunt binevenite să își discute cerințele.
Cuprins
- De ce broșa este observată ultima, dar plânsă prima
- Tipurile de broșe și ce cere fiecare producției
- Tensiunea arcului, angrenarea lamelor de blocare și senzația care vinde
- Verificări QC care identifică problemele la închizători înainte de expediere
- Alegeri de material și finisaj care rezistă uzurii zilnice
- Costul real al selecției bucklelor pe întreaga durată de viață a produsului