
 EN
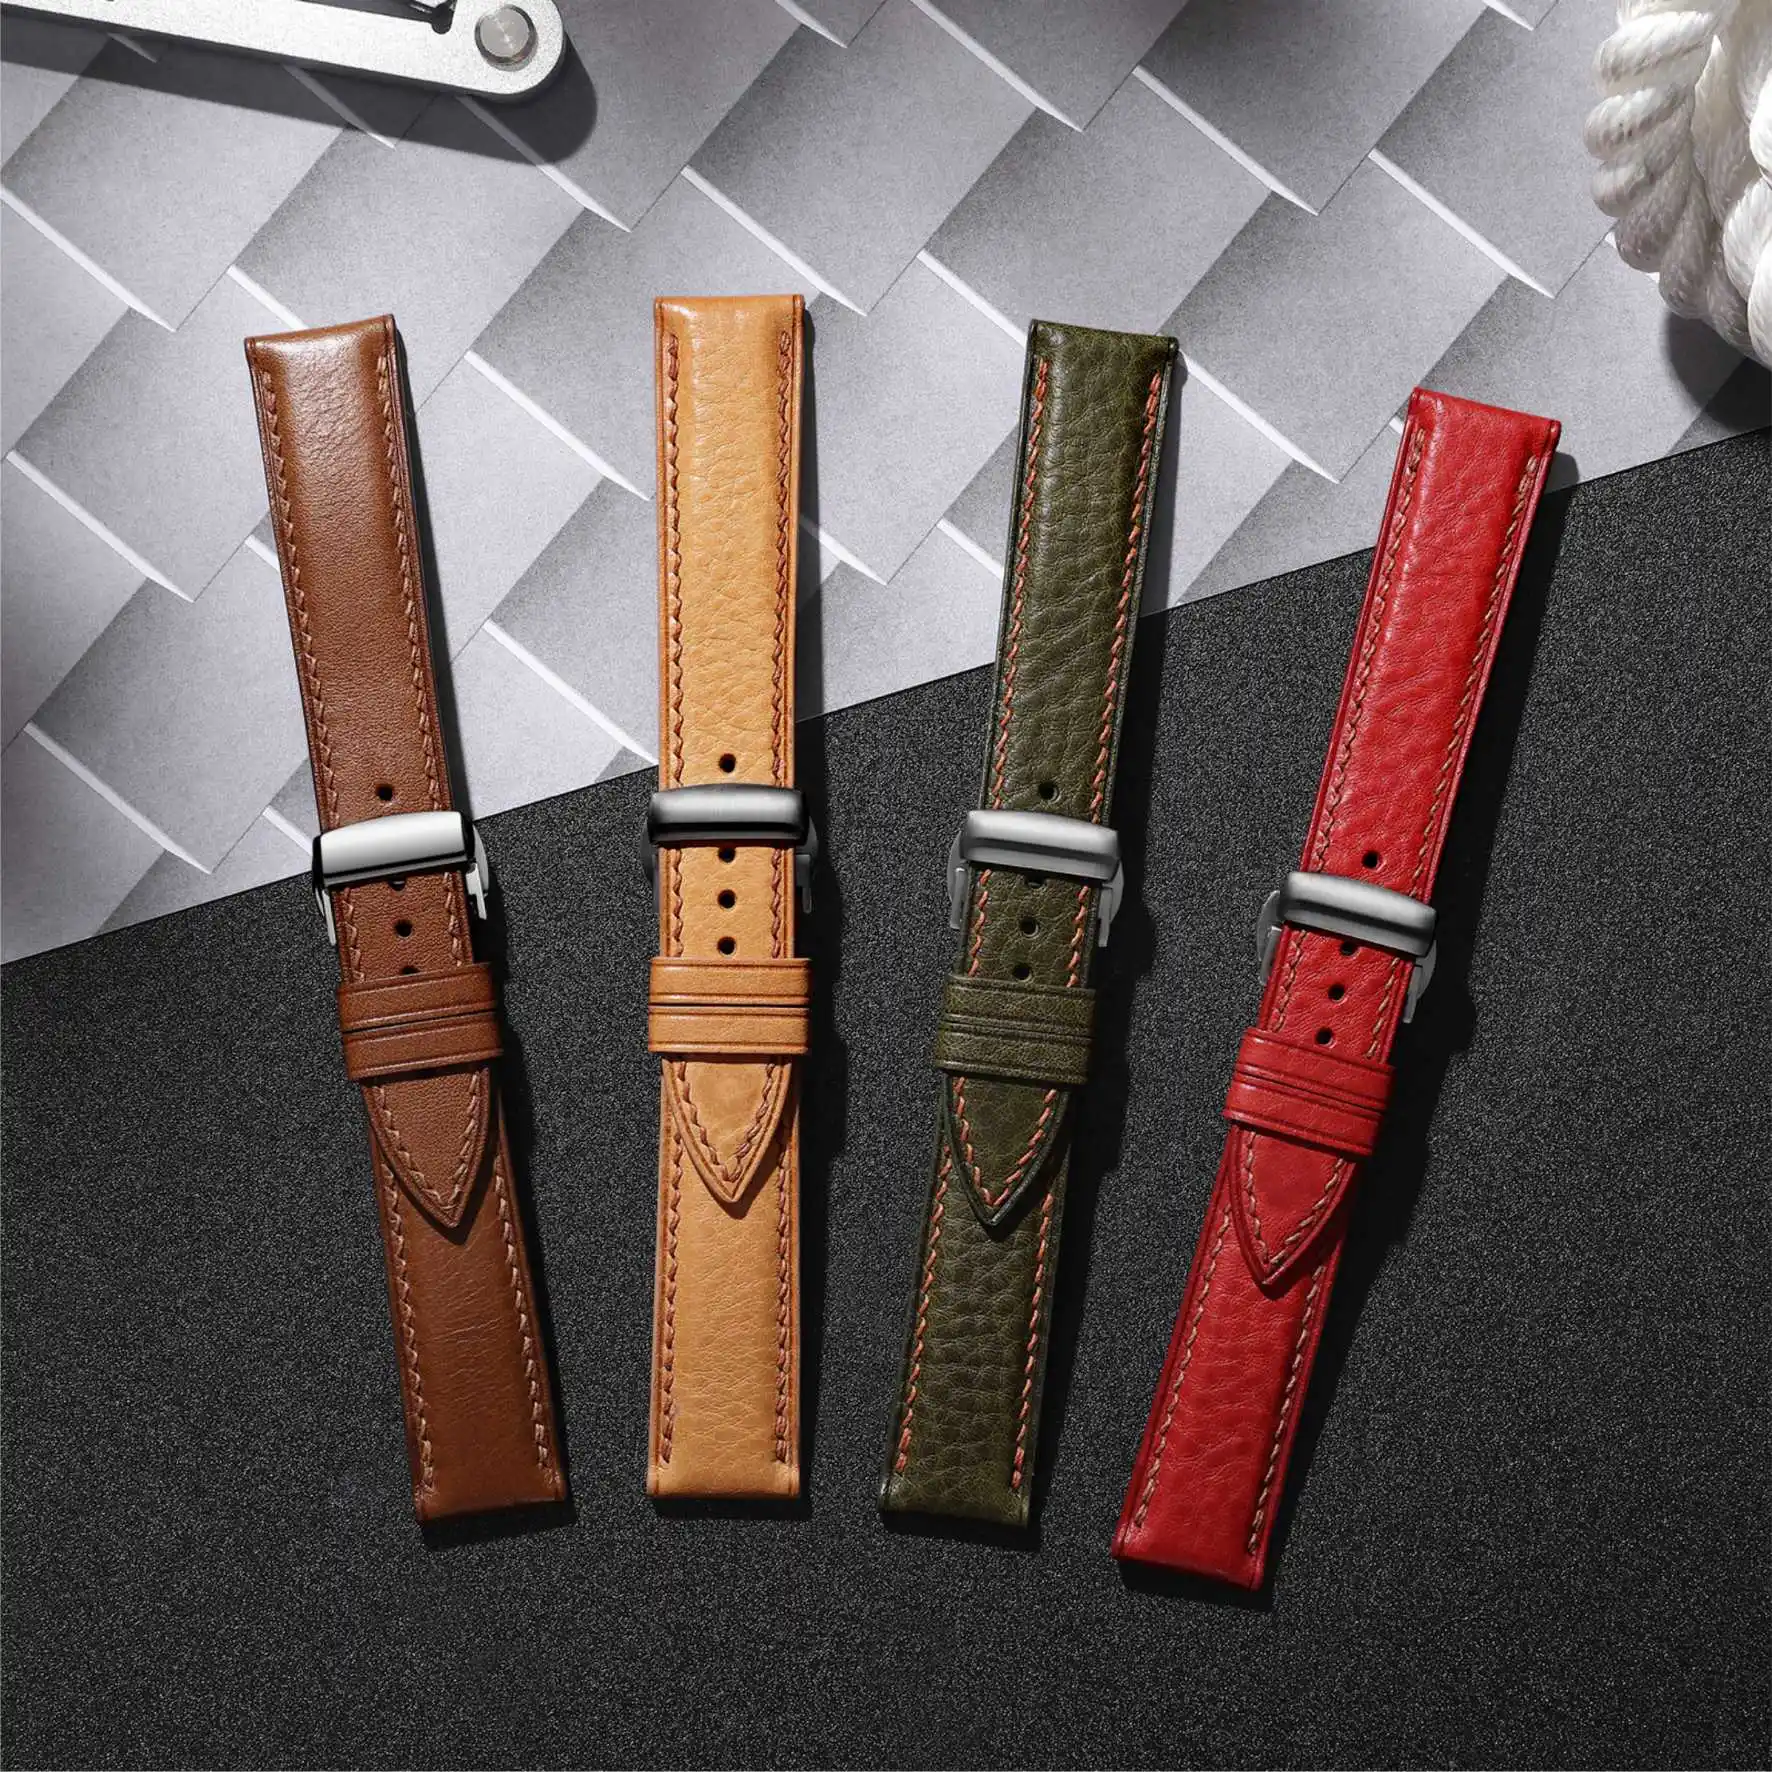
Почему пряжка замечается последней, но о ней жалеют первой
Пряжка часов — это первый элемент, которого касается рука при надевании часов, и первый, который выходит из строя при возникновении неполадок. Тем не менее на этапе технического задания она занимает самое низкое положение в списке приоритетов — после корпуса, циферблата и браслета. Пряжка, выглядящая безупречно в каталоге, но начинающая работать некорректно уже через несколько месяцев ежедневной эксплуатации, превращается в источник раздражения.
Для OEM-проектов часов пряжка зачастую является самым дешёвым компонентом в спецификации. В то же время её производство — одно из самых сложных с точки зрения обеспечения стабильного качества. Танговая пряжка или раскладная застёжка включают несколько подвижных частей: пружинную штангу, язычок защёлки, шарнир и пружину. Незначительное отклонение размеров любой из этих деталей меняет тактильные ощущения: если зазор слишком велик — пряжка кажется дешёвой; если слишком мал — её трудно открыть. Часы, которые легко и плавно застёгиваются, воспринимаются как качественно собранный продукт. А пряжка, которая щиплет кожу или внезапно раскрывается в неподходящий момент, запоминается как дефектная.
Типы пряжек и требования, предъявляемые к производству каждой из них
Пряжки с язычком являются самыми простыми: пластина, язычок, пружинная штанга. Преимущество — удобство использования и ремонта. Ограничение — износ. Штампованная пластина, подверженная усталости, или отверстие для язычка, постепенно удлиняющееся в овал, перестанут удерживать положение. Риски производства связаны с нестабильностью штамповки и качеством отделки кромок.
Раздвижные застёжки обеспечивают более длительный срок службы и аккуратное складывание, но требуют строгого соблюдения допусков. Механизм шарнира нуждается в стабильной штамповке и формовке, чтобы складывание происходило точно в заданном месте. Распространённый дефект — асимметричность ощущений: одна сторона застёжки открывается легче другой. Обычно это указывает на несоосность матриц формовки, а не на недостаток конструкции.
Бабочковые застёжки занимают промежуточное положение: проще в эксплуатации, эстетичнее внешне, но требовательнее к допускам. Включение пружинной штанги и симметрия двух защёлкивающихся рычагов определяют, будет ли застёжка закрываться с приятным щелчком.
| Тип пряжки | Типичные области применения | Распространённые производственные трудности |
|---|---|---|
| Пряжка-застежка | Просто, недорого, легко заменить | Совмещение отверстий, отделка язычка, усталость при штамповке |
| Застёжка крепления | Плавное складывание, увеличенный срок службы | Симметрия петли, совмещение формовочного штампа, натяжение пружины |
| Бабочка-замок | Чистый внешний вид, надёжное закрывание | Синхронизация язычков защёлки, зацепление пружинной планки |
Натяжение пружины, зацепление защёлки и ощущение, которое продвигает товар
Натяжение пружины — это самое непосредственное ощущение, которое пользователь испытывает при застёгивании ремешка часов. Слишком слабое натяжение делает застёжку хлипкой. Слишком сильное затрудняет её открытие, особенно при холодных руках. Оба крайних случая снижают удовлетворённость клиента — просто разными способами.
Сложность в том, что натяжение пружины не является видимой технической характеристикой. На этапе проектирования ему уделяется меньше внимания, чем того заслуживает. К моменту поступления образцов обсуждение становится субъективным: один эксперт считает застёжку слишком жёсткой, другой — вполне нормальной.
Зацепление защёлки — ещё одна область, где пересекаются субъективное и объективное восприятие. Щелчок при защёлкивании служит для пользователя подтверждением того, что застёжка закрыта. Если звук некорректный или требуется второе нажатие для полного фиксирования, доверие к продукту снижается.
В одном анонимизированном случае речь шла о партии застёжек для развертывания: при первом использовании они работали нормально, но спустя несколько недель начали самопроизвольно расстёгиваться. Корневая причина была выявлена в геометрии кармана пружины — размеры этого элемента постепенно отклонялись в нескольких последовательных штамповочных партиях, а не выходили из допуска в одной конкретной партии. Сама застёжка оставалась в пределах чертёжных допусков, однако предварительное натяжение пружины внутри кармана — нет. Эта проблема не обнаруживалась при проверке любой отдельной партии; она проявилась лишь в тренде, прослеженном по нескольким партиям.
Контрольные проверки ОК, позволяющие выявить дефекты застёжек до отгрузки
Обнаружение каждого дефекта на финальной выходной инспекции означает, что соответствующий тип отказа уже прошёл этапы гальванического покрытия и упаковки, а стоимость исправления при этом значительно возросла.
Входящий диаметр проволоки пружины, толщина пластины заготовки застёжки и состояние материала пружинной планки.
В процессе производства размеры кармана пружины, геометрия зацепления язычка защёлки и параллельность шарнира. Проверка первой и последней детали в операциях, связанных с повышенным износом, важнее, чем взятие одного образца в середине производственного цикла.
Отгрузка : усилие открытия и закрытия, согласованность щелчка защёлки, отделка поверхности и проверка партийной документации в соответствии с планом контроля.
Инспекция, выявляющая проблему, и инспекция, пропускающая её, зачастую различаются по положению в последовательности. Проверка усилия открытия после гальванического покрытия не даёт полезной информации о состоянии пружины на этапе штамповки. Если обнаруживается проблема с усилием открытия, сигнал должен быть передан обратно на операцию штамповки. Поставщики, обеспечивающие такую обратную связь, обладают реальным контролем над качеством пряжек.
Материалы и виды отделки, устойчивые к ежедневному износу
нержавеющая сталь марки 316L является стандартом для часовых пряжек: она устойчива к коррозии, хорошо полируется и остаётся доступной по цене. Выбор материала усложняется, когда пряжка должна соответствовать цвету или текстуре в рамках всей коллекции. Варианты включают матовую сталь, зеркально полированную сталь, сталь с PVD-покрытием и титан.
Стальные пряжки с покрытием методом вакуумного напыления выглядят привлекательно на фотографиях, однако вызывают проблемы при нестабильной толщине покрытия или наличии дефектов поверхности основы. Слишком тонкий слой может стираться в местах контакта с потом. Основа с ямками или царапинами заставляет покрытие усиливать, а не маскировать дефект.
Пряжки из матовой стали более терпимы к погрешностям, однако направление матирования, размер зерна и равномерность обработки должны оставаться неизменными. Неровная или растекающаяся линия матирования, переходящая в полированную зону, воспринимается как незавершённая деталь.
Пряжки из титана предъявляют повышенные требования к механической обработке. Титан плохо проводит тепло, поэтому температура возрастает в зоне резания и сокращается срок службы инструмента. Кроме того, модуль упругости титана ниже, чем у стали, поэтому конструкция, рассчитанная на стальную пружину, не обеспечит ту же силу открытия при использовании титановой пружины, если не скорректировать технические параметры.
Реальная стоимость выбора пряжки в течение всего срока службы изделия
На уровне отдельного изделия пряжка зачастую является самой дешёвой деталью часов. На уровне всего срока службы изделия такой подход может вводить в заблуждение. Пряжка, которая позволяет сэкономить на первоначальной закупке, но выходит из строя быстрее ожидаемого срока, обходится дороже из-за возвратов, замен и потери доверия потребителей к бренду.
При выборе пряжки возникают два фактора давления на себестоимость: класс материала и класс допусков. Понижение класса материала даёт небольшую экономию в цене, но может снизить коррозионную стойкость. Увеличение допусков также даёт небольшую экономию, но может ухудшить воспроизводимость параметров. Вопрос в том, проявятся ли затраты сейчас или позже.
Правильный выбор зависит от позиционирования часов и ожидаемого срока их эксплуатации. Ужесточение допусков на пружинный карман или на зацепление защёлки обычно оказывает незначительное влияние на себестоимость единицы, но значительно повышает удовлетворённость клиентов в долгосрочной перспективе.
Заказы небольшого объёма не отличаются от крупных заказов с точки зрения стандартов качества. Различие в цене за единицу возникает только для небольших заказов, поскольку постоянные расходы — например, на настройку оснастки, подготовку приспособлений и планирование контроля — распределяются на меньшее количество изделий. Такой градиент цен является нормальным следствием распределения постоянных затрат, а не признаком того, что мелкие партии получают меньше внимания.
Для проектов, где выбор пряжки требует баланса между тактильными ощущениями, однородностью отделки и контролем производства, сотрудничество с поставщиком, чья система контроля качества (QC) построена с учётом этих факторов, снижает риск неожиданных задержек на поздних этапах. Burriva — сокращение от Baoruihua (Dongguan) Precision Technology Co., Ltd. — располагает специализированным производственным объектом площадью свыше 20 000 кв. м, оснащённым оборудованием для многоосевой обработки, фрезерования на станках с ЧПУ, штамповки, автоматической полировки, а также измерительного контроля геометрических параметров на этапах приёмки компонентов, промежуточного контроля и отгрузки готовой продукции. Рабочие процессы разделены по проектам, а доступ к CAD-файлам регулируется в зависимости от должностных обязанностей. Команды, работающие над техническими требованиями к пряжкам, могут обсудить свои задачи и пожелания.
Содержание
- Почему пряжка замечается последней, но о ней жалеют первой
- Типы пряжек и требования, предъявляемые к производству каждой из них
- Натяжение пружины, зацепление защёлки и ощущение, которое продвигает товар
- Контрольные проверки ОК, позволяющие выявить дефекты застёжек до отгрузки
- Материалы и виды отделки, устойчивые к ежедневному износу
- Реальная стоимость выбора пряжки в течение всего срока службы изделия