
 EN
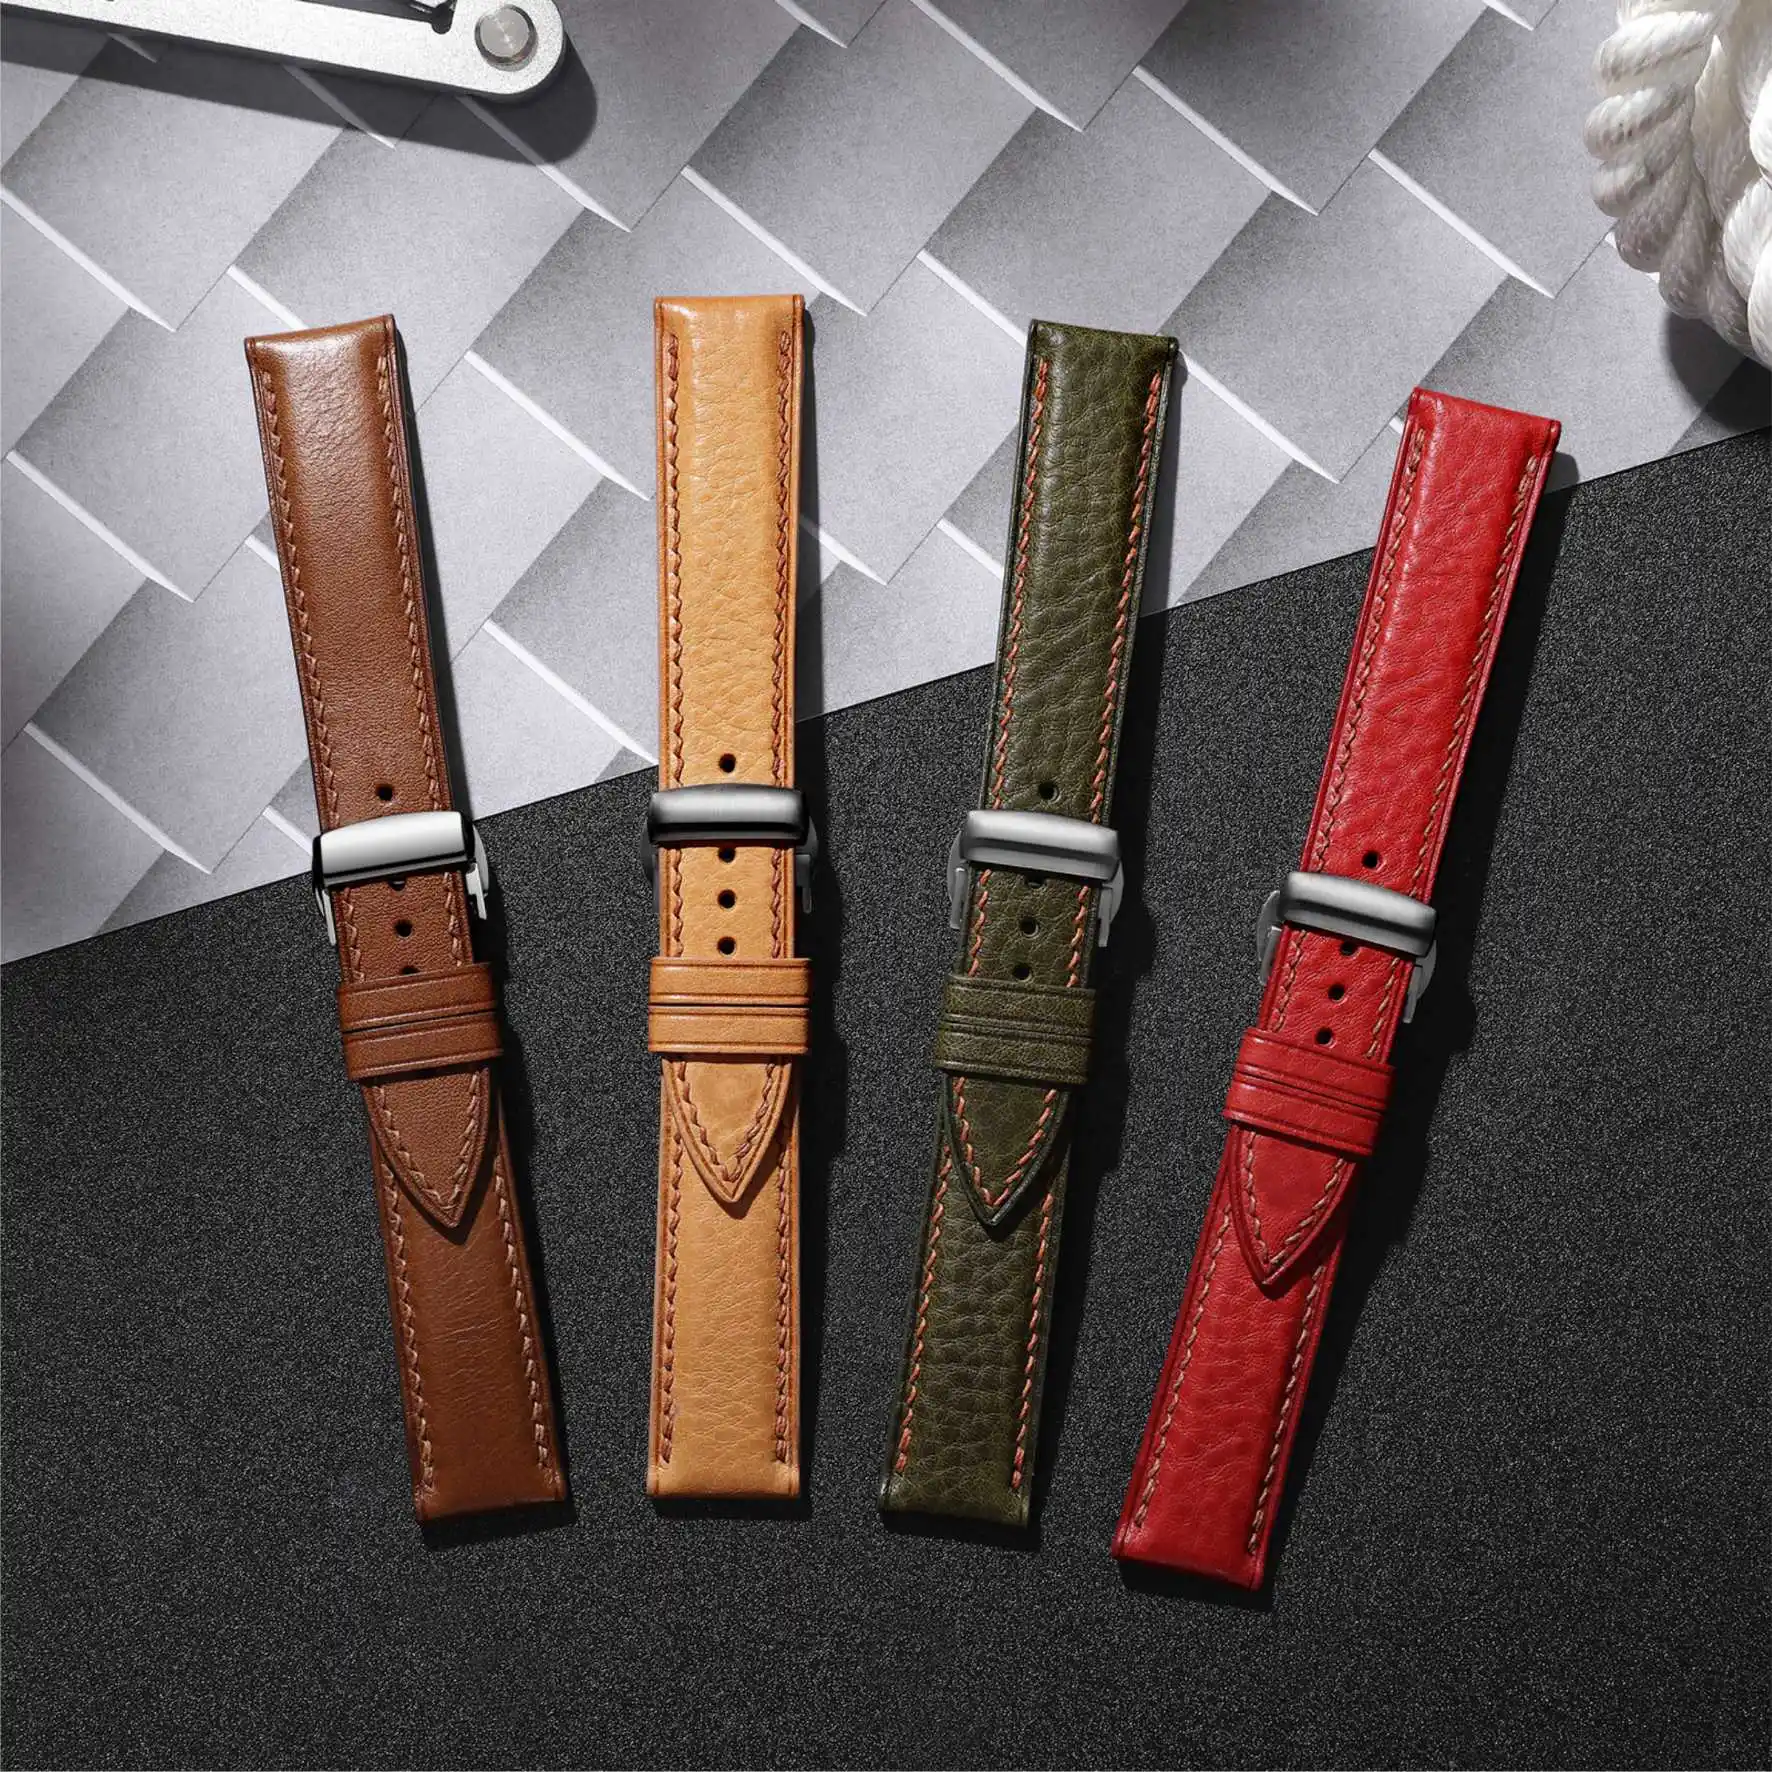
למה הסגירה נראית אחרונה, אך מתלוננים עליה ראשונה
סגירת השעון היא הרכיב הראשון שיד האדם נוגעת בו כשמניחים את השעון, והראשון שמתקלקל כשמתרחשת תקלה. ובכל זאת, בשלב הגדרת המפרט, היא מוצבת מאחרי התיבה, הפנים והשרשרת. סגירה שנראית תקינה בקטלוג, אך מתחילה להתנהג בצורה לא תקינה לאחר כמה חודשים של שימוש יומי, הופכת למקור של תסכול.
בפרויקטים של יצרני ציוד מקורי (OEM) לשעונים, הסגירה היא לעתים קרובות הרכיב הזול ביותר ברשימת החומרים. היא גם אחת הקשות ביותר להשיג באופן עקבי. סגירה מסוג tang או סגירה אוטומטית כוללות מספר חלקים נעים: מוט הקפיץ, הלשון, הציר והקפיץ. סטייה קטנה בממדים של אחד מהם משנה את ההרגשה. אם היא מעט רפויה מדי — הסגירה נראית זולה; אם היא מעט מותאמת מדי — קשה לפתוח אותה. שעון שמתנעעל חלק וחלק מתקבל כמוצר באיכות גבוהה. לעומת זאת, סגירה שגורמת לכאבים או נפתחת לפתע ברגע לא נכון, נזכרת כפגומה.
סוגי הסגירות ומה שכול אחד מהם דורש מייצור
סגירות מסוג טנג הן הפשוטות ביותר: לוח, לשון וסיבת קפיץ. היתרונות שלהן הם נוחות השימוש והתחזוקה. החיסרון הוא סחיפה. לוח מודפס שמתעייף או חור בלשון שמוארך עם הזמן יפסיקו להחזיק את המיקום. סיכון הייצור קיים באיכות העקיבה של הלוח ובסיום הקצוות.
סגירות פריצה מספקות תקופת שירות ארוכה יותר ומורכבות פחות במקומן, אך הן דורשות דיוק גבוה יותר בממדים. מנגנון הציר מחייב עקיבה ועיצוב עקביים כדי שהסגירה תיפול במקום הנכון. תבנית כשל נפוצה היא תחושה לא סימטרית, שבה צד אחד של הסגירה נפתח בקלות רבה יותר מהצד השני. בדרך כלל זה מצביע על אי-יישור של תבנית העיצוב ולא על פגם בתכנון.
סגירות פרפר נמצאות בין שתי הקיצוניות: פשוטות בהפעלה, נקיינות במראה ודורשות דיוק גבוה יותר בממדים. החיבור של סיבת הקפיץ והסימטריה של שני דפי הנעילה קובעים האם הסגירה נסגרת עם קליק מרמז על סגירה מושלמת.
| סוג סרבל | היתרונות הטיפוסיים | אתגרים טיפוסיים בייצור |
|---|---|---|
| חגורה קלאסית | פשוטה, זולה, וקל להחלפה | יישור החורים, גימור הלשון, עייפות מלחיצה |
| סורג התקנה | קיפוף חלק, חיים ארוכים יותר | סימטריה של המנגנון, יישור תבנית היציקה, מתח הקפיץ |
| נעל פרפר | מראה נקי, סגירה אמינה | Синכרון דף הנעילה, חיבור מוט הקפיץ |
מתח הקפיץ, חיבור הנעילה והתחושה שמכירה
מתח הקפיץ הוא הדבר היותר ישיר שהמשתמש חש באבזם השעון. אם הוא קל מדי, האבזם מרגיש רך מדי. אם הוא כבד מדי, פתיחתו הופכת למתישה, במיוחד בידים קרות. שני הקצוות פוגעים בהנחת הלקוח, אך בכל אחד בדרך אחרת.
החלק המאתגר הוא שמתח הקפיץ אינו مواصفת נראית לעין. הוא זוכה להתייחסות פחותה בתהליך העיצוב מאשר מגיע לו. כבר כשמדגמים מגיעים, הדיון הופך לסובייקטיבי: אחד הבוחנים אומר שהוא קשה מדי, והשני אומר שהוא בסדר.
חיבורי הנעילה הם עוד מקום שבו הסובייקטיביות והאובייקטיביות נפגשות. הצליל שמנעל יוצר הוא אישור למשתמש שהאבזם נסגר. אם הצליל נשמע לא נכון, או שדרוש לחיצה נוספת כדי למקם אותו כראוי, האמון במוצר יורד.
מקרה מנותק אחד כלל סדרת נעלים שפעלו כראוי בתחילת השימוש, אך החלו להתנתק מאליהם לאחר כמה שבועות. הסיבה העמוקה נמצאה בממד הכיס של השריר, אשר סטה לאורך מספר חצאי ייצור במקום לפגוע באצווה אחת בלבד. הנעל עדיין הייתה בתוך טווח הסיבוב המותר. לא כך היה עם הלחיצה הקדמית של השריר בתוך הכיס. הבעיה לא התגלתה באף בדיקה בודדת. היא התגלה רק בניתוח המגמה לאורך האצוות.
בדיקות בקרת איכות שזוהות בעיות בנעלים לפני המשלוח
זיהוי כל החסרונות בבדיקה הסופית outgoing משמעו שהמצב הלא תקין כבר עבר את שלבי הציפוי והאריזה, ועלות התיקון עלתה באופן משמעותי.
הכנסה קוטר חוט השריר, עובי הלוח של גוף הנעל, ומצב החומר של מוט השריר.
בְּתוֹך הַתַּעֲמֻלָה ממדי כיס השריר, הגאומטריה של החיבור בין הלטש לזרוע הנעילה, ומקבילות הציר. בדיקות של הפריט הראשון והאחרון בפעולות שסובלות מבלאי חשובות יותר מאשר דגימה אחת באמצע הייצור.
יציאה כוח פתיחה וסגירה, עקביות בצליל הנעילה, גימור המשטח, ובדיקה של רישום האצווה מול תוכנית הבדיקה.
הבדיקה שזוכה לבעיה והבדיקה שמעבירה אותה נבדלות לעיתים קרובות במיקומן בסדר הבדיקות. בדיקת כוח הפתיחה לאחר הציפוי אינה מספקת מידע מועיל על מצב הקפיץ בשלב החיתוך. אם עולה בעיה בכוח הפתיחה, יש להעביר את האות חזרה לשלב החיתוך. הספקים שמעקבים אחר הקשר הזה הם אלו ששולטים באמת באיכות הנעילה.
בחירת חומר וגימור שמתאימים לשימוש יומיומי
פלדת אל חלד מסוג 316L היא הסטנדרט לנעילות שעונים: היא עמידה בפני קורוזיה, מקבלת פוליש, ומזולה יחסית. בחירת החומר הופכת מורכבת יותר כאשר הנעילה חייבת להתאים לצבע או טקסטורה לאורך כל אוסף. האפשרויות משתרעות מפלדה מגוררת, דרך פלדה מפולשת למראה מראתי, ועד פלדה מצופה PVD וטיטניום.
סגסוגות פלדה עם ציפוי PVD נראות טובות בתמונות, אך גורמות לקשיים כאשר עובי הציפוי משתנה או כשחומר הגלם כולל פגמים על פני השטח. שכבת ציפוי דקה מדי עלולה לבלוֹת באזור המגע עם הזיעה. חומר גלם עם גומות או שריטות יגרום לציפוי להדגיש את הפגם במקום להסתירו.
סגסוגות פלדה מגורסות סובלניות יותר, אך כיוון הגירוס, גודל גרגרי הגירוס והכיסוי חייבים להיות אחידים. קווי גירוס לא אחידים או שנוטים לחדור לאזור מומשקל יתפסו כחלק שלא הסתיים לעובדה.
סגסוגות טיטניום דורשות תהליכים מתקדמים יותר במכונה. טיטניום מוליך חום באופן לקוי, ולכן חום מתרכז בקצה החיתוך ומקצר את חיי הכלים. בנוסף, מודולוס האלסטי של טיטניום נמוך יותר מזה של הפלדה, ולכן עיצוב שמתאים לזרוע קפיץ מפלדה לא יספק את אותה כוח פתיחה עם זרוע קפיץ מטיטניום אלא אם כן יותאמו הפרמטרים.
העלות האמיתית של בחירת הסגסוגות לאורך מחזור החיים של המוצר
ברמת היחידה, הסגירה היא בדרך כלל החלק הזול ביותר בשעון. ברמת מחזור החיים של המוצר, תיאור זה עלול להיות מטעה. סגירה שמחסכת כסף בתחילת הדרך אך נכשלת מהר יותר ממה שמצופה, יוצרת הוצאות גבוהות יותר בשל החזרים, החלפות ואיבוד אמון במותג.
שני נקודות לחץ על העלות מופיעות בבחירת הסגירה: דרגת החומר ודרגת הסובלנות. הנמכת דרגת החומר חוסכת מעט בהוצאה, אך עלולה לפגוע בהתנגדות לקורוזיה. הרחבה של סובלנות החידוש חוסכת מעט, אך עלולה לפגוע באחדות הביצועים. השאלה היא האם העלות תתגלה עכשיו או מאוחר יותר.
התשובה הנכונה תלויה באיך השעון ממוקם בשוק ובמשך הזמן שצפויה לשמש. הקשחת הסובלנות בכיס הקפיץ או בנקודת החיבור של המנעול משפיעה בדרך כלל מעט על העלות ליחידה, אך יש לה השפעה גדולה יותר על שביעות רצון הלקוח לאורך זמן.
הזמנות בקטנות לא מטופלות באופן שונה מהזמנות גדולות מבחינת סטנדרטי האיכות. ההבדל היחיד בהזמנות קטנות הוא במחיר ליחידה, מכיוון שעלות קבועה כגון הכנת ציוד ייצור, הכנת אביזרים ותכנון בדיקות מתפזרת על מספר קטן יותר של פריטים. הגרדיאנט הזה של המחירים הוא תוצאה טבעית של הפצת העלות הקבועה, ולא סימן לכך שהזמנות קטנות זוכות להתייחסות פחותה.
לפרויקטים שבהם יש לבחור רצועת אבטחה תוך שיקול של תחושת השימוש, עקביות המראה והשליטה בייצור, שיתוף פעולה עם ספק שבונה את בקרת האיכות שלו סביב גורמים אלו מפחית את הסיכון להפתעות מאוחרות. בריבא, קיצור של באורויה (דונגגואן) טכנולוגיות דיוק בעמ, פועלת במתקן הממוקד ברכיבים ששטחו עולה על 20,000 מטרים רבועים, ומכסה עיבוד רב-צירי, חריטת CNC, דקופת מתכת, פוליש אוטומטי וביצוע בדיקות ממדיות בשלבים של קליטה, ייצור ובקרה סופית. זרמי העבודה מופרדים לפי פרויקט, והגישה לקבצי CAD נשלטת לפי תפקיד התפקיד. צוותים העוסקים בקביעת مواصفות הרצועות מוזמנים לדון בצרכיהם.