
 EN
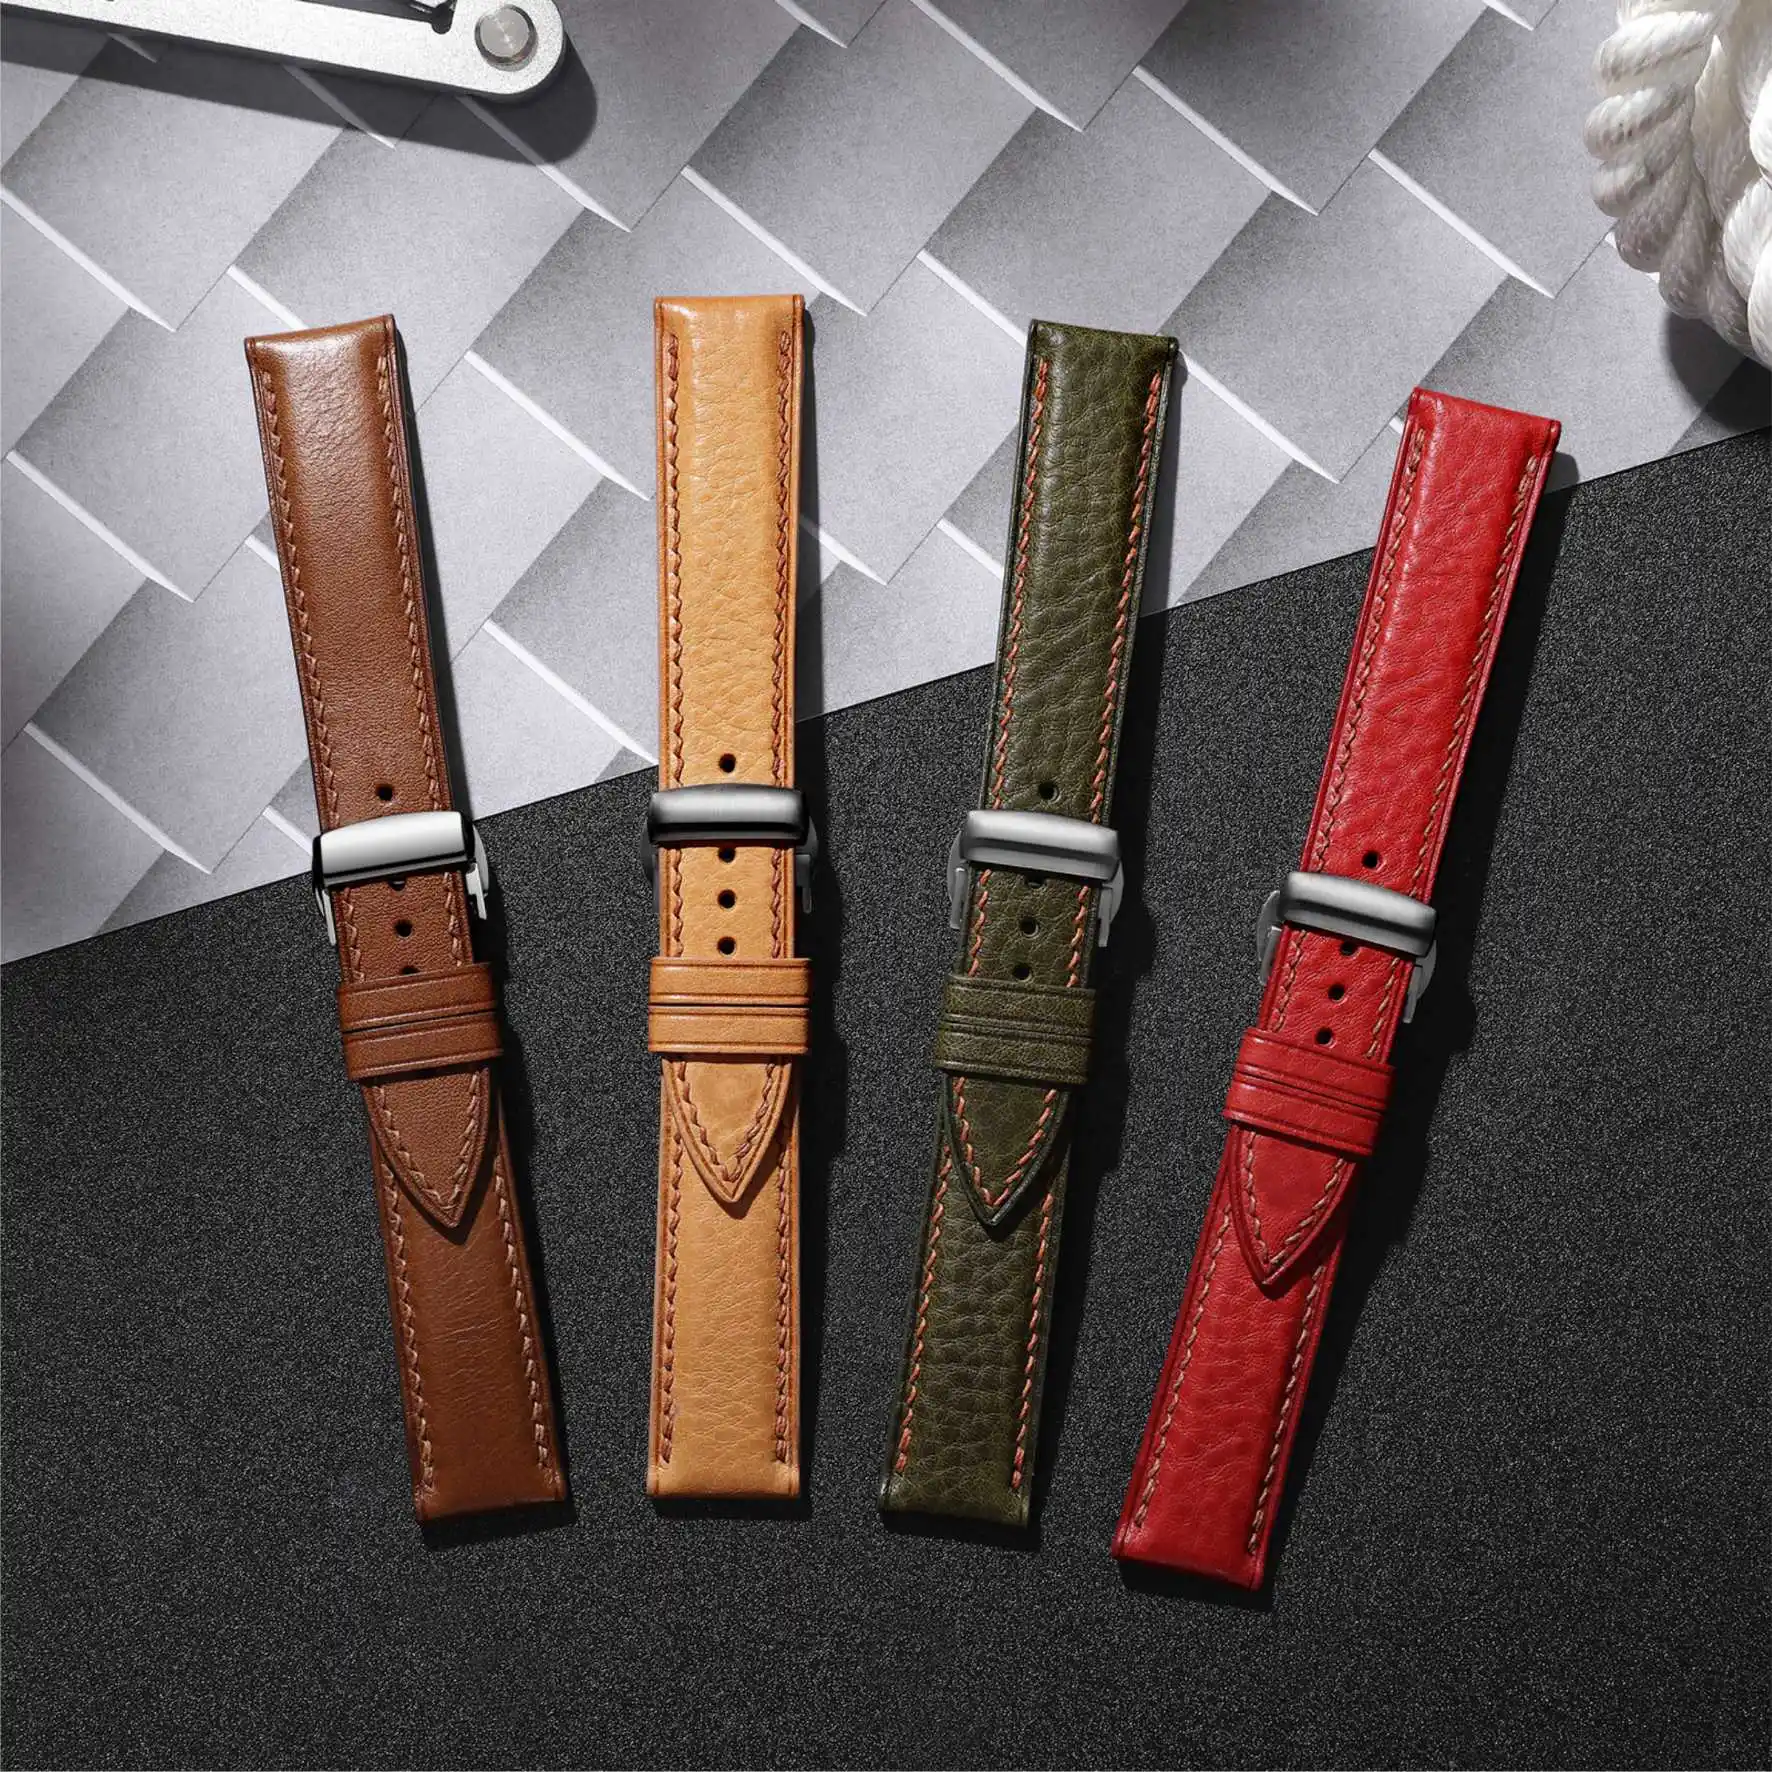
なぜバックルは最後に注目され、最初に不満が寄せられるのか
時計のバックルは、装着時に手が最初に触れる部品であり、何か不具合が生じた際に最初に機能しなくなる部品でもあります。ところが、仕様策定の段階では、ケースや文字盤、ブレスレットよりも後回しにされがちです。カタログ上では問題なく見えるバックルでも、日常的に数か月使い続けた後に不具合を起こすと、ユーザーにとっては大きなストレス要因になります。
OEMによる時計開発プロジェクトにおいて、バックルは材料費明細書(BOM)で最も安価な部品の一つである一方、品質の一貫性を確保するのが最も難しい部品の一つでもあります。タンクバックルやデプロイメントクラスプには、スプリングバー、ラッチリーフ、ヒンジ、スプリングなど、複数の可動部品が含まれています。そのいずれかの寸法にわずかなばらつきが生じるだけで、操作感が大きく変わります。少しでも緩すぎると安っぽい印象を与え、逆にきつすぎると開閉が困難になります。スムーズに留められる時計は「よく作られた製品」として評価されますが、挟んだり、タイミングを逸してパチッと開いてしまうバックルは、たちまち「不良品」として記憶されてしまいます。
バックルの種類と、それぞれが製造工程に求めるもの
タンバックルは最もシンプルな構造で、プレート、舌部(トング)、スプリングバーで構成されます。利点は取り扱いやすさと修理のしやすさですが、欠点は摩耗です。疲労により変形するプレートや、使用とともに楕円化する舌部の穴は、正しい位置を保持できなくなります。製造上のリスクは、プレス加工の一貫性とエッジ仕上げの品質に集中します。
デプロイメントクラスプは、より長い使用寿命とすっきりとした折りたたみ性能を提供しますが、その代償として公差管理が厳しくなります。ヒンジ機構は、折りたたみ位置が正確に決まるよう、プレスおよび成形工程の一貫性が求められます。よく見られる不具合は左右非対称な操作感で、片側が他方よりも容易に開くという現象です。これは通常、設計上の問題ではなく、成形用ダイのアライメント不良が原因です。
バタフライクラスプは中間的な位置づけで、操作性がシンプルで外観もすっきりしていますが、公差管理はやや厳しいです。スプリングバーの嵌合状態と、2枚のラッチリーフの対称性が、クラスプを閉じた際の心地よい「カチッ」という感触を左右します。
| バックルタイプ | 典型的な強み | 一般的な生産上の課題 |
|---|---|---|
| タングバックル | シンプルで低コスト、交換も容易 | 穴の位置合わせ、舌部の仕上げ、プレス疲労 |
| デプロイメントクラスプ | 滑らかな折り曲げ、長寿命 | ヒンジの左右対称性、成形金型の位置合わせ、スプリングの張力 |
| バタフライクラスプ | 清潔な外観、確実な閉じ具合 | ラッチ・リーフの同期、スプリングバーの嵌合 |
スプリング張力、ラッチ嵌合、そして「売り」になる手触り
時計用バックルにおけるスプリング張力は、ユーザーが最も直接的に感じる要素です。張りが弱すぎると、バックルが頼りなく感じられ、強すぎると、特に手が冷えているときに開けるのが困難になります。どちらも顧客満足度を損なう要因ですが、その影響の仕方は異なります。
難しいのは、スプリング張力が目に見える仕様ではない点です。設計段階で、本来受けるべき注目よりも軽視されがちです。試作品が届く頃には、議論は主観的になりがちで、あるレビュアーは「硬すぎる」と言い、別のレビュアーは「問題ない」と判断します。
ラッチ嵌合も、主観と客観が交差するポイントの一つです。ラッチが発する「カチッ」という音は、ユーザーにとってバックルが正しく閉じたという確認の合図です。音が違和感を伴う、あるいは二度押ししないと完全に嵌まらない場合、製品への信頼感は低下します。
ある匿名の事例では、展開用クリップが最初は正常に機能していたものの、数週間使用した後に勝手に外れるようになった。根本原因はスプリングポケットの寸法にあり、これは単一ロットではなく、複数のプレス成形バッチにわたって徐々にずれが生じていた。バックル本体の寸法は図面公差内であったが、ポケット内のスプリング予圧は公差外であった。この問題は単一ロットの検査では検出されず、ロット間の傾向分析によって初めて明らかになった。
出荷前のバックル不具合を検出する品質保証チェック
最終出荷検査で全ての不良を検出できたとしても、その不具合モードはすでに電気めっき工程および包装工程を通過しており、是正コストは大幅に増加している。
到着する ・スプリング線径、バックル素地の板厚、スプリングバーの材質状態
工程中 ・スプリングポケットの寸法、ラッチリーフの係合形状、ヒンジの平行度。摩耗しやすい工程では、工程開始時および終了時の初品・終品検査が、単一の中間サンプル検査よりも重要である。
出荷時 開閉力、ラッチのクリック感の一貫性、表面仕上げ、および検査計画に基づくロット記録の確認。
問題を検出する検査と、問題を見逃してしまう検査との違いは、しばしば検査工程の順序における位置に起因します。電気めっき後の開閉力測定では、プレス成形時のばね状態について何の有用な情報も得られません。もし開閉力に関する問題が発生した場合、その信号はプレス工程まで遡って伝達される必要があります。このリンクを確実に追跡できるサプライヤーこそが、バックル品質を真にコントロールしている企業です。
日常的な使用に耐える素材・仕上げの選択
時計用バックルの標準素材は316Lステンレス鋼です。これは耐食性に優れ、光沢仕上げが可能で、コストパフォーマンスも高いという特長があります。ただし、バックルがコレクション全体で色や質感を統一する必要がある場合には、素材選択がより複雑になります。選択肢には、ブラシド仕上げの鋼、鏡面仕上げの鋼、PVDコーティング鋼、チタンなどがあります。
PVDコーティングを施した鋼製バックルは写真映えが良い一方で、コーティング厚さにばらつきがある場合や、基材表面に欠陥がある場合には問題を引き起こします。コーティングが薄すぎると、汗と接触する部分で摩耗して剥げてしまうことがあります。また、基材に凹みや傷があると、コーティングが欠陥を隠すのではなくむしろ強調してしまうことがあります。
ブラシ仕上げの鋼製バックルは比較的寛容ですが、ブラシの方向、目立ての粗さ(グレインサイズ)、および仕上げの均一性を一定に保つ必要があります。ブラシラインが不均一に走っていたり、鏡面仕上げ部ににじんでいたりすると、未完成品のように見えてしまいます。
チタン製バックルは機械加工においてより高度な技術を要求します。チタンは熱伝導率が低いため、切削刃先端に熱が集中し、工具寿命が短くなります。また、チタンの縦弾性係数(ヤング率)は鋼より低いため、鋼製スプリングを想定して設計された機構では、チタン製スプリングを用いても同程度の開口力を得られません。このため、仕様の見直しが不可欠です。
バックル選定が製品寿命全体で実際に生じるコスト
ユニット単位では、バックルは時計の部品の中で最も安価な部品であることが多い。しかし、製品の寿命という観点から見ると、こうした見方は誤解を招きかねない。初期コストを抑えるために選ばれたバックルが、予想より早く故障すれば、返品・交換費用やブランド信頼の喪失といった形で、結局はより高額なコストが発生する。
バックル選定におけるコスト圧力は、主に2つのポイントに現れる:素材のグレードと公差の厳しさ。素材のグレードを下げれば、わずかに原価を抑えられるが、その代わりに耐食性が低下する可能性がある。公差を緩めることでもわずかにコスト削減は可能だが、その分、品質の一貫性が損なわれるリスクがある。問題は、このコストが「今」発生するのか、それとも「後で」発生するのかという点にある。
最適な選択は、その時計の市場ポジショニングや、想定される使用期間によって決まる。たとえば、スプリングポケットやラッチの噛み合い部分の公差を厳しく設定しても、ユニット単価への影響はごくわずかでありながら、長期的には顧客満足度に大きなプラス効果をもたらすことが多い。
少量注文であっても、品質基準に関しては大量注文と同様に扱われます。ただし、単価については、金型のセットアップ、治具の準備、検査計画などの固定費が少ない数量にしか割り当てられないため、少量注文の方が高くなります。この単価の傾向は、固定費の配分という通常の会計処理に起因するものであり、少量ロットだからといって注意が薄れているわけではありません。
バックルの選定において、操作感・仕上げの一貫性・生産管理のバランスを取る必要があるプロジェクトでは、これらの要素を品質管理(QC)の中心に据えるサプライヤーと連携することで、納期直前の予期せぬ問題発生リスクを低減できます。ブルリーバ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、2万平方メートルを超える専用工場を有し、多軸加工、CNCフライス加工、プレス成形、自動研磨、および入荷検査・工程内検査・出荷検査を含む寸法検査に対応しています。各プロジェクトごとに作業フローが分離されており、CADファイルへのアクセス権限は担当業務に応じて厳格に管理されています。バックル仕様に関する検討を進めるチームの方々は、ぜひご要望をお聞かせください。