
 EN
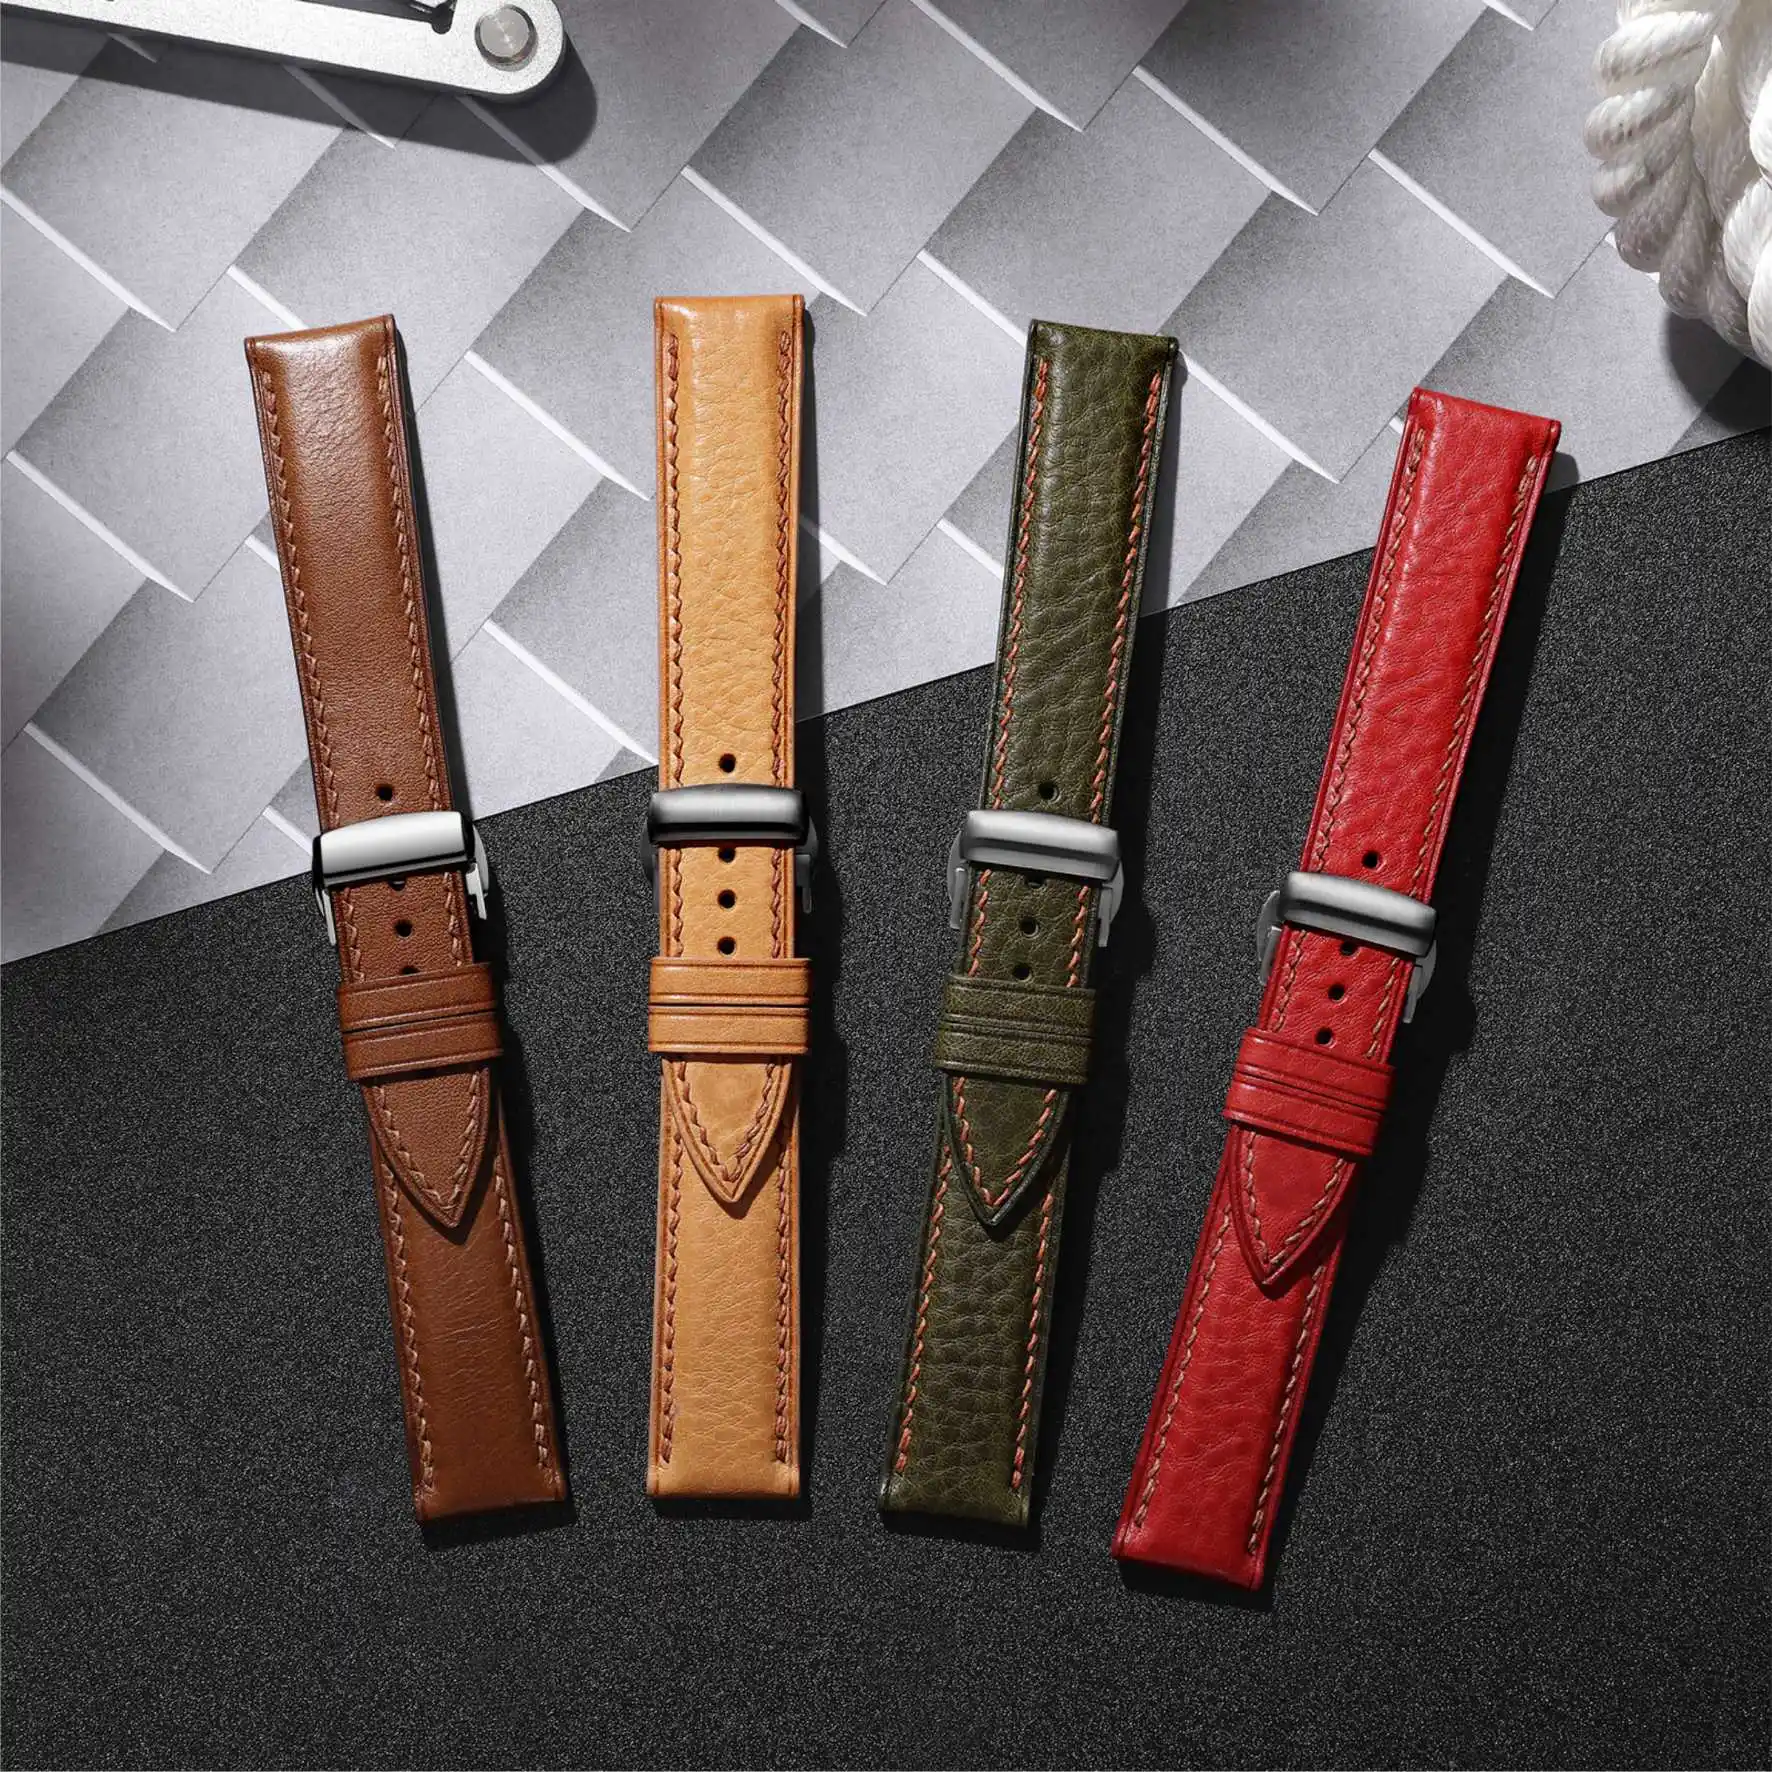
Proč se spona upoutá pozornost až jako poslední, ale stěžuje si na ni člověk jako na první
Spona hodinek je první součástí, které se ruka dotkne při nasazování hodinek, a zároveň první věcí, která selže, když něco neproběhne hladce. Přesto se při specifikaci umisťuje až za korpus, ciferník a náramkovou pásku. Spona, která v katalogu vypadá bezvadně, ale po několika měsících denního nosení začne špatně fungovat, se stane zdrojem frustrace.
U OEM projektů hodinek je spona často nejlevnější položkou v seznamu materiálů. Zároveň je jednou z nejtěžších součástí na dosažení konzistence. Tangová spona nebo spona s výklopním zámkem obsahuje několik pohyblivých částí: pružnou tyčinku, západkový jazyk, kloub a pružinu. I nepatrná odchylka rozměrů kterékoli z těchto částí změní pocit při otevírání a zavírání. Je-li trochu příliš uvolněná, působí spona levně. Je-li trochu příliš utažená, stává se obtížně otevíratelnou. Hodinky, které se snadno a hladce zapínají, jsou vnímány jako kvalitně zpracovaný výrobek. Spona, která štípe nebo se náhle otevře ve špatném okamžiku, je zapamatována jako vadná.
Typy sponk a to, co každý z nich vyžaduje od výroby
Sponky typu tang jsou nejjednodušší: deska, jazýček, pružinová tyčka. Výhodou je snadné použití a opravitelnost. Omezením je opotřebení. Deska vyražená do tvaru, která se unavuje, nebo otvor pro jazýček, který se postupně stává oválným, přestanou udržovat polohu. Riziko výroby spočívá v konzistenci ražení a dokončení hran.
Vysouvací sponky nabízejí delší životnost a čistší složení, ale za to platí přesností rozměrů. Mechanismus kloubového spojení vyžaduje konzistentní ražení a tváření, aby se složení uskutečnilo přesně na požadovaném místě. Běžným způsobem poruchy je nesymetrický pocit, kdy se jedna strana sponky otevírá snáz než druhá. To obvykle ukazuje na nesprávné nastavení tvářecího nástroje, nikoli na chybu v návrhu.
Motýlové sponky zaujímají střední pozici: jsou jednodušší v ovládání, čistší ve vzhledu a přísnější v tolerancích. Zapojení pružinové tyčky a symetrie obou západkových listů rozhodují o tom, zda sponka uzavře s uspokojivým kliknutím.
| Typ spony | Typické výhody | Běžné výrobní výzvy |
|---|---|---|
| Pouzdro s přezkou | Jednoduché, nízké náklady, snadná výměna | Zarovnání otvorů, dokončení jazýčku, únavové poškození při razení |
| Upevnění nasazení | Hladké skládání, delší životnost | Symetrie kloubového spoje, zarovnání tvárného nástroje, napětí pružiny |
| Motýlí spona | Čistý vzhled, spolehlivé uzavření | Synchronizace západky, zapnutí pružné tyče |
Napětí pružiny, zapnutí západky a pocit, který prodává
Napětí pružiny je nejvíce přímým faktorem, který uživatel cítí u pásky hodinek. Pokud je příliš slabé, páska působí nedostatečně pevně. Pokud je příliš silné, stává se otevírání obtížným – zejména při chladných rukou. Obě extrémní varianty snižují spokojenost zákazníků, každá jiným způsobem.
Obtížnou částí je, že napětí pružiny není viditelnou technickou specifikací. Během návrhu mu proto věnují méně pozornosti, než si zaslouží. Až dorazí vzorky, diskuse se stávají subjektivní: jeden recenzent označí napětí za příliš tuhé, druhý za vyhovující.
Zapnutí západky je dalším místem, kde se setkávají subjektivní i objektivní prvky. Zvuk, který západka vydá při zapnutí, potvrzuje uživateli, že je páska správně uzavřená. Pokud zní nevhodně nebo je třeba ji stisknout podruhé, aby se správně zasunula, klesá důvěra ve výrobek.
Jeden anonymizovaný případ se týkal série nasazovacích spon, které na první použití fungovaly bez problémů, ale po několika týdnech začaly samovolně uvolňovat. Kořenovou příčinou byla rozměrová odchylka kapsy pro pružinu, která se postupně zhoršovala napříč několika štípacími dávkami místo toho, aby selhala v jediné dávce. Spona stále splňovala toleranční rozměry výkresu. Předpínání pružiny uvnitř kapsy však již nebylo v pořádku. Tento problém nebyl zaznamenán při žádné jednotlivé kontrole. Projevil se až v trendu mezi dávkami.
Kontroly kvality, které odhalí problémy se sponami ještě před expedicí
Zachycení každého defektu při koneční kontrole před expedicí znamená, že daný typ poruchy již přežil galvanické povrchové úpravy i balení a náklady na opravu výrazně vzrostly.
Příchozí průměr drátu pružiny, tloušťka plechu polotovaru spony a stav materiálu tyče pružiny.
Během výroby rozměry kapsy pro pružinu, geometrie zapadnutí západky a rovnoběžnost kloubové osy. Kontroly prvního a posledního kusu mají v operacích s vysokým opotřebením větší význam než jediný vzorek z prostředku výrobní dávky.
Odesílané : síla pro otevření a zavření, konzistence kliknutí závěru, povrchová úprava a kontrola dávkového záznamu proti plánu inspekce.
Inspekce, která odhalí problém, a inspekce, která jej propustí, se často liší podle pozice v posloupnosti. Síla pro otevření zkontrolovaná po pokovování nedává žádné užitečné informace o stavu pružiny po stříhání. Pokud se objeví problém se silou pro otevření, musí signál projít zpět k operaci stříhání. Dodavatelé, kteří tento vztah sledují, mají skutečnou kontrolu nad kvalitou sponky.
Volba materiálu a povrchové úpravy, které vydrží denní opotřebení
nerezová ocel třídy 316L je standardem pro hodinové sponky: odolává korozi, lze ji leštit a zůstává cenově dostupná. Volba materiálu se stává složitější, pokud musí mít spojka stejnou barvu nebo strukturu jako celá kolekce. Možnosti zahrnují matně broušenou ocel, zrcadlově leštěnou ocel, ocel s PVD povlakem a titan.
Ocelové sponky se povlakem PVD vypadají dobře na fotografiích, ale způsobují potíže, pokud se tloušťka povlaku mění nebo pokud má podkladový materiál povrchové vadu. Příliš tenká vrstva se může opotřebit v místech, kde se dotýká potu. Pokud má podkladový materiál jámky nebo rýhy, povlak spíše vadu zvýrazní než skryje.
Sponky z matně broušené oceli jsou tolerantnější, ale směr broušení, velikost zrna a úplnost pokrytí musí zůstat konzistentní. Nerovnoměrná nebo do leštěné oblasti přesahující broušená čára vypadá jako nedokončená součást.
Sponky z titanu klade větší nároky na obrábění. Titan špatně vede teplo, takže se u řezného nástroje hromadí teplo a zkracuje se jeho životnost. Modul pružnosti titanu je také nižší než u oceli, proto konstrukce optimalizovaná pro ocelovou pružinu neposkytne stejnou sílu otevření u titanové pružiny, pokud se neupraví technické specifikace.
Skutečné náklady výběru sponky během celé životnosti výrobku
Na úrovni jednotky je sponka často nejlevnější součástí hodinek. Na úrovni životního cyklu výrobku však tento pohled může být zavádějící. Sponka, která na počátku šetří peníze, ale selže dříve, než se očekává, vyjde dražší kvůli návratům, výměnám a ztrátě důvěry značky.
Při výběru sponky se objevují dva tlakové body z hlediska nákladů: kvalita materiálu a přesnost výroby. Snížení kvality materiálu trochu snižuje náklady, avšak za možnou cenu odolnosti proti korozi. Zmírnění tolerancí také trochu šetří, avšak za možnou cenu konzistence. Klíčová otázka je, zda se náklady projeví hned nebo později.
Správná odpověď závisí na tom, jak jsou hodinky pozicovány a jak dlouho se předpokládá, že budou v provozu. Zpřesnění tolerance u pružinové kapsy nebo u zapínání západky obvykle má jen malý dopad na jednotkové náklady, ale výraznější vliv na spokojenost zákazníků v průběhu času.
Malé objednávky se vzhledem ke kvalitním standardům nezacházejí jinak než velké. Liší se pouze jednotkovou cenou, protože fixní náklady, jako je nastavení nástrojů, příprava upínačů a plánování kontrol, se rozdělují na menší počet kusů. Tento cenový gradient je normálním důsledkem alokace fixních nákladů, nikoli signálem, že menší dávky získávají méně pozornosti.
U projektů, kde výběr spony vyžaduje vyvážení pocitu, konzistence povrchové úpravy a kontroly výroby, spolupráce se dodavatelem, jehož kontrola kvality je založena právě na těchto faktorech, snižuje riziko pozdních překvapení. Burriva, zkratka pro Baoruihua (Dongguan) Precision Technology Co., Ltd., provozuje zařízení zaměřené na komponenty o rozloze přes 20 000 m², které zahrnuje víceosou obrábění, CNC frézování, stříhání, automatické leštění a rozměrovou kontrolu ve fázích příjmu, výroby a odesílání. Pracovní postupy jsou odděleny podle projektu a přístup k CAD souborům je řízen podle pracovní role. Týmy pracující na specifikacích spon jsou vítány k diskuzi o svých požadavcích.
Obsah
- Proč se spona upoutá pozornost až jako poslední, ale stěžuje si na ni člověk jako na první
- Typy sponk a to, co každý z nich vyžaduje od výroby
- Napětí pružiny, zapnutí západky a pocit, který prodává
- Kontroly kvality, které odhalí problémy se sponami ještě před expedicí
- Volba materiálu a povrchové úpravy, které vydrží denní opotřebení
- Skutečné náklady výběru sponky během celé životnosti výrobku