
 EN
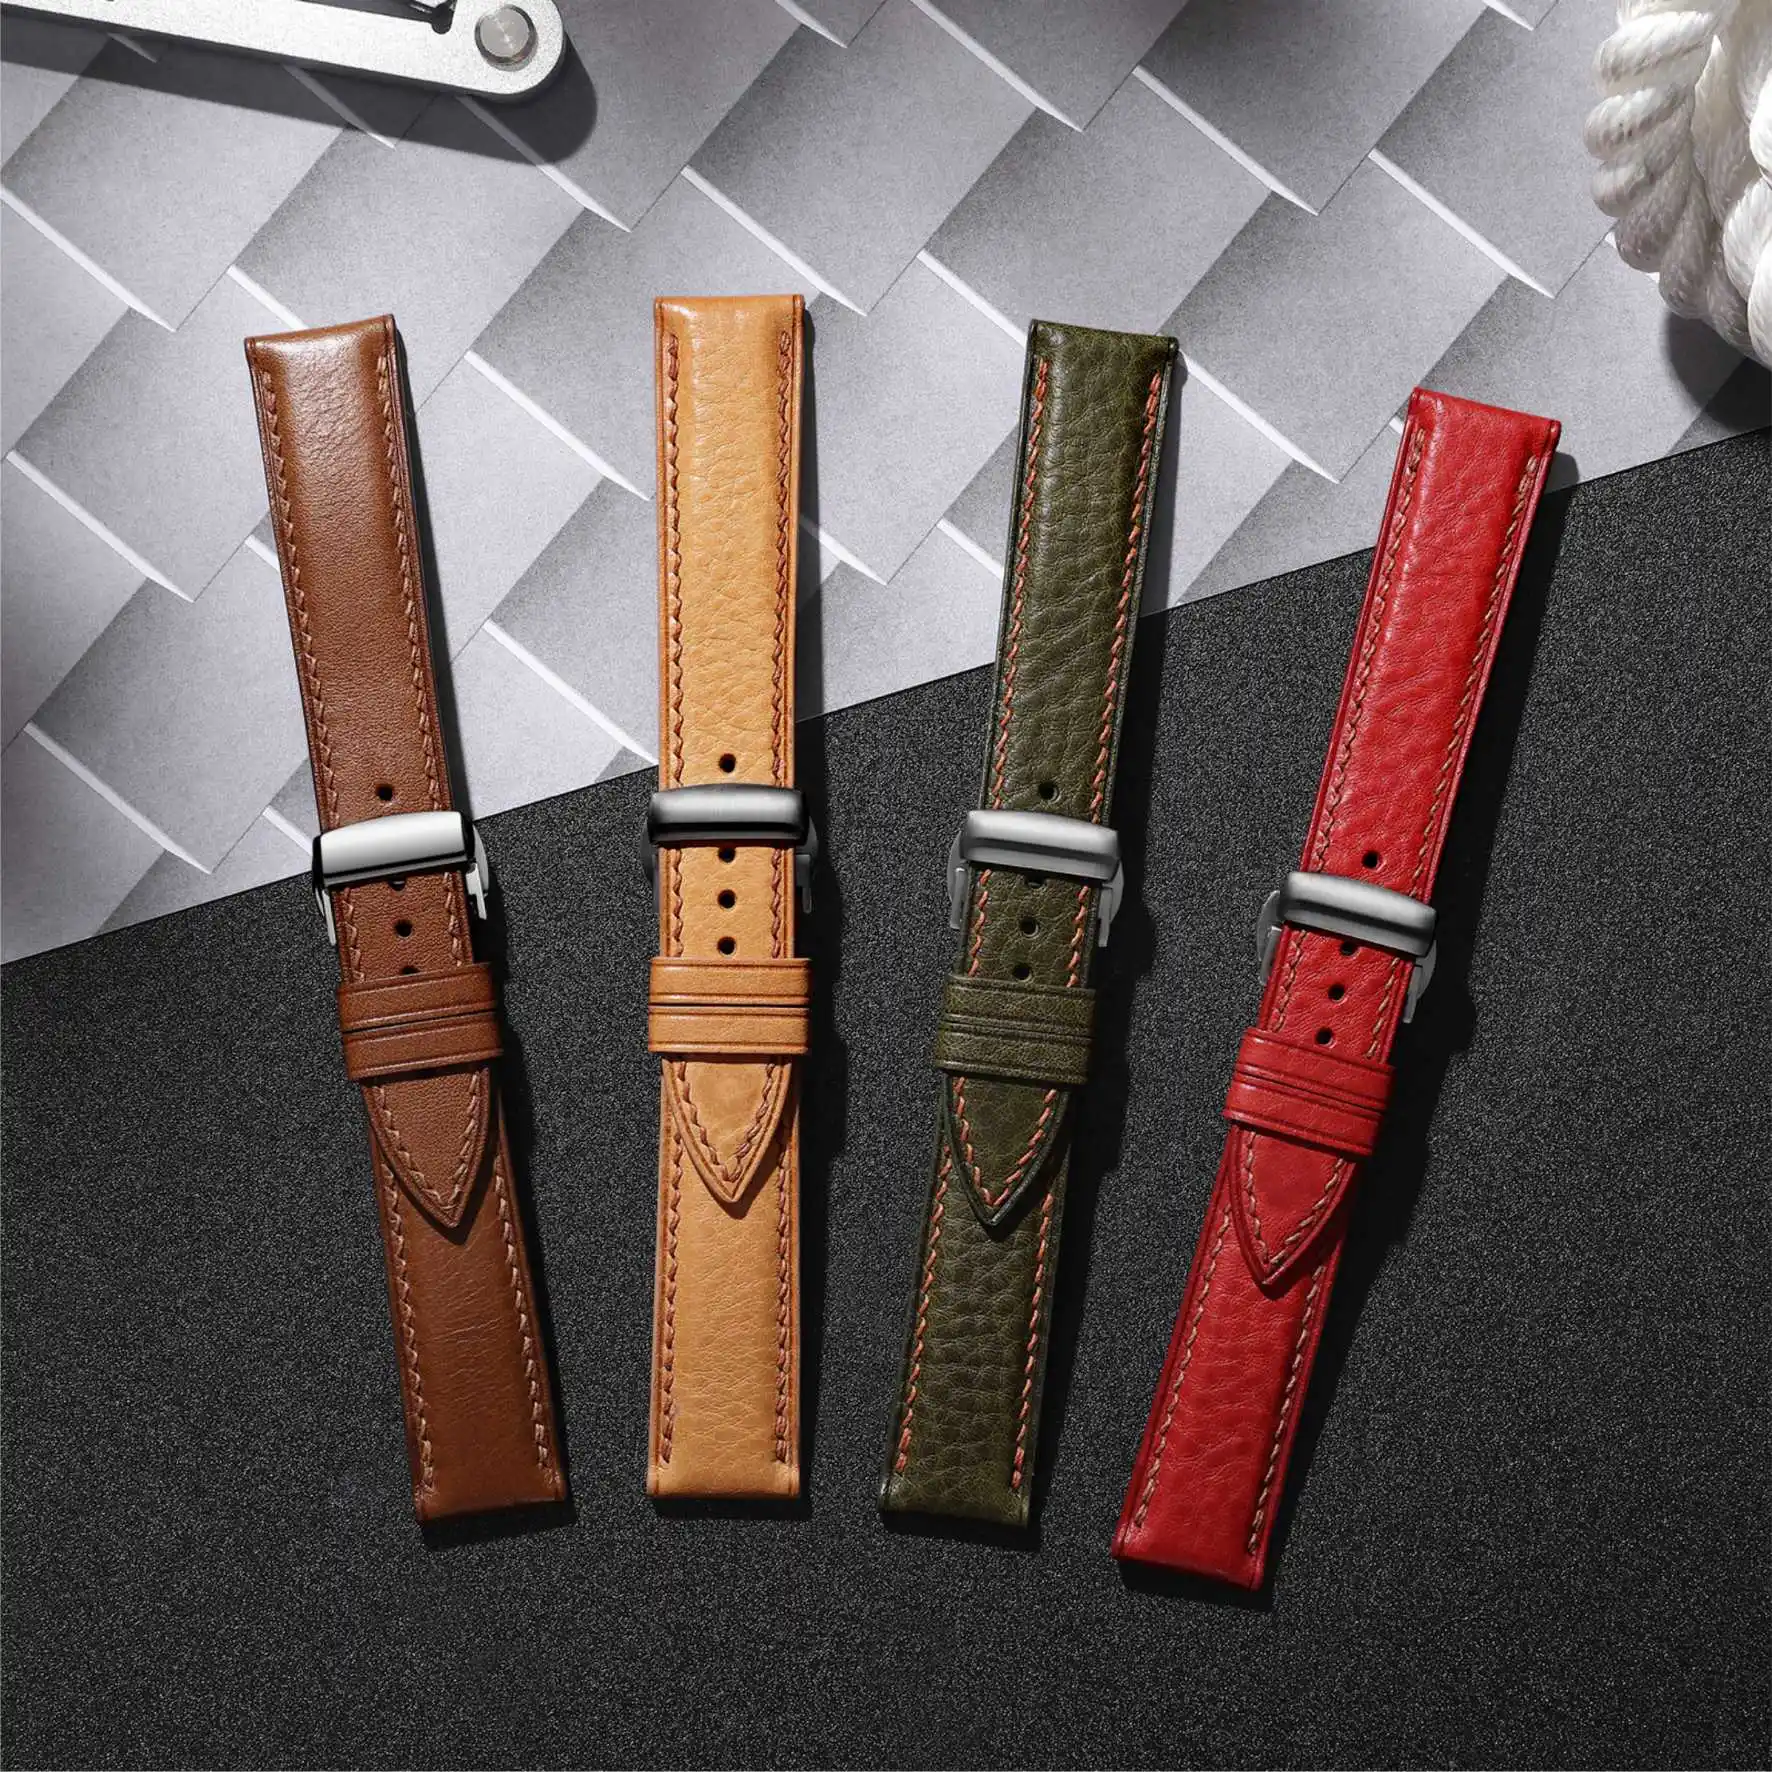
Varför spännan uppmärksammas sist men klagas på först
Klockans spänne är den första komponenten som handen nuddar när man sätter på sig en klocka, och det första som går sönder när något går fel. Ändå placeras det bakom urkapseln, urbladet och armbandet under specifikationen. Ett spänne som ser bra ut i en katalog men börjar bete sig fel efter några månaders daglig användning blir en källa till frustration.
För OEM-klockprojekt är spännena ofta den billigaste komponenten på materiallistan. Den är också en av de svåraste att få konsekvent. Ett tangspänne eller ett fällbart spänne innehåller flera rörliga delar: fjäderstaven, låsfläkten, gångjärnet och fjädern. En liten måttskillnad i någon av dem förändrar känslan. Lite för löst och spännena känns billig. Lite för stramt och det blir svårt att öppna. En klocka som fastnar smidigt uppfattas som en väl tillverkad produkt. Ett spänne som klämmer eller öppnas vid fel tillfälle kommer att minnas som defekt.
Typ av spännen och vad varje typ kräver av produktionen
Tangspännen är enklaste: en platta, en tunga och en fjäderstav. Fördelen är enkelhet i användning och reparation. Begränsningen är slitage. En platta som tillverkats genom stansning och som tröttas ut, eller ett hål för tungan som blir ovalt med tiden, kommer att sluta hålla positionen. Produktionsrisken ligger i konsekvensen i stansningen och kantbehandlingen.
Uppfältningshakar erbjuder en längre livslängd och en renare vikning, men detta betalas med striktare toleranskrav. Ledmekanismen kräver konsekvent stansning och formning så att vikningen hamnar där den ska. Ett vanligt fel är asymmetrisk känsla, där ena sidan på hakans öppnas lättare än den andra. Det pekar vanligtvis på justeringen av formningsverktyget snarare än på ett konstruktionsfel.
Fjärilshakar ligger mitt emellan: enklare att hantera, renare i utseende och striktare när det gäller toleranser. Engagemanget för fjäderstaven och symmetrin hos de två låsklackarna avgör om hakans stängs med ett tillfredsställande klick.
| Spännertyp | Typiska styrkor | Vanliga produktionsutmaningar |
|---|---|---|
| Tangspänne | Enkelt, låg kostnad, lätt att byta ut | Håljustering, tungaavslutning, stansutmattning |
| Monteringslås | Slät veck, längre livslängd | Gångjärnssymmetri, formverktygsjustering, fjäderspänning |
| Fjärilsslutare | Ren utseende, pålitlig stängning | Låsbladsynkronisering, fjäderstavsinpassning |
Fjäderspänning, låsinpassning och känslan som säljer
Fjäderspänning är det mest direkta som en användare uppfattar vid en klockspänne. För lätt och spännena känns slapp. För hård och det blir en ansträngning att öppna, särskilt med kalla händer. Båda extremerna skadar kundnöjdheten, men på olika sätt.
Det knepiga är att fjäderspänning inte är en synlig specifikation. Den får mindre uppmärksamhet under designfasen än den förtjänar. När provexemplaren anländer blir diskussionen subjektiv: en granskare säger att den är för styv, en annan att den är bra.
Låsinpassning är ett annat område där subjektivt och objektivt möts. Klicket från ett lås är användarens bekräftelse på att spännena är stängd. Om ljudet är fel eller om det krävs en andra tryckning för att få den att sitta ordentligt minskar förtroendet för produkten.
Ett anonymiserat fall involverade en serie distributionspärlor som kändes korrekta vid första användning men började lossna av sig själva efter några veckor. Rotorsaken spårades tillbaka till fjäderns fickas mått, vilka hade avvikit över flera stansningspartier snarare än att ha misslyckats i ett enda parti. Spännan var fortfarande inom ritningstoleransen. Förspänningen av fjädern i fickan var det inte. Problemet visade sig inte i någon enskild inspektion. Det visade sig i trenderna mellan partier.
Kvalitetskontrolltester som upptäcker spännproblemen innan leverans
Att upptäcka varje defekt vid slutlig utgående inspektion innebär att felmodellen redan har överlevt plätering och förpackning, och kostnaden för rättning har stigit.
Inkommande fjädervådens diameter, plattans tjocklek på spännblanketten och materialtillståndet för fjäderstången.
Pågående process måtten på fjäderns ficka, låsbladets ingreppsgemetri och gångjärnets parallellitet. Kontroller av första och sista delen i slitagekänsliga operationer är viktigare än en enda provdel mitt i produktionen.
Utgående : öppnings- och stängningskraft, låsklickens konsekvens, ytytan och en granskning av partirekordet mot inspektionsplanen.
Inspektionen som upptäcker ett problem och den som godkänner det skiljer ofta åt beroende på positionen i sekvensen. Öppningskraft som kontrolleras efter plätering kan inte säga något användbart om fjäderns tillstånd vid stansningen. Om ett problem med öppningskraft uppstår måste signalen gå tillbaka till stansningsoperationen. Leverantörer som spårar den kopplingen är de som har verklig kontroll över spännbygelns kvalitet.
Material och ytbearbetningsalternativ som håller i daglig användning
316L rostfritt stål är standard för klockspännbyglar: det är korrosionsbeständigt, kan poleras och är prisvärt. Valet av material blir mer komplicerat när spännbygeln måste matcha en färg eller struktur i en hel samling. Alternativen sträcker sig från mattat stål till spegelblankt stål, PVD-belagt stål och titan.
Stålspännen med PVD-beläggning ser bra ut på foton, men orsakar problem när beläggningstjockleken varierar eller när underlaget har ytytorfel. En för tunn beläggning kan slitas igenom där den kommer i kontakt med svett. Om underlaget har gropar eller repor får beläggningen förstärka felet istället för att dölja det.
Matta stålspännen är mer toleranta, men borstningsriktning, kornstorlek och täckning måste hållas konsekventa. En borstlinje som går ojämnt eller smälter in i en polerad yta uppfattas som en halvfärdig del.
Titanspännen ställer högre krav på bearbetning. Titan leder värme dåligt, vilket gör att värmen samlas vid skärkanten och förkortar verktygets livslängd. Titan har också en lägre elasticitetsmodul än stål, så en konstruktion som är anpassad för en stålfjäder ger inte samma öppningskraft med en titanfjäder om inte specifikationen justeras.
Vad urvalet av spänne verkligen kostar under produktens livscykel
På enhetsnivå är spännan ofta den billigaste delen på klockan. På produktlivsnivå kan den här bedömningen vara missvisande. En spänna som sparar pengar från början men som slits snabbare än förväntat kostar mer i återbetalningar, utbyten och förlorad varumärkesförtroende.
Två kostnadstryckspunkter uppstår vid valet av spänna: materialkvalitet och toleranskvalitet. Att sänka materialkvaliteten spar lite på fakturan, men med möjlig påverkan på korrosionsbeständigheten. Att släppa toleranserna spar lite, men med möjlig påverkan på konsekvensen. Frågan är om kostnaden visar sig nu eller senare.
Rätt svar beror på hur klockan positioneras och hur länge den förväntas vara i drift. Att skärpa toleransen för fjäderfacket eller för låsningens ingrepp har vanligtvis en liten påverkan på styckkostnaden men en större effekt på kundnöjdheten över tid.
Små volymorder behandlas inte annorlunda än stora order när det gäller kvalitetsstandarder. Skillnaden för små orderr är endast enhetspriset, eftersom fasta kostnader som verktygsinställning, fästmedelsförberedelse och inspektionsplanering sprids över färre enheter. Denna prisgradient är en normal följd av fördelningen av fasta kostnader, inte ett tecken på att mindre partier får mindre uppmärksamhet.
För projekt där spännbeslagens utvalning måste balansera känsla, ytkonsistens och produktionskontroll minskar samarbete med en leverantör som bygger sin kvalitetskontroll kring dessa faktorer risken för sena överraskningar. Burriva, förkortning av Baoruihua (Dongguan) Precision Technology Co., Ltd., driver en komponentinriktad anläggning med mer än 20 000 kvadratmeter golvarea, som omfattar fleraxlig bearbetning, CNC-fräsning, stansning, automatiserad polering samt dimensionell inspektion vid inkommande, under processen och vid utgående steg. Arbetsflöden är separerade per projekt, och tillträdet till CAD-filer styrs av arbetsroll. Team som arbetar med specifikationer för spännbeslag är välkomna att diskutera sina krav.
Innehållsförteckning
- Varför spännan uppmärksammas sist men klagas på först
- Typ av spännen och vad varje typ kräver av produktionen
- Fjäderspänning, låsinpassning och känslan som säljer
- Kvalitetskontrolltester som upptäcker spännproblemen innan leverans
- Material och ytbearbetningsalternativ som håller i daglig användning
- Vad urvalet av spänne verkligen kostar under produktens livscykel