
 EN
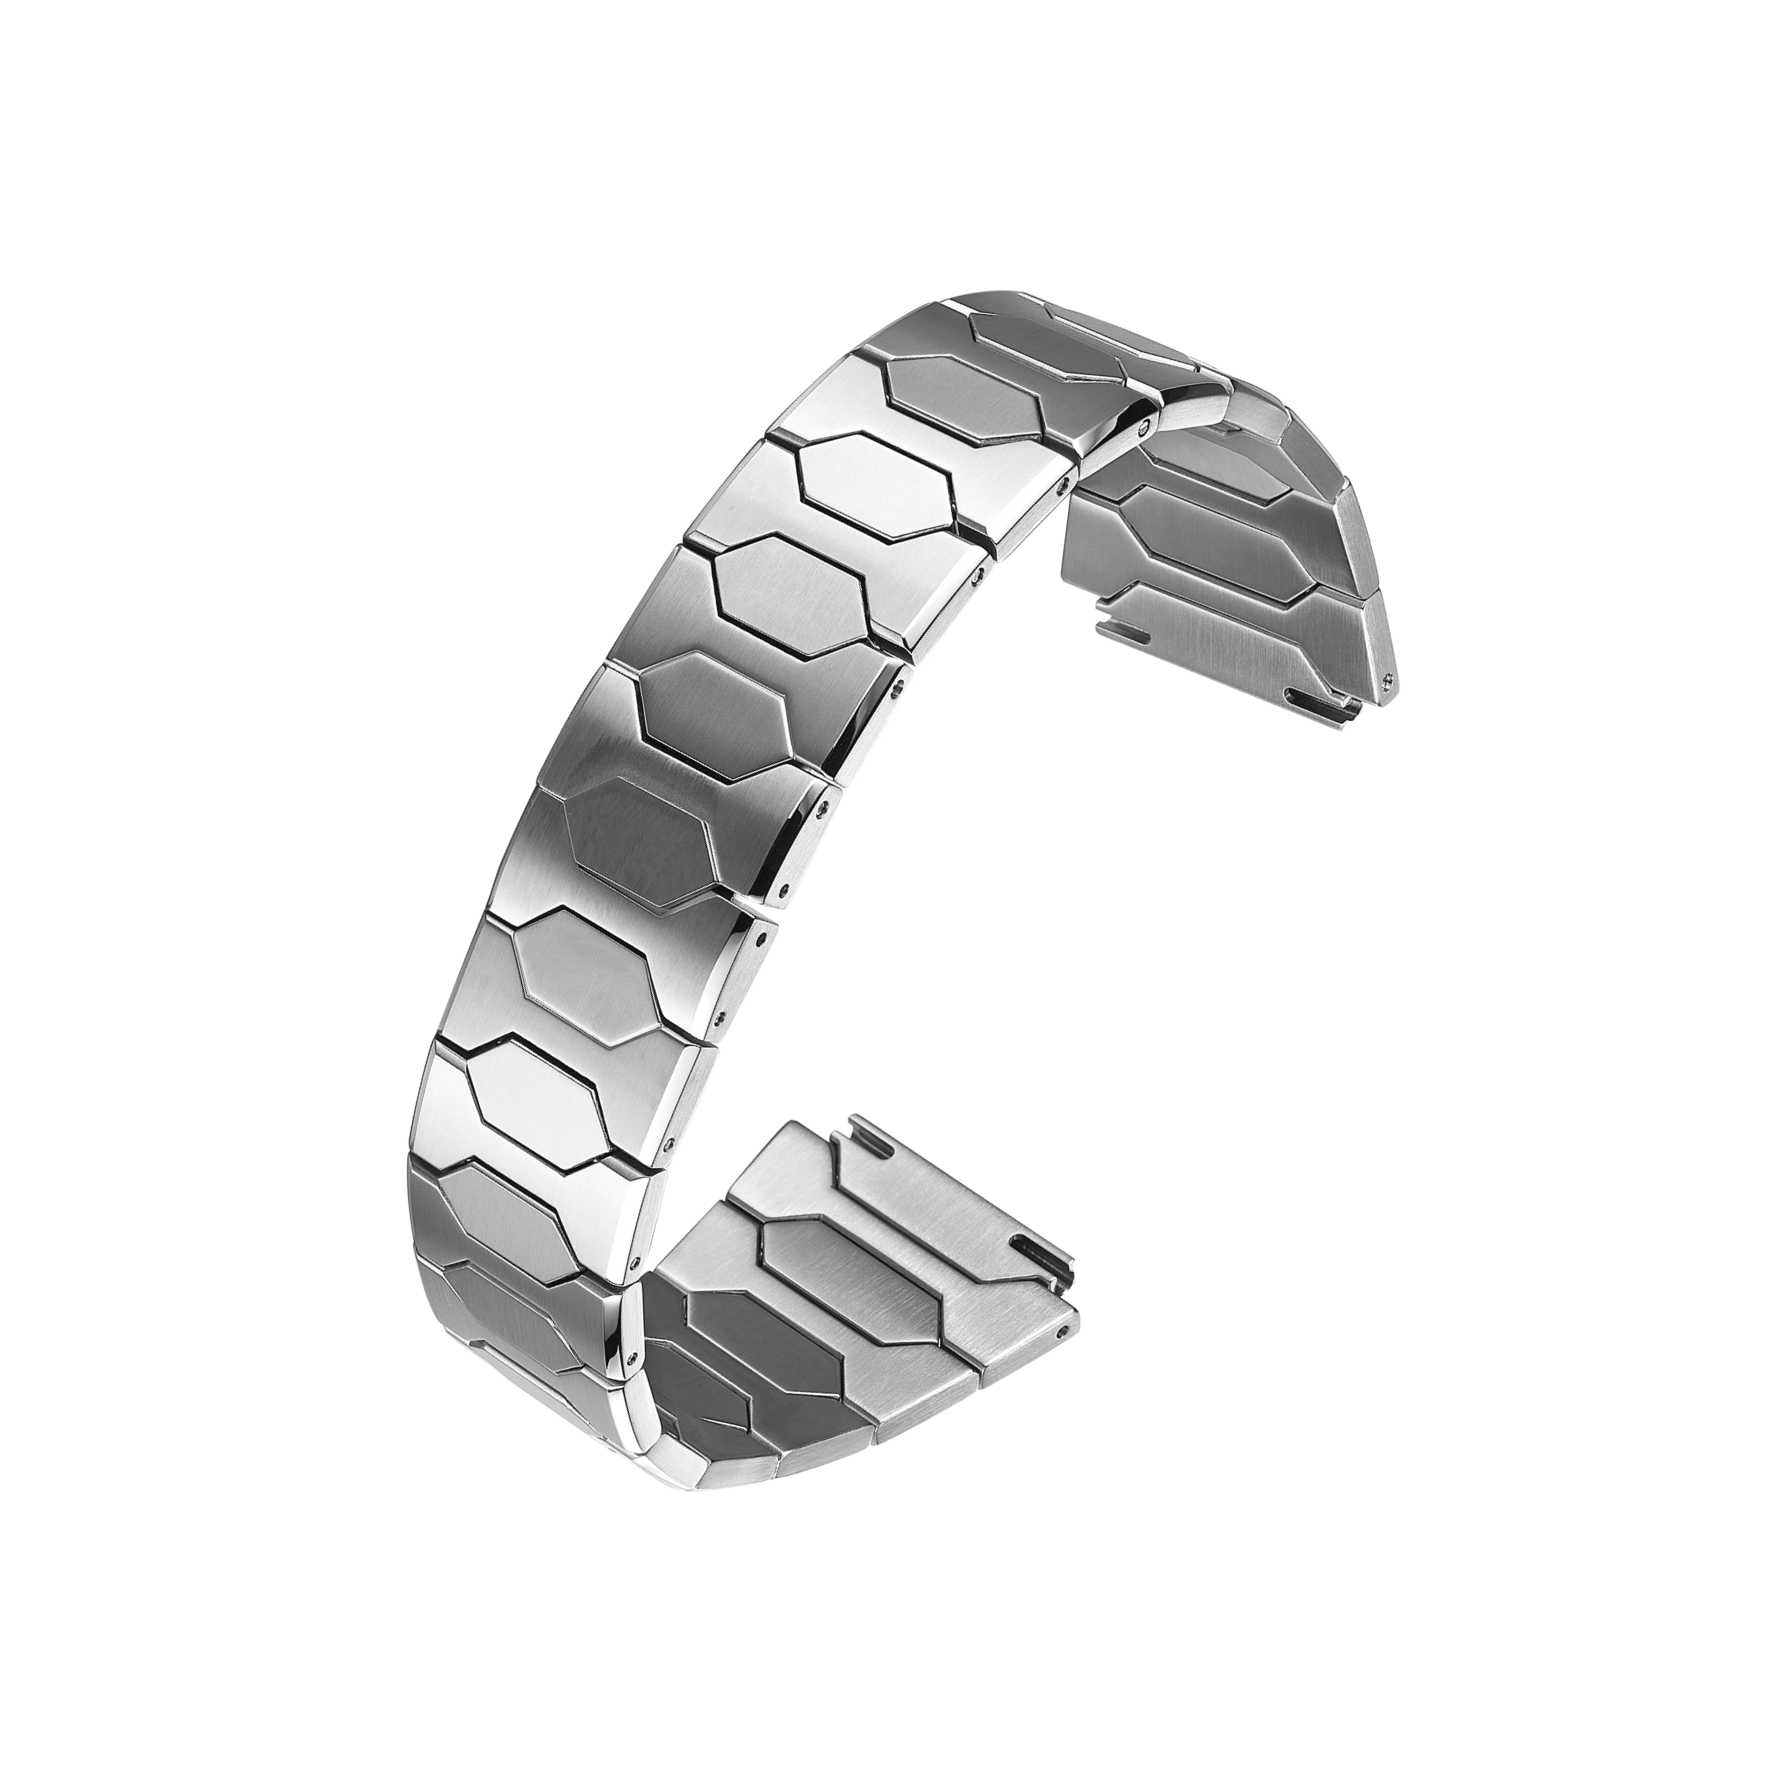
Un pressupost per a una bràçalet rarament es redueix a un sol número. La diferència de preu entre dos proveïdors normalment es remunta a la qualitat del material, la dificultat de mecanitzat, el tractament superficial i el disseny de les esllaves. Dos bràçalets que semblen idèntics en un plànol poden tenir preus molt diferents un cop es canvia el material.
L'acer inoxidable és el punt de partida habitual. És disponible, es mecanitza de forma previsible i accepta bé els tractaments superficials. Quan un proveïdor passa de l'acer 304 a l'316L, o d'acer inoxidable a titani, l'estructura de costos canvia. Aquest canvi no depèn només del preu de la matèria primera, sinó també del desgast d'eines, del temps de cicle, de la taxa de rebuig i de l'esforç necessari per al acabat.
Per això, les decisions sobre el material han d’intervindre en les primeres fases de la conversa sobre les especificacions, i no en una fase tardana de reducció de costos. Un cop les eines estan fabricades, canviar el material base implica tornar a validar cada pas posterior.
Acer inoxidable: No tots els graus són iguals
L'acer inoxidable no és un sol material. Els graus 304 i 316L són els dos més habituals en la fabricació de braçalets. El 304 és menys costós i funciona adequadament en condicions normals. El 316L conté molibdè, que millora la resistència a la corrosió i suporta millor les proves amb aerosol salí i l'exposició a la suor.
Per a la majoria de braçalets de rellotge, el 316L és l'estàndard pràctic. Es mecanitza de manera previsible, es polit i es bruixa de forma consistent, i manté bones prestacions al llarg de diferents lots de producció. Per això, el seu preu superior normalment va acompanyat d'una taxa de rebuig inferior, cosa que pot compensar part de la diferència de cost del material.
Les diferències de preu entre acers inoxidables provenen de diversos factors: el grau mateix, la complexitat del disseny dels eslabons, els requisits d'acabat superficial i el mètode de producció. Un acabat polit a mirall requereix més mà d'obra que un acabat bruixat. L'assemblatge d'un eslabó format per diverses peces amb toleràncies ajustades necessita més temps de mecanitzat que un eslabó pla senzill.
Titani i materials alternatius: cost més elevat, compromisos diferents
Les braçalets de titani són més lleugers a la punyera i hipoal·lèrgics, el que els fa atractius per a certes posicions de marca. El titani és més difícil de mecanitzar. La seva baixa conductivitat tèrmica desgasta les eines de tall més ràpidament, i la gestió de la calor durant la mecanització és més exigent. Cal controlar amb cura els paràmetres de les fresadores CNC, i els temps de cicle solen ser més llargs. A més, el titani en estat brut és més car que l’acer inoxidable.
Els esllacs de ceràmica ofereixen un aspecte distintiu i resistència als raspadures, però el material és fràgil. Pot escampar-se durant el muntatge o després d’un impacte, el que augmenta el risc de manipulació i de rebutjament. La fibra de carboni és lleugera i visualment distintiva, però el seu comportament estructural difereix del dels metalls, de manera que cal replantejar el disseny dels esllacs i l’engranatge dels pernos. Les aliatges de coure i l’alumini són més fàcils de mecanitzar, però tenen una resistència a la corrosió més feble, el que limita les aplicacions on resulten adequats.
Cap d’aquests materials no és automàticament millor. La tria adequada depèn de la intenció del disseny, del preu objectiu i de com es portarà la brancada.
| Material o procés | Cost relatiu | Resistència principal | Limitació principal |
|---|---|---|---|
| acotada inoxidable 304 | Inferior | Fàcil de mecanitzar, cost baix | Resistència a la corrosió moderada |
| acer inoxidable 316L | Moderat | Resistència a la corrosió, acabat estable | Cost lleugerament superior |
| Titani | Més elevat | Lleuger, hipoal·lergènic | Més difícil de mecanitzar, desgast d’eines |
| Cèramica | Més elevat | Aspecte distintiu, resistència a les ratllades | Fràgil, risc d’assemblatge |
| Revestiment pvd | Moderat | Opcions de color, duresa superficial | L'adhesió depèn del tractament previ |
| Freshener per maquinari CNC | Moderat a Alt | Precisió, formes complexes | Cost per unitat més elevat, més lent per peça |
Com els mètodes de fabricació modifiquen l'equació de costos
L'estampació és adequada per a la producció en gran volum. El motlle té un cost inicial més elevat, però el cost per unitat disminueix a mesura que augmenta el volum. Un motlle progressiu pot conformar, tallar i punxar esllaves en una seqüència contínua, cosa que manté el temps de cicle baix. El compromís és que el motlle es desgasta amb el temps i cal vigilar la deriva dimensional.
La maquinària CNC ofereix més flexibilitat. Gestiona geometries complexes d'esllaves sense eines especialitzades i manté bones toleràncies ajustades. L'inconvenient és la velocitat i el cost. La CNC és més lenta per peça i més cara en volums alts. És més raonable per a sèries de volum baix a mitjà, formes complexes o peces que necessiten toleràncies ajustades.
Els dos mètodes no són excloents. Molts projectes de braçalets utilitzen l’estampació per a enllaços plans i la fresadora CNC per a components complexos o de baix volum. L’equació de cost depèn de com es combinen aquests mètodes i de fins a quin punt es controla cada pas.
Un cas de camp on la tria del material va obligar a fer treball complementari
Una marca va seleccionar una aleació de coure de menor cost per a un lot de braçalets. Les mostres van superar les proves d’aspecte i es va iniciar la producció. Després dels primers enviaments, els usuaris van informar de decoloració i descamació als marges després de l’exposició a la suor. El tractament superficial no s’havia adherit correctament al substrat.
La investigació va revelar que el problema no era només el procés d’acabat. Era la combinació de l’aleació i el recobriment escollit, que no s’havien validat conjuntament sota condicions reals d’ús. La marca va passar a l’acer inoxidable 316L i va revisar el tractament superficial, i el problema va desaparèixer.
La lliçó va ser senzilla: cal provar el material i el recobriment com un sistema, no per separat. Un recobriment que funciona bé sobre un sustrat pot comportar-se de manera diferent sobre un altre, i normalment la diferència es fa evident un cop el producte ja és en ús al camp.
Què determina realment la durabilitat
La durabilitat no depèn només del material base. Les toleràncies d’ajust dels esllits, la duresa dels pernos, la qualitat de l’acabat superficial i el funcionament de la peça muntada influeixen tots en el temps que una brancada resisteix. Una brancada fabricada amb un bon material però amb toleràncies massa llargues pot començar a fer soroll o a desgastar-se de forma irregular abans que una brancada feta amb un material menys noble però amb un control de procés estable.
Escull el grau de material segons les condicions de desgast previstes, no només segons l’aspecte visual.
Verifica l’adherència del tractament superficial sobre el sustrat real.
Estableix finestres de tolerància que tinguen en compte les combinacions d’esllits més desfavorables.
Prova les brancades muntades per a l’articulació i el joc, no només els esllits individuals.
Comprova la duresa dels pernos i la geometria dels forats respecte de la mostra aprovada.
Les decisions sobre materials sempre impliquen un compromís entre cost, maquinabilitat i desgast a llarg termini. Burriva, abreujatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., treballa en components d’ulls OEM des de la seva base de Dongguan, amb una producció de braçalets que abasta fresat CNC, estampació, polit per automatització i inspecció dimensional. Les marques que estiguin valorant opcions de materials per a un programa de braçalets poden posar-se en contacte per discutir la selecció de grau, els requisits d’acabat i com les diferents opcions afecten el preu i la durabilitat.