
 EN
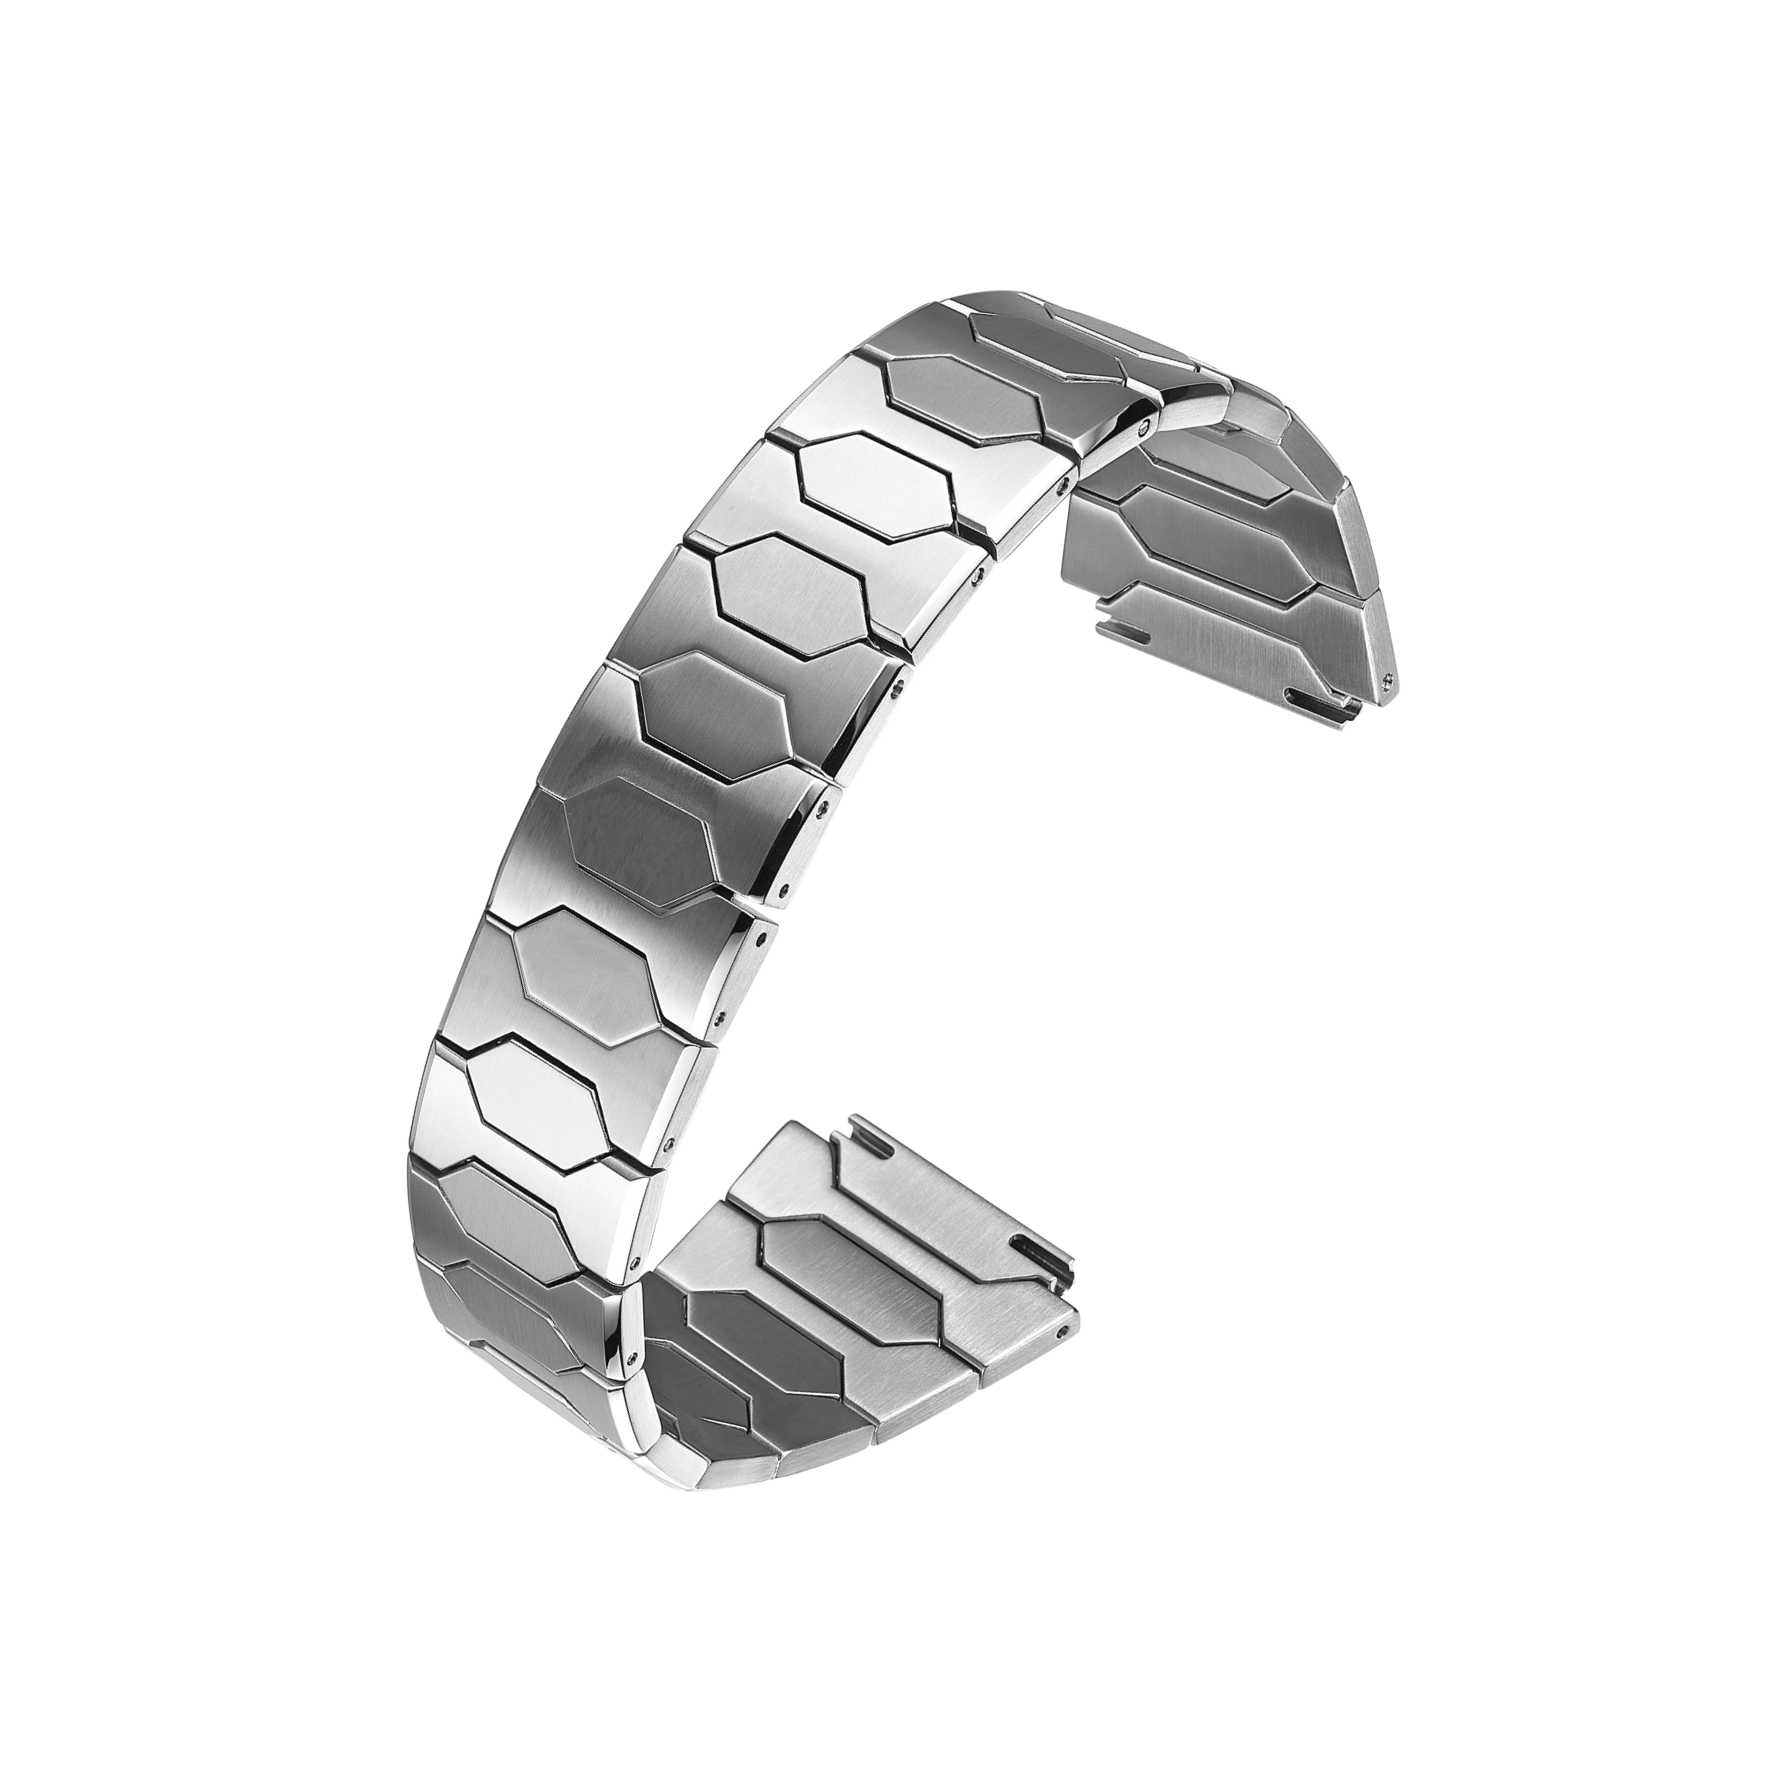
Et tilbud for et armbånd bygger sjelden på ett enkelt tall. Prisforskjellen mellom to leverandører skyldes vanligvis kvalitetsgraden av materialet, maskineringssværheten, overflatebehandlingen og lenkedesignet. To armbånd som ser identiske ut på en tegning kan få svært ulike priser så snart materialet endres.
Rustfritt stål er det vanlige utgangspunktet. Det er lett tilgjengelig, maskineres forutsigbart og tar godt imot overflatebehandling. Når en leverandør går fra 304- til 316L-stål, eller fra rustfritt stål til titan, endres kostnadsstrukturen. Endringen handler ikke bare om råmaterialeprisen, men også om verktøyslitasje, syklustid, avfallprosent og innsatsen for ferdigbehandling.
Derfor hører materialevalg hjemme i den tidlige spesifikasjonsdiskusjonen, ikke i en sen kostnadsreduseringsrunde. Når verktøyene er fremstilt, betyr en endring av grunnmaterialet at hver enkelt etterfølgende trinn må nygodkjennes.
Rustfritt stål: Ikke alle kvaliteter er like
Rustfritt stål er ikke ett enkelt materiale. 304 og 316L er de to vanligste kvalitetene i armbåndproduksjon. 304 koster mindre og presterer tilfredsstillende under normale forhold. 316L inneholder molybden, som forbedrer korrosjonsbestandigheten og gir bedre ytelse i salt-sprøyteprøver og ved eksponering for svette.
For de fleste klokkearmbånd er 316L den praktiske standarden. Det bearbeides pålitelig, poleres og børstes jevnt, og det holder seg bra over produksjonsbatcher. Derfor fører ofte den høyere prisen til en lavere avvisningsrate, noe som kan kompensere deler av prisforskjellen mellom materialene.
Kostnadsforskjellene innen rustfritt stål kommer fra flere faktorer: kvalitetsgraden, kompleksiteten i leddkonstruksjonen, kravet til overflatebehandling og produksjonsmetoden. En speilpolert overflate krever mer arbeidstid enn en sløvet overflate. En flerdelsleddmontering med stramme toleranser krever mer maskineringstid enn et enkelt flatt ledd.
Titan og alternative materialer: Høyere kostnad, andre avveiningar
Titanarmbånd sitter lettere på håndleddet og er hypoallergent, noko som gjer dei attraktive for visse merkeposisjonar. Titan er vanskeligare å bearbeide. Den låge varmeleiingsevna fører til raskare slitasje på skjæreværktøy, og varmehandtering under bearbeiding er meir krevjande. CNC-parametrar må kontrollerast nøye, og syklustidene er ofte lengre. Råtitan kostar òg meir enn rustfritt stål.
Keramiske lenker gir et unikt utseende og skrapsbestandighet, men materialet er skjør. Det kan splintres under montering eller etter støt, noe som øker håndterings- og forkastningsrisikoen. Karbonfiber er lett og visuelt distinkt, men dens strukturelle egenskaper avviker fra metall, så lenkdesign og pinngrep må tenkes på nytt. Kobberlegeringer og aluminium er enklere å bearbeide, men tilbyr svakere korrosjonsbestandighet, noe som begrenser deres anvendelsesområder.
Ingen av disse materialene er automatisk bedre. Riktig valg avhenger av designmålet, målprisen og hvordan armbåndet skal bæres.
| Material eller prosess | Relativ kostnad | Hovedstyrke | Hovedbegrensning |
|---|---|---|---|
| 304 rustfritt stål | Lavere | Enkel å bearbeide, lav kostnad | Moderat korrosjonsbestandighet |
| 316L rustfritt stål | Moderat | Korrosjonsbestandighet, stabil overflatebehandling | Litt høyere kostnad |
| Titanium | Høyere | Lett, hypoallergent | Vanskeligere å bearbeide, verktøyslitasje |
| Keramikk | Høyere | Unikt utseende, skrapsbestandighet | Skjør, risiko under montering |
| Pvd dekning | Moderat | Fargevalg, overflatehardhet | Klebning avhenger av forbehandling |
| Cnc maskinering | Moderat til Høy | Presisjon, komplekse former | Høyere stykkostnad, langsommere per del |
Hvordan fremstillingsmetoder endrer kostnadsligningen
Dyptrekk passer til produksjon i store volum. Verktøykostnaden er høyere fra begynnelsen, men stykkostnaden synker når volumet øker. Et progressivt verktøy kan forme, skjære og stanser lenker i en kontinuerlig sekvens, noe som holder syklustiden lav. Kompromisset er at verktøyet slites med tiden, og dimensjonell drift må overvåkes.
CNC-bearbeiding gir mer fleksibilitet. Den håndterer kompleks lenkegeometri uten dedikert verktøy og opprettholder tette toleranser godt. Ulempen er hastighet og kostnad. CNC er langsommere per del og dyrere ved store volum. Den er mest hensiktsmessig for produksjon i små til mellomstore volum, komplekse former eller deler som krever tette toleranser.
De to metodene er ikke gjensidig utelukkende. Mange armbåndprosjekter bruker stansing for flate lenker og CNC for komplekse eller lavvolumkomponenter. Kostnadskalkulasjonen avhenger av hvordan disse metodene kombineres og hvor godt hver enkelt trinn kontrolleres.
Et felttilfelle der valg av materiale tvang omarbeid
Et merke valgte en billigere kobberlegering for en serie armbånd. Prøvene besto visuelle sjekker, og produksjonen startet. Etter de første leveransene rapporterte bærere fargeendringer og bløtning langs kantene etter eksponering for svette. Overflatebehandlingen hadde ikke bundet seg godt til underlaget.
Undersøkelsen viste at problemet ikke bare lå i ferdigstillelsesprosessen. Det var kombinasjonen av legeringen og den valgte overflaten, som ikke hadde blitt validert sammen under reelle bruksforhold. Merket byttet til rustfritt stål 316L og reviderte overflatebehandlingen, og problemet forsvant.
Leksjonen var enkel. Materiale og belegg må testes som et system, ikke separat. Et belegg som presterer bra på ett underlag kan oppføre seg annerledes på et annet, og forskjellen viser seg vanligvis etter at produktet er i bruk i felt.
Hva driver faktisk holdbarhet
Holdbarhet handler ikke bare om grunnmaterialet. Passformstoleranser for lenker, stifts hardhet, overflatebehandlingskvalitet og montert funksjon påvirker alle hvor lenge et armbånd holder. Et armbånd laget av godt materiale, men med løse toleranser, kan utvikle klirring og ujevn slitasje tidligere enn et armbånd laget av et mer moderat materiale med stabil prosesskontroll.
Velg materialekvalitet basert på forventede slitasjeforhold, ikke bare på utseende.
Bekreft adhesjon for overflatebehandling på det faktiske underlaget.
Angi toleransevinduer som tar høyde for verste tenkelige lenkekombinasjoner.
Test monterte armbånd for leddbevegelighet og spil, ikke bare enkelte lenker.
Sjekk stiftshardhet og hullgeometri mot den godkjente prøven.
Materialvalg innebär alltid en avveckling mellan kostnad, bearbetningsbarhet och långsiktig slitagehållfasthet. Burriva, förkortning för Baoruihua (Dongguan) Precision Technology Co., Ltd., tillverkar OEM-komponenter för klockor från sitt basläge i Dongguan, med armbandsproduktion som omfattar CNC-fräsning, stansning, automatiserad polering och dimensionskontroll. Varumärken som överväger olika materialalternativ för ett armbandsprogram kan kontakta oss för att diskutera val av materialklass, ytkrav samt hur olika val påverkar pris och hållbarhet.