
 EN
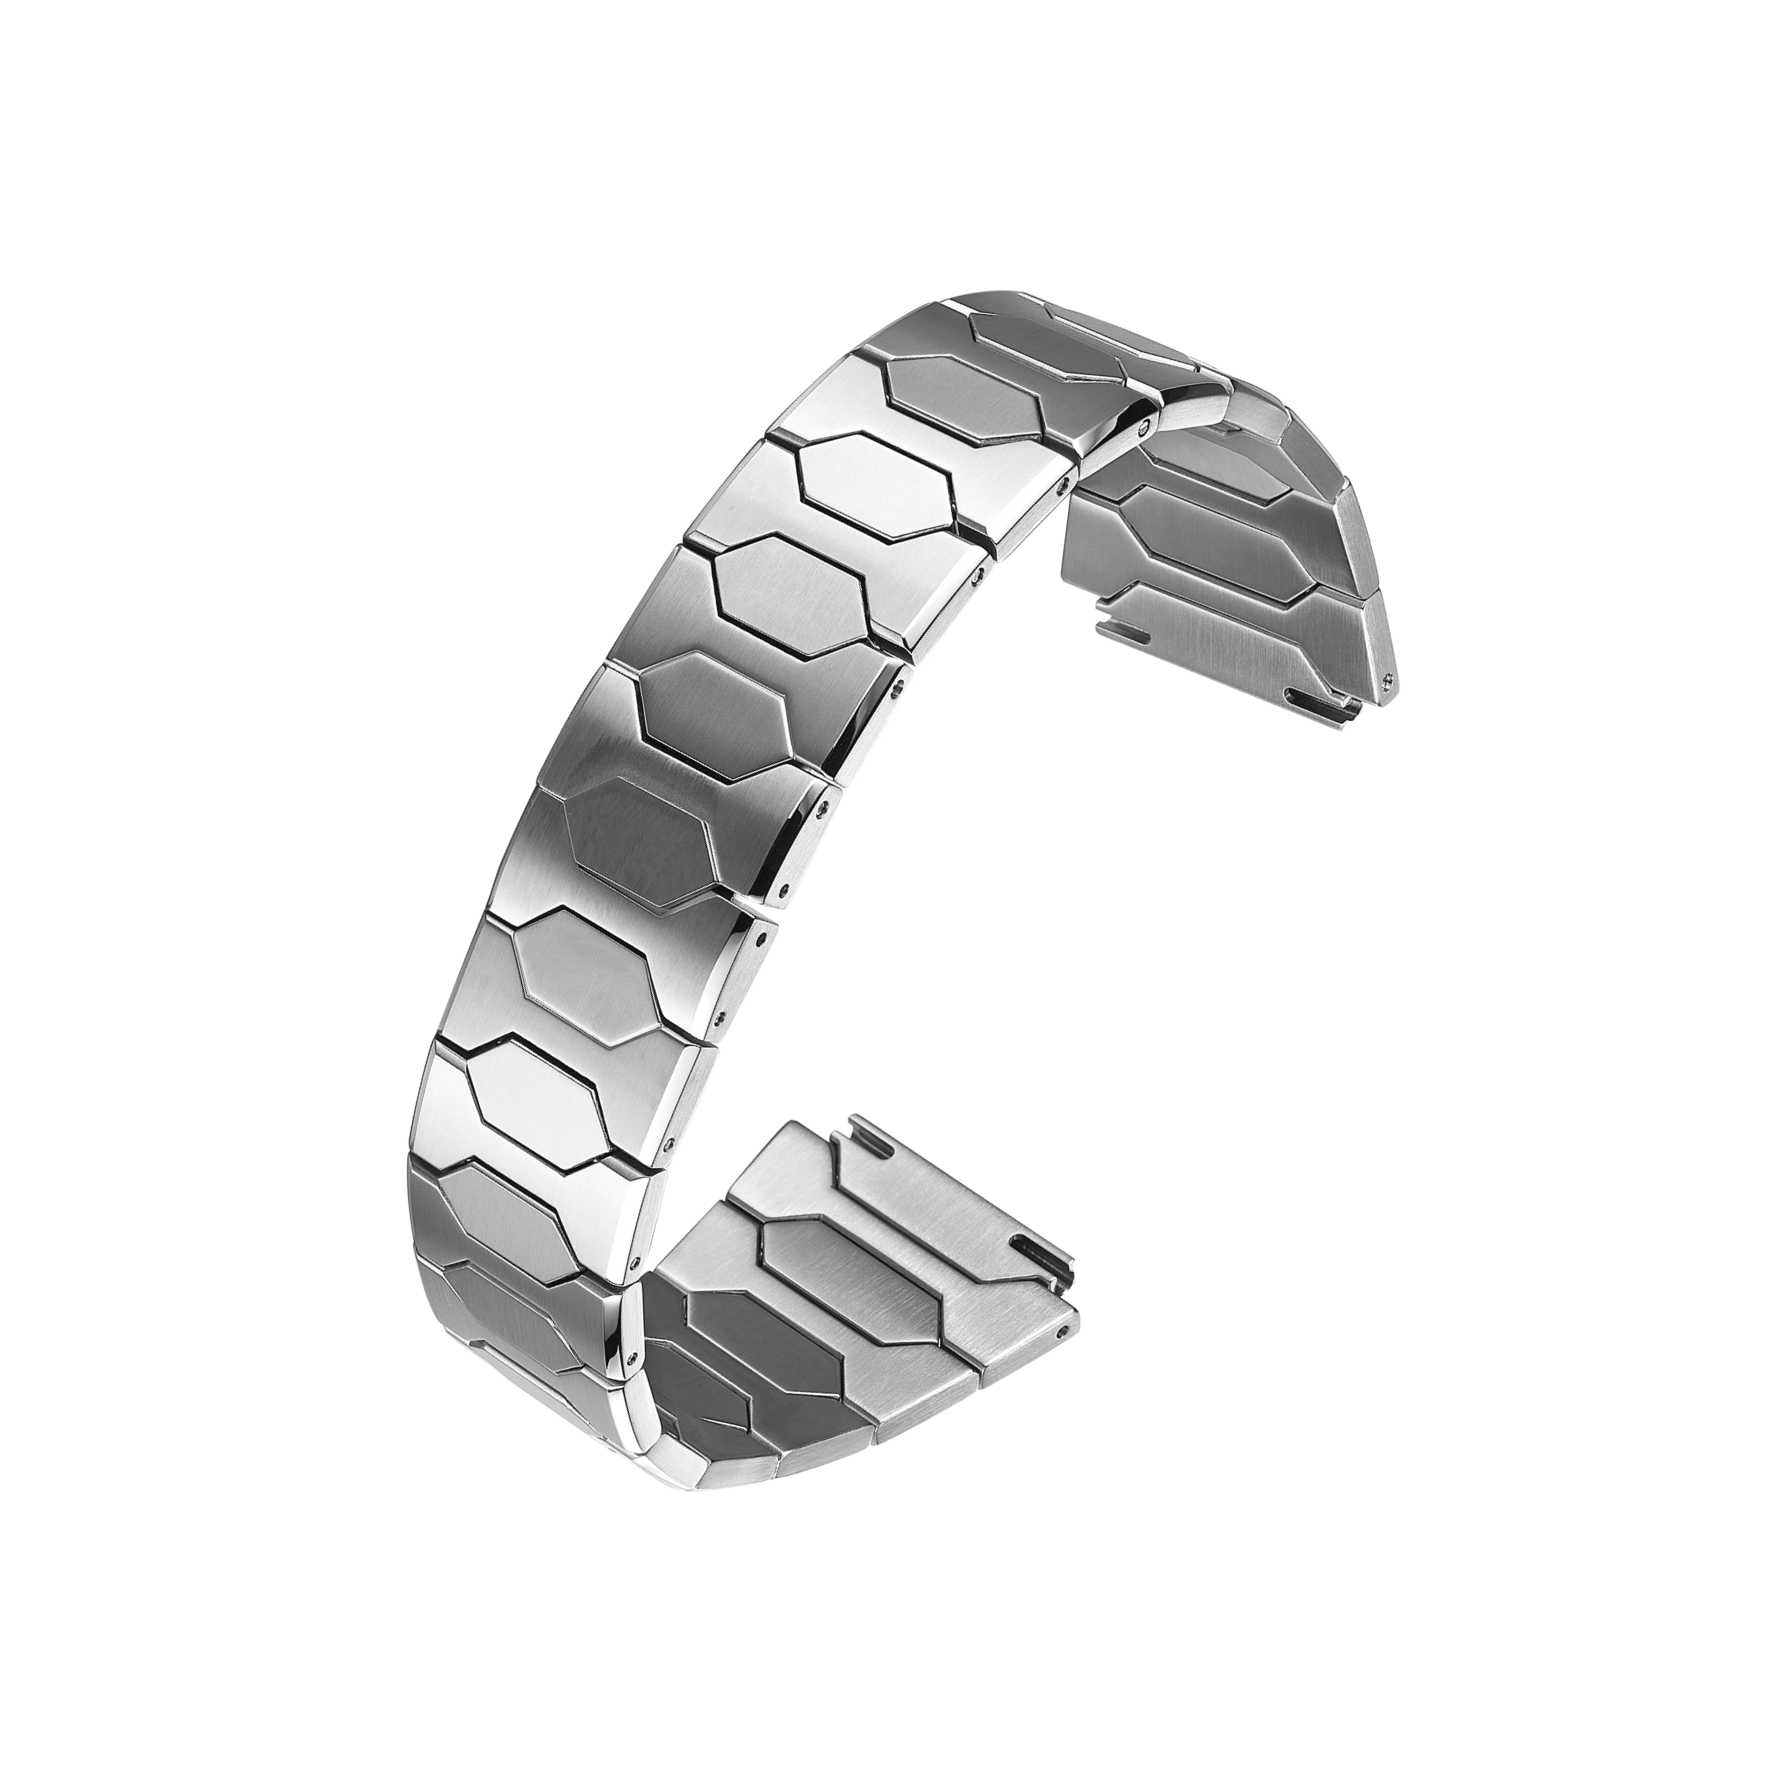
Bir bileklik fiyat teklifi nadiren tek bir sayıya indirgenir. İki tedarikçi arasındaki fiyat farkı genellikle malzeme sınıfı, işlenme zorluğu, yüzey işlemi ve bağlantı tasarımı kaynaklıdır. Bir çizimde aynı görünen iki bileklik, malzeme değiştiğinde fiyat açısından oldukça uzaklaşabilir.
Paslanmaz çelik yaygın başlangıç noktasıdır. Mevcuttur, öngörülebilir şekilde işlenir ve yüzey işlemleri için uygundur. Bir tedarikçi 304’ten 316L’ye veya paslanmaz çelikten titanyuma geçtiğinde maliyet yapısı değişir. Bu değişim yalnızca ham madde fiyatından kaynaklanmaz; aynı zamanda kesici takım aşınması, çevrim süresi, hurda oranı ve bitirme çabası ile de ilgilidir.
Bu nedenle malzeme kararları, geç dönemli maliyet azaltma turunda değil, erken spesifikasyon görüşmesinde alınmalıdır. Kalıp üretimi tamamlandığında temel malzemenin değiştirilmesi, her bir sonraki adımı yeniden doğrulamayı gerektirir.
Paslanmaz Çelik: Tüm Sınıflar Eşit Değildir
Paslanmaz çelik tek bir malzeme değildir. Bileklik üretiminde en yaygın kullanılan iki sınıf 304 ve 316L’dir. 304 daha ucuzdur ve normal koşullarda yeterli performans gösterir. 316L, korozyon direncini artıran ve tuz püskürtme testlerinde ile ter maruziyetine karşı daha dayanıklı olan molibden içerir.
Çoğu saat bilekliği için 316L pratik standarttır. İşlenmesi öngörülebilir, parlatılması ve fırçalanması tutarlıdır ve üretim partileri boyunca iyi dayanır. Bu nedenle daha yüksek fiyatı genellikle daha düşük red oranı ile gelir; bu da malzeme maliyet farkının bir kısmını telafi edebilir.
Paslanmaz çelikteki maliyet farkları birkaç kaynaktan kaynaklanır. Sınıfın kendisi, bağlantı elemanı tasarımının karmaşıklığı, yüzey işleyiş gereksinimi ve üretim yöntemi hepsi rol oynar. Ayna parlaklığına sahip bir yüzey, fırçalanmış bir yüzeye göre daha fazla emek gerektirir. Dar toleranslara sahip çok parçalı bir bağlantı elemanı montajı, basit düz bir bağlantı elemanına kıyasla daha fazla torna zamanı alır.
Titanyum ve Alternatif Malzemeler: Daha Yüksek Maliyet, Farklı Ticari Denklemler
Titanyum bileklikler, bileğe daha hafif oturur ve alerji yapmaz; bu nedenle belirli marka pozisyonları için çekici bir seçenektir. Titanyum işlenmesi zordur. Düşük ısı iletkenliği, kesme takımlarının daha hızlı aşınmasına neden olur ve işlenme sırasında ısı yönetimi daha zorlu bir süreçtir. CNC parametreleri dikkatle ayarlanmalıdır ve çevrim süreleri genellikle daha uzundur. Ham titanyumun maliyeti de paslanmaz çelikten daha yüksektir.
Seramik bağlantılar, özgün bir görünüm ve çizilmeye karşı direnç sunar; ancak malzeme kırılgandır. Montaj sırasında ya da darbe sonrası çatlayabilir; bu da işlem ve red oranı riskini artırır. Karbon fiber hafif ve görsel olarak özgün bir yapıya sahiptir; ancak mekanik davranışı metalden farklıdır, bu yüzden bağlantı tasarımı ve pim kilitleme sistemi yeniden düşünülmelidir. Bakır alaşımları ve alüminyum işlenmesi kolaydır; ancak korozyon direnci daha zayıftır ve bu nedenle kullanım alanları sınırlıdır.
Bu malzemelerden hiçbiri otomatik olarak daha iyi değildir. Doğru seçim, tasarım amacına, hedef fiyata ve bilekliğin nasıl takılacağına bağlıdır.
| Malzeme veya işlem | Göreli Maliyet | Ana mukavemet | Ana sınırlama |
|---|---|---|---|
| 304 Paslanmaz Çelik | Aşağı | İşlemesi kolay, düşük maliyetli | Orta düzeyde korozyon dayanımı |
| 316L Paslanmaz Çelik | Orta düzey | Korozyon direnci, kararlı yüzey işlemi | Biraz daha yüksek maliyetli |
| Titanyum | Daha yüksek | Hafif, hiperalerjenik | İşlemesi zor, takım aşınması |
| Seramik | Daha yüksek | Ayırt edici görünüm, çizilmeye dayanıklı | Kırılgan, montaj riski |
| Pvd kaplama | Orta düzey | Renk seçenekleri, yüzey sertliği | Yapışma, ön işlemeye bağlıdır |
| CNC makineleme | Orta ile Yüksek | Kesinlik, karmaşık şekiller | Daha yüksek birim maliyeti, parça başına daha yavaş üretim |
İmalat Yöntemlerinin Maliyet Denklemini Nasıl Değiştirdiği
Kalıp basma, yüksek hacimli üretimi destekler. Kalıp başlangıçta daha pahalıdır ancak hacim arttıkça birim maliyet düşer. İlerlemeli bir kalıp, bağlantıları sürekli bir sırayla şekillendirir, keser ve deler; bu da çevrim süresini düşük tutar. Karşılığında kalıp zamanla aşınır ve boyutsal kayma izlenmelidir.
CNC işlemenin esnekliği daha yüksektir. Özel takımlara gerek kalmadan karmaşık bağlantı geometrisini işleyebilir ve dar toleransları iyi korur. Dezavantajı ise hız ve maliyettir. CNC, parça başına daha yavaştır ve yüksek hacimlerde daha masraflıdır. Düşük-orta hacimli üretimlerde, karmaşık şekillerde veya dar tolerans gerektiren parçalarda en mantıklı seçenektir.
Bu iki yöntem birbirini dışlamaz. Birçok bileklik projesinde düz bağlantılar için kalıp basma, karmaşık veya düşük hacimli bileşenler için ise CNC kullanılır. Maliyet denklemi, bu yöntemlerin nasıl birleştirildiğine ve her adımın ne kadar iyi kontrol edildiğine bağlıdır.
Malzeme Seçimi Nedeniyle Yeniden İşleme Zorunluluğu Oluşan Bir Sahada Vaka
Bir marka, bir bileklik partisi için daha düşük maliyetli bir bakır alaşımı seçti. Numuneler görünüş kontrolünü geçti ve üretim başladı. İlk sevkiyatların ardından kullanıcılar, ter maruziyeti sonrası kenarlarda renk değişimi ve soyulma yaşadıklarını bildirdi. Yüzey işlemi, alt tabakaya iyi yapışmamıştı.
Araştırma, sorunun yalnızca yüzey işleminden kaynaklanmadığını ortaya koydu. Sorun, gerçek kullanım koşullarında birlikte doğrulanmamış olan alaşım ile seçilen kaplama arasındaki etkileşimden kaynaklanıyordu. Marka, 316L paslanmaz çelik kullanmaya geçti ve yüzey işlemini gözden geçirdi; bu durumda sorun ortadan kalktı.
Ders açık ve netti. Malzeme ile kaplama ayrı ayrı değil, bir sistem olarak test edilmelidir. Bir alt tabakada iyi performans gösteren bir kaplama, başka bir alt tabakada farklı davranabilir ve bu fark genellikle ürün sahada kullanılmaya başlandıktan sonra ortaya çıkar.
Dayanıklılığı Gerçekten Ne Belirler
Dayanıklılık, sadece temel malzemeyle ilgili değildir. Bağlantı parçalarının birbirine oturma toleransları, pimlerin sertliği, yüzey işleyiş kalitesi ve monte edilmiş fonksiyonu, bir bilekliğin ne kadar süre dayanacağını belirler. İyi malzemeden yapılmış ancak gevşek toleranslara sahip bir bileklik, işlem kontrolü daha kararlı olan, ancak daha basit bir malzemeden üretilen bir bilekliğe kıyasla daha erken gürültü yapmaya ve düzensiz aşınmaya başlayabilir.
Malzeme sınıfını yalnızca görünüm değil, beklenen aşınma koşullarına göre seçin.
Yüzey işlemi yapışmasını gerçek alt tabaka üzerinde doğrulayın.
En olumsuz bağlantı kombinasyonlarını da dikkate alacak şekilde tolerans aralıkları belirleyin.
Bireysel bağlantı parçaları yerine, monte edilmiş bileklikleri hareket kabiliyeti ve boşluk açısından test edin.
Pim sertliğini ve delik geometrisini onaylı numuneye göre kontrol edin.
Malzeme seçimleri her zaman maliyet, işlenebilirlik ve uzun vadeli aşınma arasında bir denge gerektirir. Burriva, tam adıyla Baoruihua (Dongguan) Precision Technology Co., Ltd., Dongguan merkezinden OEM saat bileşenleri üzerine çalışmaktadır; bileklik üretimi ise CNC frezeleme, presleme, otomatik parlatma ve boyutsal muayeneyi kapsar. Bileklik programı için malzeme seçeneklerini değerlendiren markalar, sınıf seçimi, yüzey işlem gereksinimleri ve farklı seçimlerin fiyat ve dayanıklılık üzerindeki etkileri hakkında görüşmek üzere iletişime geçebilir.