
 EN
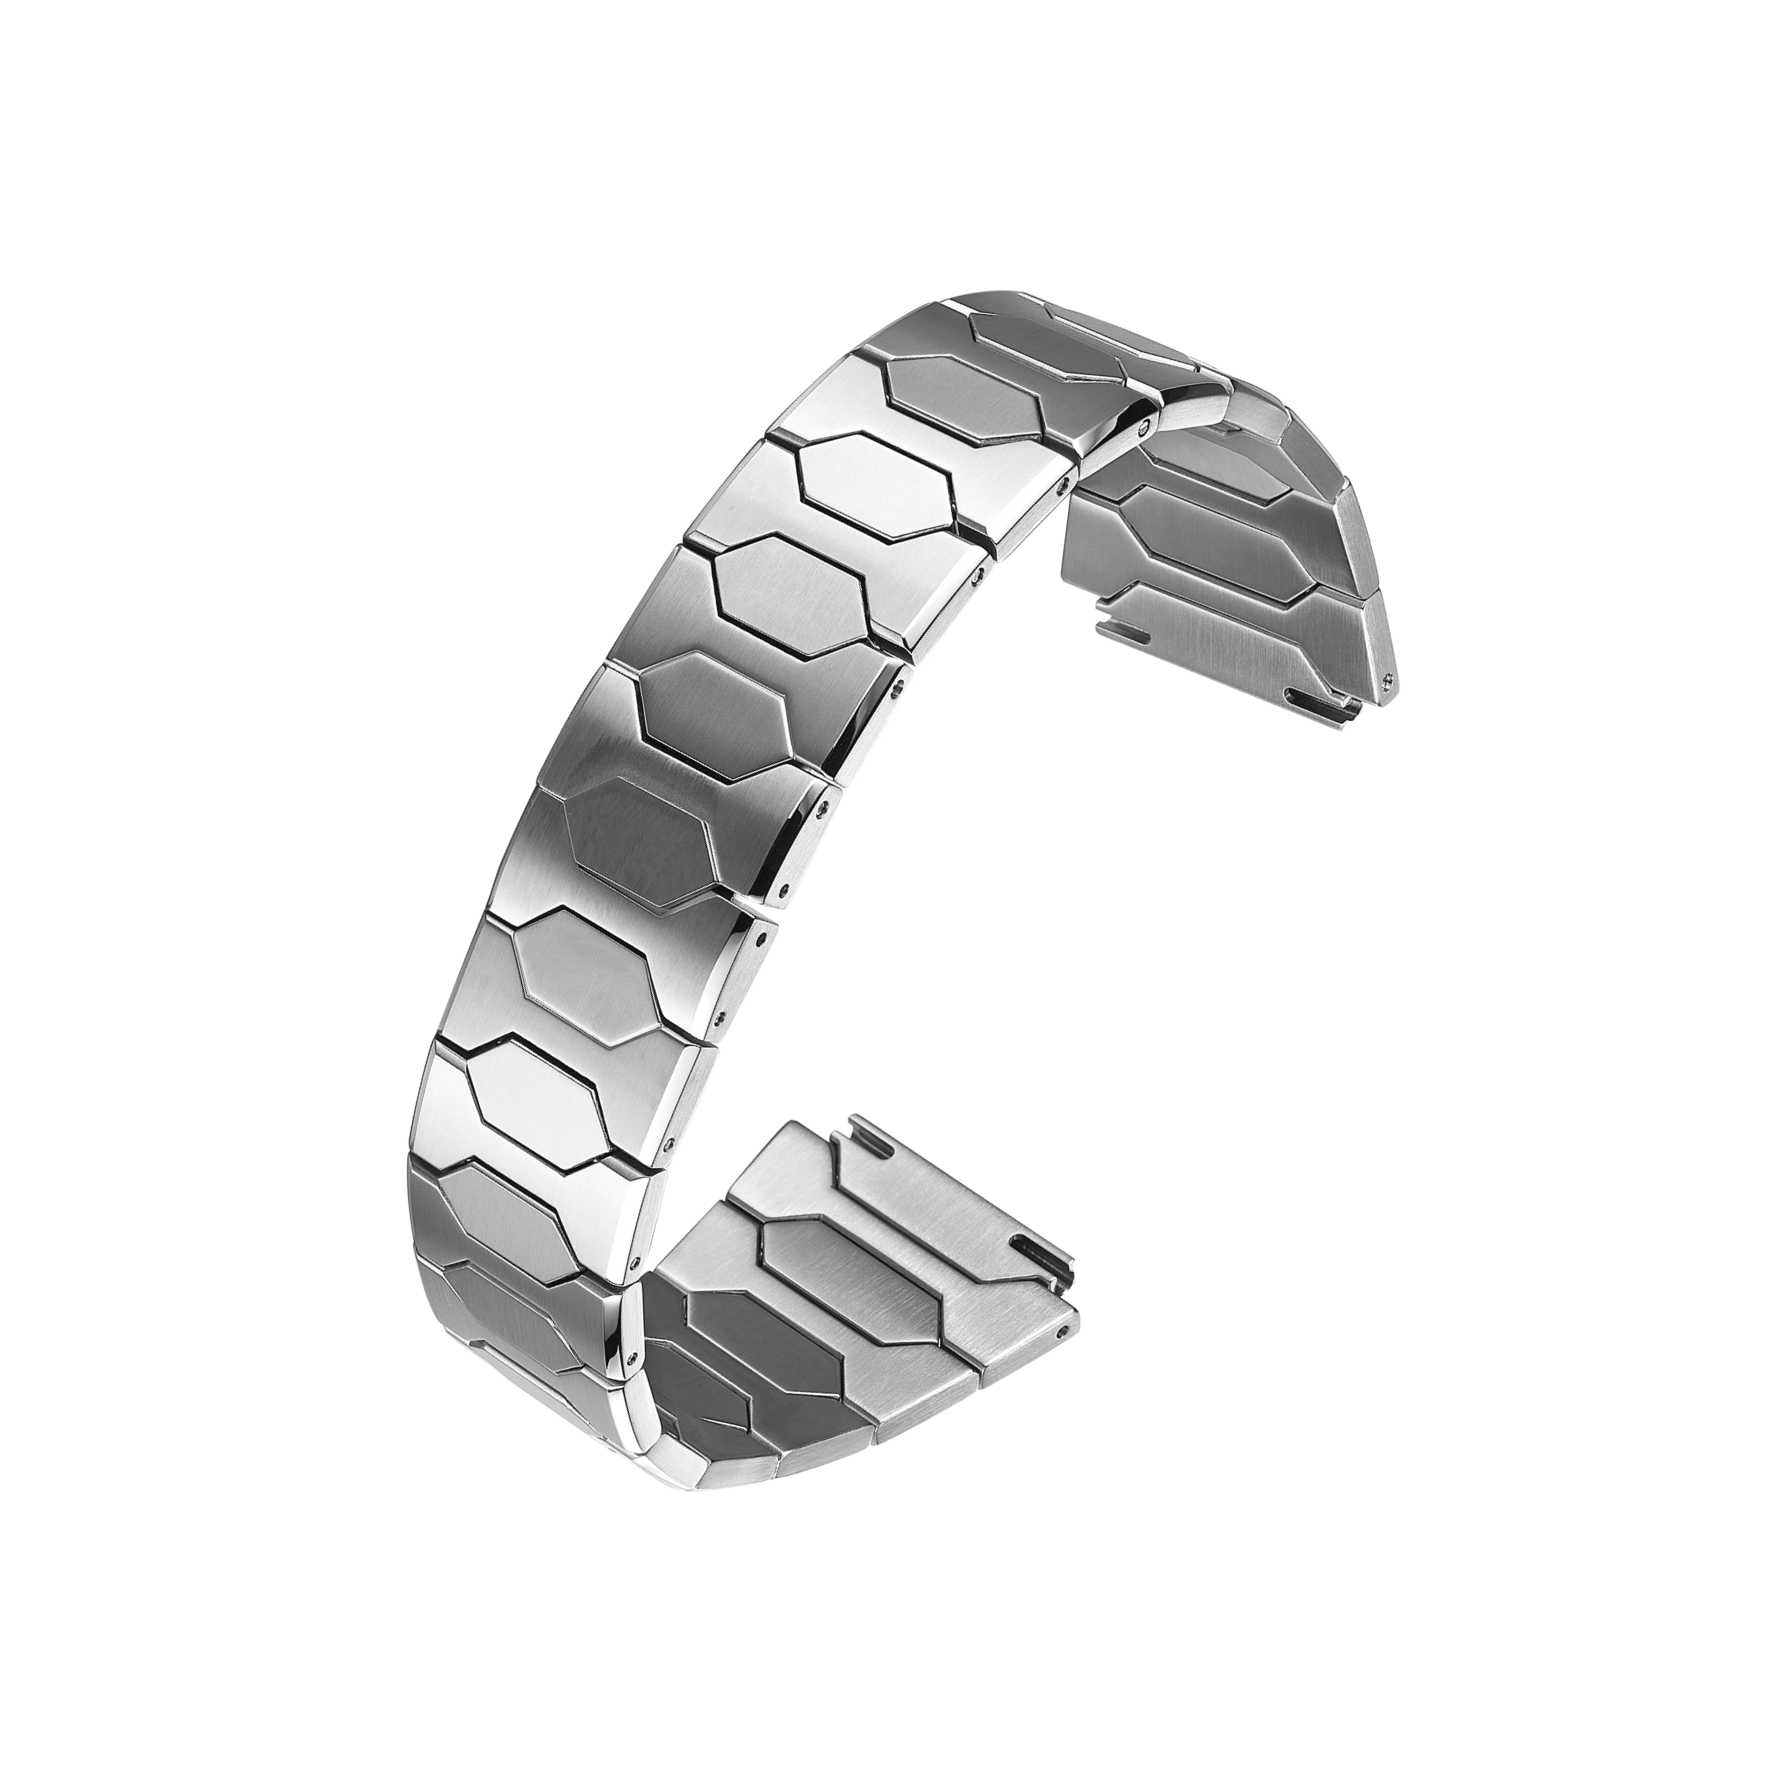
Een armbandofferte komt zelden neer op één enkel bedrag. Het prijsverschil tussen twee leveranciers is meestal terug te voeren op de materiaalkwaliteit, de bewerkingsmoeilijkheid, de oppervlaktebehandeling en het schakelontwerp. Twee armbanden die er identiek uitzien op een tekening, kunnen sterk verschillen in prijs zodra het materiaal verandert.
Roestvast staal is het gebruikelijke uitgangspunt. Het is goed verkrijgbaar, bewerkbaar op voorspelbare wijze en geschikt voor oppervlaktebehandeling. Zodra een leverancier overstapt van 304 naar 316L, of van roestvast staal naar titanium, verschuift de kostenstructuur. Deze verschuiving houdt niet alleen verband met de grondstofprijs, maar ook met gereedschapsverslet, cyclustijd, afvalpercentage en de inspanning voor de afwerking.
Daarom behoren materiaalkeuzes tot het vroege specificatiegesprek, niet tot een laatste ronde voor kostenverlaging. Op het moment dat de gereedschappen zijn gefreesd, betekent een wijziging van het basismateriaal dat elke downstreamstap opnieuw moet worden gevalideerd.
Roestvast staal: Niet alle kwaliteitsgraden zijn gelijk
Roestvrij staal is niet één materiaal. 304 en 316L zijn de twee meest gebruikte kwaliteiten bij armbandproductie. 304 is goedkoper en presteert voldoende onder normale omstandigheden. 316L bevat molybdeen, wat de corrosieweerstand verbetert en beter presteert bij zoutneveltesten en bij blootstelling aan zweet.
Voor de meeste horlogearmbanden is 316L de praktische standaard. Het bewerkt voorspelbaar, polijst en borstelt consistent, en blijft stabiel over productiepartijen heen. Daarom wordt de hogere prijs meestal gecompenseerd door een lagere afkeurgraad, wat een deel van het prijsverschil in materiaalkosten kan opheffen.
Prijsverschillen binnen roestvrij staal ontstaan op verschillende punten. De kwaliteit zelf, de complexiteit van het schakelontwerp, de vereiste oppervlakteafwerking en de productiemethode spelen allemaal een rol. Een spiegelglansafwerking vergt meer arbeid dan een geborstelde afwerking. Een meerdelig schakelmontage met strakke toleranties vergt meer bewerkingstijd dan een eenvoudige platte schakel.
Titanium en alternatieve materialen: hogere kosten, andere afwegingen
Titaniumarmbanden liggen lichter op de pols en zijn hypoallergeen, wat ze aantrekkelijk maakt voor bepaalde merkposities. Titanium is moeilijker te bewerken. De lage warmtegeleidingscoëfficiënt slijt snijgereedschap sneller, en warmtebeheersing tijdens het bewerken is veeleisender. CNC-instellingen moeten zorgvuldig worden gecontroleerd, en cyclus tijden zijn vaak langer. Ruw titanium is ook duurder dan roestvrij staal.
Ceramische schakels bieden een onderscheidende uitstraling en zijn krasbestendig, maar het materiaal is broos. Het kan splinteren tijdens montage of na impact, wat het risico op beschadiging en afkeuring verhoogt. Koolstofvezel is licht en visueel onderscheidend, maar zijn structureel gedrag verschilt van metaal, dus ontwerp van schakels en penverbindingen moet opnieuw worden overwogen. Koperlegeringen en aluminium zijn gemakkelijker te bewerken, maar bieden minder corrosiebestendigheid, wat beperkt waar ze zinvol zijn.
Geen van deze materialen is automatisch beter. De juiste keuze hangt af van het ontwerpdoel, de doelprijs en hoe de armband zal worden gedragen.
| Materiaal of proces | Relatieve kosten | Belangrijkste sterkte | Belangrijkste beperking |
|---|---|---|---|
| 304 roestvast staal | Lager | Makkelijk te bewerken, lage kosten | Matige corrosiebestendigheid |
| van roestvrij staal | Matig | Corrosiebestendigheid, stabiele afwerking | Iets hogere kosten |
| Titanium | Hoger | Licht, hypoallergeen | Moeilijker te bewerken, gereedschapsversleten |
| Keramisch | Hoger | Onderscheidende uitstraling, krasbestendigheid | Breekbaar, risico bij montage |
| Pvd coating | Matig | Kleuropties, oppervlaktehardheid | Hechting is afhankelijk van voorbehandeling |
| Cnc machineren | Matig tot hoog | Precisie, complexe vormen | Hogere stukkosten, langzamer per onderdeel |
Hoe productiemethodes de kostenvergelijking veranderen
Stansen is geschikt voor productie in grote volumes. De mal is duurder bij aanvang, maar de kosten per stuk dalen naarmate het volume stijgt. Een progressieve mal kan schakels in een continue reeks vormen, snijden en ponsen, waardoor de cyclusduur laag blijft. Het nadeel is dat de mal met de tijd slijt en dimensionele afwijkingen moeten worden bewaakt.
CNC-bewerking biedt meer flexibiliteit. Het verwerkt complexe schakelgeometrieën zonder speciale gereedschappen en houdt nauwe toleranties goed aan. Het nadeel is de snelheid en de kosten. CNC is langzamer per onderdeel en duurder bij grote volumes. Het is het meest geschikt voor productie in lage tot middelmatige volumes, complexe vormen of onderdelen die nauwe toleranties vereisen.
De twee methodes sluiten elkaar niet uit. Veel armbandprojecten gebruiken stansen voor platte schakels en CNC voor complexe of kleinvolumeproducten. De kostenvergelijking hangt af van hoe deze methodes worden gecombineerd en hoe goed elke stap wordt gecontroleerd.
Een praktijkgeval waarbij materiaalkeuze herwerkzaamheid veroorzaakte
Een merk koos een goedkoper koperlegering voor een partij armbanden. De monsters voldeden aan de uiterlijke eisen en de productie begon. Na de eerste zendingen meldden gebruikers verkleuring en afschilfering langs de randen na blootstelling aan zweet. De oppervlaktebehandeling had zich niet goed aan de ondergrond gebonden.
Het onderzoek onthulde dat het probleem niet alleen lag bij het afwerkingsproces. Het betrof de combinatie van het legeringstype en de gekozen coating, die niet samen waren gevalideerd onder realistische draagomstandigheden. Het merk stapte over op 316L-roestvrij staal en herzag de oppervlaktebehandeling; daarna verdween het probleem.
De les was duidelijk: materiaal en coating moeten als één systeem worden getest, niet afzonderlijk. Een coating die uitstekend presteert op één ondergrond kan zich anders gedragen op een andere ondergrond, en dat verschil wordt meestal pas duidelijk nadat het product in gebruik is.
Wat duurzaamheid werkelijk bepaalt
Duurzaamheid gaat niet alleen over het basismateriaal. Passingen tussen schakels, pinhardheid, kwaliteit van de oppervlakteafwerking en functionele prestaties na montage bepalen allemaal hoe lang een armband standhoudt. Een armband vervaardigd uit hoogwaardig materiaal, maar met ruime passingen, kan eerder rammelen en ongelijkmatig slijten dan een armband van een bescheidener materiaal met stabiele procescontrole.
Kies de materiaalkwaliteit op basis van de verwachte slijtageomstandigheden, niet alleen op basis van het uiterlijk.
Controleer de hechting van de oppervlaktebehandeling op het daadwerkelijke substraat.
Stel tolerantievensters vast die rekening houden met de meest ongunstige combinaties van schakels.
Test gemonteerde armbanden op beweeglijkheid en speling, niet alleen afzonderlijke schakels.
Controleer de pinhardheid en de gatgeometrie ten opzichte van het goedgekeurde monster.
Materiaalkeuzes impliceren altijd een afweging tussen kosten, bewerkbaarheid en langdurige slijtage. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., produceert OEM-horlogecomponenten vanuit haar vestiging in Dongguan; de armbandproductie omvat CNC-freesbewerking, stansen, geautomatiseerd polijsten en dimensionele inspectie. Merken die materiaalopties overwegen voor een armbandprogramma kunnen contact opnemen om te bespreken welke kwaliteitsklasse geschikt is, welke afwerkingseisen van toepassing zijn en hoe verschillende keuzes van invloed zijn op prijs en duurzaamheid.