
 EN
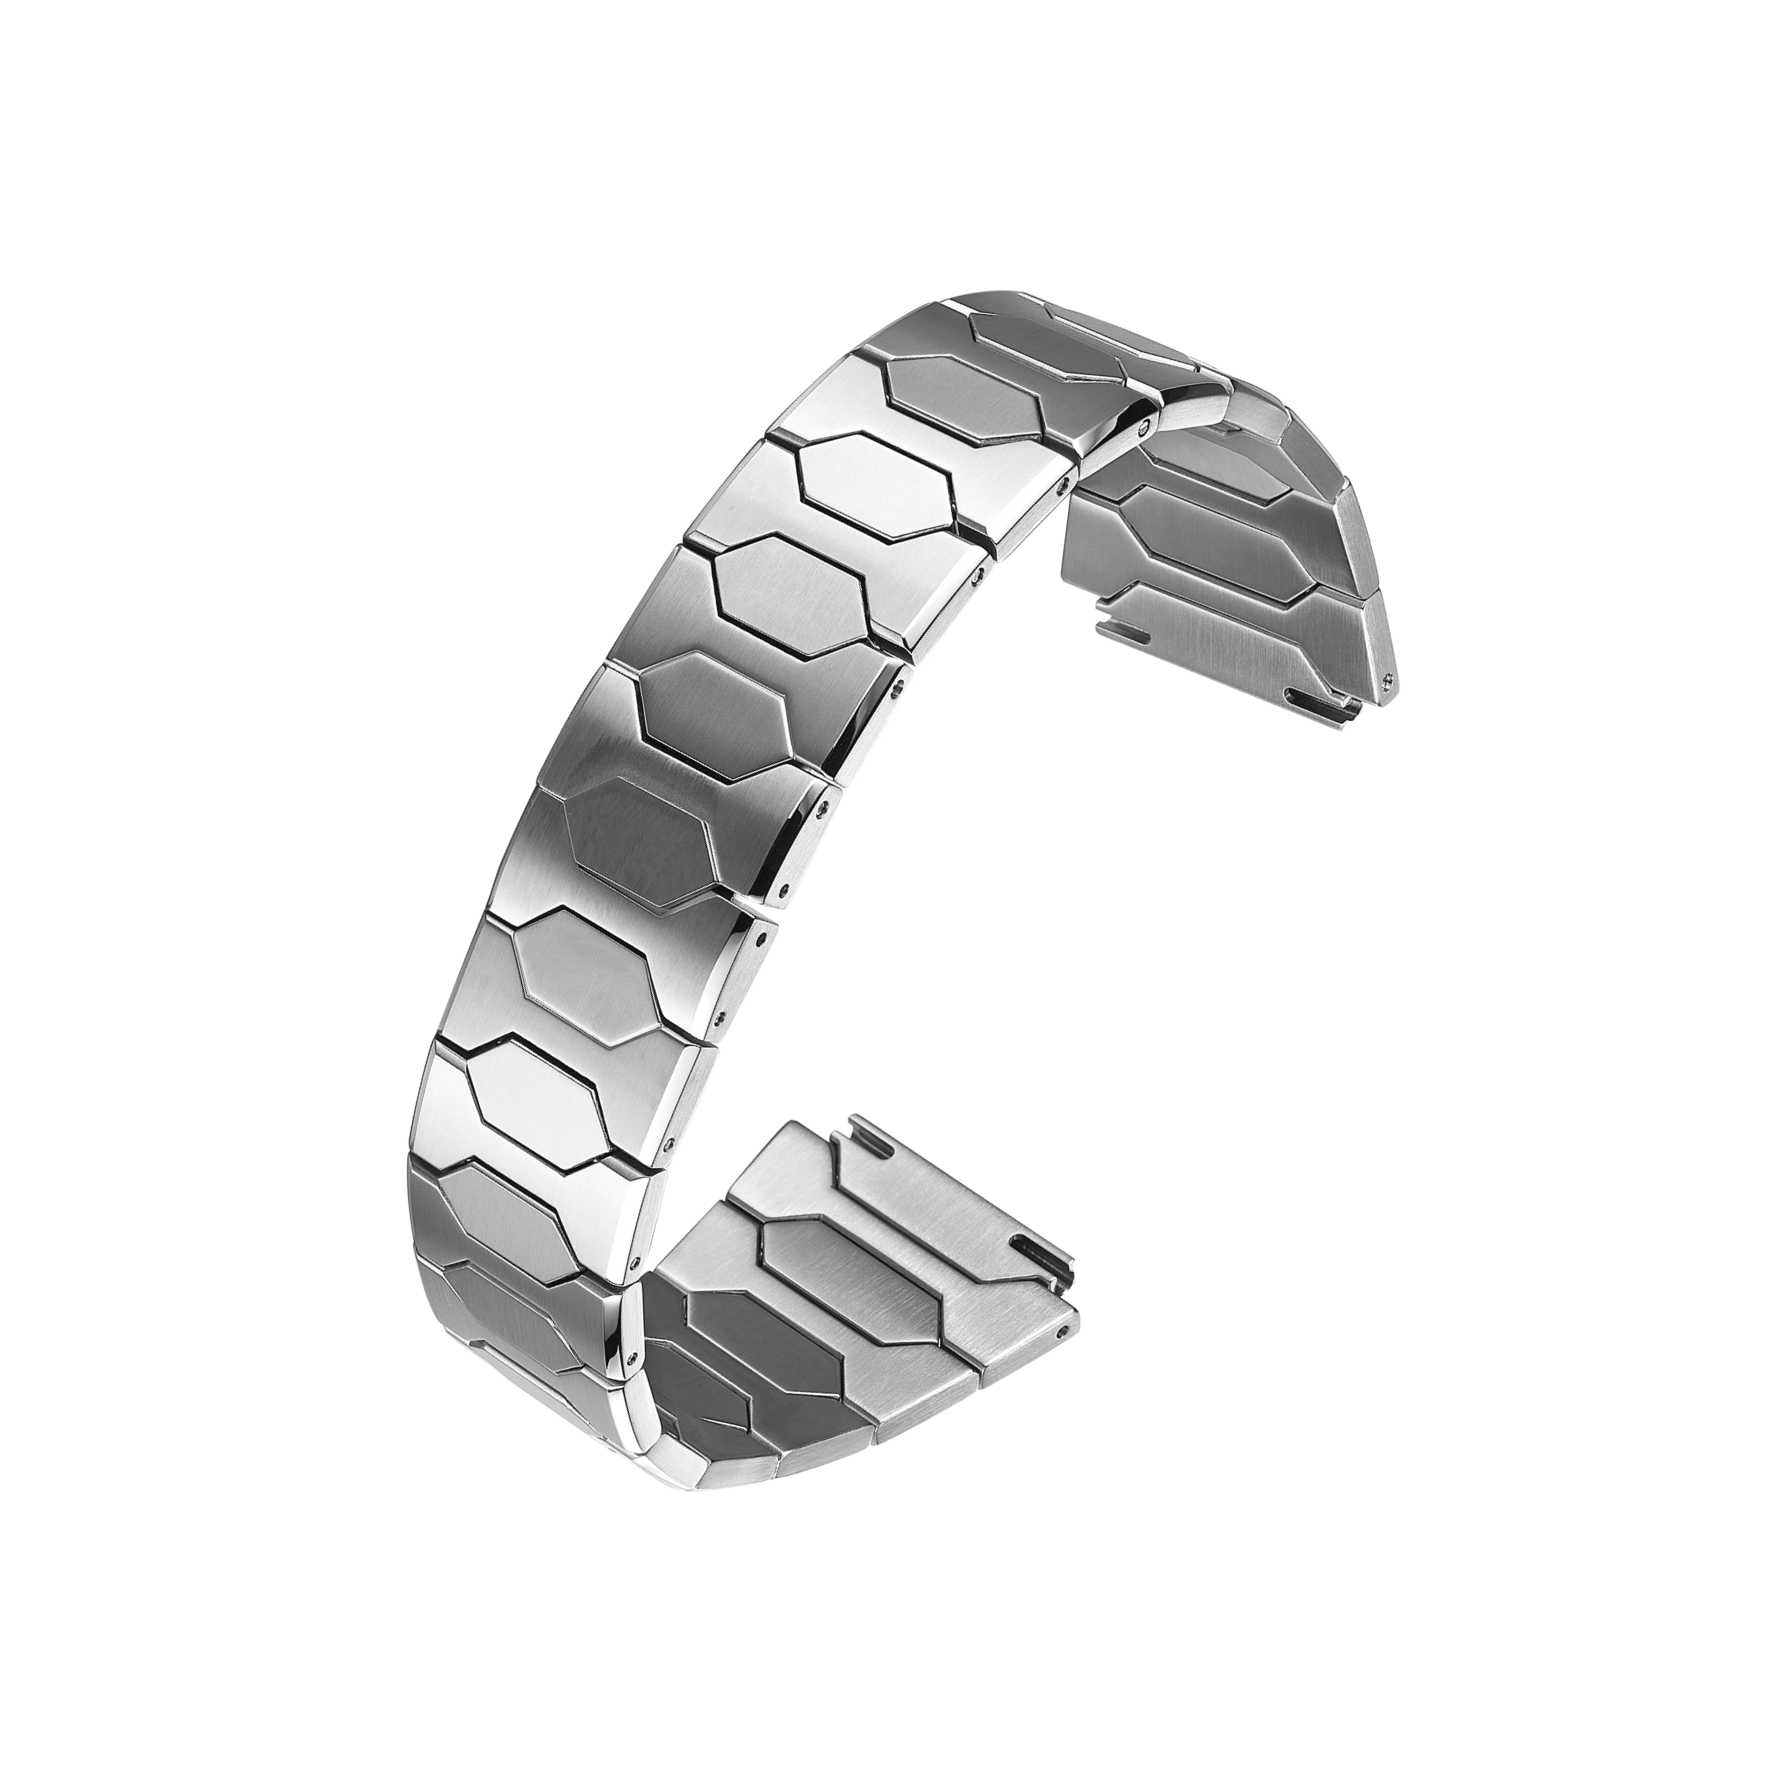
قیمتگذاری دستبند معمولاً به یک عدد منفرد ختم نمیشود. تفاوت قیمتی بین دو تأمینکننده اغلب ریشه در درجهی جنس، سختی ماشینکاری، پرداخت سطحی و طراحی حلقهها دارد. دو دستبند که در نقشه یکسان به نظر میرسند، پس از تغییر جنس، ممکن است قیمتهای بسیار متفاوتی داشته باشند.
فولاد ضدزنگ نقطهی شروع رایج است. این جنس بهراحتی در دسترس است، پیشبینیپذیر ماشینکاری میشود و پرداخت سطحی روی آن بهخوبی انجام میگیرد. هنگامی که تأمینکننده از درجهی ۳۰۴ به ۳۱۶L یا از فولاد ضدزنگ به تیتانیوم منتقل میشود، ساختار هزینه تغییر میکند. این تغییر تنها مربوط به قیمت جنس اولیه نیست، بلکه شامل سایش ابزار، زمان چرخه، نرخ ضایعات و تلاش لازم برای پرداخت نهایی نیز میشود.
به همین دلیل تصمیمات مربوط به مواد اولیه باید در ابتدای گفتوگوی مشخصات انجام شود، نه در مرحلهٔ پایانی کاهش هزینهها. زمانی که قالبها ساخته شدهاند، تغییر جنس پایه به معنای بازاعتبارسنجی تمام مراحل بعدی است.
فولاد ضدزنگ: همهٔ درجات آن یکسان نیستند
فولاد ضدزنگ یک مادهٔ واحد نیست. درجههای ۳۰۴ و ۳۱۶L رایجترین انواع آن در ساخت بند ساعت هستند. قیمت درجهٔ ۳۰۴ کمتر است و در شرایط عادی عملکرد مناسبی دارد. درجهٔ ۳۱۶L حاوی مولیبدن است که مقاومت در برابر خوردگی را بهبود میبخشد و در آزمونهای پاشش نمک و در برابر تعریق پوست عملکرد بهتری دارد.
برای اکثر بندهای ساعت، درجهٔ ۳۱۶L استاندارد عملی است. این جنس بهصورت قابلپیشبینی ماشینکاری میشود، رویههای صیقلدهی و برسزنی روی آن یکنواخت است و در دفعات تولید مختلف نیز پایداری خوبی دارد. به همین دلیل قیمت بالاتر آن معمولاً با نرخ رد کمتری همراه است که بخشی از تفاوت هزینهٔ مواد اولیه را جبران میکند.
تفاوتهای هزینه در فولاد ضدزنگ از چند منبع نشأت میگیرد: درجه فولاد، پیچیدگی طراحی حلقهها، الزامات پرداخت سطحی و روش تولید—همه این عوامل نقش دارند. پرداخت آینهای سطح نسبت به پرداخت مات بیشترین زمان کار را میطلبد. مونتاژ حلقههای چندقطعهای با تلرانسهای بسیار دقیق، زمان ماشینکاری بیشتری نسبت به حلقههای تخت ساده مصرف میکند.
بندهای تیتانیومی و مواد جایگزین: هزینه بالاتر، اما تعادلهای متفاوت
بندهای تیتانیومی وزن سبکتری روی مچ دارند و از نظر آلرژیک بیخطرند؛ بنابراین برای موقعیتهای خاص برند جذاب هستند. ماشینکاری تیتانیوم دشوارتر است. هدایت حرارتی پایین آن باعث سایش سریعتر ابزارهای برش میشود و مدیریت حرارت در حین ماشینکاری نیازمند دقت بیشتری است. پارامترهای ماشینافزار کنترلشده عددی (CNC) باید با احتیاط تنظیم شوند و زمان چرخههای تولید اغلب طولانیتر است. همچنین قیمت مواد اولیه تیتانیوم از فولاد ضدزنگ بالاتر است.
پیوندهای سرامیکی ظاهری متمایز و مقاوم در برابر خراش ارائه میدهند، اما این ماده شکننده است. ممکن است در حین مونتاژ یا پس از برخورد ترکخورده یا شکسته شود که این امر خطرات مربوط به دستزدن و رد شدن محصول را افزایش میدهد. فیبر کربن سبک و از نظر بصری متمایز است، اما رفتار سازهای آن با فلز متفاوت است؛ بنابراین طراحی پیوندها و قفلشدن پین نیازمند بازنگری است. آلیاژهای مس و آلومینیوم ماشینکاری آسانتری دارند اما مقاومت ضعیفتری در برابر خوردگی ارائه میکنند که این امر محدودیتهایی در کاربردهای مناسب آنها ایجاد میکند.
هیچیک از این مواد بهطور خودکار برتر نیستند. انتخاب مناسب بستگی به هدف طراحی، قیمت هدف و نحوه پوشیدن بازوبند دارد.
| ماده یا فرآیند | هزینه نسبی | قدرت اصلی | محدودیت اصلی |
|---|---|---|---|
| فولاد ضد زنگ 304 | پایینتر | ماشینکاری آسان، هزینه پایین | مقاومت متوسط در برابر خوردگی |
| 316L استیل ضد زنگ | متوسط | مقاومت در برابر خوردگی، پایداری در پرداخت نهایی | هزینه کمی بالاتر |
| تیتانیوم | بالاتر | سبک، ضدحساسیت | ماشینکاری سختتر، سایش ابزار |
| سرامیک | بالاتر | ظاهر متمایز، مقاومت در برابر خراش | شکننده، خطر در مونتاژ |
| پوششدهی PVD | متوسط | گزینههای رنگ، سختی سطح | چسبندگی به پیشپردازش بستگی دارد |
| ماشینکاری CNC | متوسط تا زیاد | دقت، اشکال پیچیده | هزینهٔ واحد بالاتر، زمان تولید هر قطعه کندتر |
روشهای تولید چگونه معادلهٔ هزینه را تغییر میدهند
فشاردهی (استمپینگ) برای تولید حجم بالا مناسب است. هزینهٔ قالب در ابتدا بیشتر است، اما هزینهٔ هر واحد با افزایش حجم تولید کاهش مییابد. یک قالب پیشرونده میتواند در یک دنبالهٔ پیوسته، حلقهها را شکل دهد، ببرد و سوراخ کند که این امر زمان چرخه را پایین نگه میدارد. عیب آن این است که قالب با گذشت زمان فرسوده میشود و باید انحراف ابعادی را بهطور مداوم نظارت کرد.
ماشینکاری CNC انعطافپذیری بیشتری ارائه میدهد. این روش اشکال پیچیدهٔ حلقه را بدون نیاز به ابزارهای اختصاصی پردازش میکند و توانایی نگهداری دقتهای بسیار بالا را دارد. نقطهٔ ضعف آن سرعت پایینتر و هزینهٔ بالاتر است. ماشینکاری CNC برای هر قطعه کندتر و در تولید حجم بالا گرانتر است. این روش بیشترین منطق را برای تولید حجم پایین تا متوسط، اشکال پیچیده یا قطعاتی که نیازمند دقتهای بسیار بالا هستند، دارد.
این دو روش با یکدیگر در تضاد نیستند. بسیاری از پروژههای بازوبند از حکاکی برای حلقههای تخت و از ماشینکاری کنترلشده با کامپیوتر (CNC) برای اجزای پیچیده یا کمحجم استفاده میکنند. معادله هزینه به نحوه ترکیب این روشها و میزان کنترل دقیق هر مرحله بستگی دارد.
موردی میدانی که در آن انتخاب جنس ماده منجر به انجام مجدد کار شد
یک برند آلیاژ مس ارزانتری را برای تولید دستهای از بازوبندها انتخاب کرد. نمونهها از بازرسی ظاهری عبور کردند و تولید آغاز گردید. پس از اولین محمولهها، کاربران گزارش دادند که پس از قرار گرفتن در معرض عرق، در لبهها تغییر رنگ و جداشدن لایه روکش مشاهده میشود. پوشش سطحی به زیرلایه چسبیده نشده بود.
بررسی نشان داد که مشکل تنها فرآیند پایانی نبود، بلکه ترکیب خاص این آلیاژ با پوشش انتخابشده بود که تحت شرایط واقعی استفاده آزمایش نشده بود. برند به فولاد ضدزنگ ۳۱۶L تغییر کرد و پوشش سطحی را بازنگری نمود؛ پس از آن این مشکل رفع شد.
درس ساده بود. ماده و پوشش باید بهصورت یک سیستم، نه جداگانه، آزمایش شوند. پوششی که روی یک زیرلایه عملکرد خوبی دارد ممکن است روی زیرلایهای دیگر رفتار متفاوتی از خود نشان دهد و این تفاوت معمولاً پس از قرار گرفتن محصول در محیط واقعی آشکار میشود.
آنچه واقعاً مقاومت را تعیین میکند
مقاومت تنها به مادهٔ پایه مربوط نمیشود. تحملهای اتصال، سختی پینها، کیفیت پرداخت سطحی و عملکرد مجموعهٔ مونتاژشده همه در مدتزمانی که یک بازوبند تحمل میکند نقش دارند. بازوبندی که از مادهای خوب ساخته شده اما تحملهای شلی دارد ممکن است زودتر از بازوبندی که از مادهای متوسطتر اما با کنترل فرآیند پایدار ساخته شده، صدای جرقه و سایش نامنظم ایجاد کند.
درجهٔ ماده را با شرایط سایشی پیشبینیشده، نه فقط با ظاهر آن، تطبیق دهید.
چسبندگی پرداخت سطحی را روی زیرلایهٔ واقعی تأیید کنید.
پنجرههای تحمل را طوری تنظیم کنید که ترکیبات بدترین حالت اتصالات را در نظر بگیرند.
برای بررسی انعطافپذیری و بازی (play)، بازوبندهای مونتاژشده را آزمایش کنید، نه فقط اتصالات تکی.
سختی پینها و هندسهٔ سوراخها را در مقایسه با نمونهٔ تأییدشده بررسی کنید.
تصمیمگیری در مورد مواد همیشه شامل تعادل بین هزینه، قابلیت ماشینکاری و سایش بلندمدت است. برِویوا، که مخفف شرکت فناوری دقیق باورُیهوا (دونگقوان) المحدود است، در پایگاه دونگقوان خود بر روی اجزای ساعتهای سفارشی تولیدشده توسط سازندگان اصلی کار میکند؛ تولید بند ساعت این شرکت شامل فرزکاری سیانسی، قالبزنی، صیقلکاری خودکار و بازرسی ابعادی میشود. برندهایی که در حال بررسی گزینههای مواد برای برنامهٔ بند ساعت هستند میتوانند برای بحث دربارهٔ انتخاب درجهٔ فولاد، الزامات سطح پرداخت و تأثیر گزینههای مختلف بر قیمت و دوام با این شرکت تماس بگیرند.