
 EN
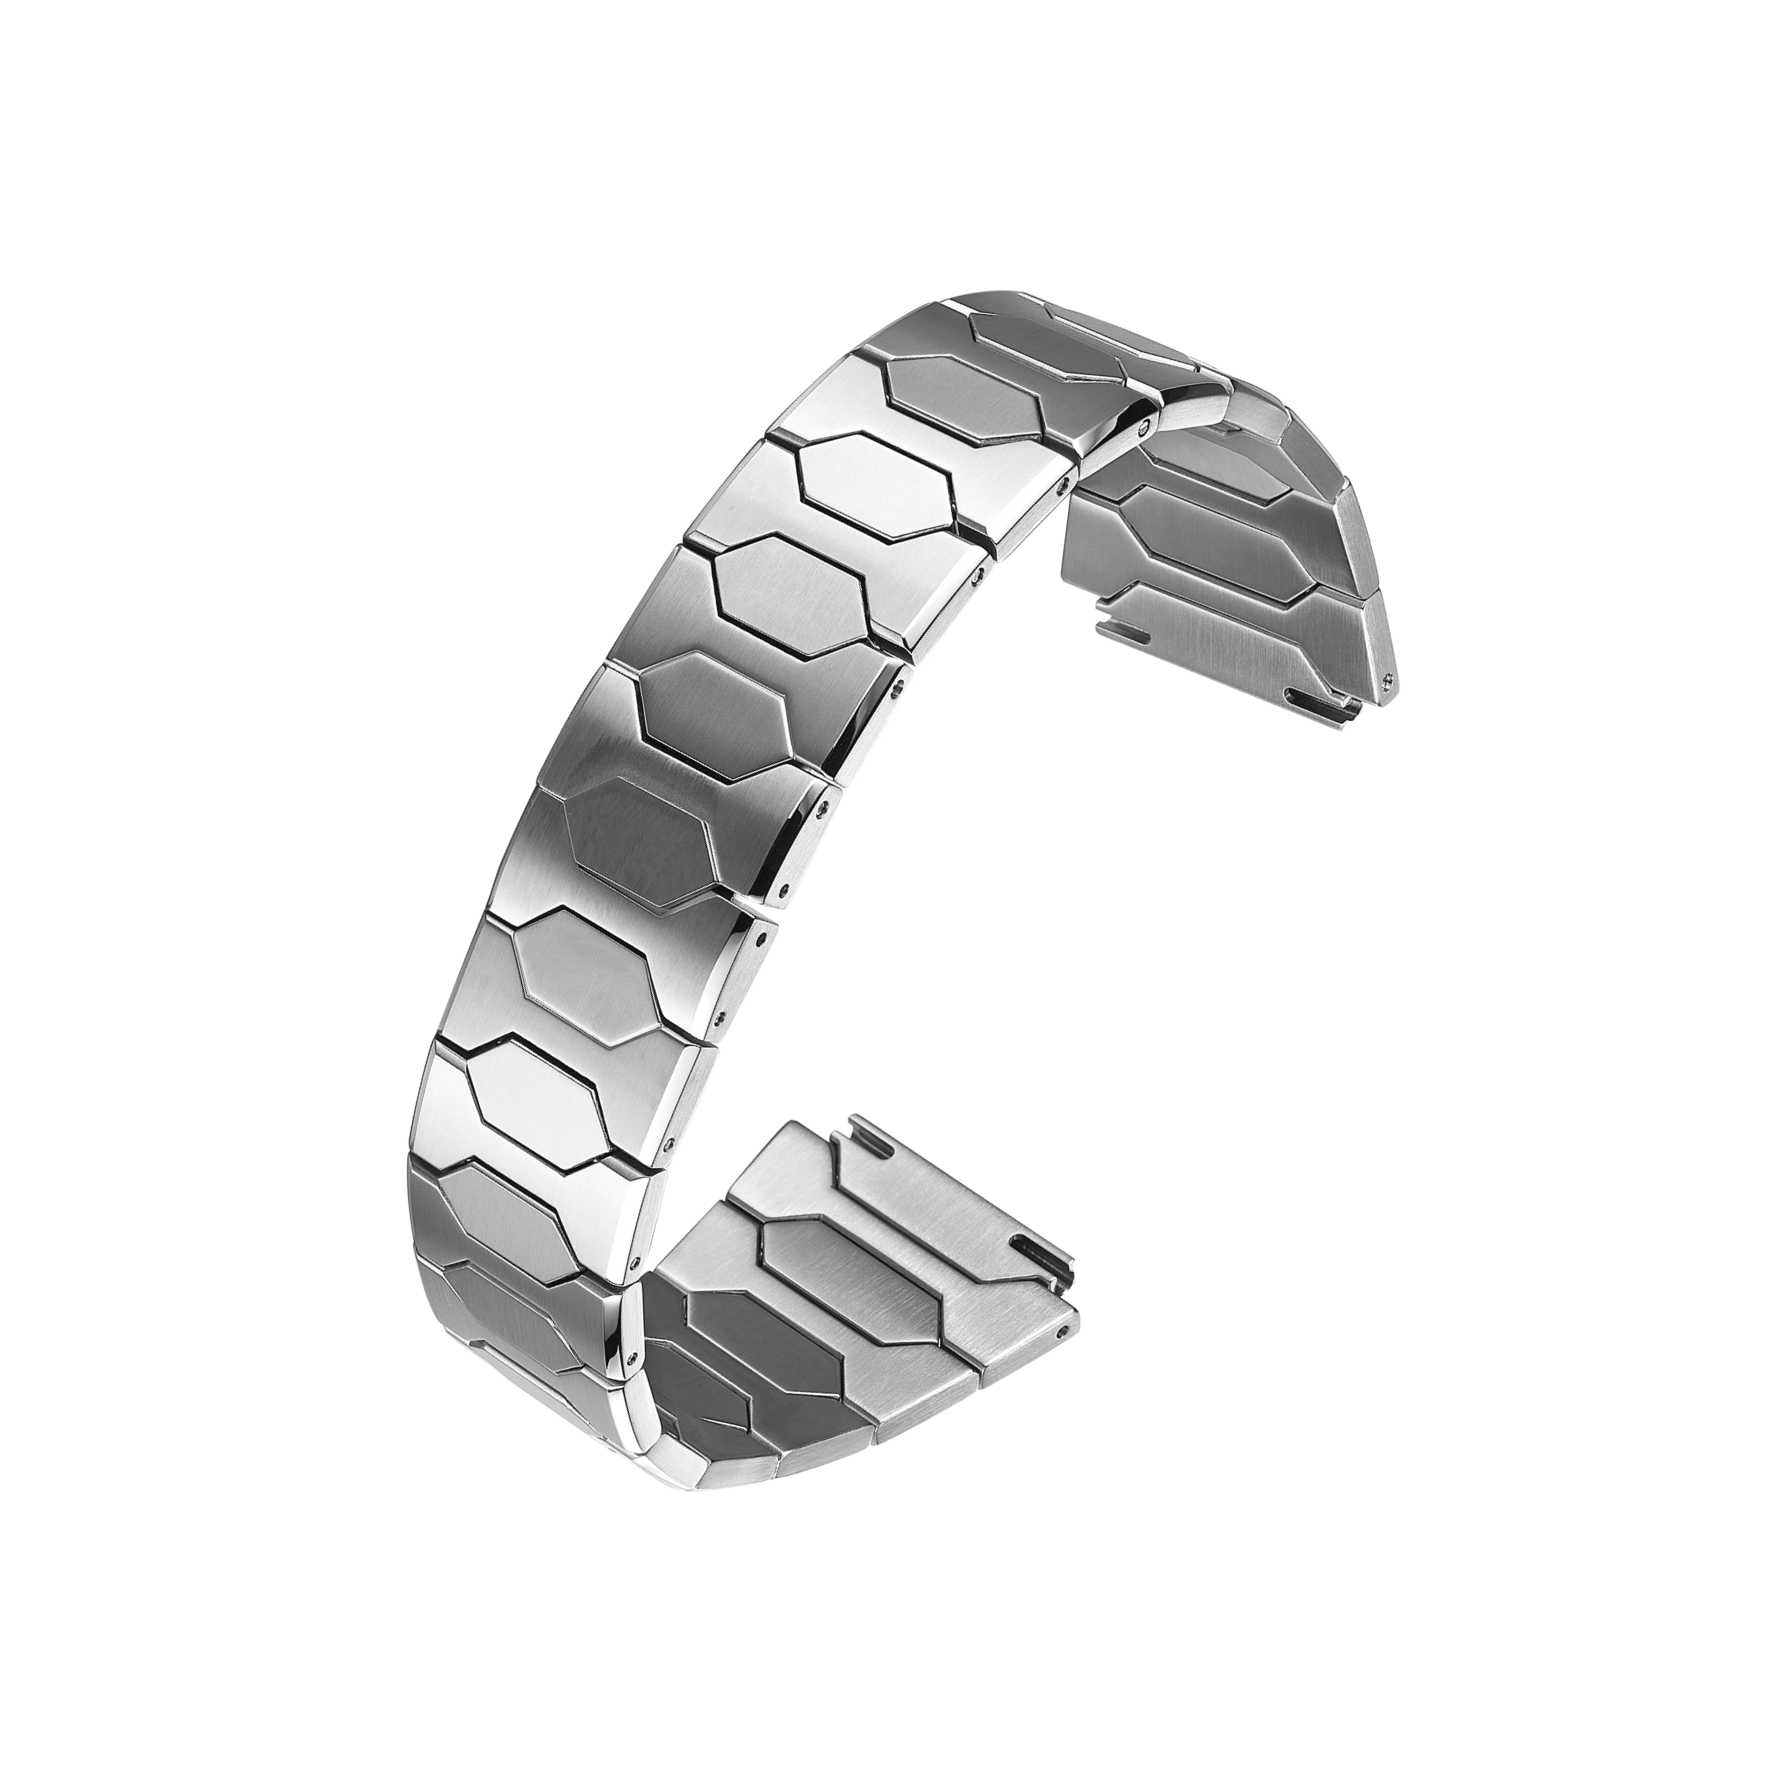
Kultasormuksen hinta ei harvoin perustu yhteen ainoaan numeroon. Kahden toimittajan välisen hinnan ero johtuu yleensä materiaalin laadusta, koneistusvaikeudesta, pinnankäsittelystä ja lenkin suunnittelusta. Kaksi piirroksessa identtistä näyttävää kultasormusta voi olla hyvin eri hintaisia, kun materiaali vaihdetaan.
Ruuvisnauha on yleinen lähtökohta. Se on saatavilla, sitä voidaan koneistaa ennustettavasti ja se soveltuu hyvin pinnankäsittelyyn. Kun toimittaja siirtyy 304:stä 316L:ään tai ruuvisnauhasta titaaniin, kustannusrakenne muuttuu. Muutos ei liity pelkästään raaka-ainehintaan, vaan myös työkalujen kulumiseen, kiertoaikaan, hukkamateriaalin määrään ja viimeistelyyn vaadittavaan työhön.
Siksi materiaalipäätökset kuuluvat varhaiseen eritelmäkeskusteluun, ei myöhäiseen kustannusten leikkaamiseen. Kun työkalut on valmistettu, perusmateriaalin vaihtaminen tarkoittaa kaikkien seuraavien vaiheiden uudelleenvalidointia.
Ruuvisnauha: Kaikki luokat eivät ole yhtä arvokkaita
Ruostumaton teräs ei ole yksi ainoa materiaali. 304 ja 316L ovat kaksi yleisintä laadukasta rannekkeiden valmistukseen käytettyä luokkaa. 304 on edullisempi ja toimii riittävän hyvin normaalissa käyttöolosuhteissa. 316L sisältää molyybdeenia, mikä parantaa korroosionkestävyyttä ja tekee siitä paremmin sietävän suolapirskaustestausta ja hikin vaikutusta.
Useimmille kellojen rannekkeille 316L on käytännöllinen standardi. Sitä voidaan työstää ennustettavasti, se kiillotetaan ja harjataan yhtenäisesti, ja se kestää hyvin eri tuotantoerien välillä. Siksi sen korkeampi hinta liittyy yleensä alhaisempaan hylkäysprosenttiin, mikä voi kattaa osan materiaalikustannusten erotuksesta.
Ruostumattoman teräksen kustannuserot johtuvat useista tekijöistä. Näihin kuuluvat luokka itse, linkin suunnittelun monimutkaisuus, pinnanlaatua koskeva vaatimus sekä valmistusmenetelmä. Peilikirkas pinta vaatii enemmän työvoimaa kuin harjattu pinta. Moniosainen linkin kokoonpano tiukilla toleransseilla vaatii enemmän koneistusaikaa kuin yksinkertainen litteä linkki.
Titaani ja vaihtoehtoiset materiaalit: korkeammat kustannukset, erilaiset kompromissit
Titaanikoristeiset rannekkeet istuvat kevyemmin käsivarrella ja ovat hypoallergeenisia, mikä tekee niistä houkuttelevia tietyille brändiasennoille. Titaania on vaikeampi työstää. Sen alhainen lämmönjohtavuus kuluttaa työkaluja nopeammin, ja lämmönhallinta työstöprosessissa vaatii enemmän huomiota. CNC-parametrit vaativat tarkkaa säätöä, ja kiertoaika on usein pidempi. Raakatitaani maksaa myös enemmän kuin ruostumaton teräs.
Keramiikkalinkit tarjoavat erottuvan ulkoasun ja naarmujen kestävyyden, mutta materiaali on hauras. Se voi särkyä kokoonpanon aikana tai iskun jälkeen, mikä lisää käsittely- ja hylkäysriskejä. Hiilikuitu on kevyt ja visuaalisesti erottuva, mutta sen rakenteellinen käyttäytyminen poikkeaa metallista, joten linkkien suunnittelua ja pinnin kiinnitystä on uudelleen ajateltava. Kupari-seokset ja alumiini ovat helpommin työstettäviä, mutta niillä on heikompi korroosionkestävyys, mikä rajoittaa niiden soveltuvuusaluetta.
Yksikään näistä materiaaleista ei ole automaattisesti parempi. Oikea valinta riippuu suunnittelutavoitteesta, kohdehinnasta ja siitä, miten rannekkeen tarkoitus on käyttää.
| Materiaali tai prosessi | Suhteellinen hinta | Päälujuus | Päärajoitus |
|---|---|---|---|
| 304 ruostumaton teräs | Alempi | Helppokäyttöinen koneistettava, alhaiset kustannukset | Keskitasoiset rostinvastaisuusominaisuudet |
| 316L ruostumaton teräs | Kohtalainen | Korrosionkestävyys, vakaa pinnanpäällyste | Hieman korkeammat kustannukset |
| Titanium | Korkeampi | Kevyt, hypoallergeeninen | Vaikeammin koneistettava, työkalujen kulumisriski |
| Keraaminen | Korkeampi | Erilainen ulkonäkö, naarmuuntumisen vastustuskyky | Hauras, kokoonpanoriski |
| Pvd-kiillotus | Kohtalainen | Väri vaihtoehdot, pintakovuus | Adheesio riippuu esikäsittelystä |
| Konepohjainen määritys | Keskitaso korkeaan | Tarkkuus, monimutkaiset muodot | Korkeammat yksikkökustannukset, hitaampi valmistus kappaleelta |
Miten valmistusmenetelmät muuttavat kustannusyhtälöä
Leikkausmenetelmä soveltuu suurten sarjojen tuotantoon. Työkalun (muotin) alkuinvestointi on korkeampi, mutta yksikkökustannukset laskevat tuotantomäärän kasvaessa. Edistävä muotti voi muotoilla, leikata ja porata lenkit jatkuvassa prosessissa, mikä pitää kiertoaikaa alhaisena. Kompromissi on se, että muotti kuluu ajan myötä, ja mittojen poikkeamia on seurattava.
CNC-koneistus tarjoaa suurempaa joustavuutta. Se käsittelee monimutkaisia lenkkimuotoja ilman erityisiä työkaluja ja säilyttää tarkat mittatoleranssit hyvin. Haittapuolena ovat nopeus ja kustannukset. CNC-koneistus on hitaampaa kappaleelta ja kalliimpaa suurilla tuotantomäärillä. Se on loogisin vaihtoehto pienille ja keskisuurille sarjoille, monimutkaisille muodoille tai osille, joille vaaditaan erityisen tarkkoja mittatoleransseja.
Nämä kaksi menetelmää eivät ole toisiaan poissulkevia. Monet rannekkeet tuotetaan käyttäen leikkausta tasomaisille lenkeille ja CNC-koneistusta monimutkaisiin tai pieniin sarjoihin tarkoitettuihin komponentteihin. Kustannusyhtälö riippuu siitä, miten nämä menetelmät yhdistetään ja kuinka hyvin kutakin vaihetta valvotaan.
Kenttätapaus, jossa materiaalin valinta pakotti uudelleen työstämään tuotetta
Brändi valitsi kultakorujen erän valmistukseen halvemman kupariseoksen. Näytteet läpäisivät ulkoasutarkastukset, ja tuotanto aloitettiin. Ensimmäisten toimitusten jälkeen käyttäjät ilmoittivat tummenevasta värityksestä ja irtoamisesta reunoilta hikoilun vaikutuksesta. Pintakäsittely ei ollut kiinnittynyt riittävän hyvin pohjamateriaaliin.
Tutkinta osoitti, että ongelma ei johtunut pelkästään pintakäsittelyprosessista. Ongelmana oli se, että seoksesta ja valitusta pinnoitteesta muodostuva yhdistelmä ei ollut testattu yhdessä todellisia käyttöolosuhteita vastaavissa olosuhteissa. Brändi vaihtoi materiaaliksi 316L-ruostumaton teräs ja tarkisti pintakäsittelyn, minkä jälkeen ongelma katosi.
Opetus oli suoraviivainen: materiaalia ja pinnoitetta on testattava yhtenä kokonaisuutena, ei erillisinä osina. Pinnoite, joka toimii hyvin yhdellä pohjamateriaalilla, voi käyttäytyä eri tavoin toisella pohjamateriaalilla, ja erot tulevat yleensä esiin vasta tuotteen ollessa käytössä kentällä.
Mitä todellisuudessa määrittää kestävyyttä
Kestävyys ei liity ainoastaan perusmateriaaliin. Ketjun linkkien sovitus toleranssit, nastojen kovuus, pinnanlaatu ja kokoonpanon toiminta vaikuttavat kaikki siihen, kuinka kauan rannekkeesta kestää. Ranneke, joka on tehty hyvästä materiaalista mutta jossa on löysät toleranssit, voi alkaa räntäistä ja kulua epätasaisesti aiemmin kuin rannekkeessa, joka on tehty vähemmän hienosta materiaalista, mutta jossa prosessin valvonta on vakaa.
Sovita materiaalin laatuodot odotettuihin käyttöolosuhteisiin, ei ainoastaan ulkoasuun.
Vahvista pinnankäsittelyn tarttuvuus todellisella alustalla.
Aseta toleranssialueet ottamaan huomioon pahimmillaan mahdolliset linkkien yhdistelmät.
Testaa kokoonpannutta rannekkeita liikkuvuutta ja peliä vastaan, ei ainoastaan yksittäisiä linkkejä.
Tarkista nastojen kovuus ja reikien geometria hyväksytyn näytteen mukaisesti.
Materiaalipäätökset sisältävät aina kompromissin kustannusten, koneistettavuuden ja pitkän aikavälin kulumisen välillä. Burriva, lyhenne yrityksestä Baoruihua (Dongguan) Precision Technology Co., Ltd., tuottaa OEM-kellokomponentteja Dongguanissa sijaitsevasta toimipisteestään; rannekkeiden valmistus kattaa CNC-jyrsinnän, puristusmuovauksen, automatisoidun kiillotuksen ja mittojen tarkastuksen. Merkit, jotka harkitsevat materiaalivaihtoehtoja rannekkeiden tuotantoon, voivat ottaa yhteyttä keskustellakseen laadunvalinnasta, pinnankäsittelyvaatimuksista sekä siitä, miten eri valinnat vaikuttavat hintaan ja kestävyyteen.
Sisällysluettelo
- Ruuvisnauha: Kaikki luokat eivät ole yhtä arvokkaita
- Titaani ja vaihtoehtoiset materiaalit: korkeammat kustannukset, erilaiset kompromissit
- Miten valmistusmenetelmät muuttavat kustannusyhtälöä
- Kenttätapaus, jossa materiaalin valinta pakotti uudelleen työstämään tuotetta
- Mitä todellisuudessa määrittää kestävyyttä