
 EN
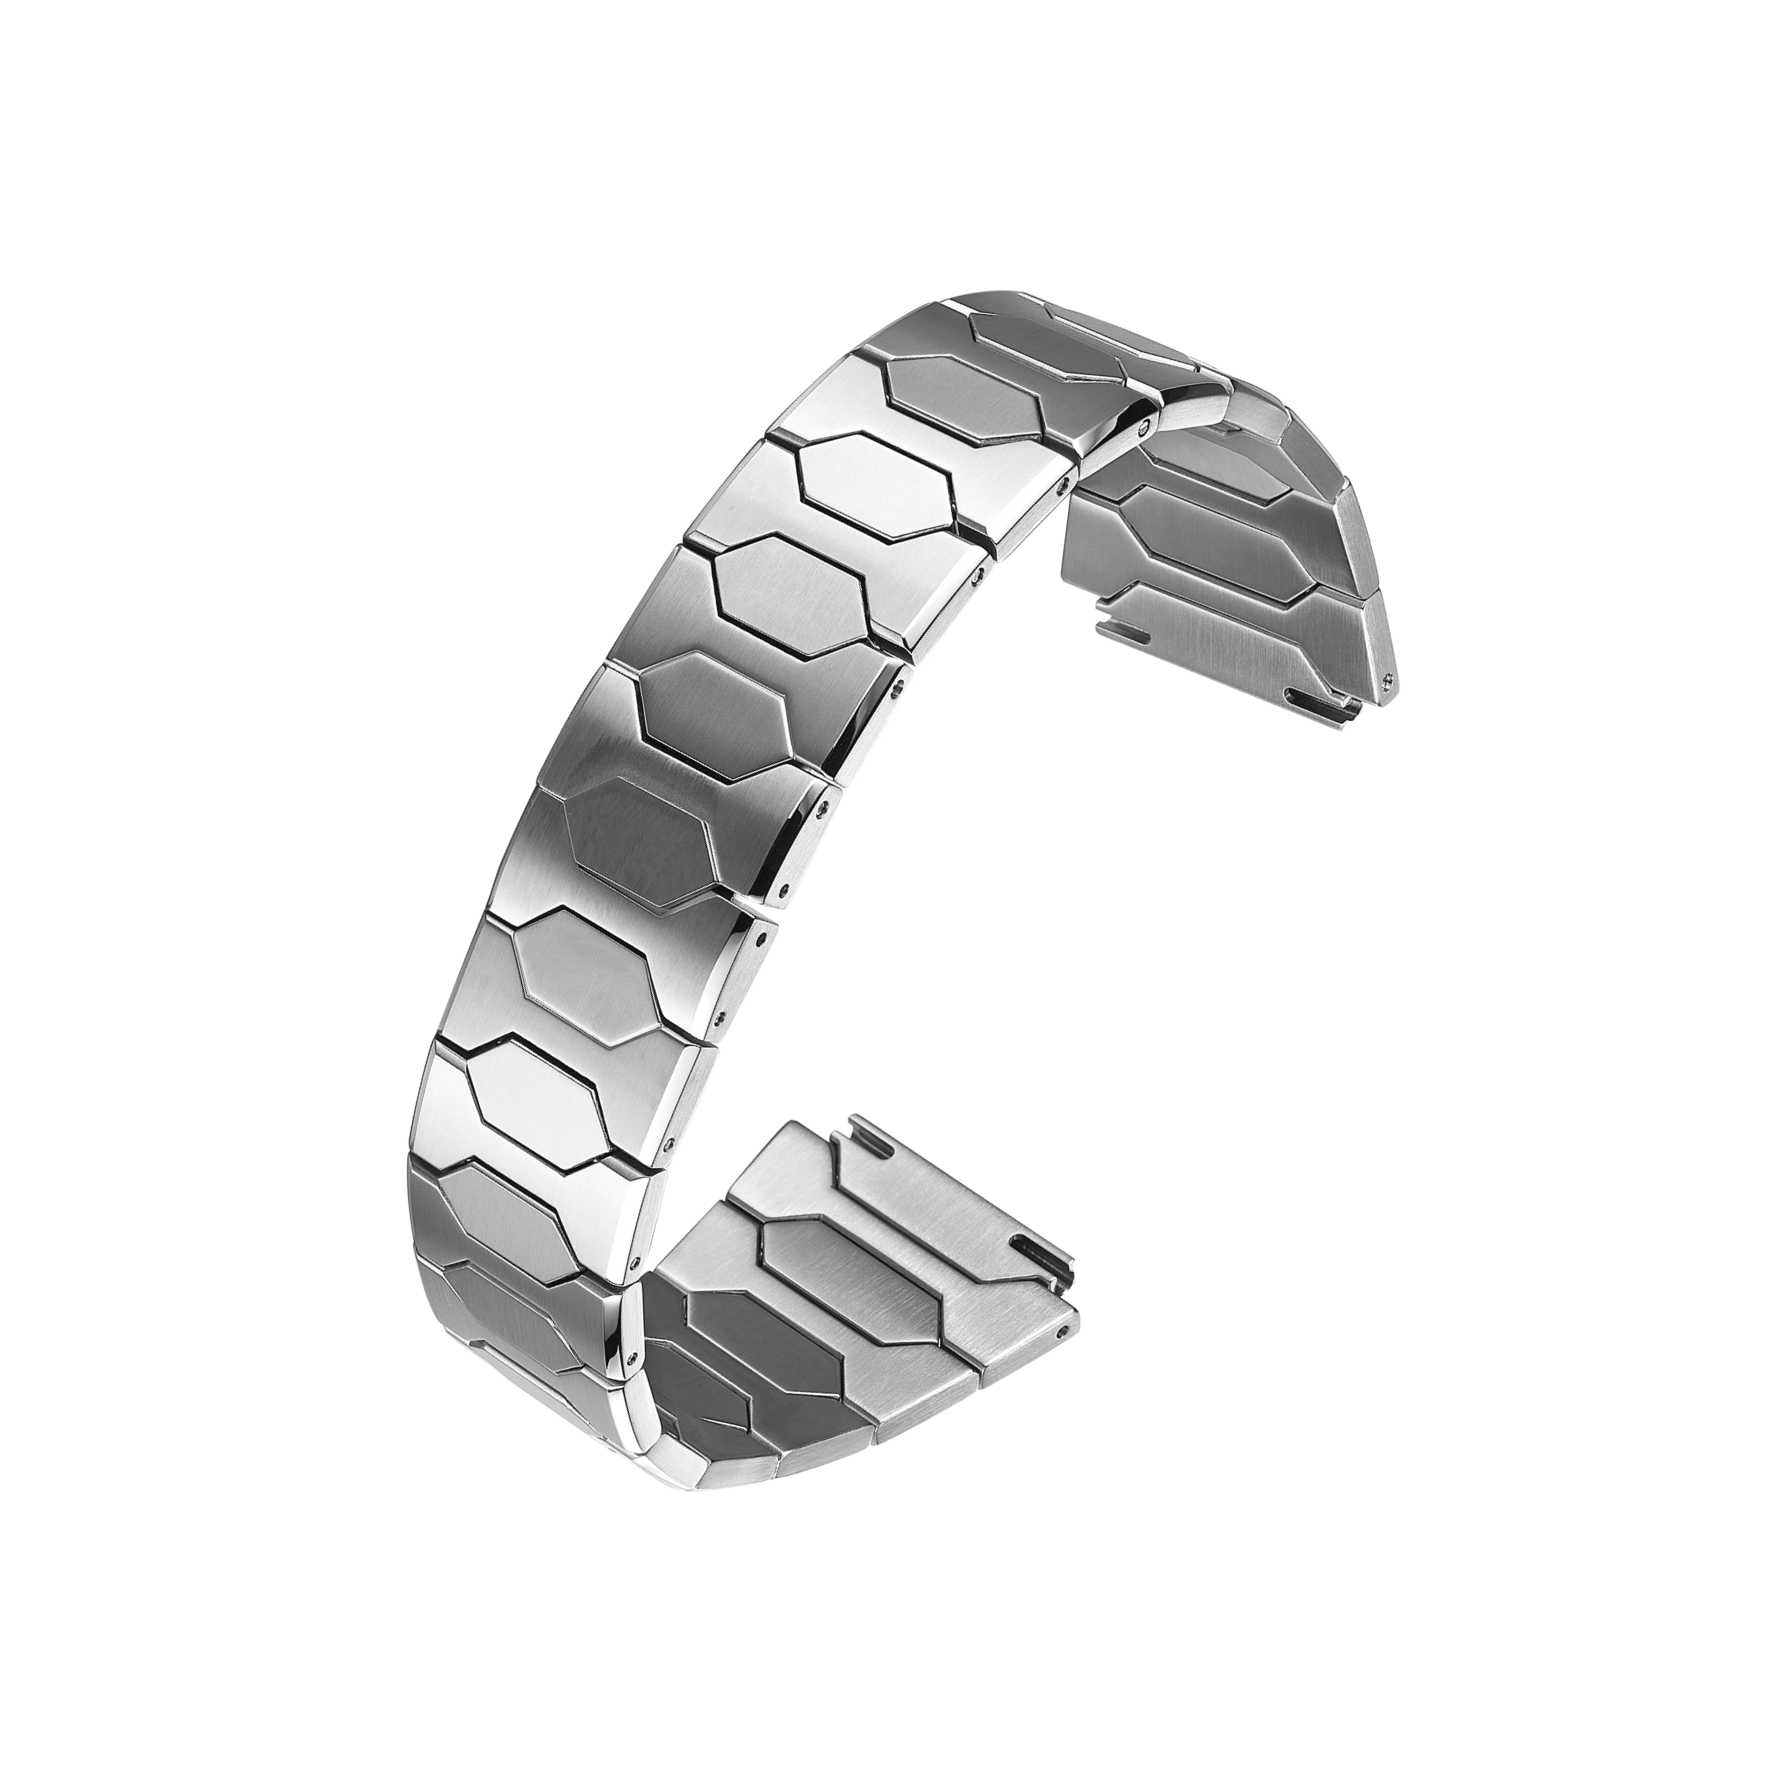
Giá báo cho một chiếc vòng tay hiếm khi chỉ dựa vào một con số duy nhất. Sự chênh lệch giá giữa hai nhà cung cấp thường bắt nguồn từ cấp độ vật liệu, độ khó gia công, xử lý bề mặt và thiết kế mắt xích. Hai chiếc vòng tay trông giống hệt nhau trên bản vẽ có thể có mức giá chênh lệch đáng kể ngay khi thay đổi vật liệu.
Thép không gỉ là điểm khởi đầu phổ biến. Vật liệu này dễ tiếp cận, gia công ổn định và đáp ứng tốt các phương pháp xử lý bề mặt. Khi nhà cung cấp chuyển từ loại 304 sang 316L, hoặc từ thép không gỉ sang titan, cấu trúc chi phí sẽ thay đổi. Sự thay đổi này không chỉ liên quan đến giá nguyên vật liệu thô mà còn ảnh hưởng đến mài mòn dụng cụ, thời gian chu kỳ, tỷ lệ phế phẩm và nỗ lực hoàn thiện.
Đó là lý do vì sao quyết định về vật liệu cần được đưa vào cuộc trao đổi sớm trong giai đoạn lập đặc tả kỹ thuật, chứ không phải trong một vòng cắt giảm chi phí ở giai đoạn muộn. Đến khi khuôn mẫu đã được chế tạo, việc thay đổi vật liệu nền đồng nghĩa với việc phải xác nhận lại toàn bộ các bước tiếp theo.
Thép không gỉ: Không phải tất cả các cấp độ đều như nhau
Thép không gỉ không phải là một loại vật liệu duy nhất. 304 và 316L là hai cấp độ phổ biến nhất trong sản xuất dây đeo đồng hồ. 304 có giá thấp hơn và hoạt động đủ tốt trong điều kiện bình thường. 316L chứa molypden, giúp cải thiện khả năng chống ăn mòn và chịu tốt hơn trong các bài kiểm tra phun muối cũng như khi tiếp xúc với mồ hôi.
Đối với phần lớn dây đeo đồng hồ, 316L là tiêu chuẩn thực tiễn. Vật liệu này gia công ổn định, đánh bóng và chải bề mặt đồng đều, đồng thời giữ được tính nhất quán cao qua các lô sản xuất. Vì vậy, dù giá cao hơn, nhưng tỷ lệ phế phẩm thường thấp hơn — điều này có thể bù đắp một phần chênh lệch chi phí nguyên vật liệu.
Sự chênh lệch chi phí trong thép không gỉ bắt nguồn từ nhiều yếu tố: cấp độ thép, độ phức tạp của thiết kế mắt xích, yêu cầu về độ hoàn thiện bề mặt và phương pháp sản xuất. Một bề mặt đánh bóng gương đòi hỏi nhiều công lao động hơn so với bề mặt chải. Một mắt xích gồm nhiều chi tiết lắp ráp với dung sai chặt chẽ sẽ tốn nhiều thời gian gia công hơn so với một mắt xích phẳng đơn giản.
Titanium và các vật liệu thay thế: Chi phí cao hơn, các điểm đánh đổi khác nhau
Vòng đeo tay làm từ titanium nhẹ hơn trên cổ tay và không gây dị ứng, nhờ đó thu hút ở một số vị trí thương hiệu nhất định. Titanium khó gia công hơn. Độ dẫn nhiệt thấp của nó làm mòn dụng cụ cắt nhanh hơn, đồng thời việc kiểm soát nhiệt trong quá trình gia công đòi hỏi cao hơn. Các thông số CNC cần được điều chỉnh cẩn thận, và thời gian chu kỳ thường dài hơn. Nguyên liệu thô titanium cũng đắt hơn thép không gỉ.
Các mắt xích bằng gốm mang lại vẻ ngoài đặc trưng và khả năng chống trầy xước, nhưng vật liệu này giòn. Chúng có thể bị mẻ trong quá trình lắp ráp hoặc sau va chạm, làm tăng rủi ro xử lý và tỷ lệ loại bỏ. Sợi carbon nhẹ và nổi bật về mặt thị giác, nhưng đặc tính cơ học của nó khác với kim loại, do đó thiết kế mắt xích và cách chốt kết nối cần được xem xét lại. Các hợp kim đồng và nhôm dễ gia công hơn nhưng khả năng chống ăn mòn yếu hơn, nên phạm vi ứng dụng của chúng bị giới hạn.
Không có vật liệu nào trong số này tự động tốt hơn. Lựa chọn phù hợp phụ thuộc vào ý định thiết kế, mức giá mục tiêu và cách đeo vòng tay.
| Vật liệu hoặc quy trình | Chi phí tương đối | Độ bền chính | Hạn chế chính |
|---|---|---|---|
| thép không gỉ 304 | Thấp hơn | Dễ gia công, chi phí thấp | Khả năng chống ăn mòn trung bình |
| thép không gỉ 316L | Trung bình | Chống ăn mòn, bề mặt hoàn thiện ổn định | Chi phí hơi cao hơn |
| Titanium | Cao hơn | Nhẹ, không gây dị ứng | Khó gia công hơn, mài mòn dụng cụ |
| Gốm | Cao hơn | Vẻ ngoài đặc trưng, chống trầy xước | Dễ gãy, rủi ro trong lắp ráp |
| Lớp Phủ PVD | Trung bình | Tùy chọn màu sắc, độ cứng bề mặt | Độ bám dính phụ thuộc vào xử lý bề mặt trước đó |
| Gia công CNC | Trung bình đến Cao | Độ chính xác cao, hình dạng phức tạp | Chi phí đơn vị cao hơn, tốc độ sản xuất mỗi chi tiết chậm hơn |
Cách các phương pháp sản xuất làm thay đổi phương trình chi phí
Dập kim loại phù hợp với sản xuất số lượng lớn. Khuôn dập có chi phí ban đầu cao hơn, nhưng chi phí trên mỗi đơn vị giảm dần khi khối lượng tăng lên. Một khuôn tiến bộ có thể tạo hình, cắt và đục lỗ các mắt xích theo chuỗi liên tục, giúp thời gian chu kỳ luôn ở mức thấp. Tuy nhiên, nhược điểm là khuôn sẽ mài mòn theo thời gian và cần giám sát chặt chẽ sự sai lệch về kích thước.
Gia công CNC mang lại tính linh hoạt cao hơn. Phương pháp này xử lý được hình học mắt xích phức tạp mà không cần dụng cụ chuyên dụng và duy trì được dung sai chặt chẽ. Nhược điểm nằm ở tốc độ và chi phí: CNC chậm hơn trên mỗi chi tiết và tốn kém hơn khi sản xuất số lượng lớn. Vì vậy, CNC phù hợp nhất cho các lô sản xuất nhỏ đến trung bình, các hình dạng phức tạp hoặc các chi tiết yêu cầu dung sai chặt chẽ.
Hai phương pháp này không loại trừ lẫn nhau. Nhiều dự án vòng tay sử dụng dập kim loại để sản xuất các mắt xích phẳng và gia công CNC cho các thành phần phức tạp hoặc sản xuất số lượng nhỏ. Phương trình chi phí phụ thuộc vào cách kết hợp hai phương pháp này và mức độ kiểm soát hiệu quả của từng bước.
Một trường hợp thực tế tại hiện trường nơi việc lựa chọn vật liệu buộc phải làm lại
Một thương hiệu đã chọn một hợp kim đồng có chi phí thấp hơn cho lô vòng tay. Các mẫu thử nghiệm đã vượt qua kiểm tra ngoại quan và sản xuất bắt đầu. Sau những lô hàng đầu tiên được giao, người dùng báo cáo hiện tượng phai màu và bong tróc dọc theo các mép sau khi tiếp xúc với mồ hôi. Lớp xử lý bề mặt không bám dính tốt lên nền vật liệu.
Kết quả điều tra xác định vấn đề không chỉ nằm ở quy trình hoàn thiện. Nguyên nhân thực sự là sự kết hợp giữa hợp kim và lớp phủ được chọn — hai thành phần này chưa từng được kiểm chứng cùng nhau trong điều kiện sử dụng thực tế. Thương hiệu sau đó chuyển sang sử dụng thép không gỉ 316L và điều chỉnh lại quy trình xử lý bề mặt; vấn đề lập tức biến mất.
Bài học rút ra rất rõ ràng: Vật liệu và lớp phủ phải được kiểm tra như một hệ thống thống nhất, chứ không riêng lẻ. Một lớp phủ hoạt động tốt trên nền vật liệu này có thể biểu hiện khác biệt trên nền vật liệu khác, và sự khác biệt ấy thường chỉ bộc lộ sau khi sản phẩm đã được đưa vào sử dụng thực tế.
Điều gì thực sự quyết định độ bền
Độ bền không chỉ phụ thuộc vào vật liệu nền. Độ chính xác khi lắp ghép mắt xích, độ cứng của chốt, chất lượng độ bóng bề mặt và chức năng khi lắp ráp hoàn chỉnh đều ảnh hưởng đến tuổi thọ của vòng tay. Một chiếc vòng tay làm từ vật liệu tốt nhưng có dung sai lắp ghép quá lớn có thể phát ra tiếng kêu lạch cạch và mài mòn không đều sớm hơn so với một chiếc vòng tay làm từ vật liệu khiêm tốn hơn nhưng được kiểm soát quy trình ổn định.
Chọn cấp độ vật liệu phù hợp với điều kiện mài mòn dự kiến, chứ không chỉ dựa trên vẻ ngoài.
Xác nhận độ bám dính của lớp xử lý bề mặt trên đúng loại vật liệu nền thực tế.
Thiết lập các khoảng dung sai sao cho tính đến các tổ hợp mắt xích ở điều kiện xấu nhất.
Kiểm tra vòng tay đã lắp ráp về khả năng linh hoạt và độ rơ, chứ không chỉ kiểm tra từng mắt xích riêng lẻ.
Kiểm tra độ cứng của chốt và hình dạng lỗ theo mẫu đã được phê duyệt.
Các quyết định về vật liệu luôn đòi hỏi sự đánh đổi giữa chi phí, khả năng gia công và độ bền dài hạn. Burriva, viết tắt của Baoruihua (Dongguan) Precision Technology Co., Ltd., chuyên sản xuất linh kiện đồng hồ theo hợp đồng OEM từ cơ sở tại Đông Quan, với quy trình sản xuất dây đeo bao gồm phay CNC, dập, đánh bóng tự động và kiểm tra kích thước. Các thương hiệu đang cân nhắc lựa chọn vật liệu cho chương trình dây đeo có thể liên hệ để thảo luận về việc chọn cấp vật liệu, yêu cầu về bề mặt hoàn thiện cũng như cách các lựa chọn khác nhau ảnh hưởng đến giá thành và độ bền.
Mục Lục
- Thép không gỉ: Không phải tất cả các cấp độ đều như nhau
- Titanium và các vật liệu thay thế: Chi phí cao hơn, các điểm đánh đổi khác nhau
- Cách các phương pháp sản xuất làm thay đổi phương trình chi phí
- Một trường hợp thực tế tại hiện trường nơi việc lựa chọn vật liệu buộc phải làm lại
- Điều gì thực sự quyết định độ bền