
 EN
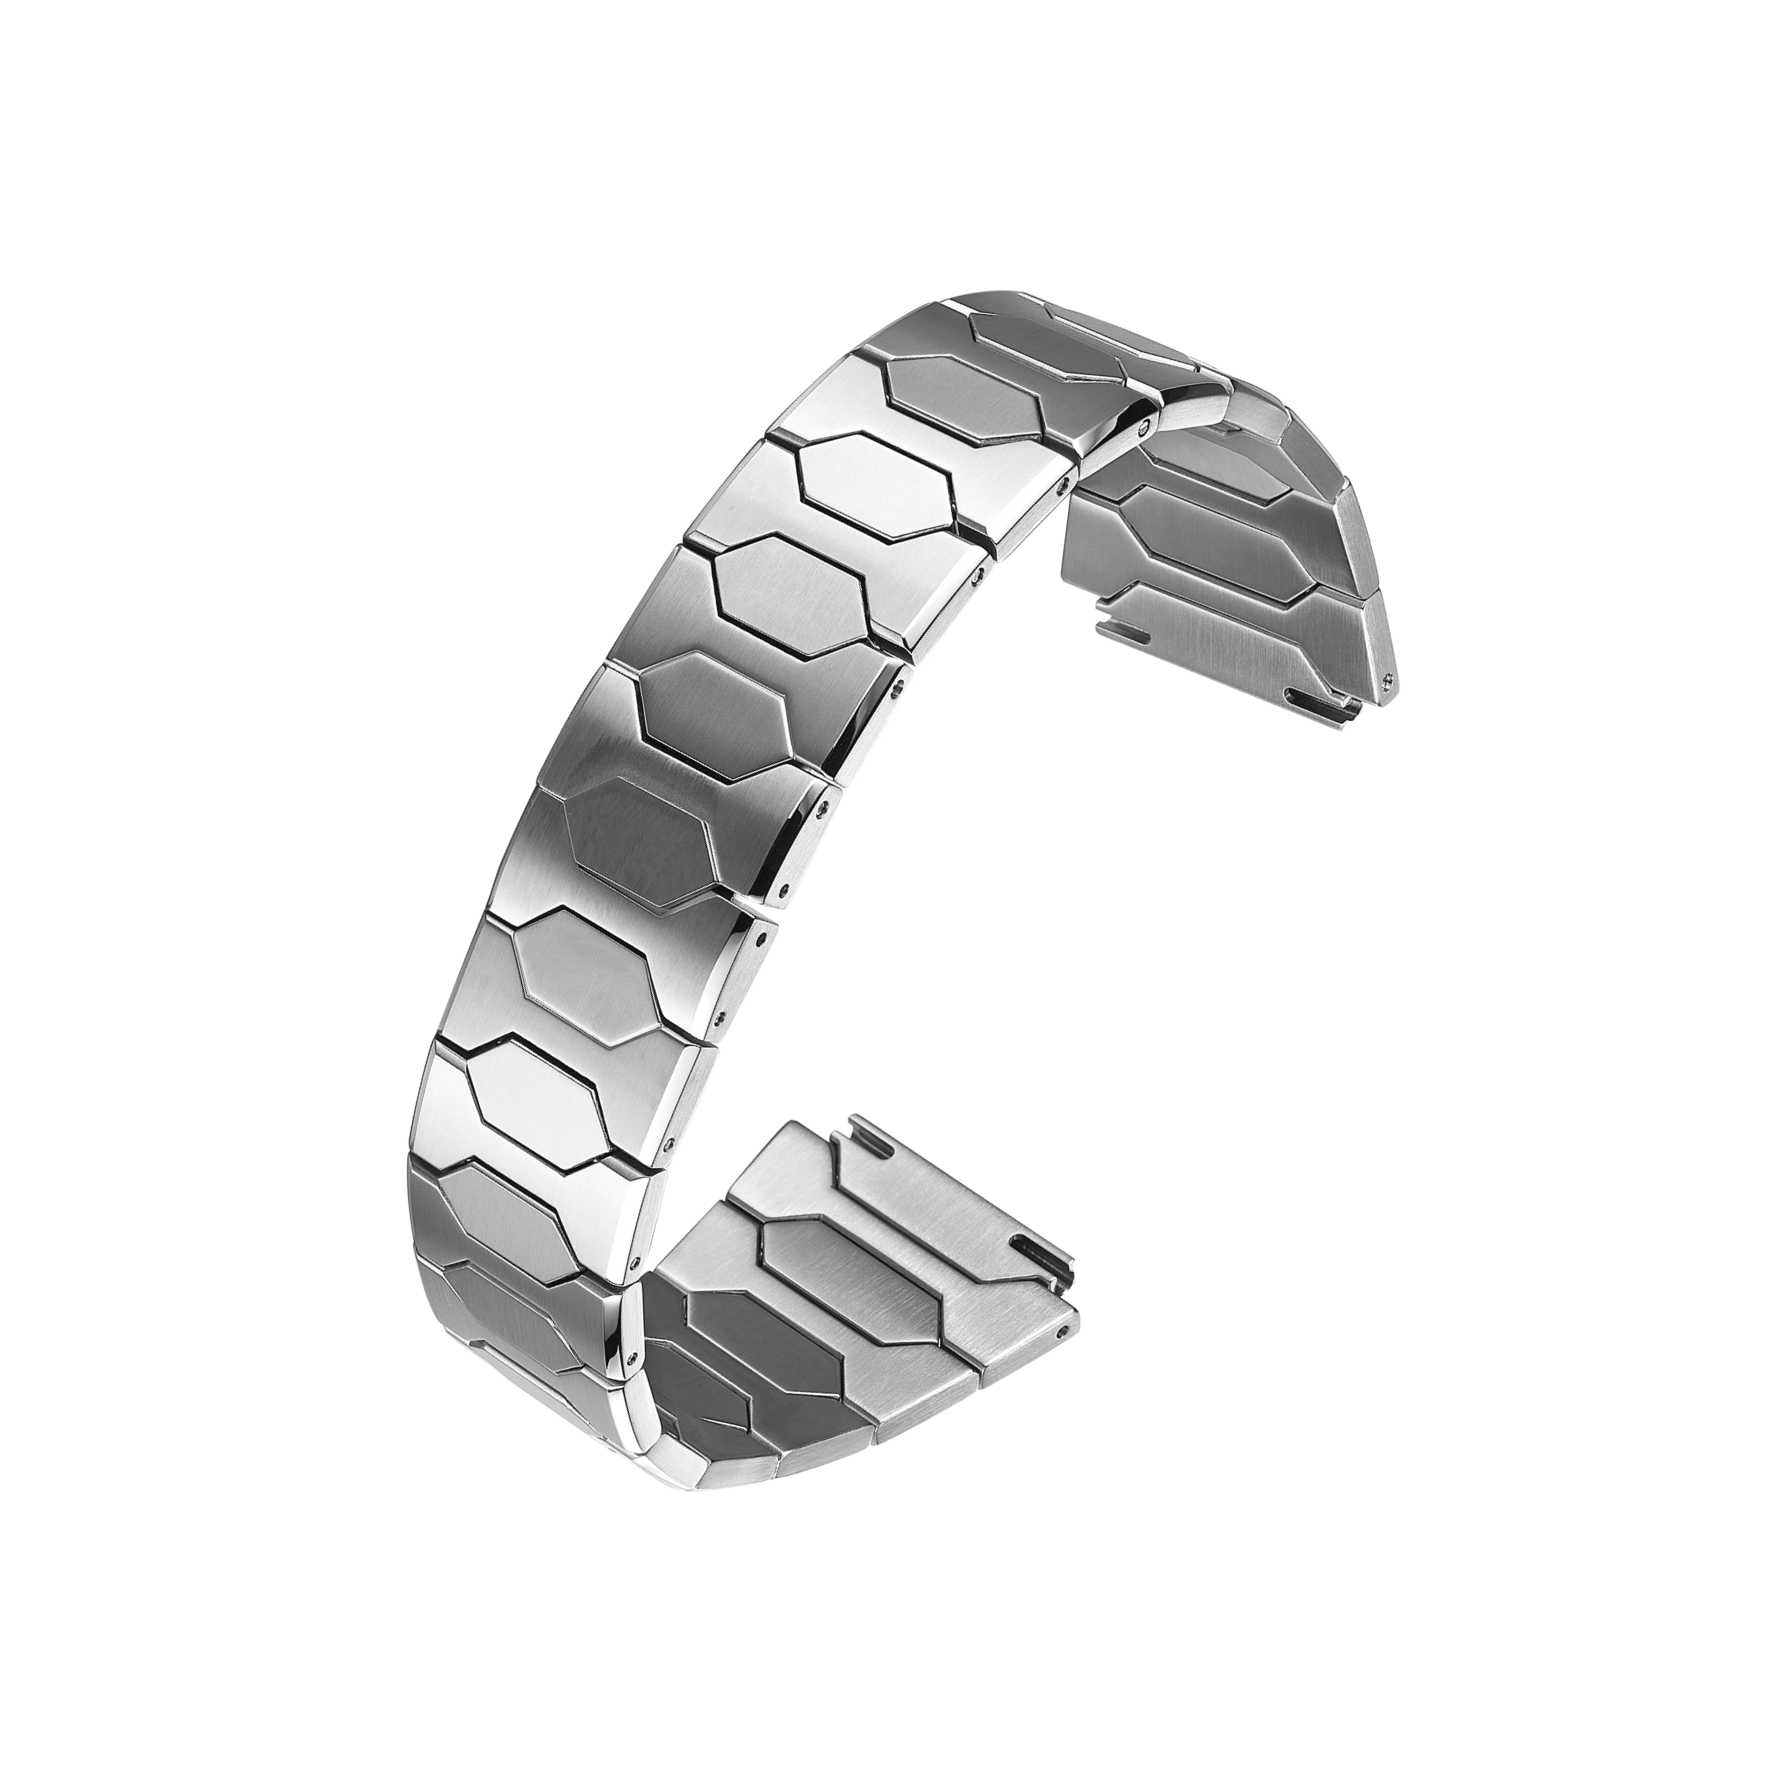
Цена на браслет редко сводится к одному числу. Разница в цене между двумя поставщиками обычно обусловлена маркой материала, сложностью механической обработки, видом поверхностной обработки и конструкцией звена. Два браслета, выглядящие одинаково на чертеже, могут сильно различаться по цене при смене материала.
Нержавеющая сталь — типичная отправная точка. Она доступна, предсказуемо обрабатывается и хорошо поддаётся поверхностной обработке. Как только поставщик переходит от стали 304 к 316L или от нержавеющей стали к титану, структура затрат меняется. Это изменение связано не только с ценой сырья, но и с износом инструмента, временем цикла, процентом брака и трудозатратами на отделку.
Вот почему выбор материала должен обсуждаться на раннем этапе разработки технического задания, а не в ходе поздних попыток сократить расходы. К тому моменту, когда оснастка уже изготовлена, замена базового материала требует повторного подтверждения всех последующих операций.
Нержавеющая сталь: не все марки равнозначны
Нержавеющая сталь — это не один конкретный материал. Наиболее распространённые марки, используемые при изготовлении браслетов, — это 304 и 316L. Сталь 304 стоит дешевле и обеспечивает достаточную эксплуатационную надёжность в обычных условиях. В состав стали 316L входит молибден, который повышает коррозионную стойкость и улучшает результаты испытаний в солевом тумане, а также повышает устойчивость к воздействию пота.
Для большинства часовых браслетов 316L является практически стандартной маркой. Эта сталь обрабатывается на станках предсказуемо, одинаково хорошо полируется и матируется, а также демонстрирует стабильные характеристики в серийном производстве. Именно поэтому её более высокая стоимость обычно компенсируется меньшим процентом брака, что может частично нивелировать разницу в стоимости материала.
Разница в цене нержавеющей стали обусловлена несколькими факторами: маркой стали, сложностью конструкции звена, требуемой отделкой поверхности и методом производства. Зеркальная полировка требует больше трудозатрат, чем матовая. Сборка звена из нескольких деталей с жёсткими допусками требует больше времени на механическую обработку, чем изготовление простого плоского звена.
Титан и альтернативные материалы: более высокая стоимость, иные компромиссы
Браслеты из титана легче лежат на запястье и гипоаллергенны, что делает их привлекательными для определённых позиционирований бренда. Титан сложнее обрабатывать резанием. Его низкая теплопроводность ускоряет износ режущих инструментов, а управление тепловыми нагрузками при механической обработке требует повышенного внимания. Параметры станков с ЧПУ необходимо тщательно контролировать, а цикловые времена зачастую увеличены. Сырой титан также дороже нержавеющей стали.
Керамические звенья обеспечивают особый внешний вид и устойчивость к царапинам, однако материал хрупкий. Он может сколоться при сборке или после удара, что повышает риски, связанные с обращением и браком. Углеродное волокно лёгкое и визуально отличимое, но его механическое поведение отличается от металлического, поэтому конструкция звеньев и взаимодействие штифтов требуют переработки. Сплавы меди и алюминий проще обрабатываются резанием, но обладают меньшей стойкостью к коррозии, что ограничивает сферы их целесообразного применения.
Ни один из этих материалов не является автоматически лучшим. Правильный выбор зависит от замысла дизайна, целевой цены и способа ношения браслета.
| Материал или процесс | Относительная стоимость | Основная прочность | Основное ограничение |
|---|---|---|---|
| нержавеющая сталь марки 304 | Ниже | Простота обработки, низкая стоимость | Умеренная коррозионная стойкость |
| нержавеющая сталь марки 316L | Умеренный | Стойкость к коррозии, стабильность отделки | Несколько более высокая стоимость |
| Титан | Высокий | Лёгкий, гипоаллергенный | Сложнее поддаётся обработке, износ инструмента |
| Керамика | Высокий | Уникальный внешний вид, устойчивость к царапинам | Хрупкий, риск повреждения при сборке |
| Покрытие пвд | Умеренный | Варианты цветов, твёрдость поверхности | Сцепление зависит от предварительной обработки |
| Обработка CNC | От умеренного до высокого | Точность, сложные формы | Более высокая стоимость единицы продукции, медленнее на деталь |
Как методы производства влияют на расчёт себестоимости
Штамповка подходит для серийного производства. Стоимость штампа выше на начальном этапе, но себестоимость единицы снижается по мере роста объёма. Прогрессивный штамп может формировать, вырезать и пробивать звенья в непрерывной последовательности, что обеспечивает короткое время цикла. Компромисс заключается в том, что штамп изнашивается со временем, и необходимо контролировать изменение геометрических размеров.
Фрезерная обработка с ЧПУ обеспечивает большую гибкость. Она позволяет обрабатывать сложную геометрию звеньев без специального инструмента и хорошо соблюдает жёсткие допуски. Недостаток — скорость и стоимость. Обработка с ЧПУ медленнее на деталь и дороже при высоких объёмах. Она наиболее оправдана при малых и средних тиражах, сложных формах или деталях с жёсткими допусками.
Эти два метода не исключают друг друга. Во многих проектах браслетов штамповка применяется для плоских звеньев, а обработка с ЧПУ — для сложных или малотиражных компонентов. Расчёт себестоимости зависит от того, как эти методы комбинируются и насколько точно контролируется каждый этап.
Случай из практики: выбор материала привёл к необходимости переделки
Бренд выбрал более дешёвый медный сплав для партии браслетов. Образцы прошли проверку внешнего вида, и производство началось. После первых поставок потребители сообщили о потемнении и отслаивании покрытия по краям после контакта с потом. Поверхностная обработка недостаточно прочно соединилась с основой.
В ходе расследования выяснилось, что проблема заключалась не только в финишной обработке. Она возникла из-за сочетания сплава и выбранного покрытия, которое не было совместно протестировано в реальных условиях эксплуатации. Бренд перешёл на нержавеющую сталь марки 316L и скорректировал технологию поверхностной обработки — после этого проблема исчезла.
Вывод очевиден: материал и покрытие необходимо испытывать как единое целое, а не по отдельности. Покрытие, демонстрирующее хорошие характеристики на одном основании, может вести себя иначе на другом, и различия, как правило, проявляются уже после выхода изделия на рынок.
Что действительно определяет долговечность
Прочность определяется не только базовым материалом. Точность посадки звеньев, твёрдость штифтов, качество отделки поверхности и функционирование в собранном виде — всё это влияет на срок службы браслета. Браслет из качественного материала, но с большими допусками посадки, может начать дребезжать и изнашиваться неравномерно раньше, чем браслет из менее престижного материала, произведённый при стабильном контроле технологического процесса.
Соответствие марки материала ожидаемым условиям эксплуатации должно быть приоритетом, а не только его внешний вид.
Проверьте адгезию покрытия на реальном основании.
Установите допуски, учитывающие наихудшие комбинации звеньев.
Испытывайте собранные браслеты на подвижность и люфт, а не только отдельные звенья.
Сравните твёрдость штифтов и геометрию отверстий с утверждённым образцом.
Принятие решений о выборе материала всегда предполагает компромисс между стоимостью, обрабатываемостью и долговечностью в эксплуатации. Burriva — сокращённое название компании Baoruihua (Dongguan) Precision Technology Co., Ltd. — специализируется на производстве компонентов для часов по заказу OEM с базы в Дунгуане; производство браслетов включает фрезерование на станках с ЧПУ, штамповку, автоматическую полировку и контроль геометрических параметров. Бренды, рассматривающие варианты материалов для программы браслетов, могут связаться с компанией, чтобы обсудить выбор марки материала, требования к отделке, а также влияние различных решений на цену и долговечность.