
 EN
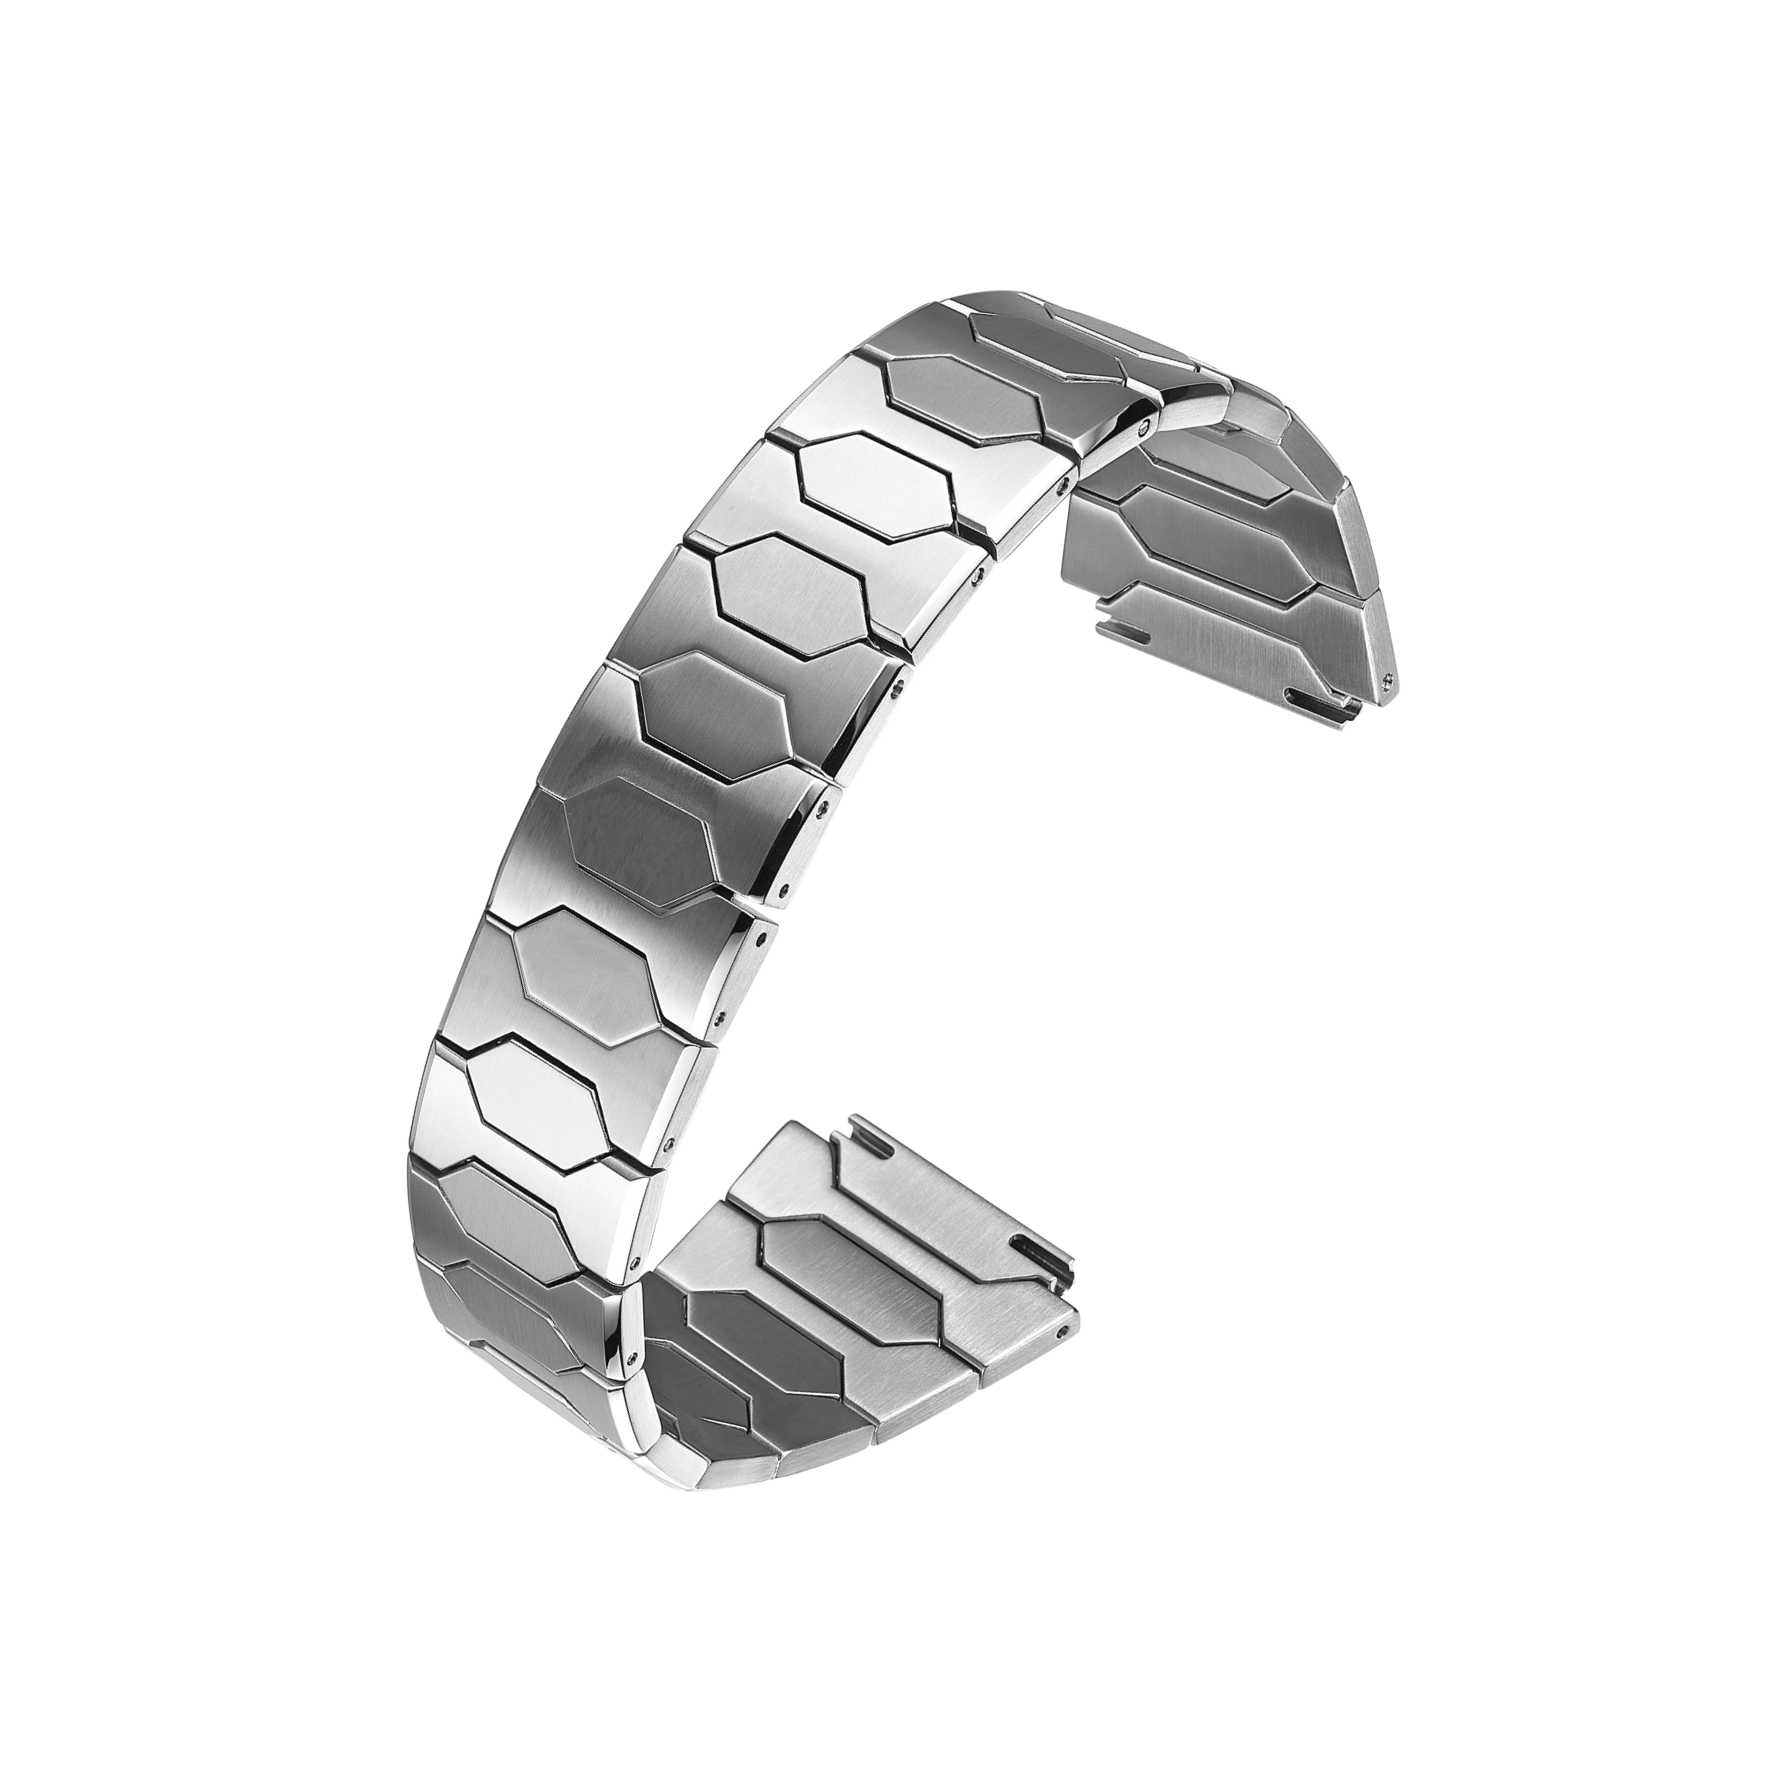
Harga gelang biasanya tidak hanya ditentukan oleh satu angka saja. Perbedaan harga antara dua pemasok umumnya berasal dari tingkat kualitas bahan, tingkat kesulitan pemesinan, perlakuan permukaan, dan desain penghubung. Dua gelang yang tampak identik dalam gambar teknis bisa jadi memiliki harga yang sangat berbeda begitu bahan dasarnya diubah.
Baja tahan karat merupakan titik awal yang umum digunakan. Bahan ini tersedia luas, dapat diproses secara konsisten dengan mesin, serta responsif terhadap perlakuan permukaan. Namun, begitu pemasok beralih dari baja tahan karat grade 304 ke 316L, atau dari baja tahan karat ke titanium, struktur biaya pun berubah. Perubahan ini tidak hanya disebabkan oleh harga bahan baku, tetapi juga oleh keausan alat potong, waktu siklus produksi, tingkat cacat (scrap rate), serta upaya penyelesaian akhir (finishing).
Oleh karena itu, keputusan mengenai bahan harus dibahas sejak tahap awal penyusunan spesifikasi—bukan pada tahap pemangkasan biaya di akhir proses. Ketika cetakan (tooling) sudah dibuat, mengganti bahan dasar berarti seluruh langkah produksi berikutnya harus diverifikasi ulang.
Baja Tahan Karat: Tidak Semua Grade Sama
Baja tahan karat bukanlah satu jenis material. 304 dan 316L merupakan dua kelas paling umum yang digunakan dalam pembuatan gelang jam tangan. Harga 304 lebih rendah dan performanya memadai dalam kondisi normal. 316L mengandung molibdenum, yang meningkatkan ketahanan terhadap korosi serta menunjukkan performa lebih baik dalam uji semprotan garam maupun paparan keringat.
Bagi sebagian besar gelang jam tangan, 316L merupakan standar praktis. Material ini dapat dikerjakan dengan prediktif, hasil polesan dan sikatannya konsisten, serta performanya stabil di seluruh lot produksi. Oleh karena itu, harganya yang lebih tinggi biasanya diimbangi oleh tingkat penolakan yang lebih rendah—sehingga sebagian perbedaan biaya material dapat dikompensasi.
Perbedaan biaya dalam baja tahan karat muncul dari beberapa faktor: kelas material itu sendiri, kompleksitas desain mata rantai, persyaratan finishing permukaan, serta metode produksi. Finishing permukaan berkilap memerlukan tenaga kerja lebih banyak dibandingkan finishing bertekstur halus. Perakitan mata rantai berpotongan banyak dengan toleransi ketat memerlukan waktu pemesinan lebih lama dibandingkan mata rantai datar sederhana.
Titanium dan Bahan Alternatif: Biaya Lebih Tinggi, Komporomis Berbeda
Gelang titanium terasa lebih ringan di pergelangan tangan dan bersifat hipoalergenik, sehingga menarik bagi posisi merek tertentu. Titanium lebih sulit dibubut. Konduktivitas termalnya yang rendah mempercepat keausan alat potong, dan pengelolaan panas selama proses pembubutan menjadi lebih menantang. Parameter CNC harus dikendalikan secara cermat, serta waktu siklus sering kali lebih lama. Bahan baku titanium juga lebih mahal daripada baja tahan karat.
Tautan keramik memberikan tampilan khas dan ketahanan gores yang baik, tetapi bahannya rapuh. Keramik dapat mengelupas saat perakitan atau setelah benturan, sehingga meningkatkan risiko penanganan dan penolakan produk. Serat karbon ringan dan tampak khas secara visual, namun perilaku strukturalnya berbeda dari logam, sehingga desain tautan dan keterkaitan pin perlu dipikirkan ulang. Paduan tembaga dan aluminium lebih mudah dibubut, tetapi ketahanan korosinya lebih lemah, sehingga membatasi penerapan yang masuk akal.
Tidak ada bahan ini yang secara otomatis lebih baik. Pilihan tepat tergantung pada tujuan desain, harga target, dan cara gelang tersebut akan dikenakan.
| Bahan atau proses | Biaya Relatif | Kekuatan utama | Batasan utama |
|---|---|---|---|
| baja Tahan Karat 304 | Lebih rendah | Mudah dibubut, biaya rendah | Tahan korosi sedang |
| baja Tahan Karat 316L | Sedang | Tahan korosi, hasil akhir stabil | Biaya sedikit lebih tinggi |
| Titanium | Lebih Tinggi | Ringan, hipoalergenik | Lebih sulit dibubut, keausan alat |
| Keramik | Lebih Tinggi | Tampilan khas, tahan gores | Getas, risiko saat perakitan |
| Pelapisan pvd | Sedang | Pilihan warna, kekerasan permukaan | Daya rekat bergantung pada perlakuan awal |
| Mesin CNC | Sedang sampai Tinggi | Presisi, bentuk kompleks | Biaya per unit lebih tinggi, lebih lambat per komponen |
Cara Metode Manufaktur Mengubah Persamaan Biaya
Stamping cocok untuk produksi volume tinggi. Biaya cetakan (die) lebih tinggi di awal, tetapi biaya per unit turun seiring peningkatan volume. Cetakan progresif dapat membentuk, memotong, dan meninju mata rantai dalam urutan berkelanjutan, sehingga waktu siklus tetap rendah. Kelemahannya adalah cetakan aus seiring waktu, dan pergeseran dimensi harus dipantau.
Pemesinan CNC menawarkan fleksibilitas lebih besar. Metode ini mampu menangani geometri mata rantai yang kompleks tanpa perlengkapan khusus dan mempertahankan toleransi ketat dengan baik. Kelemahannya terletak pada kecepatan dan biaya. CNC lebih lambat per komponen dan lebih mahal untuk volume tinggi. Metode ini paling masuk akal untuk produksi volume rendah hingga sedang, bentuk kompleks, atau komponen yang memerlukan toleransi ketat.
Kedua metode tersebut tidak saling eksklusif. Banyak proyek gelang menggunakan stamping untuk mata rantai datar dan CNC untuk komponen kompleks atau volume rendah. Persamaan biaya bergantung pada cara kedua metode tersebut dikombinasikan serta seberapa baik setiap tahap dikendalikan.
Kasus Lapangan di Mana Pemilihan Bahan Memaksa Pekerjaan Ulang
Suatu merek memilih paduan tembaga berbiaya lebih rendah untuk satu lot gelang. Sampel lulus pemeriksaan penampilan, dan produksi dimulai. Setelah pengiriman pertama, pemakai melaporkan perubahan warna dan pengelupasan di sepanjang tepi setelah terpapar keringat. Perlakuan permukaan tidak menempel dengan baik pada bahan dasar.
Hasil investigasi menunjukkan bahwa masalahnya bukan hanya proses akhir saja. Masalah tersebut merupakan kombinasi antara paduan dan lapisan yang dipilih, yang belum divalidasi bersama dalam kondisi pemakaian nyata. Merek tersebut beralih ke baja tahan karat 316L dan merevisi perlakuan permukaan, sehingga masalah menghilang.
Pelajaran yang dipetik sangat jelas: bahan dan lapisan harus diuji sebagai satu sistem, bukan secara terpisah. Suatu lapisan yang berkinerja baik pada satu bahan dasar mungkin berperilaku berbeda pada bahan dasar lain, dan perbedaan tersebut biasanya baru tampak setelah produk berada di lapangan.
Apa Sebenarnya yang Mendorong Daya Tahan
Ketahanan tidak hanya bergantung pada bahan dasar. Toleransi kecocokan antar rantai, kekerasan pin, kualitas hasil permukaan, serta fungsi setelah perakitan semuanya memengaruhi seberapa lama gelang dapat bertahan. Gelang yang terbuat dari bahan berkualitas tinggi tetapi memiliki toleransi longgar dapat mengalami getaran dan keausan tidak merata lebih cepat dibandingkan gelang yang terbuat dari bahan standar namun diproduksi dengan pengendalian proses yang stabil.
Sesuaikan tingkat kualitas bahan dengan kondisi pemakaian yang diperkirakan, bukan hanya berdasarkan tampilan visualnya.
Verifikasi daya rekat perlakuan permukaan pada substrat aktual.
Tentukan rentang toleransi yang memperhitungkan kombinasi rantai dalam skenario terburuk.
Uji gelang yang telah dirakit untuk kelancaran gerak dan kebebasan gerak (play), bukan hanya menguji masing-masing rantai secara terpisah.
Periksa kekerasan pin dan geometri lubang sesuai dengan sampel yang telah disetujui.
Keputusan mengenai bahan selalu melibatkan kompromi antara biaya, kemudahan pemesinan, dan ketahanan jangka panjang. Burriva, singkatan dari Baoruihua (Dongguan) Precision Technology Co., Ltd., memproduksi komponen jam tangan OEM dari basisnya di Dongguan, dengan produksi gelang yang mencakup penggilingan CNC, stamping, pemolesan otomatis, serta inspeksi dimensi. Merek-merek yang sedang mempertimbangkan pilihan bahan untuk program gelang dapat menghubungi Burriva guna membahas pemilihan kelas bahan, persyaratan permukaan akhir, serta dampak berbagai pilihan tersebut terhadap harga dan daya tahan.