
 EN
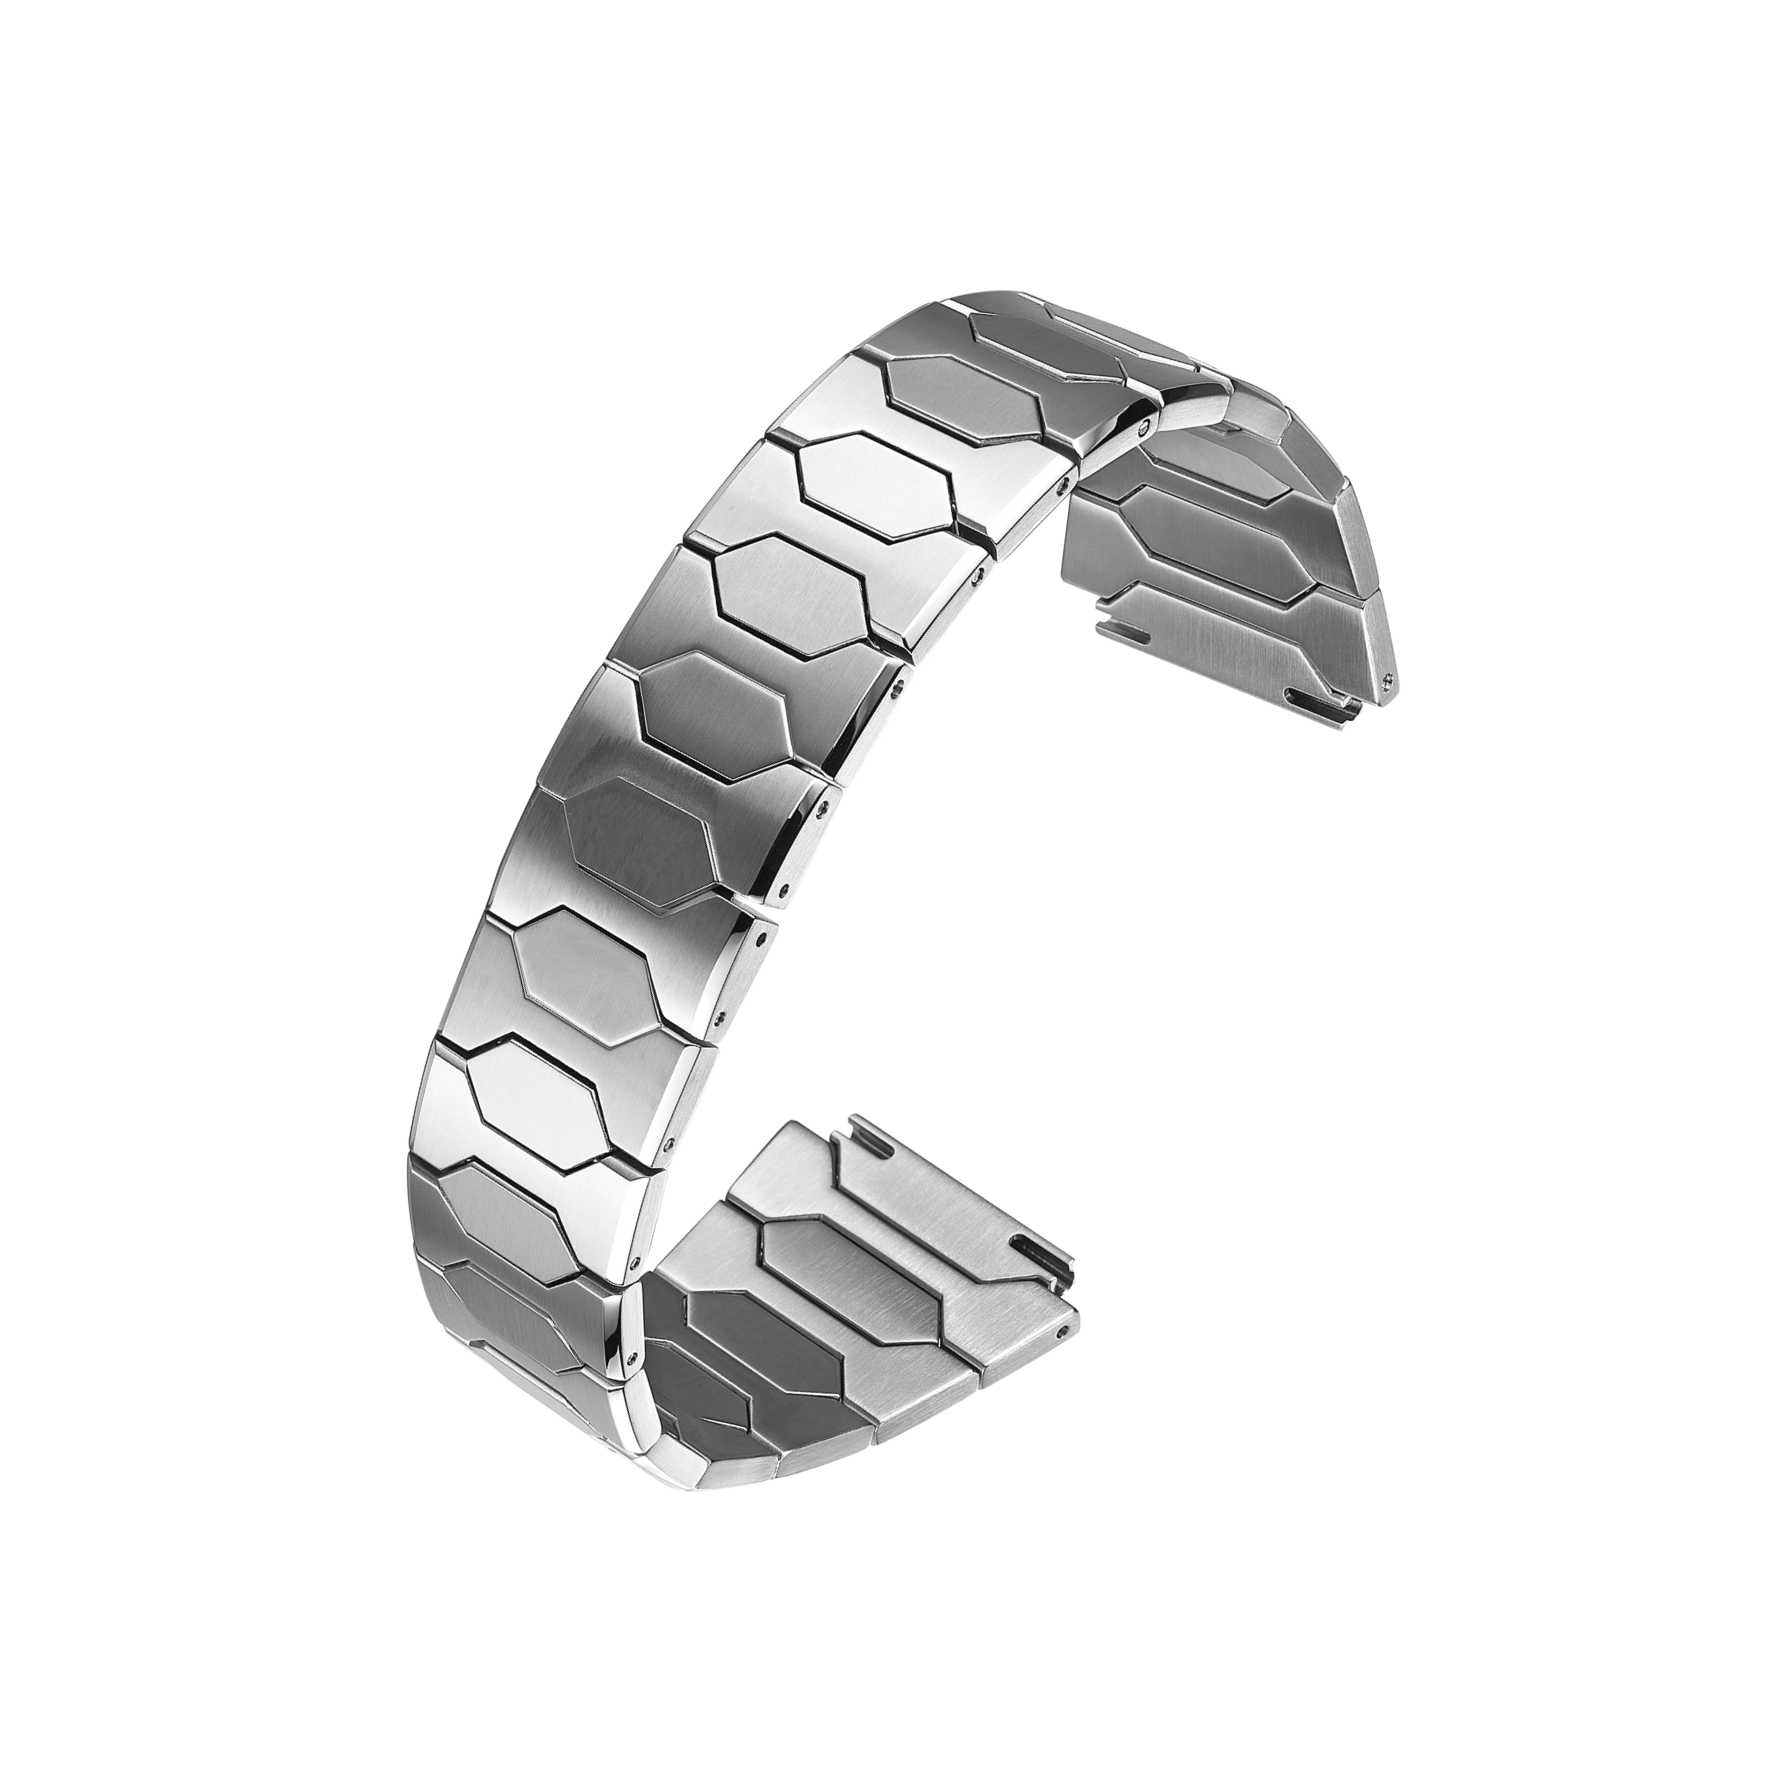
Un devis pour un bracelet repose rarement sur un seul chiffre. La différence de prix entre deux fournisseurs s’explique généralement par la qualité du matériau, la difficulté d’usinage, le traitement de surface et la conception des maillons. Deux bracelets qui paraissent identiques sur un plan peuvent présenter des écarts de prix importants dès lors que le matériau change.
L’acier inoxydable constitue le point de départ le plus courant. Il est largement disponible, s’usine de façon prévisible et accepte bien les traitements de surface. Dès qu’un fournisseur passe de l’acier 304 à l’acier 316L, ou de l’acier inoxydable au titane, la structure des coûts évolue. Cette évolution ne dépend pas uniquement du prix du matériau brut : elle implique aussi l’usure des outils, le temps de cycle, le taux de rebuts et l’effort requis pour la finition.
C’est pourquoi les décisions relatives aux matériaux doivent intervenir dès la phase initiale de définition des spécifications, et non lors d’une phase tardive de réduction des coûts. Lorsque les outillages sont déjà usinés, modifier le matériau de base implique de revalider chaque étape en aval.
Acier inoxydable : tous les aciers ne se valent pas
L’acier inoxydable n’est pas un matériau unique. Les nuances 304 et 316L sont les deux plus courantes dans la fabrication de bracelets. La 304 coûte moins cher et offre des performances satisfaisantes dans des conditions normales. La 316L contient du molybdène, ce qui améliore sa résistance à la corrosion et renforce sa tenue lors des essais en brouillard salin ainsi qu’en présence de sueur.
Pour la plupart des bracelets de montre, la 316L constitue la norme pratique. Elle s’usine de façon prévisible, se polit et se brosses de manière homogène, et conserve de bonnes performances d’un lot de production à l’autre. C’est pourquoi son prix plus élevé s’accompagne généralement d’un taux de rejet plus faible, ce qui peut compenser une partie de l’écart de coût lié au matériau.
Les différences de coût au sein de l’acier inoxydable proviennent de plusieurs facteurs : la nuance elle-même, la complexité de la conception des maillons, les exigences en matière de finition de surface et la méthode de production. Une surface polie miroir nécessite plus de main-d’œuvre qu’une surface brossée. Un assemblage de maillons composé de plusieurs pièces et exigeant des tolérances serrées demande davantage de temps d’usinage qu’un simple maillon plat.
Titane et matériaux alternatifs : coût plus élevé, compromis différents
Les bracelets en titane sont plus légers au poignet et hypoallergéniques, ce qui les rend attrayants pour certaines positions de marque. Le titane est plus difficile à usiner. Sa faible conductivité thermique use plus rapidement les outils de coupe, et la gestion de la chaleur pendant l’usinage est plus exigeante. Les paramètres CNC doivent être soigneusement contrôlés, et les temps de cycle sont souvent plus longs. Par ailleurs, le titane brut coûte plus cher que l’acier inoxydable.
Les maillons en céramique offrent un aspect distinctif et une résistance aux rayures, mais ce matériau est fragile : il peut s’écailler lors du montage ou après un choc, ce qui augmente les risques de manipulation délicate et de rejet.
Aucun de ces matériaux n’est intrinsèquement supérieur. Le choix optimal dépend de l’intention de conception, du prix cible et de la manière dont le bracelet sera porté.
| Matériau ou procédé | Coût relatif | Résistance principale | Limitation principale |
|---|---|---|---|
| acier inoxydable 304 | Moins élevé | Facile à usiner, faible coût | Résistance modérée à la corrosion |
| acier inoxydable 316L | Modéré | Résistance à la corrosion, finition stable | Coût légèrement plus élevé |
| Titane | Supérieur | Léger, hypoallergénique | Plus difficile à usiner, usure des outils |
| Céramique | Supérieur | Aspect distinctif, résistance aux rayures | Fragile, risque accru lors du montage |
| Revêtement pvd | Modéré | Variété d’options de couleur, dureté de surface | L’adhérence dépend du prétraitement |
| Usinage CNC | Modéré à élevé | Précision, formes complexes | Coût unitaire plus élevé, vitesse plus lente par pièce |
Comment les méthodes de fabrication modifient l’équation des coûts
Le poinçonnage convient à la production à grand volume. Le coût initial de la matrice est plus élevé, mais le coût unitaire diminue à mesure que le volume augmente. Une matrice progressive peut former, découper et perforer des maillons dans une séquence continue, ce qui maintient un temps de cycle faible. L’inconvénient est que la matrice s’use avec le temps et qu’un dérive dimensionnelle doit être surveillée.
L’usinage CNC offre plus de flexibilité. Il permet de traiter des géométries complexes de maillons sans outillage dédié et respecte bien les tolérances serrées. L’inconvénient réside dans la vitesse et le coût. L’usinage CNC est plus lent par pièce et plus coûteux à fort volume. Il est surtout pertinent pour des séries de faible à moyenne importance, des formes complexes ou des pièces nécessitant des tolérances serrées.
Ces deux méthodes ne s’excluent pas mutuellement. De nombreux projets de bracelets utilisent le poinçonnage pour les maillons plats et la commande numérique par ordinateur (CNC) pour les composants complexes ou à faible volume. L’équation des coûts dépend de la façon dont ces méthodes sont combinées et de la maîtrise de chaque étape.
Un cas sur le terrain où le choix du matériau a imposé une reprise de travail
Une marque a sélectionné un alliage de cuivre moins coûteux pour une série de bracelets. Les échantillons ont passé les contrôles d’aspect et la production a commencé. Après les premières expéditions, des porteurs ont signalé une décoloration et un décollement aux bords après exposition à la transpiration. Le traitement de surface n’avait pas adhéré correctement au substrat.
L’enquête a révélé que le problème ne provenait pas uniquement du procédé de finition. Il résultait de la combinaison de l’alliage et du revêtement choisi, qui n’avaient pas été validés ensemble dans des conditions réelles d’usage. La marque est passée à l’acier inoxydable 316L et a revu le traitement de surface ; le problème a alors disparu.
La leçon était simple : le matériau et le revêtement doivent être testés ensemble, en tant que système, et non séparément. Un revêtement qui se comporte bien sur un substrat donné peut présenter un comportement différent sur un autre substrat, et cette différence apparaît généralement une fois que le produit est en service.
Ce qui détermine réellement la durabilité
La durabilité ne dépend pas uniquement du matériau de base. Les tolérances d’ajustement des maillons, la dureté des axes, la qualité de l’état de surface et le fonctionnement de l’ensemble assemblé influencent tous la durée de vie d’un bracelet. Un bracelet fabriqué dans un bon matériau, mais avec des tolérances lâches, peut développer des cliquetis et une usure inégale plus tôt qu’un bracelet réalisé dans un matériau moins noble, mais dont la fabrication bénéficie d’un contrôle de processus stable.
Choisissez la nuance de matériau en fonction des conditions d’usure prévues, et non uniquement de l’apparence.
Vérifiez l’adhérence du traitement de surface sur le substrat réel.
Définissez des plages de tolérance prenant en compte les combinaisons de maillons les plus défavorables.
Testez les bracelets assemblés pour leur articulation et leur jeu, et non seulement les maillons individuels.
Contrôlez la dureté des axes et la géométrie des trous par rapport à l’échantillon approuvé.
Les décisions relatives aux matériaux impliquent toujours un compromis entre le coût, l’usinabilité et l’usure à long terme. Burriva, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., fabrique des composants d’horlogerie OEM depuis sa base de Dongguan, avec une production de bracelets couvrant le fraisage CNC, l’estampage, le polissage automatisé et l’inspection dimensionnelle. Les marques qui évaluent des options de matériaux pour un programme de bracelets peuvent contacter Burriva afin d’aborder la sélection de la nuance, les exigences en matière de finition, ainsi que l’impact des différents choix sur le prix et la durabilité.
Table des matières
- Acier inoxydable : tous les aciers ne se valent pas
- Titane et matériaux alternatifs : coût plus élevé, compromis différents
- Comment les méthodes de fabrication modifient l’équation des coûts
- Un cas sur le terrain où le choix du matériau a imposé une reprise de travail
- Ce qui détermine réellement la durabilité