
 EN
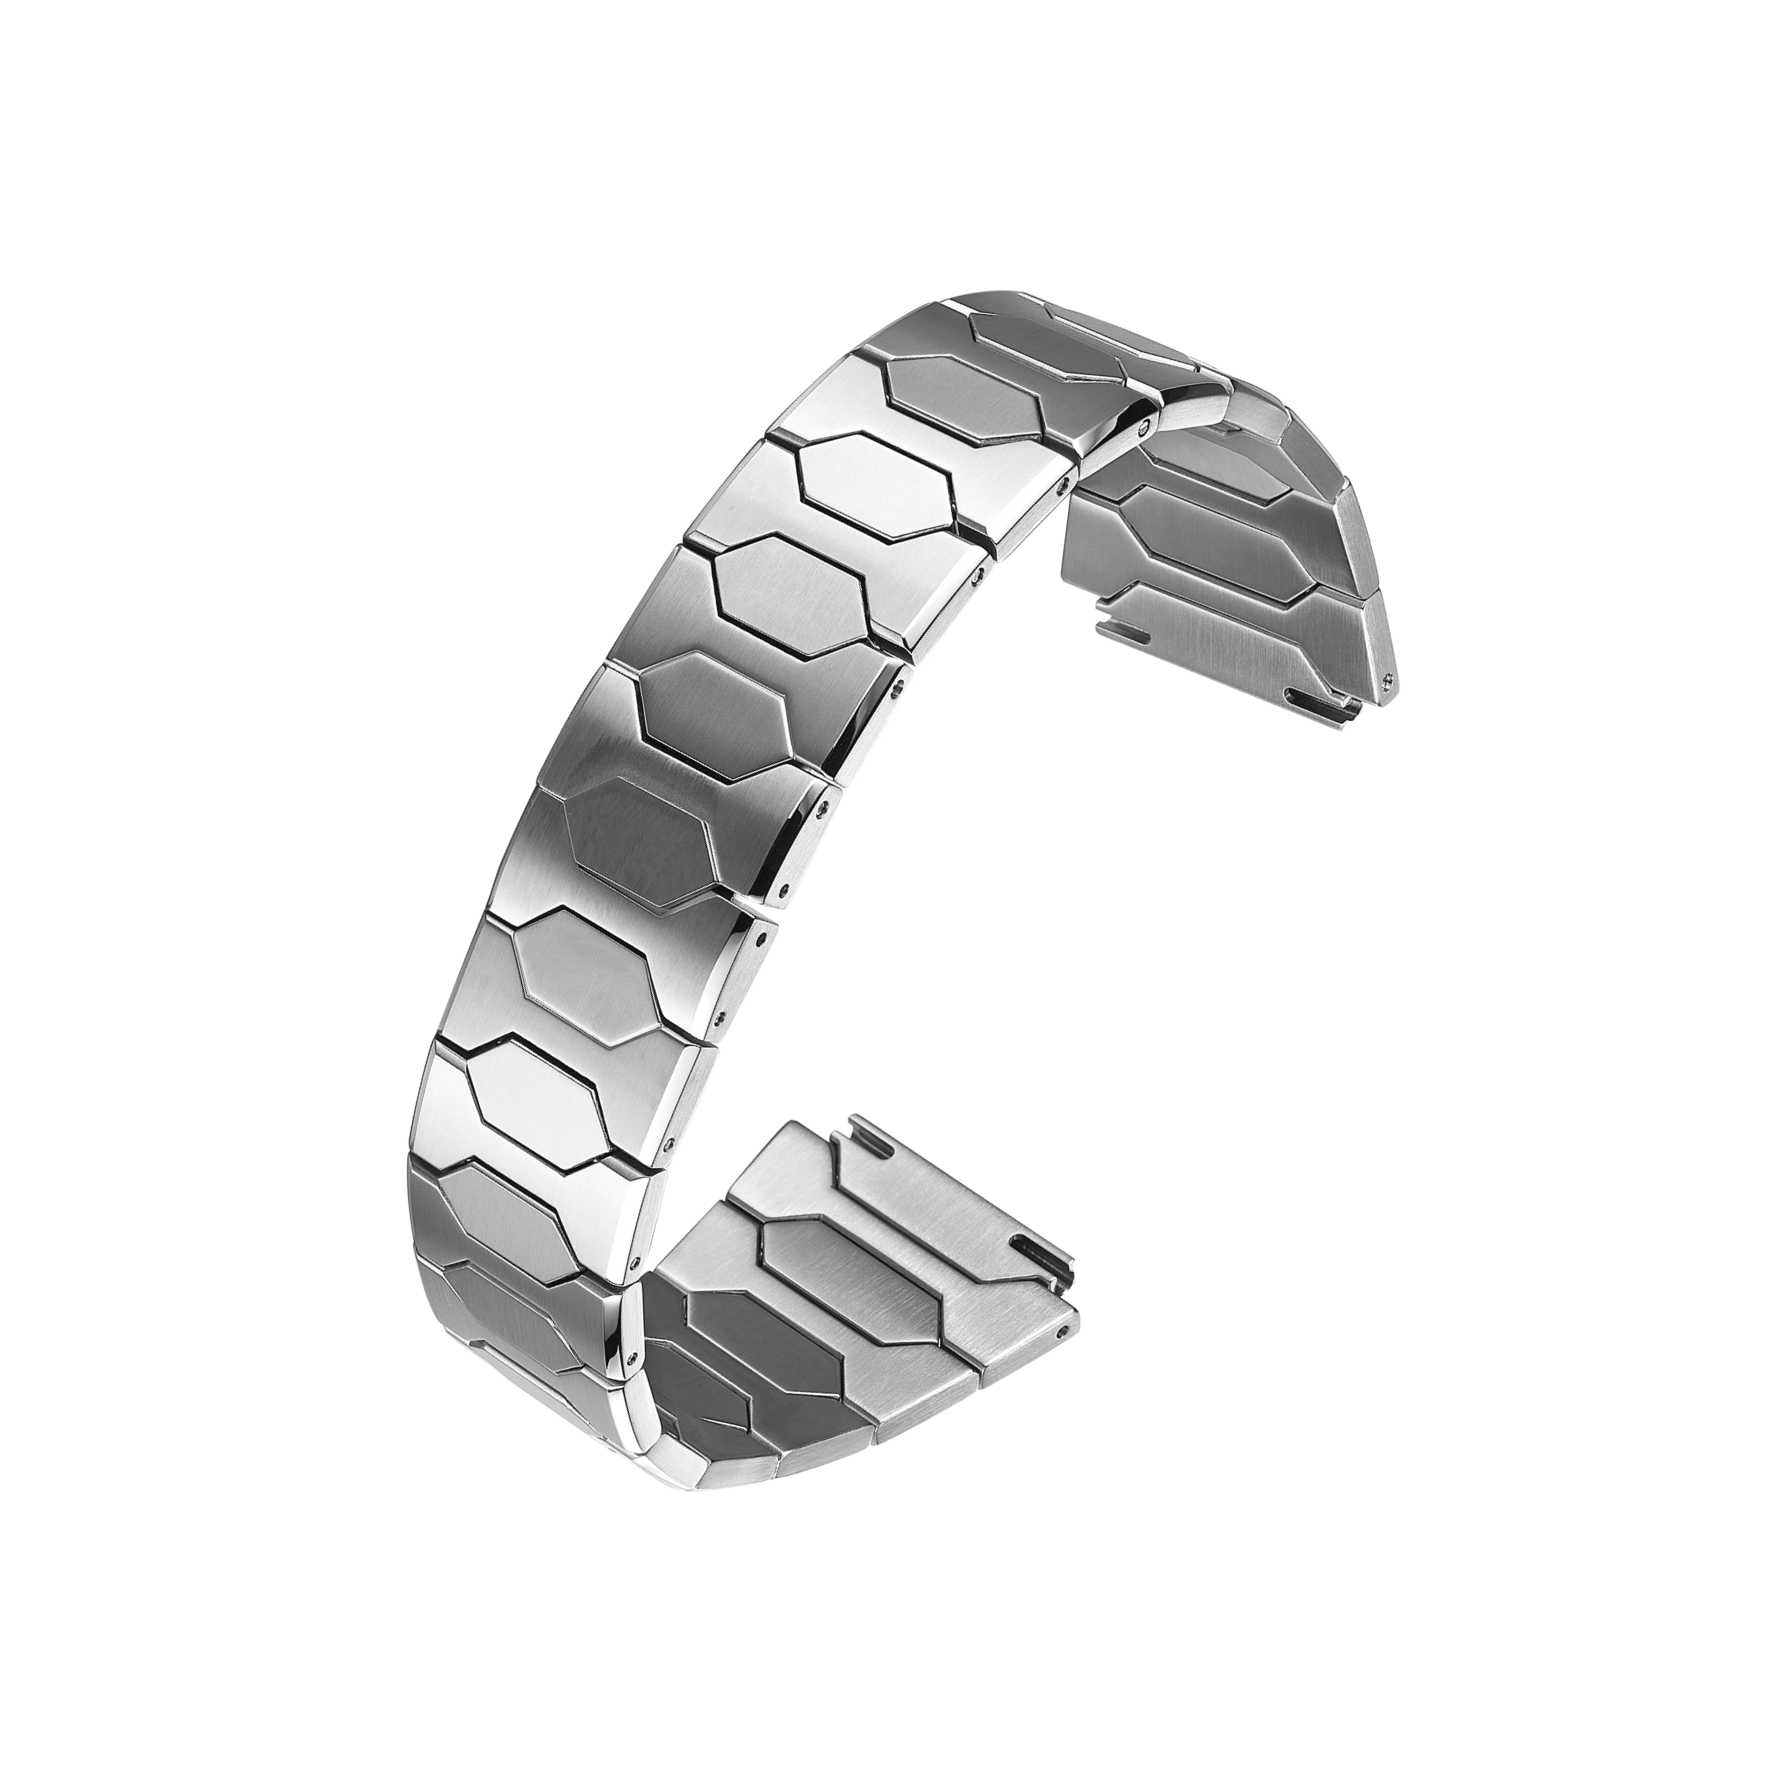
Verðboð fyrir handbandi byggist sjaldan aðeins á einum tölu. Verðmunurinn á milli tveggja birgja fer oft til baka að efnisstigi, vinnsluþvotti, yfirborðsmeðferð og hlekkjahönnun. Tveir handbandar sem líta nákvæmlega eins út á teikningu geta orðið mjög mismunandi í verði þegar efninu er breytt.
Rustfritt stál er algengt upphafspunktur. Það er tiltækt, má vinna á fyrirséðan hátt og tekur vel á yfirborðsmeðferð. Þegar birgir fer frá 304 til 316L eða frá rustfritt stál til títaníums breytist verðbyggingin. Þessi breyting er ekki aðeins tengd verði ráefnisins. Hún tengist einnig tólaskemmd, vinnslutíma, afskurðshlutfalli og álagi á lokameðferð.
Þess vegna eiga ákvarðanir um efni að vera í upphaflegum samræðum um tilgreiningar, ekki í síðustu umferð til að minnka kostnað. Þegar myndunargervi er framkvæmd þýðir breyting á grunnefni að endurstaðfesta alla síðustöðvarferla.
Rustfritt stál: Ekki allar gerðir eru jafngildar
Rustfritt stál er ekki eitt efni. 304 og 316L eru tvær algengustu gerðirnar í verkfæri fyrir handvörur. 304 er ódýrara og hefur góða afrek í venjulegum aðstæðum. 316L inniheldur molýbdén, sem bætir mótsönnunarástandi og heldur betur á móti saltþokuprófunum og sveitareinflutningi.
Fyrir flestar handvörusambönd er 316L raunhæf staðallinn. Það er auðvelt að vinna með það, það polískast og brúshast jafnt og það hefur góða ástandshald í framleiðslubúðum. Þess vegna er hærra verð þess oft fylgt lægra hafnaðarhlutfalli, sem getur jafnað hluta af verðmuninni á efnum.
Kostnaðarskillanir innan austurleysisstáls koma frá mörgum staðum. Gæði sjálf, flókið hönnun tengils, kröfur til yfirborðs og framleiðsluaðferðin hafa allar áhrif. Spegilsjávar yfirborð tekur meira vinna en grjótskúrðað yfirborð. Tengilssamsetning með margum hlutum og nákvæmum mörkum tekur lengri tíma í vinnslu en einfaldur flatur tengill.
Títan og önnur efni: Hærra kostnaður, önnur viðskiptaákvörðun
Títanhandvörur sitja léttari á hándleggnum og eru óskaðlegar fyrir húð, sem gerir þær aðráðanlegar fyrir ákveðnar merkjastöður. Títan er erfiðari að vinna. Lág hitastiggeislun hans eyðir sniðvélum hraðar og hitastjórnun við vinnslu er því erfíðari. CNC-stillingar þurfa nákvæma stjórnun og vinnuskeiðin eru oft lengri. Óvinninn títan kostar líka meira en austurleysisstál.
Keramískar hlekkir veita ómistökulegan útlit og eru mótvært skurðum, en efnið er brjótt. Það getur brostinn í samsetningu eða eftir árekstur, sem hefur áhrif á meðhöndlun og hættu afvísunar.
Engin af þessum efnum er sjálfkrafa betra. Rétt val háð áherslum í hönnun, markverði og því hvernig handfattegundin verður notað.
| Efni eða ferli | Relative kostnad | Aðalstyrkur | Aðal takmörkun |
|---|---|---|---|
| 304 ryðfrítt stál | Lóð | Auðvelt að vinnsla, lág kostnaður | Meðalháttar rýrnunarstöðugleika |
| 316L ryðfríu stáli | Miðlungs | Mótværi gegn ruskingu, stöðug endurútgáfa | Sjaldséð hærra verð |
| Títan | Hærra | Létt, óskaðsfrjáls | Þungari að vinnsla, tólslit |
| Keramik | Hærra | Ómistökulegur útlit, mótværi gegn skurðum | Brjótt, hætta við samsetningu |
| PVD-þjöppun | Miðlungs | Litvalmöguleikar, yfirborðshardleiki | Lýsing á festingu er háð fyrirmeðferð |
| CNC Fræsing | Miðlungs til hátt | Nákvæmni, flókin lögun | Hærra einingarkostnaður, hægri framleiðsla á hverri einingu |
Hvernig framleiðsluaðferðir breyta kostnaðarjöfnunni
Stöðvun er viðeigandi fyrir framleiðslu í miklum magni. Formið krefst meiri upphafskostnaðar, en einingarkostnaðurinn lækkar þegar magnið vex. Framleiðsluform með áframhaldandi ferli getur myndað, skorið og gert holur í línur í samfelldum ferli, sem heldur lykktímanum lágmállegum. Vandræðin eru að formið slitas með tímanum og að víddarskiptingar þurfa að vera stöðugt á yfirvöldum.
CNC-vinnsla býður upp á meiri sveigjanleika. Hún getur unnið með flókna línulögun án sérstakrar tólsetningar og heldur vel nákvæmum mörkum. Aftur á móti er hún hægri á hverri einingu og dýrari við mikil magn. Hún er röklegust fyrir lág- til miðlungs-magn framleiðslu, flókna lögun eða hluta sem krefjast nákvæmra mörka.
Þessar tvær aðferðir eru ekki gagnvart hverri. Margar brókaböndaraðgerðir nota stimplun fyrir flatar hlekkja og CNC fyrir flóknar eða lágsvörunarhluti. Kostnaðurinn er háður því hvernig þessar aðferðir eru sameinaðar og hversu vel hver skref er stjórnað.
Vandamál á svæðinu þar sem efni valið leiddi til endurunnslu
Merki valdi lægri kostnaðar koparlegeru fyrir part af brókaböndum. Mynsturinn féllu í útlitsprófunum og framleiðsla hófst. Eftir fyrstu sendingarnar tóku notendur eftir litbreytingum og afbrjótum á brúnunum eftir að hafa verið í snertingu við sveit. Yfirborðsbehandlingin hafði ekki fest vel á grunnmálinu.
Rannsóknin sýndi að vandamálið var ekki aðeins í lokunaraðferðinni. Það var samsetning legerunnar og valda yfirborðsbehandlingarinnar, sem ekki hafði verið staðfest saman undir raunverulegum notkunarshlutföllum. Merkið skipti yfir í 316L rostfritt steypujárn og breytti yfirborðsbehandlingunni og vandamálið hvarf.
Kennslustundin var einföld. Efni og yfirborðsbeþekking þurfa að vera prófuð sem kerfi, ekki sérstaklega. Yfirborðsbeþekking sem hefur góða árangur á einu undirlagi getur hegðað annað hvort á öðru undirlagi og munurinn birtist venjulega eftir að vörurnar eru í notkun í raunveruleikanum.
Hvað ákvarðar í raun viðhaldsgetu
Viðhaldsgeta er ekki aðeins um grunnefnið. Tengilspil, pinnahardnýssa, yfirborðsútgildi og samansett virkni ákvarða allt hversu lengi handfat heldur áfram. Handfat sem er gerð úr góðu efni en með lausum spilum getur orðið ójafnt og fengið rökkur á fyrr en handfat sem er gerð úr minna góðu efni en með stöðugri ferlastýringu.
Veldu efnisstig sem passar við búist við slitsháttum, ekki aðeins við útlit.
Staðfestu festi yfirborðsbeþekkingar á raunverulegum undirlagi.
Setjið spilamörk sem taka tillit til versturra tengilasambinda.
Prófið samansett handföt fyrir hreyfingu og spil, ekki aðeins einstaka tengla.
Athugið pinnahardnýssu og holugeometríu miðað við samþykktan prufu.
Efniákvörðunir felja alltaf samræmingu á milli kostnaðar, vinnubærleika og langtímaþol. Burriva, stytting á Baoruihua (Dongguan) Precision Technology Co., Ltd., framkvæmir framleiðslu á OEM-klukkuhlutum frá staðsetningu sinni í Dongguan, með framleiðslu á handfatum sem inniheldur CNC-fresun, dýpðarsprengingu, sjálfvirkar polishingarferli og málningu á víddum. Merki sem eru að meta efnavalkosti fyrir handfataframleiðslu geta hafðs samband til að ræða val á efni, kröfur um yfirborð og hvernig mismunandi val áhrifast verðs og þolvarnar.