
 EN
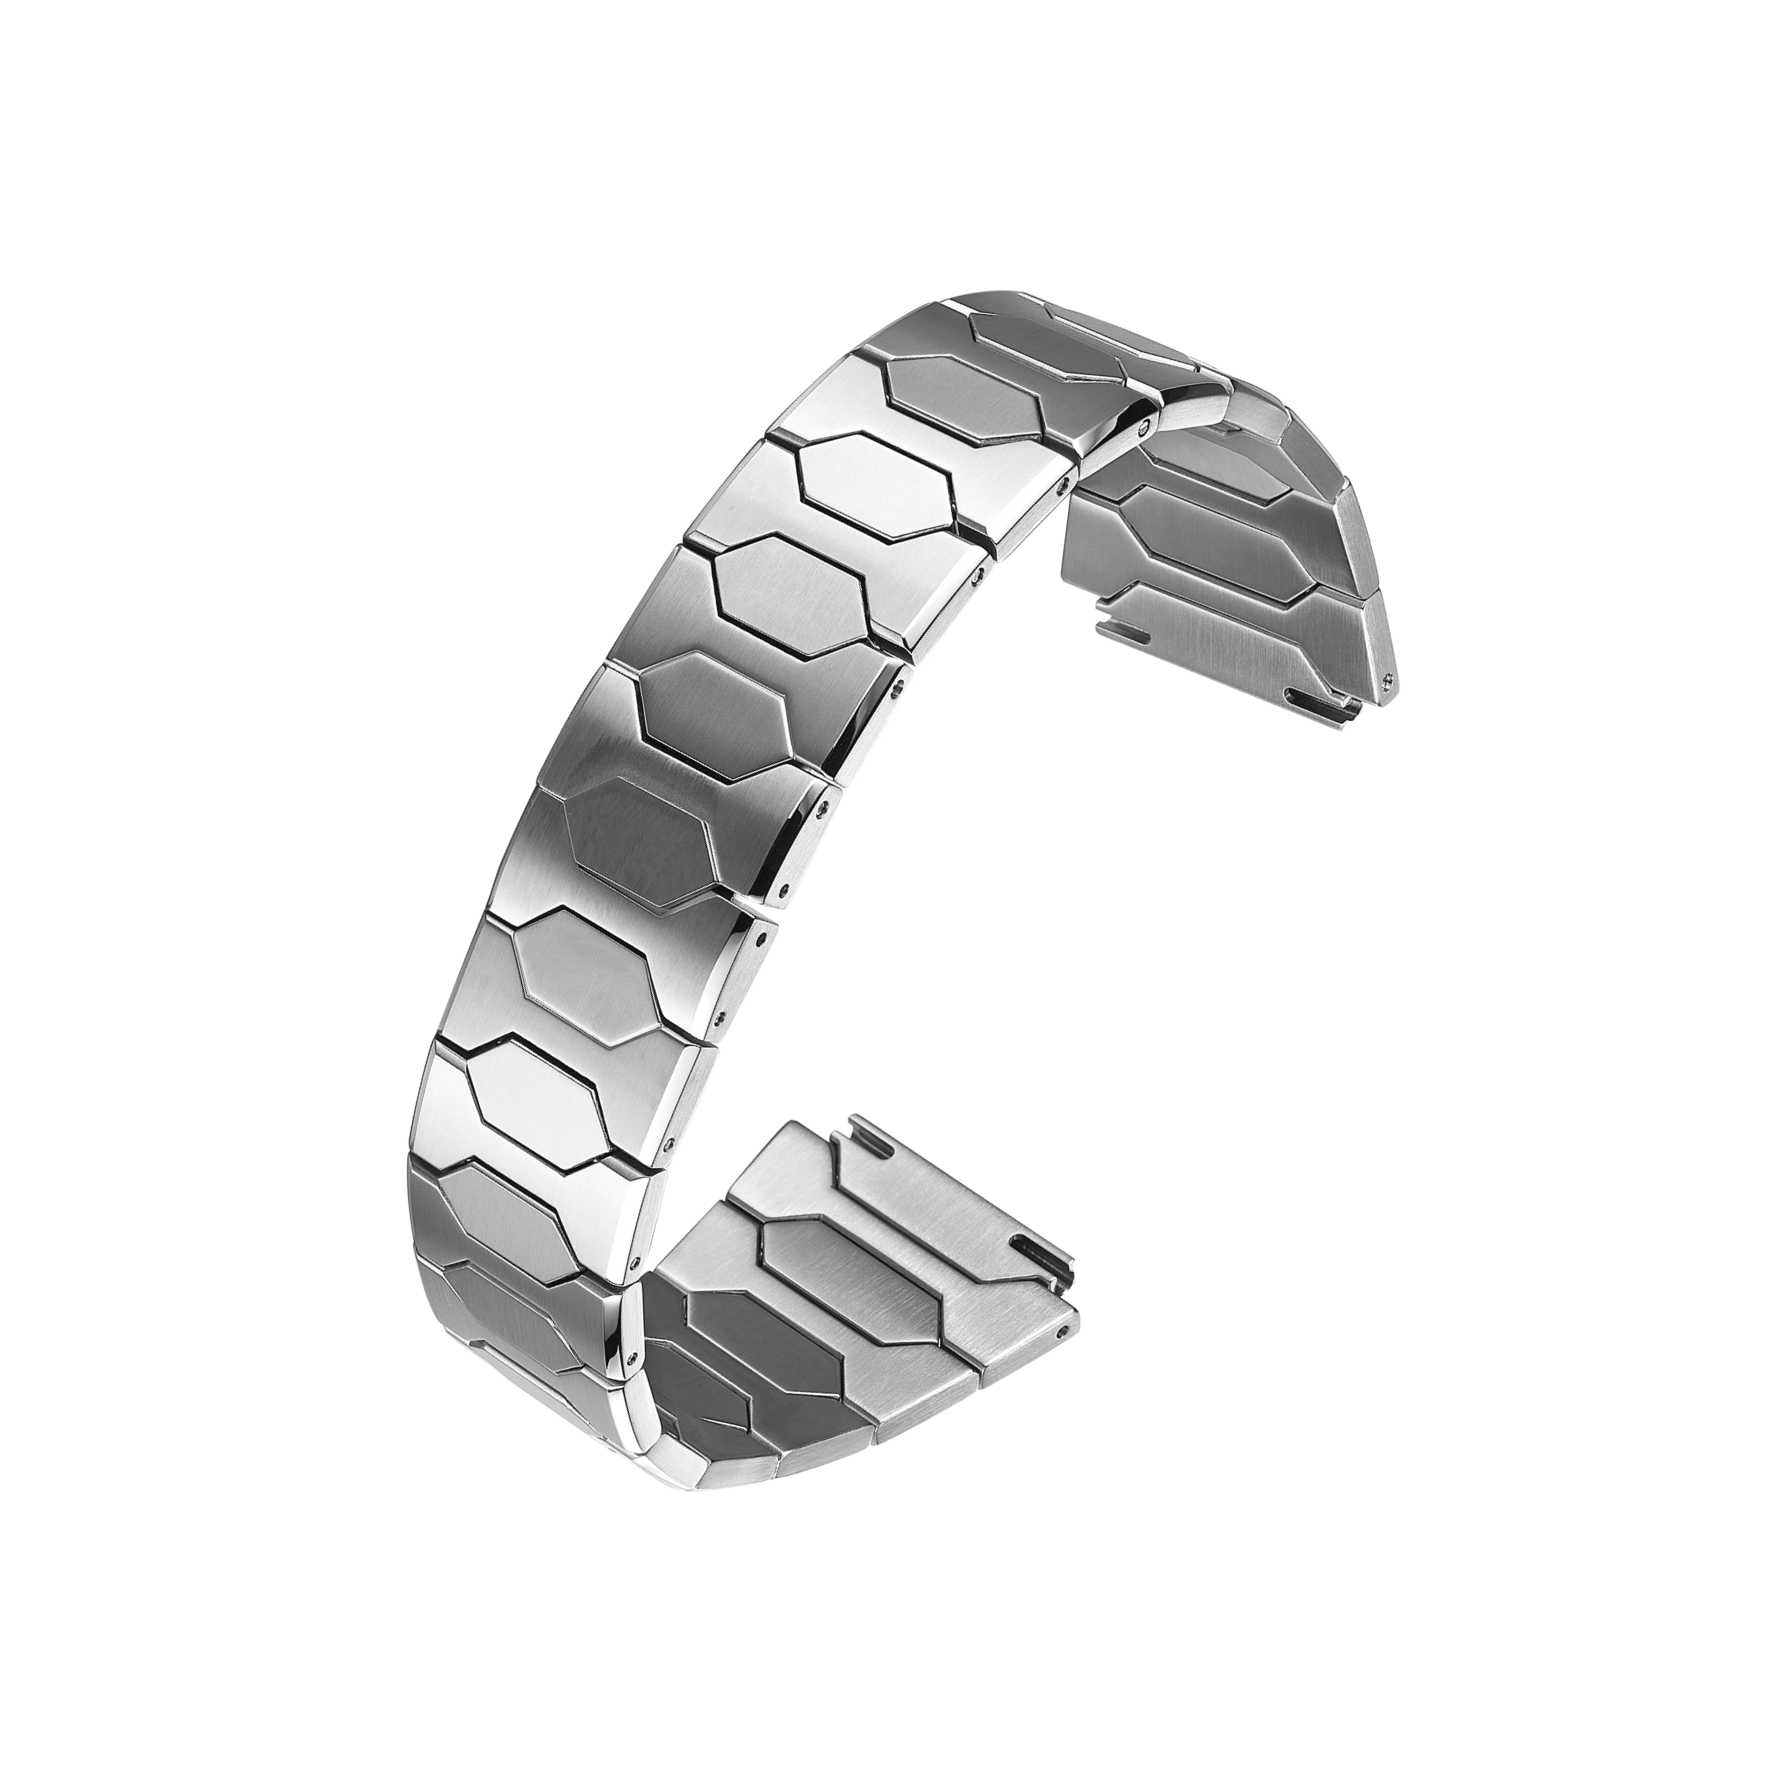
Ett citat för ett armband grundar sig sällan på ett enda tal. Prisskillnaden mellan två leverantörer beror vanligtvis på materialklass, bearbetningssvårighet, ytbearbetning och länkdesign. Två armband som ser identiska ut på en ritning kan hamna långt ifrån varandra i pris så snart materialet ändras.
Rostfritt stål är den vanliga utgångspunkten. Det är tillgängligt, bearbetas förutsägbart och tar ytbearbetning väl. När en leverantör går från 304 till 316L, eller från rostfritt stål till titan, förändras kostnadsstrukturen. Förändringen handlar inte bara om råmaterialpris. Den handlar också om verktygsslitage, cykeltid, utslagsgrad och ytbearbetningsinsats.
Därför bör materialbeslut tas redan i den tidiga specifikationsdiskussionen, inte i en senare kostnadsminskningsrunda. När verktygen är tillverkade innebär en ändring av grundmaterialet att alla efterföljande steg måste återvalideras.
Rostfritt stål: Alla kvaliteter är inte lika
Rostfritt stål är inte ett enda material. 304 och 316L är de två vanligaste kvaliteterna vid armbandsframställning. 304 är billigare och fungerar tillfredsställande under normala förhållanden. 316L innehåller molybden, vilket förbättrar korrosionsbeständigheten och ger bättre prestanda vid salt-spray-tester samt vid exponering för svett.
För de flesta klockarmband är 316L den praktiska standarden. Det bearbetas förutsägbar, poleras och borstas konsekvent och håller bra över olika produktionsomgångar. Därför leder dess högre pris vanligtvis till en lägre andel avkastade delar, vilket kan kompensera en del av skillnaden i materialkostnad.
Kostnads skillnaderna inom rostfritt stål härrör från flera faktorer. Själva kvalitetsgraden, komplexiteten i länkdesignen, kraven på ytytfinish och tillverkningsmetoden spelar alla en roll. En spegelblank yta kräver mer arbetsinsats än en borstad yta. En flerdelad länkmontering med stränga toleranser kräver mer bearbetningstid än en enkel platt länk.
Titan och alternativa material: Högre kostnad, andra avvägningar
Titanarmband sitter lättare på handleden och är hypoallergena, vilket gör dem attraktiva för vissa varumärkespositioner. Titan är svårare att bearbeta. Dess låga värmeledningsförmåga sliter snabbare på skärande verktyg, och värmehanteringen under bearbetningen är mer krävande. CNC-parametrar måste kontrolleras noggrant, och cykeltiderna är ofta längre. Råtitan kostar också mer än rostfritt stål.
Keramiska länkar ger en distinkt utseende och skrytbeständighet, men materialet är sprödt. Det kan spricka vid montering eller efter stötar, vilket ökar hanterings- och avvisningsrisken. Kolfiber är lätt och visuellt distinkt, men dess strukturella beteende skiljer sig från metall, så länkdesign och spetsens ingrepp måste omformuleras. Kopparlegeringar och aluminium är lättare att bearbeta, men erbjuder sämre korrosionsbeständighet, vilket begränsar där de är lämpliga.
Inget av dessa material är automatiskt bättre. Rätt val beror på designavsetningen, målpriset och hur armbandet kommer att bäras.
| Material eller process | Relativ kostnad | Huvudsaklig hållfasthet | Huvudsaklig begränsning |
|---|---|---|---|
| 304 rostfritt stål | Lägre | Lätt att bearbeta, låg kostnad | Måttlig korrosionsbeständighet |
| 316L rostfritt stål | Måttlig | Korrosionsbeständighet, stabil ytbearbetning | Lätt högre kostnad |
| Titan | Högre | Lätt, hypoallergent | Svårare att bearbeta, verktygsslitage |
| Keramisk | Högre | Distinkt utseende, skrytbeständighet | Sprött, risk vid montering |
| Pvd-beläggning | Måttlig | Färgalternativ, yt-hårdhet | Klistringen beror på förbehandling |
| Cnc-mackning | Måttlig till hög | Precision, komplexa former | Högre styckkostnad, långsammare per del |
Hur tillverkningsmetoder påverkar kostnadsberäkningen
Stansning är lämplig för högvolymsproduktion. Verktygskostnaden är högre från början, men styckkostnaden sjunker när volymen ökar. En progressiv stans kan forma, skära och perforera länkar i en kontinuerlig sekvens, vilket håller cykeltiden låg. Kompromissen är att verktyget slits med tiden och att dimensionsdrift måste övervakas.
CNC-bearbetning erbjuder större flexibilitet. Den hanterar komplex länkgeometri utan specialanpassad verktygning och upprätthåller stränga toleranser väl. Nackdelen är hastighet och kostnad. CNC är långsammare per del och dyrare vid höga volymer. Den är mest lämplig för låg- till mellanvolymproduktion, komplexa former eller delar som kräver stränga toleranser.
De två metoderna utesluter inte varandra. Många armbandsprojekt använder stansning för platta länkar och CNC-bearbetning för komplexa eller lågvolymskomponenter. Kostnadsekvationen beror på hur dessa metoder kombineras och hur väl varje steg kontrolleras.
Ett fallet från verkligheten där materialvalet tvingade omarbete
En märkesföretag valde en billigare kopparlegering för en armbandsproduktionsomgång. Proverna klarade utseendekontrollerna och produktionen påbörjades. Efter de första leveranserna rapporterade användare färgförändringar och avskalning längs kanterna efter svettexponering. Ytbehandlingen hade inte fastnat till underlaget på ett tillfredsställande sätt.
Undersökningen visade att problemet inte enbart berodde på ytbehandlingsprocessen. Det var snarare kombinationen av legeringen och den valda beläggningen, som inte hade validerats tillsammans under verkliga bruksförhållanden. Märkesföretaget bytte till rostfritt stål 316L och reviderade ytbehandlingen, och problemet försvann.
Lektionen var enkel. Material och beläggning måste testas som ett system, inte separat. En beläggning som fungerar bra på ett underlag kan bete sig annorlunda på ett annat, och skillnaden visar sig vanligtvis efter att produkten är i bruk i fältet.
Vad som faktiskt påverkar hållbarheten
Hållbarhet handlar inte bara om grundmaterialet. Passningsutrymmen för länkar, stifts hårdhet, ytkvalitet och monterad funktion påverkar alla hur länge ett armband håller. Ett armband tillverkat av bra material men med lösa passningsutrymmen kan utveckla klirrande och ojämn slitage tidigare än ett armband tillverkat av ett mer enkelt material med stabil processkontroll.
Anpassa materialklassen till förväntade slitageförhållanden, inte bara till utseendet.
Bekräfta att ytbearbetningens vidhäftning är god på det faktiska underlaget.
Ställ in toleransfönster som tar hänsyn till värsta tänkbara länkkombinationer.
Testa monterade armband för rörelseförmåga och spel, inte bara enskilda länkar.
Kontrollera stifts hårdhet och hålets geometri mot den godkända provbiten.
Materialval innebär alltid en avvägning mellan kostnad, bearbetningsbarhet och långsiktig slitagehållfasthet. Burriva, förkortning av Baoruihua (Dongguan) Precision Technology Co., Ltd., tillverkar OEM-komponenter till klockor från sitt basläge i Dongguan, med armbandsproduktion som omfattar CNC-fräsning, stansning, automatiserad polering och dimensionskontroll. Varumärken som överväger olika materialalternativ för ett armbandsprogram kan kontakta oss för att diskutera val av materialklass, ytkrav samt hur olika val påverkar pris och hållbarhet.