
 EN
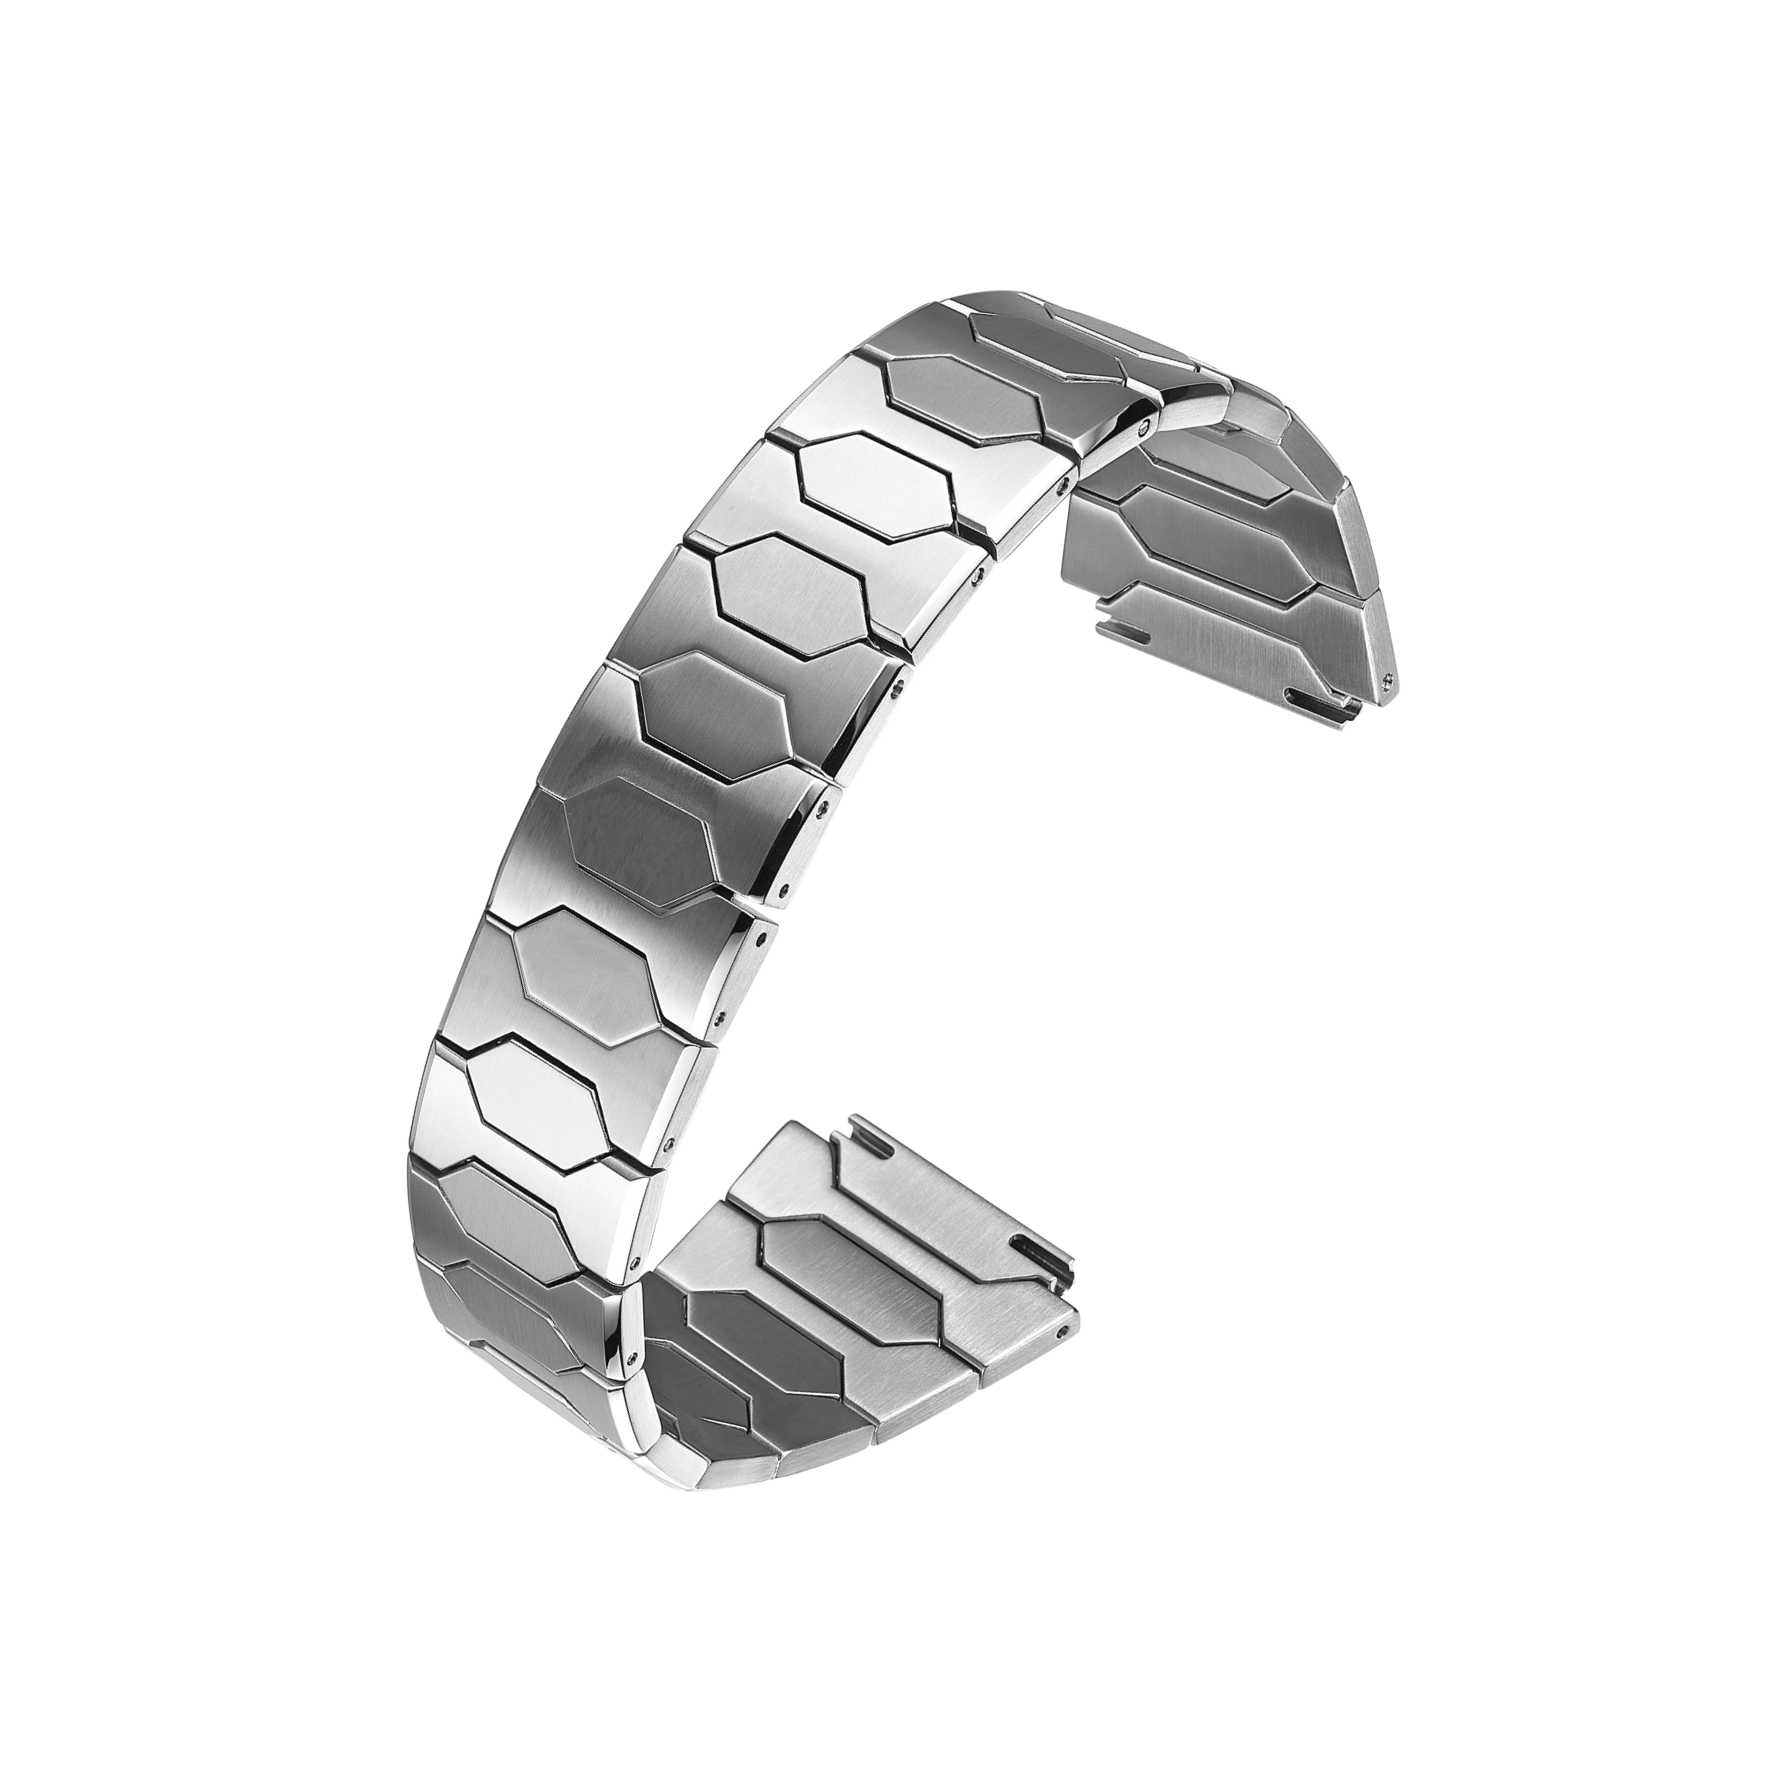
Ბრასლეტის ფასდაკლების შეთავაზება იშვიათად მოიცავს ერთი რიცხვის მითითებას. ორი მომწოდებლის ფასებს შორის სხვაობა ჩვეულებრივ უკავშირდება მასალის ხარისხს, მექანიკური დამუშავების რთულებას, ზედაპირის დამუშავებას და ბრასლეტის ბმულების დიზაინს. ორი ბრასლეტი, რომელიც ნახაზზე იდენტურად გამოიყურება, შეიძლება მნიშვნელოვნად განსხვავდებოდეს ფასით, როგორც კი მასალა შეიცვლება.
Უჟანგავი ფოლადი არის ყველაზე გავრცელებული საწყისი მასალა. იგი ხელმისაწვდომია, წინასწარ განსაზღვრულად მექანიკურად დამუშავდება და კარგად იძლევა ზედაპირის დამუშავებას. როგორც კი მომწოდებელი 304-დან 316L-ზე ან უჟანგავი ფოლადიდან ტიტანზე გადადის, ხარჯების სტრუქტურა იცვლება. ეს ცვლილება არ ეხება მხოლოდ საწყისი მასალის ფასს, არამედ ასევე ხელსაწყოების აბრაზიულ გამოყენებას, ციკლის ხანგრძლივობას, ნარჩენების რაოდენობას და საბოლოო დამუშავების მოცულობას.
Ამიტომ მასალის არჩევა უნდა მოხდეს ადრეულ სპეციფიკაციებზე მოლაპარაკების დროს, არ არის შესაძლებელი მისი განხილვა მოგვიანებით ხარჯების შემცირების ეტაპზე. როგორც კი ხელსაწყოები დამზადდება, ბაზისური მასალის შეცვლა ნიშნავს ყველა შემდგომი ეტაპის ხელახლა ვალიდაციას.
Უჟანგავი ფოლადი: არ არის ყველა ხარისხი ტოლფასი
Უკემო ფოლადი არ არის ერთი მასალა. 304 და 316L არის ორი ყველაზე გავრცელებული ხარისხი ბრაცლეტების წარმოებაში. 304 იყენებს ნაკლებ თანხას და ჩვეულებრივ პირობებში კარგად მუშაობს. 316L-ში შედის მოლიბდენი, რომელიც აუმჯობესებს კოროზიის წინააღმდეგ მედეგობას და უკეთ იძლევა საკონტროლო გამოცდებს მარილიანი სპრეის და სისხლის ზემოქმედების შემთხვევაში.
Უმეტეს საათების ბრაცლეტებისთვის 316L არის პრაქტიკული სტანდარტი. ის წინასწარ განსაზღვრულად მუშავდება, ერთნაირად პოლირდება და ბრაშდება და კარგად იძლევა წარმოების ყველა სერიაში. ამიტომ მისი მაღალი ფასი ჩვეულებრივ მოიცავს ნაკლებ უარყობის რაოდენობას, რაც შეიძლება აკომპენსიროს ნაკლები მასალის ღირებულების სხვაობა.
Უკემო ფოლადის ფასებში სხვაობები მომდინარეობს რამდენიმე ადგილიდან. ხარისხი თავად, ბრაცლეტის ბმულის დიზაინის რთულება, ზედაპირის დასრულების მოთხოვნები და წარმოების მეთოდი — ყველა ამ ფაქტორს ადგილი აქვს. მირორულად პოლირებული ზედაპირი მოითხოვს მეტ შრომას ვიდრე ბრაშებული. მრავალნაკეტიანი ბმულის შეკრება მკაცრი დაშვების მოთხოვნებით მოითხოვს მეტ მანქანურ დამუშავებას ვიდრე მარტივი ბრტყელი ბმული.
Ტიტანი და სხვა მასალები: უფრო მაღალი ღირებულება, განსხვავებული კომპრომისები
Ტიტანის ბრაცლეტები მსუბუქად ეჯდება ხელში და ჰიპოალერგიულია, რაც მათ გარკვეული ბრენდების პოზიციონირებისთვის მიმზიდველად ხდის. ტიტანის მოჭედვა ძნელებით ხდება. მისი დაბალი თბოგამტარობა საჭრელი ინსტრუმენტების უფრო სწრაფ აბირთვას იწვევს, ხოლო მოჭედვის დროს სითბოს მართვა უფრო მოთხოვნად იყოს. CNC-პარამეტრების ზუსტი კონტროლი სჭირდება, ხოლო ციკლის ხანგრძლივობა ხშირად გრძელდება. საწყისი ტიტანის ღირებულებაც უფრო მაღალია ვიდრე უჟანგავი ფოლადის.
Კერამიკული ბმულები უნიკალურ გარეგნობას და ხაზების წინააღმდეგობას აძლევს, მაგრამ მასალა საკმაოდ ჩხირად იშლება. შეგროვების დროს ან შემთხვევითი დარტყმის შემდეგ შეიძლება გატეხილი გახდეს, რაც მომუშავეობისა და უარყოფის რისკს ამაღლებს. ნახშირბადის ბოჭკო მსუბუქია და ვიზუალურად განსაკუთრებული, მაგრამ მისი სტრუქტურული მოქმედება მეტალისგან განსხვავდება, ამიტომ ბმულების დიზაინი და საკერის ჩასმა ხელახლა უნდა გადაიფორმატოს. სპილენძის შენაირები და ალუმინი მოჭედვას უფრო ადვილად ექვემდებარება, მაგრამ კოროზიის წინააღმდეგობა სუსტია, რაც მათის გამოყენების სფეროს შეზღუდავს.
Ამ მასალებიდან არც ერთი არ აღემატება სხვას ავტომატურად. სწორი არჩევანი დამოკიდებულია დიზაინის მიზნებზე, სასურველ ფასზე და იმ გზაზე, რომლითაც ბრასლეტი იქნება გამოყენებული.
| Მასალა ან პროცესი | Შედარებითი ღირებულება | Ძირითადი ძალა | Ძირითადი შეზღუდვა |
|---|---|---|---|
| 304 ნერგირებული ფოლადი | Ქვედა | Მარტივი მოსამუშავებლად, დაბალი ღირებულება | Საშუალო კოროზიული დახურვა |
| 316L მაგნიტური არ მოქმედების ფოლადი | Ზომიერი | Კოროზიის წინააღმდეგ მიმდინარე მდგრადობა, სტაბილური სრულება | Ცოტა უფრო მაღალი ღირებულება |
| Ტიტანის | Უფრო მაღალი | Მსუბუქი, ჰიპოალერგენური | Რთული მოსამუშავებლად, ხელსაწყოების აბრაზიული მოხმარება |
| Კერამიკა | Უფრო მაღალი | Განსაკუთრებული გარეგნობა, ხაზების წინააღმდეგ მიმდინარე მდგრადობა | Ნაკლებად მდგრადი, შეკრების რისკი |
| PVD საფარი | Ზომიერი | Ფერების ვარიანტები, ზედაპირის მდგრადობა | Ბერეკეტის მიბმის ხარისხი დამოკიდებულია წინასწარი დამუშავებაზე |
| CNC დამუშავება | Ზომიერი მაღალი | Სიზუსტე, რთული ფორმები | Ერთეულის მაღალი ღირებულება, ნაკლებად სწრაფი დამუშავება ერთეულზე |
Როგორ ცვლის წარმოების მეთოდები ღირებულების გამოთვლის განტოლებას
Შტამპოვანი მეთოდი უფრო მოსახერხებელია მასობრივი წარმოებისთვის. დიეს საწყისი ღირებულება მაღალია, მაგრამ ერთეულის ღირებულება მოცულობის გაზრდასთან ერთად კლებულობს. პროგრესიული დიე შეძლებს ბერეკეტის ფორმირებას, გაჭრას და პანჩინგს უწყვეტი თანმიმდევრობით, რაც ციკლის ხანგრძლივობას დაბალ დონეზე ინარჩუნებს. კომპრომისი ისაა, რომ დიე დროთან ერთად იხარჯება და განზომილებების გადახრა უნდა მონიტორინგის ქვეშ იყოს.
CNC მანქანები უფრო მეტ მოქნილობას აძლევენ. ისინი რთული ბერეკეტის გეომეტრიას ადვილად ამუშავებენ სპეციალური ინსტრუმენტების გარეშე და კარგად ინარჩუნებენ სიზუსტის მაღალ მოთხოვნებს. მათი უარყოფითი მხარე არის სიჩქარე და ღირებულება. CNC მეთოდი ერთეულზე ნელია და მასობრივი წარმოების დროს უფრო ძვირადღირებული. ის ყველაზე მოსახერხებელია დაბალიდან საშუალო მოცულობის წარმოებისთვის, რთული ფორმების შემთხვევაში ან იმ ნაკეთობებისთვის, რომლებსაც სიზუსტის მაღალი მოთხოვნები აქვთ.
Ეს ორი მეთოდი ერთმანეთის გამორიცხვას არ წარმოადგენს. ბევრი ბრასლეტის პროექტი იყენებს სტემპინგს ბრტყელი ბმულებისთვის და CNC-ს რთული ან დაბალი მოცულობის კომპონენტებისთვის. ღირებულების გამოთვლა დამოკიდებულია იმ ზომაზე, თუ როგორ არის ეს მეთოდები შერევილი და თუ როგორ არის კონტროლირებული თითოეული ეტაპი.
Საქმის ნამუშევარი, სადაც მასალის არჩევანმა გამოიწვია ხელახლა მუშაობა
Ერთი ბრენდი არჩევს ბრასლეტის სერიისთვის უფრო იაფ სპილენძის შენაირებას. ნიმუშები გაიარეს გარეგნობის შემოწმებას და წარმოება დაიწყო. პირველი გადაცემების შემდეგ მომხმარებლებმა აღნიშნეს გაფერადება და კიდეებზე შემოხვევა სისხლის შეხების შემდეგ. ზედაპირის დამუშავება არ დაკავშირდა კარგად საბაზის მასალას.
Გამოძიებამა დაადგინა, რომ პრობლემა არ იყო მხოლოდ საბოლოო დამუშავების პროცესი. ეს იყო შენაირების და არჩეული საფარის კომბინაცია, რომელიც არ იყო შემოწმებული ერთად ნამდვილი გამოყენების პირობებში. ბრენდმა გადაიყვანა მასალა 316L მოცულობის მქონე მაგნიტური არ მიმართვადი ფოლადზე და შეასწორა ზედაპირის დამუშავება, რის შედეგად პრობლემა გაქრა.
Გაკვეთილი მარტივი იყო. მასალა და საფარი უნდა გამოცდილი იქნას როგორც სისტემა, არ არის საჭიროების გარეშე ცალ-ცალკე. ერთი საფუძვლის ზედაპირზე კარგად მოქმედებადი საფარი შეიძლება სხვა საფუძვლის ზედაპირზე სხვაგვარად იყოს მოქმედებადი, ხოლო განსხვავება ჩვეულებრივ გამოიხატება პროდუქტის სამუშაო გარემოში მოთავსების შემდეგ.
Რა განაპირობებს სიმტკიცეს ფაქტობრივად
Სიმტკიცე არ არის მხოლოდ საბაზის მასალას დამოკიდებული. ბრასლეტის სიცოცხლის ხანგრძლივობას ამოწმებს ბმულების შესატყოვნებლობის დასაშვები სიდიდე, სახელურების მტკიცება, ზედაპირის დამუშავების ხარისხი და შეკრებილი საერთო ფუნქციონირება. კარგი მასალით დამზადებული ბრასლეტი, რომელსაც მოუხერხებელი შესატყოვნებლობის დასაშვები სიდიდე აქვს, შეიძლება ადრე გამოიხატოს ხმაური და არათანაბარი wear, ვიდრე უფრო მომდევნო მასალით დამზადებული ბრასლეტი, რომელსაც სტაბილური პროცესის კონტროლი აქვს.
Მასალის ხარისხი უნდა შეესატყოვნება მოსალოდნელ გამოყენების პირობებს, არ მხოლოდ გარეგნულ სილამაზეს.
Დაადასტურეთ ზედაპირის დამუშავების მიბმის ხარისხი სინამდვილეში გამოყენებულ საფუძველზე.
Დააყენეთ შესატყოვნებლობის დასაშვები სიდიდეები, რომლებიც მოიცავს ყველაზე ცუდი შემთხვევის ბმულების კომბინაციებს.
Გამოცადეთ შეკრებილი ბრასლეტები მოძრაობის და თავისუფალი სივრცის შესაძლებლობის მიხედვით, არ მხოლოდ ცალკეული ბმულები.
Შეამოწმეთ სახელურების მტკიცება და ხვრელების გეომეტრია დამტკიცებული ნიმუშის მიხედვით.
Მასალის არჩევანი ყოველთვის ითავსებს კომპრომისს ხარჯებს, დამუშავებადობასა და გრძელვადი გამოყენების წინააღმდეგ. Burriva — რომელიც არის Baoruihua (Dongguan) Precision Technology Co., Ltd. კომპანიის შემოკლებული სახელი — მუშაობს OEM საათების კომპონენტებზე დონგუანში მდებარე საწარმოში, ხოლო ბრასლეტების წარმოება მოიცავს CNC ფრეზერებას, შტამპებას, ავტომატიზებულ პოლირებას და განზომილებით შემოწმებას. ბრენდები, რომლებიც ბრასლეტების პროგრამის მასალის არჩევანზე ფიქრობენ, შეიძლება დააკონტაქტონ გრადუსების არჩევანის, სასურველი სითხის მოთხოვნების და სხვადასხვა არჩევანის გავლენის შესახებ სასაუბროდ, რაც აისახება ფასებსა და სიმტკიცეზე.