
 EN
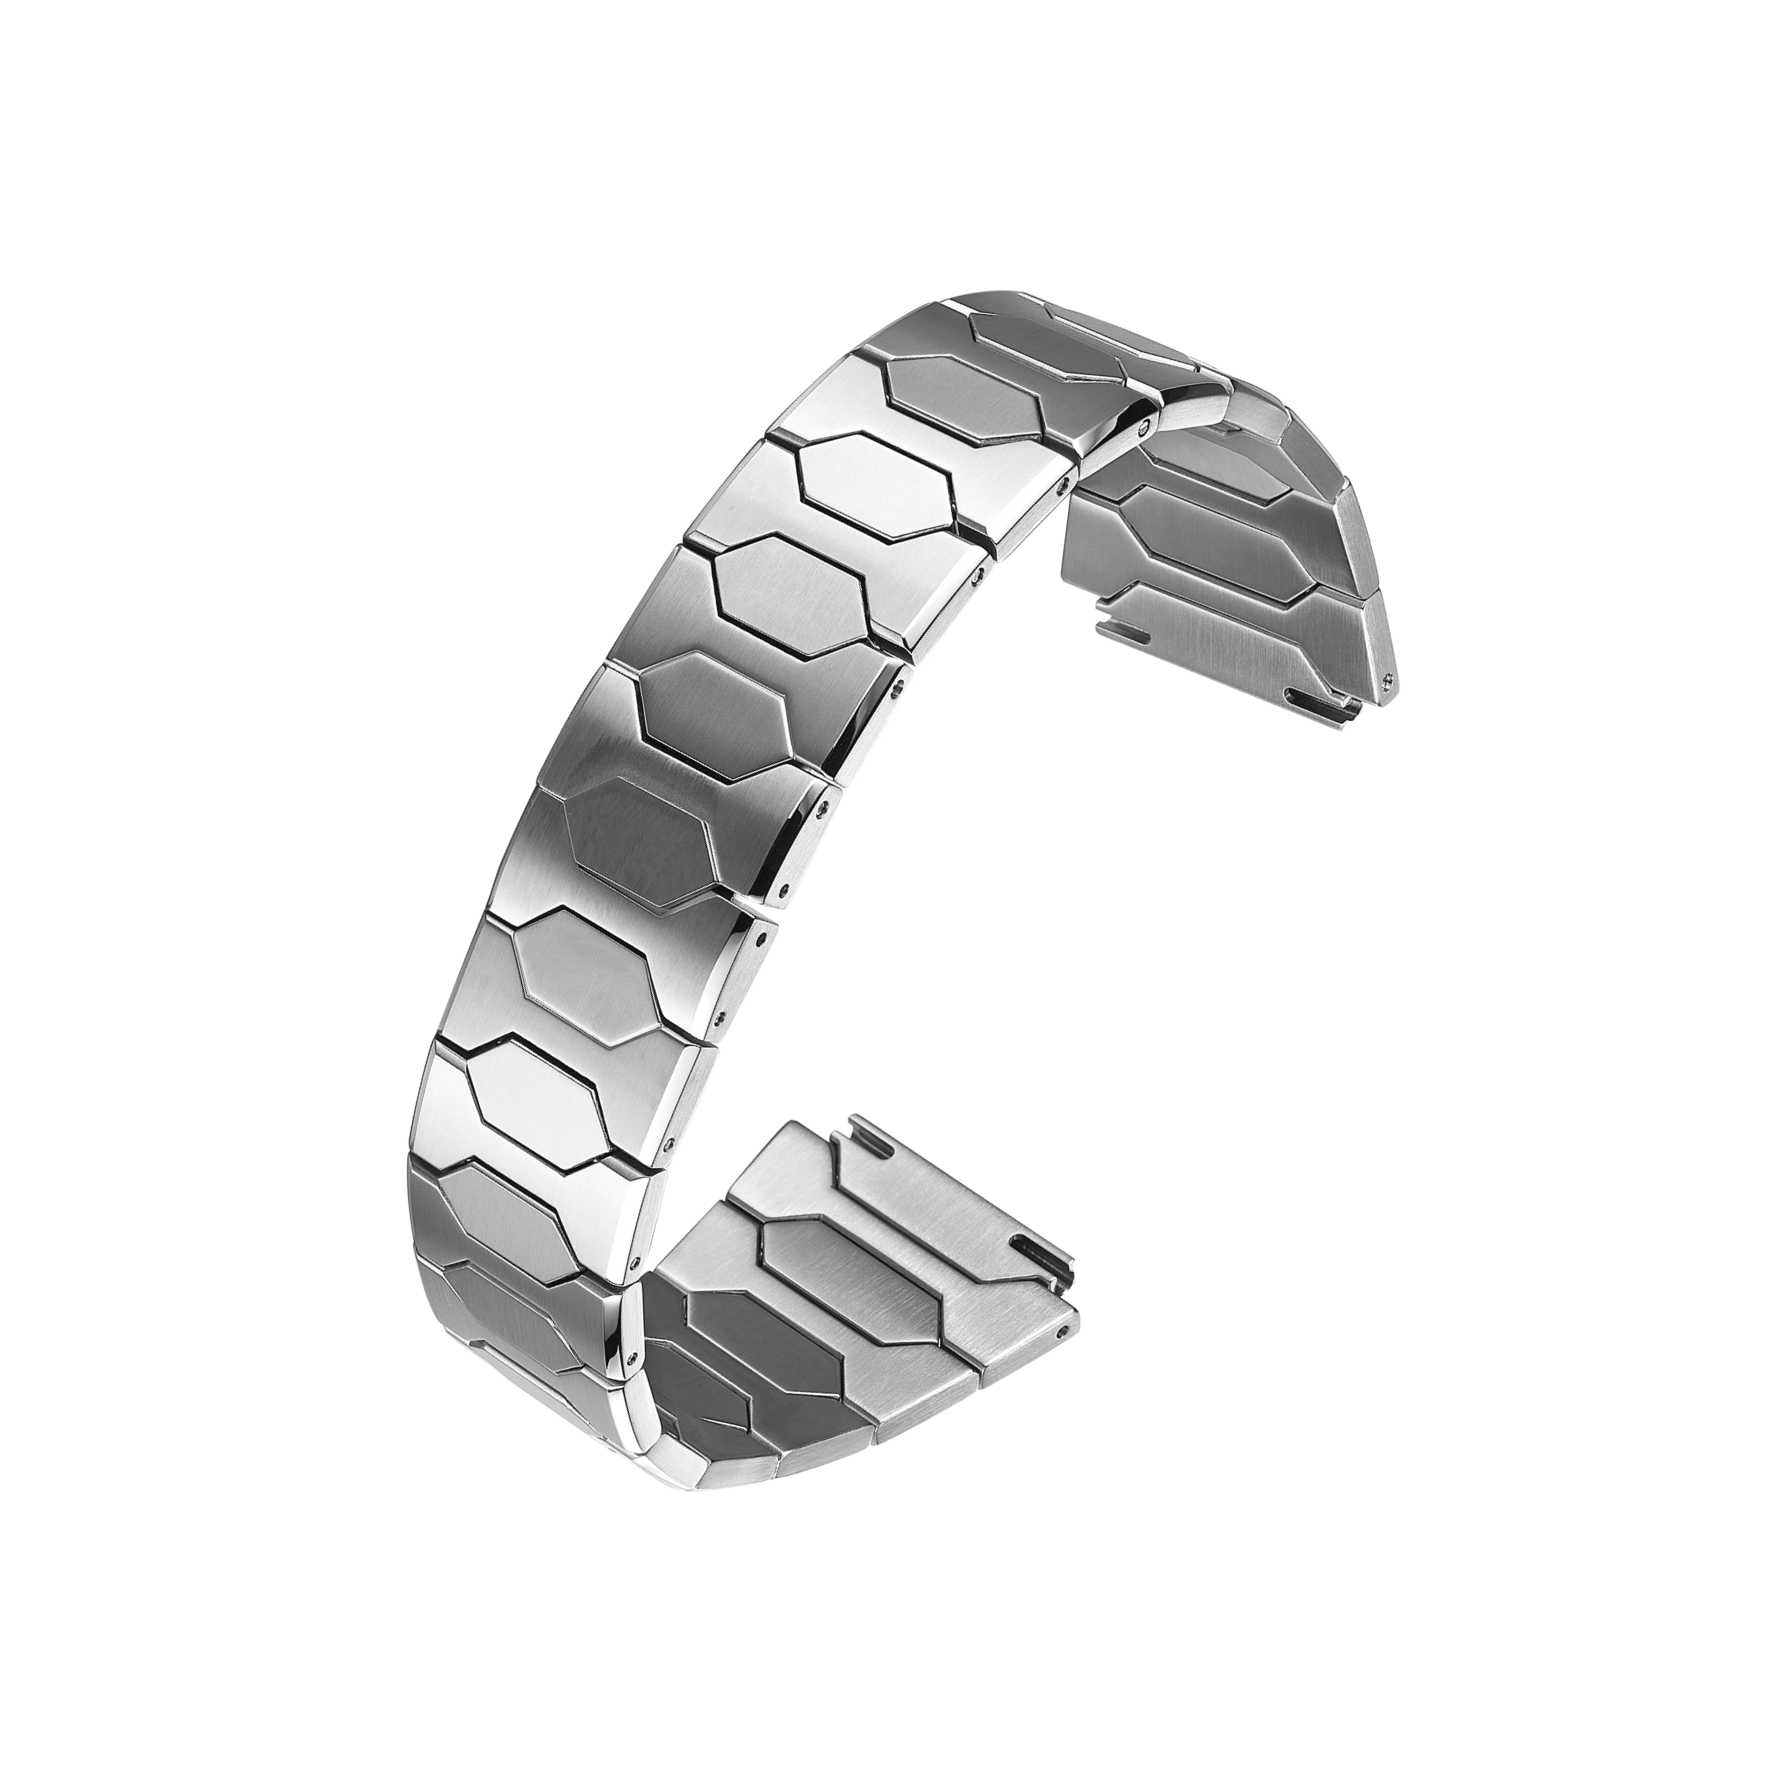
कंगन का कोटेशन शायद ही कभी केवल एक संख्या पर निर्भर करता है। दो आपूर्तिकर्ताओं के बीच मूल्य अंतर आमतौर पर सामग्री ग्रेड, मशीनिंग कठिनाई, सतह उपचार और लिंक डिज़ाइन पर निर्भर करता है। एक ड्रॉइंग पर समान दिखने वाले दो कंगन जब सामग्री बदल जाती है, तो मूल्य में काफी अंतर दिखा सकते हैं।
स्टेनलेस स्टील सामान्य शुरुआती बिंदु है। यह उपलब्ध है, भरोसेमंद ढंग से मशीन किया जा सकता है और सतह उपचार के लिए अच्छा है। एक आपूर्तिकर्ता के 304 से 316L में या स्टेनलेस स्टील से टाइटेनियम में स्थानांतरित होने पर लागत संरचना बदल जाती है। यह परिवर्तन केवल कच्ची सामग्री की कीमत के बारे में नहीं है। यह उपकरण के क्षरण, चक्र समय, अपव्यय दर और फ़िनिशिंग प्रयास पर भी निर्भर करता है।
इसलिए सामग्री संबंधी निर्णय शुरुआती विशिष्टता चर्चा का हिस्सा होने चाहिए, बजट कम करने के देर से किए जाने वाले दौर का नहीं। जब तक टूलिंग तैयार नहीं की जाती, आधार सामग्री में परिवर्तन करने का अर्थ है कि प्रत्येक अगले चरण की पुनः वैधता सुनिश्चित करना होगा।
स्टेनलेस स्टील: सभी ग्रेड समान नहीं होते
स्टेनलेस स्टील एक ही सामग्री नहीं है। ब्रेसलेट निर्माण में 304 और 316L दो सबसे आम ग्रेड हैं। 304 की कीमत कम होती है और यह सामान्य परिस्थितियों में उचित रूप से कार्य करता है। 316L में मॉलिब्डेनम शामिल होता है, जो संक्षारण प्रतिरोध में सुधार करता है तथा नमकीन छिड़काव परीक्षण और पसीने के संपर्क के प्रति अधिक प्रतिरोधी होता है।
अधिकांश घड़ी के ब्रेसलेट के लिए, 316L व्यावहारिक मानक है। यह भरोसेमंद ढंग से मशीन किया जाता है, चमकाया और ब्रश किया जाता है, तथा उत्पादन के विभिन्न बैचों में अच्छा प्रदर्शन करता है। इसलिए इसकी उच्च कीमत के बावजूद अस्वीकृति दर कम होती है, जो सामग्री की कीमत में अंतर के कुछ हिस्से को कम कर सकती है।
स्टेनलेस स्टील के भीतर लागत में अंतर कई कारणों से आता है। ग्रेड स्वयं, लिंक डिज़ाइन की जटिलता, सतह के फ़िनिश की आवश्यकता और उत्पादन विधि — ये सभी कारक महत्वपूर्ण भूमिका निभाते हैं। एक दर्पण-पॉलिश की गई सतह को ब्रश की गई सतह की तुलना में अधिक श्रम की आवश्यकता होती है। कड़ी सहिष्णुता वाले बहु-टुकड़े वाले लिंक असेंबली को साधारण सपाट लिंक की तुलना में अधिक मशीनिंग समय की आवश्यकता होती है।
टाइटेनियम और वैकल्पिक सामग्रियाँ: उच्च लागत, भिन्न समझौते
टाइटेनियम के ब्रैसलेट्स कलाई पर हल्के होते हैं और हाइपोएलर्जिक होते हैं, जिससे वे कुछ ब्रांड स्थितियों के लिए आकर्षक बन जाते हैं। टाइटेनियम को मशीन करना कठिन होता है। इसकी कम ऊष्मा चालकता कटिंग टूल्स को तेज़ी से क्षतिग्रस्त कर देती है, और मशीनिंग के दौरान ऊष्मा प्रबंधन अधिक चुनौतीपूर्ण होता है। सीएनसी पैरामीटर्स को सावधानीपूर्वक नियंत्रित करने की आवश्यकता होती है, और चक्र समय अक्सर लंबा होता है। कच्चा टाइटेनियम भी स्टेनलेस स्टील की तुलना में अधिक महंगा होता है।
सेरामिक लिंक्स एक विशिष्ट दिखावट और खरोंच प्रतिरोध प्रदान करते हैं, लेकिन यह सामग्री भंगुर होती है। असेंबली के दौरान या धक्के के बाद इसमें चिप्स लग सकते हैं, जिससे हैंडलिंग और अस्वीकृति का जोखिम बढ़ जाता है। कार्बन फाइबर हल्का और दृश्य रूप से विशिष्ट होता है, लेकिन इसका संरचनात्मक व्यवहार धातु से भिन्न होता है, इसलिए लिंक डिज़ाइन और पिन एंगेजमेंट को पुनः सोचा जाना आवश्यक है। तांबे के मिश्र धातु और एल्यूमीनियम को मशीन करना आसान है, लेकिन इनकी संक्षारण प्रतिरोध क्षमता कमज़ोर होती है, जिससे इनके उपयोग की सीमा निर्धारित हो जाती है।
इनमें से कोई भी सामग्री स्वतः बेहतर नहीं है। सही चुनाव डिज़ाइन के उद्देश्य, लक्ष्य मूल्य और ब्रेसलेट के पहने जाने के तरीके पर निर्भर करता है।
| सामग्री या प्रक्रिया | सापेक्ष लागत | मुख्य ताकत | मुख्य सीमा |
|---|---|---|---|
| 304 स्टेनलेस स्टील | नीचे | मशीन करने में आसान, कम लागत | मध्यम कोरोशन प्रतिरोध |
| 316L स्टेनलेस स्टील | मध्यम | संक्षारण प्रतिरोध, स्थिर फिनिशिंग | थोड़ी अधिक लागत |
| टाइटेनियम | उच्च | हल्का, हाइपोएलर्जिक | मशीन करने में कठिन, औजार का क्षरण |
| चीनी | उच्च | विशिष्ट दिखावट, खरोंच प्रतिरोध | भंगुर, असेंबली का जोखिम |
| पीवीडी कोटिंग | मध्यम | रंग विकल्प, सतह की कठोरता | चिपकने की क्षमता पूर्व-उपचार पर निर्भर करती है |
| सीएनसी मशीनिंग | मध्यम से उच्च | सटीकता, जटिल आकृतियाँ | प्रति इकाई उच्च लागत, प्रति भाग धीमी गति |
विनिर्माण विधियाँ लागत समीकरण को कैसे बदलती हैं
स्टैम्पिंग उच्च मात्रा में उत्पादन के लिए उपयुक्त है। डाई की प्रारंभिक लागत अधिक होती है, लेकिन मात्रा बढ़ने के साथ प्रति इकाई लागत घटती जाती है। एक प्रगतिशील डाई लगातार क्रम में लिंक्स को आकार देने, काटने और पंच करने के लिए उपयोग की जा सकती है, जिससे साइकिल समय कम रहता है। समझौता यह है कि डाई समय के साथ क्षरित होती जाती है, और आयामी विस्थापन की निगरानी करने की आवश्यकता होती है।
सीएनसी मशीनिंग अधिक लचीलापन प्रदान करती है। यह समर्पित औजारों के बिना जटिल लिंक ज्यामिति को संभाल सकती है और कड़ी सहिष्णुता को अच्छी तरह से बनाए रखती है। इसका नकारात्मक पक्ष गति और लागत है। सीएनसी प्रति भाग धीमी है और उच्च मात्रा में अधिक महंगी है। यह कम से मध्यम मात्रा के चलान, जटिल आकृतियों या कड़ी सहिष्णुता वाले भागों के लिए सबसे उपयुक्त है।
दोनों विधियाँ एक-दूसरे के अपवर्जी नहीं हैं। कई कंगन परियोजनाओं में समतल लिंक्स के लिए स्टैम्पिंग और जटिल या कम मात्रा वाले घटकों के लिए सीएनसी का उपयोग किया जाता है। लागत समीकरण इस बात पर निर्भर करता है कि ये विधियाँ किस प्रकार संयोजित की गई हैं और प्रत्येक चरण का नियंत्रण कितना प्रभावी ढंग से किया गया है।
एक क्षेत्रीय मामला जहाँ सामग्री के चुनाव ने पुनर्कार्य को अनिवार्य बना दिया
एक ब्रांड ने एक कंगन बैच के लिए कम लागत वाले तांबे के मिश्र धातु का चुनाव किया। नमूनों ने दृश्य जाँच पास कर ली, और उत्पादन शुरू हो गया। पहले शिपमेंट के बाद, पहनने वालों ने पसीने के संपर्क के बाद किनारों के साथ रंग परिवर्तन और छीलने की सूचना दी। सतह उपचार आधार सामग्री के साथ अच्छी तरह से बंधा नहीं हुआ था।
जाँच में पाया गया कि समस्या केवल परिष्करण प्रक्रिया के कारण नहीं थी। यह मिश्र धातु और चुने गए कोटिंग के संयोजन के कारण थी, जिसका वास्तविक पहनने की स्थितियों के तहत एक साथ मान्यन नहीं किया गया था। ब्रांड ने 316L स्टेनलेस स्टील पर स्विच कर दिया और सतह उपचार को संशोधित कर दिया, जिसके बाद समस्या समाप्त हो गई।
पाठ सीधा-सादा था। सामग्री और कोटिंग को अलग-अलग नहीं, बल्कि एक प्रणाली के रूप में परीक्षण करने की आवश्यकता होती है। एक आधार सामग्री पर अच्छा प्रदर्शन करने वाली कोटिंग दूसरी आधार सामग्री पर अलग तरह से व्यवहार कर सकती है, और यह अंतर आमतौर पर उत्पाद के क्षेत्र में जाने के बाद प्रकट होता है।
वास्तव में टिकाऊपन को क्या प्रभावित करता है
टिकाऊपन केवल आधार सामग्री पर ही निर्भर नहीं करता है। लिंक फिट सहिष्णुता, पिन की कठोरता, सतह परिष्करण की गुणवत्ता और असेंबल किए गए कार्य — ये सभी कारक यह निर्धारित करते हैं कि एक कंगन कितने समय तक टिकेगा। एक अच्छी सामग्री से बना कंगन, जिसकी सहिष्णुता ढीली हो, एक अधिक संयमित सामग्री से बने कंगन की तुलना में, जिसका प्रक्रिया नियंत्रण स्थिर हो, पहले ही खनखनाहट और असमान क्षरण दिखा सकता है।
सामग्री के ग्रेड का चयन केवल दिखावट के आधार पर नहीं, बल्कि अपेक्षित घिसावट की स्थितियों के अनुसार करें।
वास्तविक आधार सामग्री पर सतह उपचार के चिपकने की पुष्टि करें।
सबसे खराब स्थिति के लिंक संयोजनों को ध्यान में रखते हुए सहिष्णुता सीमाएँ निर्धारित करें।
व्यक्तिगत लिंक के साथ-साथ असेंबल किए गए कंगनों के लचीलेपन और खेल (प्ले) के लिए परीक्षण करें।
पिन की कठोरता और छिद्र की ज्यामिति की तुलना अनुमोदित नमूने से करें।
सामग्री के निर्णय लेते समय हमेशा लागत, मशीनीकरण की सुविधा और दीर्घकालिक पहनने के बीच संतुलन बनाना होता है। बुर्रिवा, जो बाओरुइहुआ (डॉनगुआन) प्रिसिज़न टेक्नोलॉजी कंपनी लिमिटेड का संक्षिप्त नाम है, अपने डॉनगुआन आधार पर ओईएम घड़ियों के घटकों पर काम करती है, जिसमें ब्रेसलेट उत्पादन भी शामिल है जो सीएनसी मिलिंग, स्टैम्पिंग, स्वचालित पॉलिशिंग और आयामी निरीक्षण को कवर करता है। ब्रेसलेट कार्यक्रम के लिए सामग्री के विकल्पों पर विचार कर रहे ब्रांड ग्रेड चयन, फिनिश आवश्यकताओं और विभिन्न विकल्पों के मूल्य और टिकाऊपन पर प्रभाव की चर्चा के लिए संपर्क कर सकते हैं।