
 EN
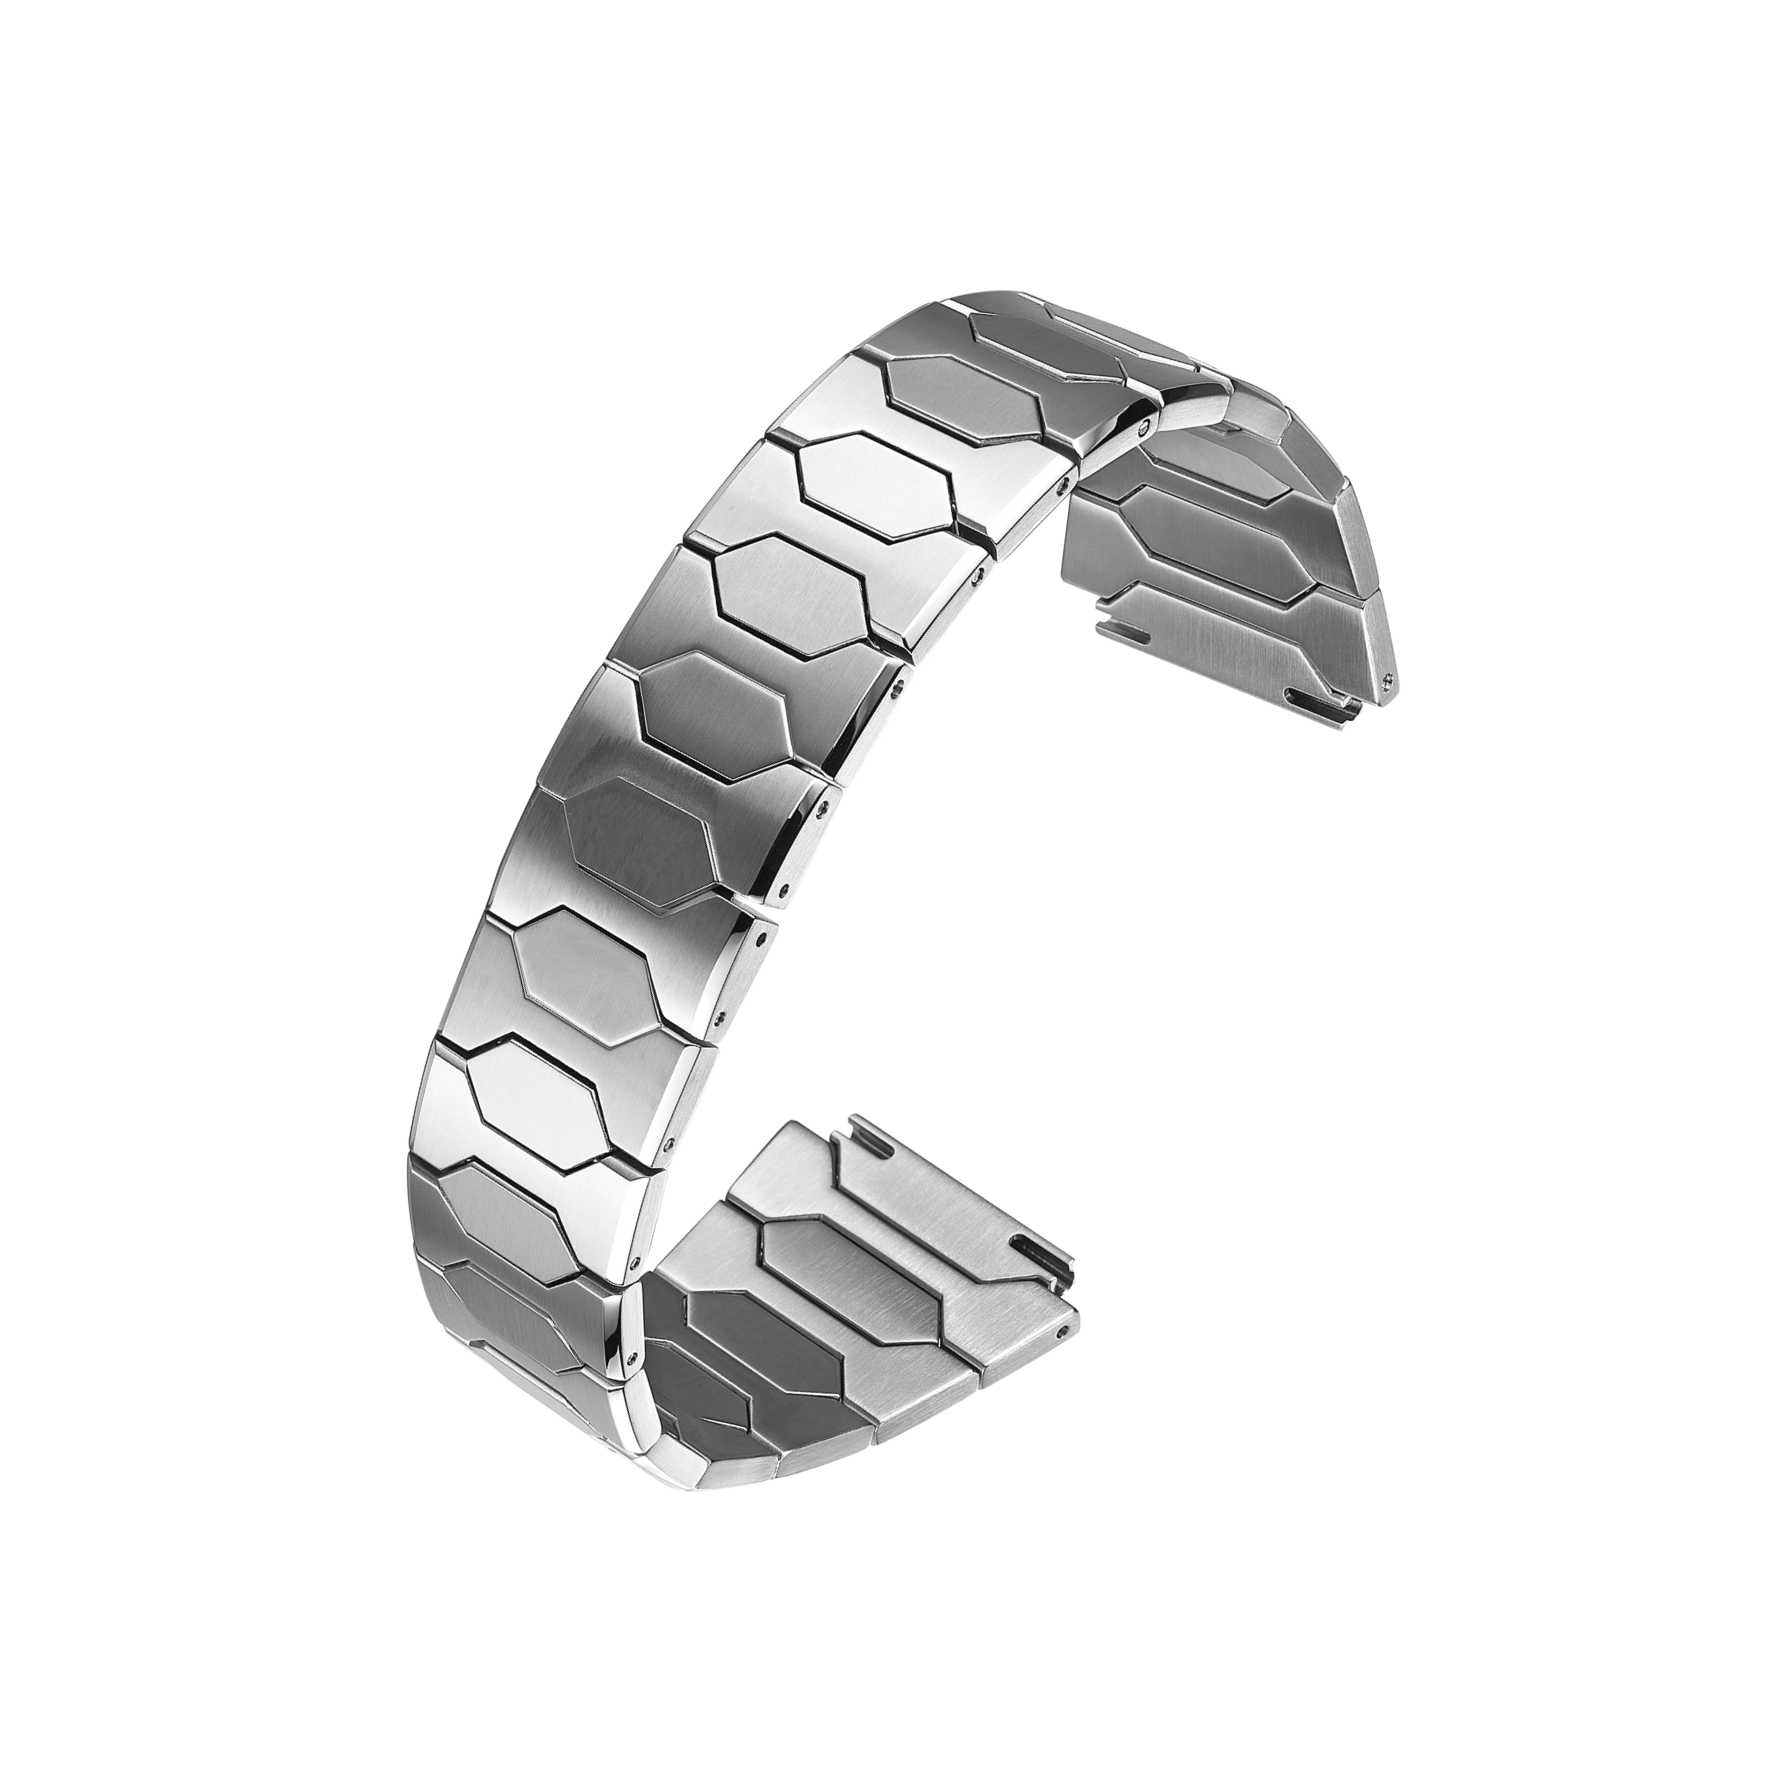
Egy karpórára adott árajánlat ritkán csupán egyetlen számra redukálható. Két beszállító közötti árkülönbség általában az anyagminőségre, a megmunkálás nehézségére, a felületkezelésre és a láncszem-designra vezethető vissza. Két, rajzon azonosnak tűnő karpóra akár jelentősen eltérő áron is kijöhet, ha az anyag megváltozik.
A rozsdamentes acél a gyakori kiindulási alap. Elérhető, jól megmunkálható, és jól fogadja a felületkezelést. Amint egy beszállító a 304-es típusról a 316L-re vált, vagy a rozsdamentes acélról a titánra, az árszerkezet megváltozik. Ez a változás nem csupán az alapanyag árának növekedését jelenti. A szerszámkopás, a ciklusidő, a selejtarány és a felületkezeléshez szükséges munkaerő-igény is szerepet játszik.
Ezért az anyagválasztásokat a korai specifikációs tárgyalások során kell meghozni, nem pedig egy késői költségcsökkentési körben. Amikor a szerszámok már elkészültek, az alapanyag megváltoztatása azt jelenti, hogy minden utólagos lépést újra érvényesíteni kell.
Rozsdamentes acél: Nem minden minőség egyenértékű
A rozsdamentes acél nem egyetlen anyag. A 304-es és a 316L-es típus a két leggyakoribb minőség a karperecek gyártásában. A 304-es olcsóbb, és normál körülmények között megfelelően működik. A 316L-molibdén-t tartalmaz, amely javítja a korrózióállóságot, és jobban bírja a sópermet-teszteket és a verejtékközvetített hatásokat.
A legtöbb óráskarperecnél a 316L a gyakorlati szabvány. Előrejelezhető módon megmunkálható, egyenletesen csiszolható és dörzsölhető, és jól bírja a gyártási tételként való feldolgozást. Ezért általában magasabb ára ellenére alacsonyabb selejtaránya van, ami részben ellensúlyozhatja az anyagköltségek közötti különbséget.
A rozsdamentes acélban rejlő költségkülönbségek több tényezőből erednek: a minőségi osztály, a kapcsolóelem-terv bonyolultsága, a felületi megmunkálási követelmény és a gyártási eljárás is szerepet játszik. Egy tükörsima felület több munkaerőt igényel, mint egy simított felület. Egy többalkotóelemes kapcsolóegység szoros tűrésekkel hosszabb gépi megmunkálási időt igényel, mint egy egyszerű lapos kapcsoló.
Titán és alternatív anyagok: magasabb költség, más kompromisszumok
A titán karperek könnyebbek a csuklón, és hipotenziómentesek, ami bizonyos márkák pozícionálását vonzza. A titán nehezebben megmunkálható. Alacsony hővezetőképessége gyorsabban kopasztja a vágószerszámokat, és a megmunkálás során a hőkezelés is nagyobb kihívást jelent. A CNC-paramétereket gondosan kell beállítani, és a ciklusidők gyakran hosszabbak. A nyers titán anyagköltsége is magasabb, mint a rozsdamentes acélé.
A kerámiakapcsok különleges megjelenést és karcolásgátló tulajdonságot nyújtanak, de az anyag törékeny. Összeszerelés közben vagy ütközés után repedhet, ami növeli a kezelési és elutasítási kockázatot. A szénszálas anyag könnyű és vizuálisan különleges, de szerkezeti viselkedése eltér a fémektől, ezért a kapcsok tervezését és a csapok illeszkedését újra kell gondolni. A rézötvözetek és az alumínium könnyebben megmunkálhatók, de gyengébb korrózióállóságot mutatnak, így korlátozott a felhasználási területük.
Ezek közül egyik anyag sem jobb automatikusan. A megfelelő választás a tervezési szándéktól, a céláraktól és attól függ, hogyan fogják viselni a karperecet.
| Anyag vagy folyamat | Relatív költség | Fő szilárdság | Fő korlátozás |
|---|---|---|---|
| 304-es rozsdamentes acél | Alsó | Könnyen megmunkálható, alacsony költség | Közepes korrozióellenállás |
| 316L rozsdamentes acél | Közepes | Korrózióállóság, stabil felületkezelés | Enyhén magasabb költség |
| Titán | Magasabb | Könnyű, hipotenziós | Nehezebben megmunkálható, szerszámkopás |
| Kerámia | Magasabb | Különleges megjelenés, karcolásgátló tulajdonság | Törékeny, összeszerelési kockázat |
| Pvd fedet | Közepes | Színválaszték, felületi keménység | Az tapadás a megelőző kezeléstől függ |
| CNC gépelés | Mérsékelt és magas | Pontosság, összetett alakzatok | Magasabb egységköltség, lassabb darabonként |
Hogyan változtatják meg a gyártási módszerek a költségképletet
A sajtózás nagy tételszámú gyártásra alkalmas. A szerszám előállítása magasabb kezdőköltséget jelent, de az egységköltség a tételszám növekedésével csökken. Egy fokozatos szerszám folyamatos sorozatban képes formázni, vágni és lyukasztani a láncszemeket, így a ciklusidő alacsony marad. Az ár-érték arány hátránya, hogy a szerszám idővel kopik, és a méreteltérés figyelése szükséges.
A CNC megmunkálás nagyobb rugalmasságot kínál. Összetett láncszem-geometriát kezel különleges szerszámok nélkül, és jól tartja a szigorú tűréseket. Hátránya a sebesség és a költség. A CNC lassabb darabonként, és nagy tételszám esetén drágább. Leginkább kis- és közepes tételszámú gyártásra, összetett alakzatokra vagy szigorú tűréseket igénylő alkatrészekre érdemes.
A két módszer nem zárja ki egymást. Sok brácsa-projekt esetében a lapos láncszemeknél ütéses eljárást, míg az összetett vagy kis sorozatszámú alkatrészeknél CNC-feldolgozást alkalmaznak. A költségképlet attól függ, hogyan kombinálják ezeket a módszereket, és mennyire ellenőrzik mindegyik lépést.
Gyakorlati eset: anyagválasztás kényszerítette az újrafeldolgozást
Egy márkája olcsóbb rézötvözetet választott egy brácsa-sorozat gyártásához. A minták megfeleltek a megjelenési ellenőrzésnek, és megkezdődött a gyártás. Az első szállítmányok után a viselők izzadás hatására színváltozást és lehámlást jelentettek az élek mentén. A felületkezelés nem kötődött megfelelően az alapanyaghoz.
A vizsgálat során kiderült, hogy a probléma nem csupán a felületkezelési folyamattal volt kapcsolatos. Az ok az ötvözet és a kiválasztott bevonat kombinációja volt, amelyet nem ellenőriztek együtt valós használati körülmények között. A márkája áttért a 316L rozsdamentes acélra, és módosította a felületkezelést – ezzel eltűnt a probléma.
Az óra egyszerű volt. Az anyagot és a bevonatot rendszerként, nem külön-külön kell tesztelni. Egy olyan bevonat, amely jól működik egy alapanyagon, másképp viselkedhet egy másikon, és a különbség általában akkor jelentkezik, amikor a termék már a gyakorlatban van.
Mi határozza meg valójában a tartósságot
A tartósság nem csupán az alapanyagtól függ. A kapcsolóelemek illeszkedési tűrései, a csapok keménysége, a felületminőség és az összeszerelt funkció egyaránt befolyásolják, mennyi ideig bírja el egy karkötő. Egy jó minőségű alapanyagból készült karkötő, de laza tűrésekkel korábban kezdhet zajt adni és egyenetlenül kopni, mint egy mérsékelt minőségű alapanyagból készült karkötő, amelyet stabil folyamatszabályozással gyártottak.
Illessze az anyag minőségi osztályát a várható kopási körülményekhez, ne csak a megjelenéshez.
Erősítse a felületkezelés tapadását a tényleges alapanyagon.
Állítsa be a tűréshatárokat úgy, hogy figyelembe vegye a legrosszabb esetben előforduló kapcsolóelem-kombinációkat.
Tesztelje az összeszerelt karkötőket mozgásképességükre és játszásukra, nem csupán az egyes kapcsolóelemeket.
Ellenőrizze a csapok keménységét és a furatok geometriáját az elfogadott mintával összehasonlítva.
Az anyagválasztás mindig kompromisszumot jelent a költség, a megmunkálhatóság és a hosszú távú kopásállóság között. A Burriva – amely a Baoruihua (Dongguan) Precision Technology Co., Ltd. rövidítése – az OEM óraalkatrészek gyártásával foglalkozik dongguani telephelyéről, és a karperek gyártása során CNC marást, mélyhúzást, automatizált csiszolást és méretellenőrzést végez. Azok a márkák, amelyek anyagválasztási lehetőségeket mérlegelnek karperek programjukhoz, kapcsolatba léphetnek a minőségi osztályok kiválasztásáról, a felületi követelményekről, valamint arról, hogyan befolyásolják az egyes választások az árat és a tartósságot.