
 EN
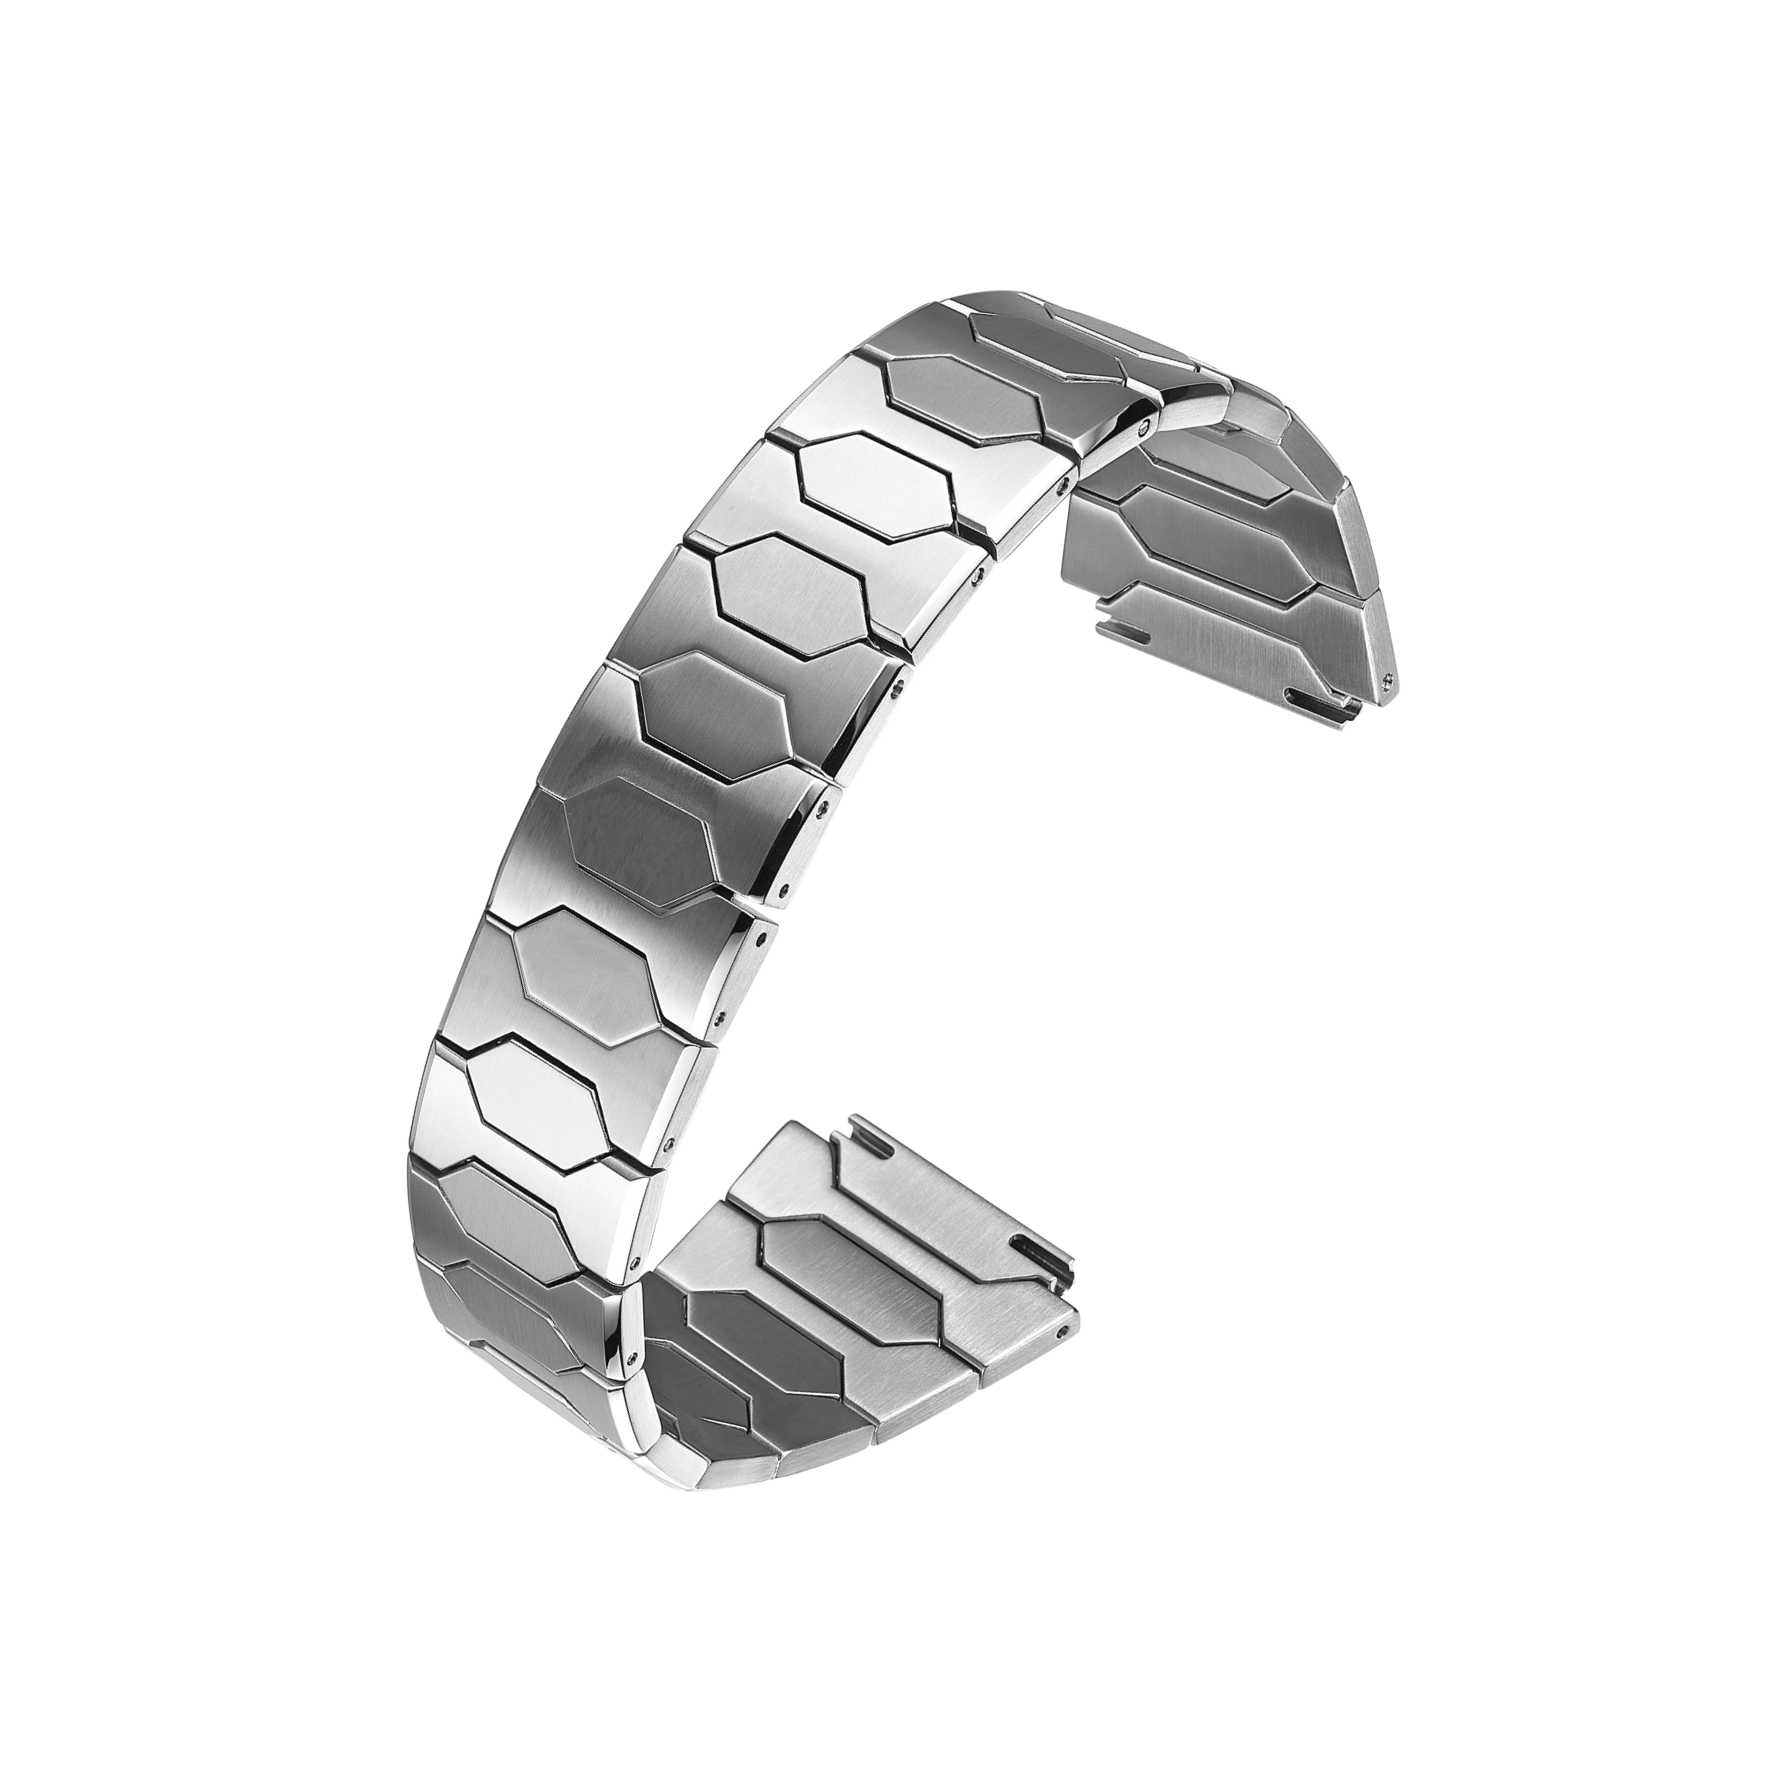
Cena za izdelavo narukvice redko temelji le na eni številki. Razlika v ceni med dvema dobaviteljema običajno izhaja iz kakovosti materiala, težave pri obdelavi, površinske obdelave in oblikovanja členkov. Dve narukvici, ki izgledata identično na risbi, lahko imata zelo različni ceni, ko se spremeni material.
Nerjavnega jekla se pogosto uporablja kot izhodišče. Je na voljo, ga je mogoče predvidljivo obdelovati in dobro sprejema površinsko obdelavo. Ko dobavitelj preide s 304 na 316L ali z nerjavnega jekla na titan, se struktura stroškov spremeni. Ta sprememba ni le posledica cene surovin, temveč tudi obrabe orodja, časa cikla, deleža odpadkov in naporov za končno obdelavo.
Zato odločitve o materialu spadajo v zgodnjo fazo določanja specifikacij, ne pa v pozno fazo zmanjševanja stroškov. Ko so že izdelana orodja, sprememba osnovnega materiala pomeni ponovno potrditev vsakega naslednjega koraka.
Nerjavno jeklo: Vse različice niso enakovredne
Nerjavnega jekla ni ena sama snov. Najpogostejši razredi pri izdelavi narukavic sta 304 in 316L. Jeklo 304 je cenejše in se v običajnih pogojih obnaša zadostno. Jeklo 316L vsebuje molibden, ki izboljša odpornost proti koroziji ter ga naredi bolj odpornega pri testiranju z morsko razpršitvijo in pri stiku z znojem.
Za večino urarskih narukvic je 316L praktični standard. Z njim je napredno obdelovanje predvidljivo, poliranje in čopičenje daje dosledne rezultate, hkrati pa se dobro obnese med različnimi proizvodnimi serijami. Zato njegova višja cena običajno pomeni nižjo stopnjo zavrnjenih kosov, kar lahko delno nadomesti razliko v stroških materiala.
Razlike v cenah nerjavnega jekla izvirajo iz več dejavnikov. To so sam razred jekla, zapletenost oblikovanja členkov, zahtevana površinska obdelava ter proizvodna metoda. Zrcalno polirana površina zahteva več ročnega dela kot čopičena površina. Sestava členka iz več delov z omejenimi tolerancami zahteva več časa za obdelavo kot preprost raven členek.
Titanij in alternativni materiali: višja cena, drugačni kompromisi
Titanijeve narukvice so lažje na zapestju in hipoalergene, kar jih naredi privlačne za določene blagovne pozicije. Titanij je težje obdelovati. Njegova nizka toplotna prevodnost hitreje obrablja rezalna orodja, toplotno upravljanje med obdelavo pa je zahtevnejše. Parametri CNC strojev zahtevajo natančno nadzorovanje, cikli pa so pogosto daljši. Surovi titanij je tudi dražji od nerjavnega jekla.
Keramični členki ponujajo poseben videz in odpornost proti praskam, vendar je material krhek. Med sestavljanjem ali po udarcu se lahko odlomi, kar poveča tveganje pri rokovanju in zavrnitvi. Ogljikovo vlakno je lahko in vizualno izrazito, vendar se njegovo strukturno obnašanje razlikuje od kovin, zato je treba znova premisliti obliko členkov in prileganje osi. Bakrove zlitine in aluminij so lažje obdelovati, vendar imajo slabšo odpornost proti koroziji, kar omejuje njihovo primernost.
Noben od teh materialov ni samodejno boljši. Prava izbira je odvisna od načrta oblikovanja, ciljne cene in načina nositve narukvice.
| Material ali postopek | Relativna cena | Glavna trdnost | Glavna omejitev |
|---|---|---|---|
| nerjavnega jekla razreda 304 | Nižja | Enostavno obdelovanje, nizka cena | Srednja odpornost pred korozijo |
| nerjavnega jekla razreda 316L | Srednje | Odpornost proti koroziji, stabilna končna obdelava | Nekoliko višja cena |
| Titan | Višji | Lahko, hipoalergeno | Težje obdelovanje, obraba orodja |
| Keramika | Višji | Poseben videz, odpornost proti praskam | Krhko, tveganje pri sestavljanju |
| Pvd revrstnjenje | Srednje | Možnosti barv, trdota površine | Lepilna moč je odvisna od predobdelave |
| CNC obravnava | Srednja do visoka | Natančnost, zapletene oblike | Višja enotna cena, počasnejša izdelava na kos |
Kako se proizvodne metode spreminjajo enačbo stroškov
Pritisnjenje je primerno za proizvodnjo v visokih količinah. Orodje za pritisnjenje stane več že na začetku, a enotni strošek pada z naraščanjem količine. Napredno orodje za pritisnjenje lahko oblikuje, prereže in izvrtne členke v neprekinjeni zaporedni operaciji, kar ohrani kratko ciklusno dobo. Nadomestek je, da se orodje s časom obrablja in da je treba nadzorovati odstopanje dimenzij.
CNC obdelava ponuja večjo fleksibilnost. Omogoča obdelavo zapletenih geometrij členkov brez posebnih orodij in dobro vzdržuje ozke tolerance. Slabost je hitrost in cena. CNC je počasnejša na kos in dražja pri visokih količinah. Najbolj smiselna je za proizvodnjo v nizkih do srednjih količinah, za zapletene oblike ali za dele, ki zahtevajo ozke tolerance.
Ti dve metodi nista izključujoči. Številni projekti za rokavce uporabljajo pritisnjenje za ploske členke in CNC za zapletene ali manjših količin proizvedene komponente. Enačba stroškov je odvisna od tega, kako so te metode kombinirane, in od tega, kako dobro je vsak korak nadzorovan.
Primer iz prakse, kjer je izbor materiala prisilil ponovno obdelavo
Blagovna znamka je za serijo narukovic izbrala cenejšo bakrovo zlitino. Vzorci so uspešno opravili preglede videza in proizvodnja je začela. Po prvih pošiljkah so nosilci poročali o spremembi barve in odpiranju na robovih po stiku z znojem. Površinska obdelava se ni dobro vezala na osnovni material.
Preiskava je pokazala, da problem ni bil le končna obdelava. Problem je bil sestavljena kombinacija zlitine in izbrane prevleke, ki nista bili skupaj preverjeni v realnih pogojih nošenja. Blagovna znamka je prešla na nerjavnega jekla 316L in spremenila površinsko obdelavo; težava je izginila.
Učinkovitost je bila jasna. Material in prevleka morata biti preizkušena kot en sistem, ne ločeno. Prevleka, ki dobro deluje na enem podlagi, se lahko drugače obnaša na drugi, razlike pa se običajno kažejo šele, ko je izdelek že v uporabi.
Kaj dejansko določa trajnost
Trajnost ni le posledica osnovnega materiala. Na to, kako dolgo se ročni nakit obdrži, vplivajo tudi natančnost prileganja členkov, trdota sponk, kakovost površinske obdelave in funkcionalnost sestavljenega izdelka. Ročni nakit iz visokokakovostnega materiala, ki pa ima prevelike dopustne odstopanja pri prileganju členkov, se lahko že zgodaj začne odlagati in neenakomerno obrabljati, medtem ko se ročni nakit iz skromnejšega materiala, izdelan pod stabilnim procesnim nadzorom, obdrži dlje.
Razred materiala naj ustrezajo pričakovanim obrabnim razmeram, ne le videzu.
Preverite oprijem površinske obdelave na dejanskem podlagi.
Določite dopustna odstopanja, ki upoštevajo najslabše možne kombinacije členkov.
Preizkušajte sestavljene ročne nakite glede gibljivosti in prostega hoda, ne le posameznih členkov.
Preverite trdoto sponk in geometrijo lukenj v primerjavi z odobrenim vzorcem.
Odločitve o materialih vedno vključujejo kompromis med stroški, obdelovalnostjo in dolgoročno obrabo. Burriva, kar pomeni Baoruihua (Dongguan) Precision Technology Co., Ltd., izvaja proizvodnjo originalnih komponent za ure na svoji tovarni v Dongguanu, pri čemer se proizvodnja rokavic razteza od CNC-frezanja in žigosanja do avtomatizirane brušenja in dimenzijskega pregleda. Znamke, ki preučujejo možnosti materialov za program rokavic, lahko stopijo v stik, da razpravljajo o izbiri razreda, zahtevah glede končne obdelave ter o tem, kako različne izbire vplivajo na ceno in trajnost.