
 EN
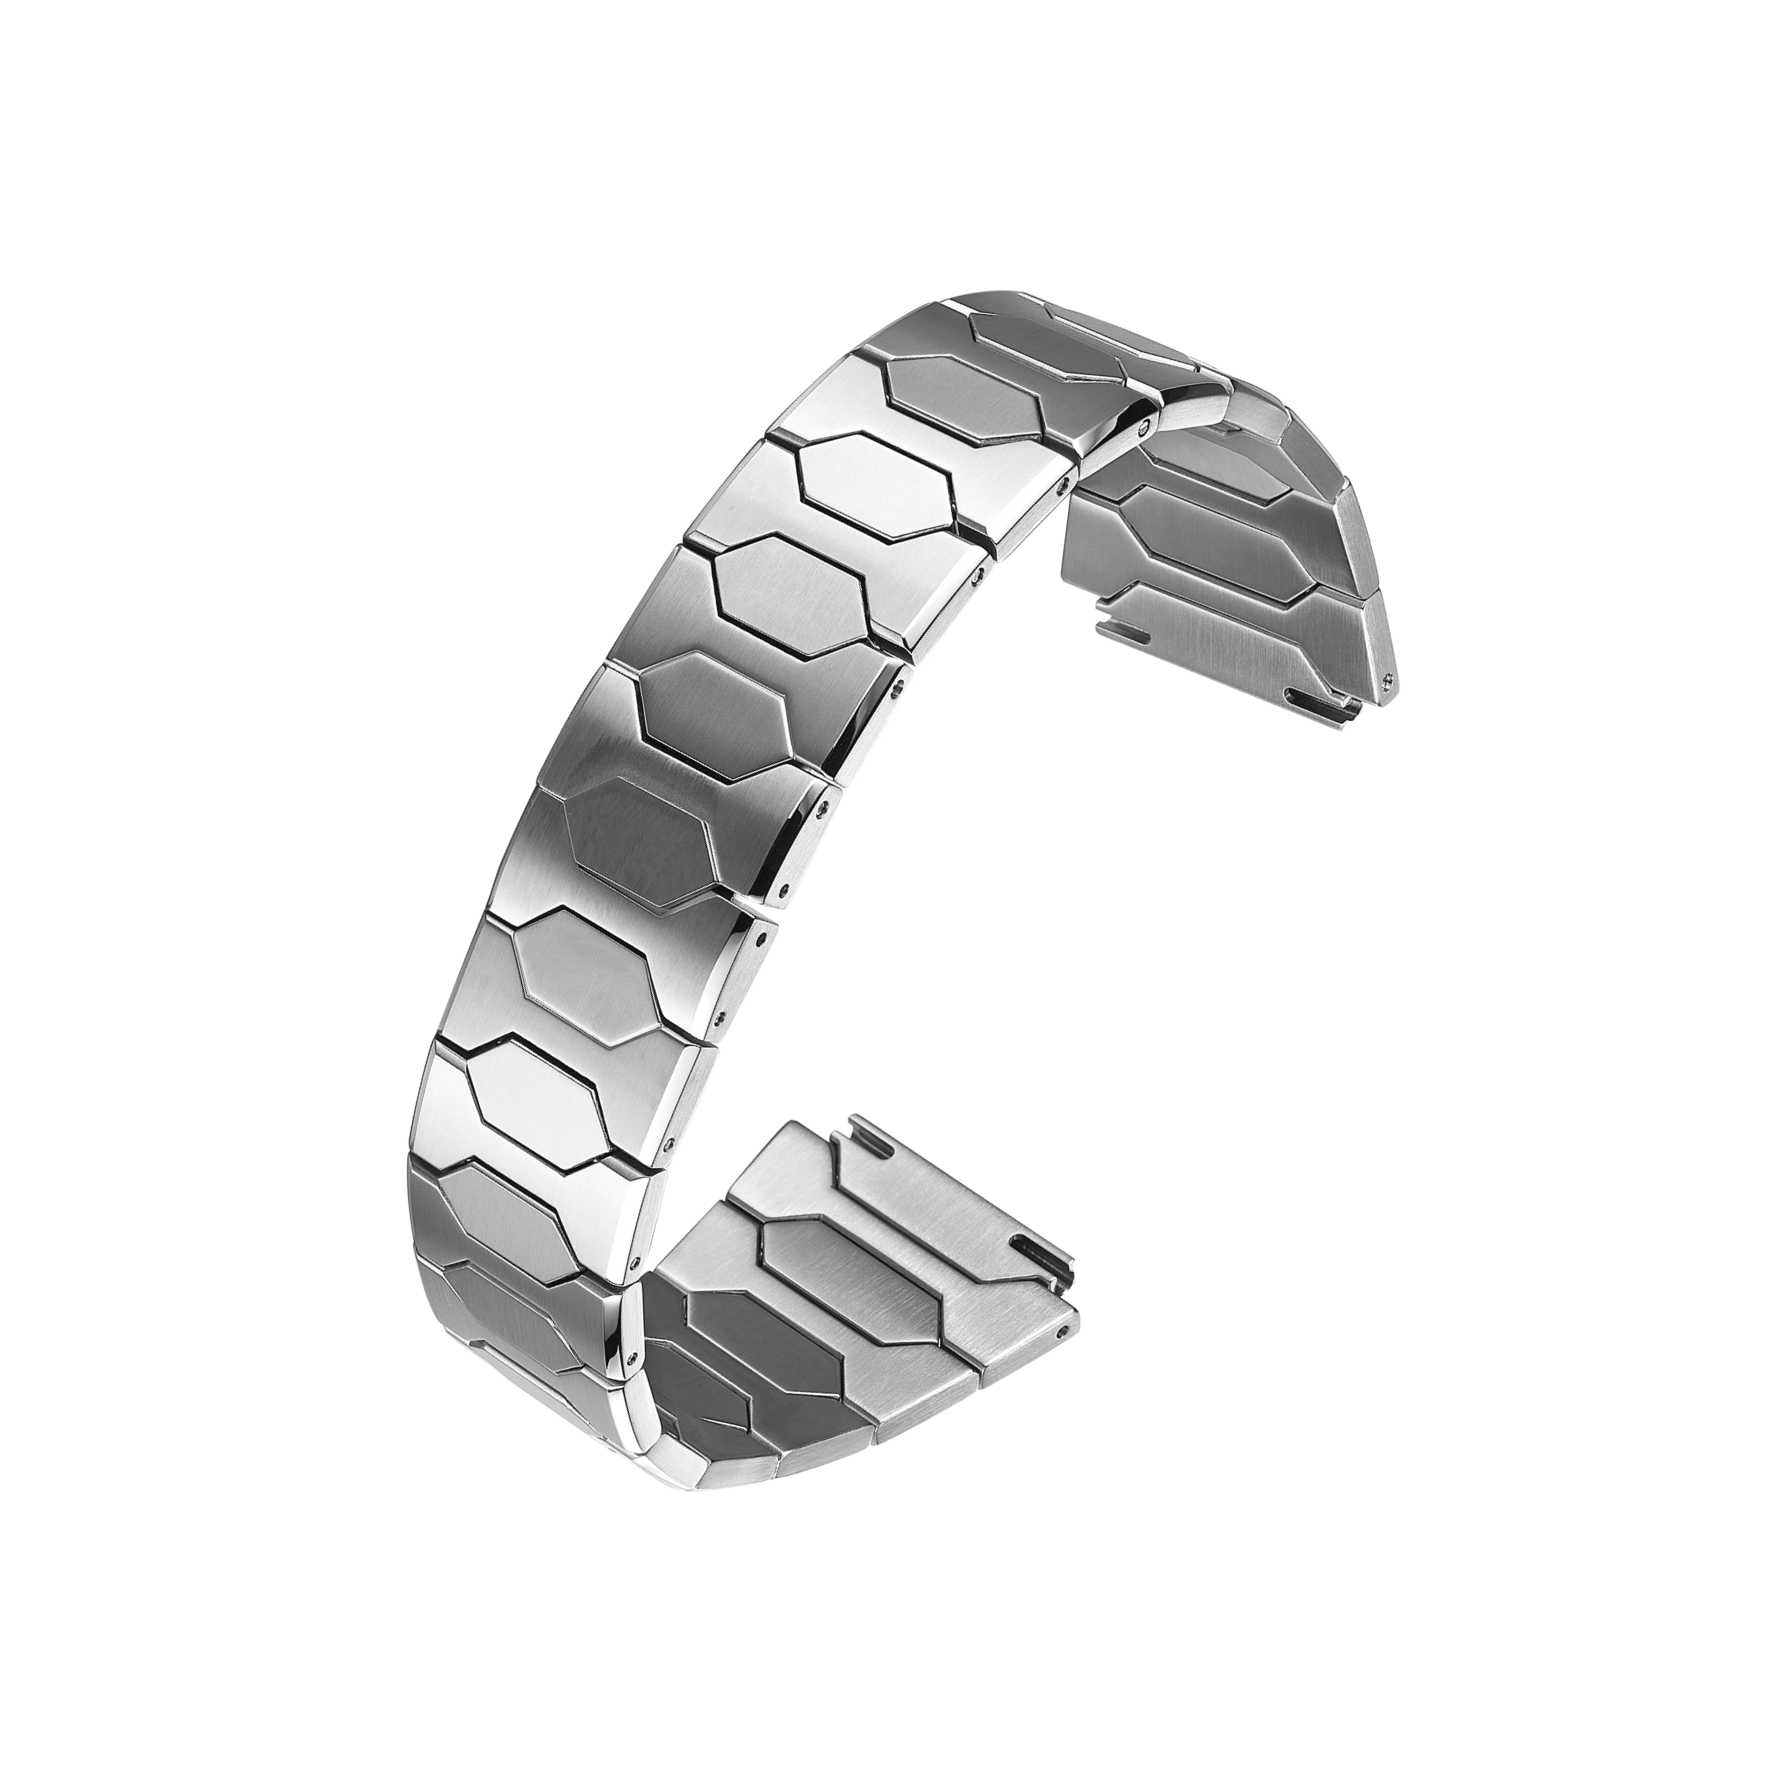
ブレスレットの見積もりは、単一の金額で決まることはめったにありません。2社の価格差は、通常、素材のグレード、機械加工の難易度、表面処理、リンクの設計などに起因します。図面ではまったく同じに見える2つのブレスレットでも、素材が変わると、実際の価格は大きく異なってくることがあります。
ステンレス鋼は一般的な出発点です。入手しやすく、加工性が安定しており、表面処理にも適しています。サプライヤーが304から316Lへ、あるいはステンレス鋼からチタンへと切り替えると、コスト構造が変化します。この変化は、原材料価格だけではなく、工具の摩耗、加工サイクル時間、不良率、仕上げ作業の負荷にも及びます。
そのため、素材の選定は、コスト削減を目的とした後期の検討ではなく、初期の仕様策定段階で行うべきです。金型が製作された段階でベース素材を変更すると、その後のすべての工程について再検証が必要になります。
ステンレス鋼:グレードによって性能は異なる
ステンレス鋼は単一の素材ではありません。ブレスレット製造では、304と316Lの2種類が最も一般的です。304はコストが低く、通常の使用条件下では十分な性能を発揮します。一方、316Lにはモリブデンが添加されており、耐食性が向上し、塩水噴霧試験や汗への暴露に対してもより優れた耐久性を示します。
ほとんどの時計用ブレスレットでは、316Lが実用的な標準素材です。加工性が安定しており、研磨・ブラッシング処理の品質も均一で、量産ロット間での品質ばらつきも少ないため、高価格ながら不良率が低く、その分素材費の差額を相殺できるケースが多く見られます。
ステンレス鋼の価格差は、いくつかの要因に起因します。素材のグレードそのもの、リンクのデザインの複雑さ、表面仕上げの要求レベル、および製造方法がすべて影響します。鏡面仕上げは、ブラシ仕上げよりも手間がかかります。公差が厳しく、複数の部品から構成されるリンクアセンブリは、単純なフラットリンクと比べて機械加工により多くの時間がかかります。
チタンおよびその他の代替素材:コストは高いが、異なるトレードオフが存在
チタン製ブレスレットは着け心地が軽く、金属アレルギーを引き起こしにくいという特長があり、特定のブランド戦略において魅力的です。ただし、チタンは加工が難しく、熱伝導率が低いため切削工具の摩耗が速く、加工時の熱管理もより高度な技術を要します。CNC加工条件は慎重に設定する必要があり、加工サイクル時間も一般的に長くなります。また、チタンの原材料価格もステンレス鋼より高くなります。
セラミック製リンクは独特の外観と耐傷性を備えていますが、材質がもろいため、組立時や衝撃時に欠けやすくなります。これにより取り扱いや不良品発生のリスクが高まります。カーボンファイバーは軽量で視認性に優れていますが、金属とは異なる構造的挙動を示すため、リンク形状やピンの嵌合設計を再検討する必要があります。銅合金およびアルミニウムは加工が容易ですが、耐食性が低く、適用可能な用途が限定されます。
これらの素材のいずれも、自動的に優れているわけではありません。最適な選択は、デザインの意図、目標価格、およびブレスレットの着用方法によって決まります。
| 材料または工程 | 相対的なコスト | 主な強度 | 主な制約 |
|---|---|---|---|
| 304ステンレス鋼 | 低い | 加工が容易でコストが低い | 中程度の耐食性 |
| 316Lステンレス鋼 | 中程度 | 耐食性に優れ、仕上げ品質が安定 | 若干コストが高い |
| チタン | 高機能 | 軽量で金属アレルギーを引き起こしにくい | 加工が難しく、工具摩耗が大きい |
| セラミック | 高機能 | 独特の外観と耐傷性 | もろく、組立時のリスクがある |
| PVDコーティング | 中程度 | カラーバリエーションと表面硬度 | 接着性は前処理に依存します |
| CNC加工 | 中程度から高程度 | 高精度・複雑な形状 | 単価が高く、1個あたりの加工時間が長い |
製造方法がコスト構造に与える影響
プレス成形は大量生産に適しています。金型への初期投資は大きくなりますが、生産数量が増えるにつれて単価は低下します。連続式金型(プログレッシブダイ)を用いれば、成形・切断・パンチングを一連の工程で連続して行えるため、サイクルタイムを短く保てます。ただし、金型は使用に伴って摩耗し、寸法のばらつき(ドリフト)を定期的に監視する必要があります。
CNC加工は柔軟性に優れています。専用の金型を必要とせず、複雑なリンク形状にも対応でき、高い寸法精度も確保できます。一方で、1個あたりの加工時間は長く、大量生産ではコストが高くなります。したがって、少量~中量生産、複雑な形状、あるいは高精度が求められる部品の製造に最も適しています。
この2つの方法は互いに排他的ではなく、多くのブレスレット製品では、フラットなリンク部にはスタンピングを、複雑な形状や少量生産の部品にはCNC加工を併用しています。コストは、これらの加工方法をどのように組み合わせるか、および各工程の品質管理がどの程度徹底されているかによって決まります。
素材選定の誤りにより再作業を余儀なくされた実例
あるブランドが、コスト削減のためブレスレットのロットに安価な銅合金を採用しました。試作品は外観検査を通過し、量産が開始されました。しかし、初回出荷後に着用者から、汗にさらされた後に縁部で変色や剥離が発生したとの報告が相次ぎました。これは、表面処理が基材と十分に密着していなかったためです。
調査の結果、問題の原因は単に仕上げ工程だけではなく、選択された合金とコーティングの組み合わせにあり、その両者が実際の着用条件下で事前に十分に検証されていなかったことが判明しました。その後、ブランドは素材を316Lステンレス鋼に変更し、表面処理も見直したところ、問題は解消されました。
教訓は明快でした。素材とコーティングは、それぞれ個別にではなく、あくまで一体のシステムとして評価する必要があります。ある基材で優れた性能を示すコーティングでも、別の基材では異なる挙動を示すことがあります。こうした差異は、製品が実際に現場で使用されてから初めて明らかになることがほとんどです。
耐久性を左右する要因とは?
耐久性はベースとなる素材だけでは決まりません。リンクの寸法公差、ピンの硬度、表面仕上げの品質、そして組み立て後の機能性——これらすべてが、ブレスレットの寿命に影響を与えます。たとえ高品質な素材で作られたブレスレットでも、寸法公差が緩ければ、早期にガタツキや摩耗の偏りが生じる可能性があります。一方、やや質素な素材でも、工程管理が安定していれば、より長持ちするブレスレットになることがあります。
外観だけでなく、想定される摩耗条件に応じて素材のグレードを選定してください。
表面処理の密着性は、実際の基材上で確認してください。
最も不利なリンクの組み合わせを想定し、そのうえで寸法公差の許容範囲を設定してください。
個々のリンクだけでなく、組み立て後のブレスレット全体について、可動性(アーティキュレーション)および遊び(プレイ)を検証してください。
ピンの硬度および穴の形状は、承認済みのサンプルと照合して確認してください。
素材の選定は、常にコスト、加工性、長期的な耐摩耗性の間でトレードオフが発生します。ブルリバ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、中国・東莞に拠点を置き、OEM向け時計部品の製造を手掛けており、ブレスレットの生産では、CNCフライス加工、プレス成形、自動研磨、寸法検査に対応しています。ブレスレット用素材の選定を検討中のブランド様は、ご希望のグレード、仕上げ要件、およびそれらの選択が価格や耐久性に与える影響について、ぜひ当社までお問い合わせください。