
 EN
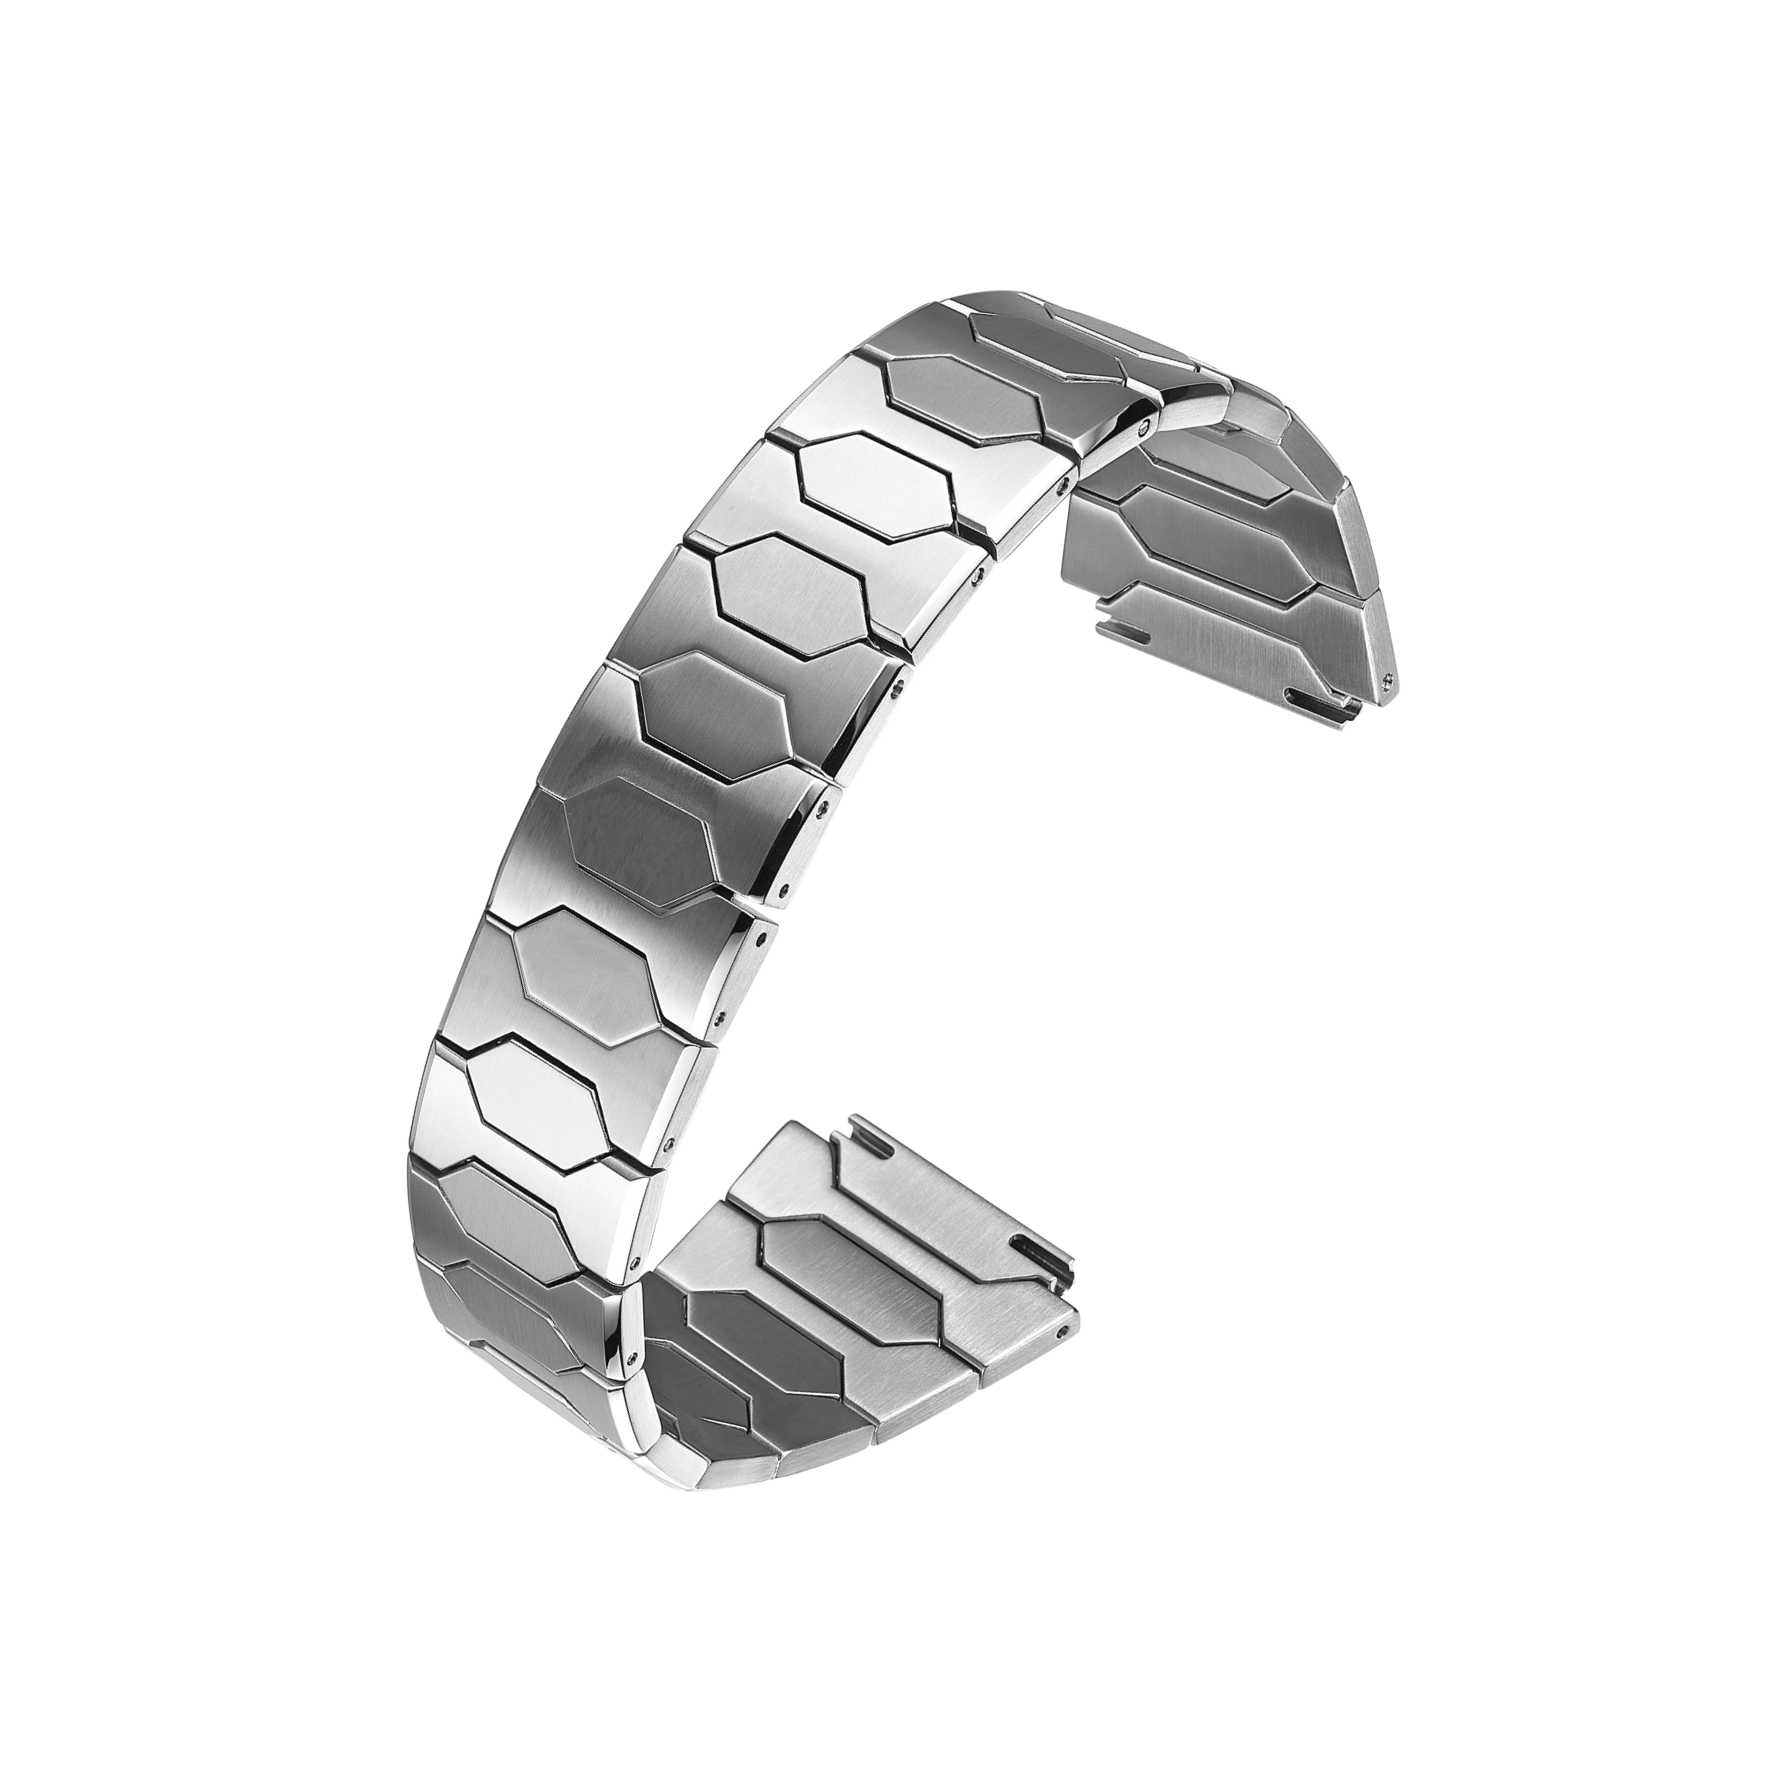
O ofertă pentru o brățară rar se rezumă la un singur număr. Diferența de preț dintre doi furnizori se datorează, de obicei, calității materialelor, complexității prelucrării, tratamentului superficial și designului elementelor. Două brățări care par identice pe un desen pot avea prețuri foarte diferite odată ce materialul este schimbat.
Oțelul inoxidabil este punctul de plecare obișnuit. Este ușor de procurat, se prelucrează în mod previzibil și acceptă bine tratamentele superficiale. Odată ce un furnizor trece de la oțelul inoxidabil 304 la 316L sau de la oțelul inoxidabil la titan, structura costurilor se modifică. Această modificare nu se datorează doar prețului materiei prime, ci și uzurii sculelor, duratei ciclului de producție, ratei de rebuturi și efortului necesar finisării.
De aceea, deciziile legate de material trebuie luate în cadrul discuțiilor inițiale privind specificațiile, nu într-o etapă ulterioară de reducere a costurilor. În momentul în care matrițele sunt deja realizate, schimbarea materialului de bază implică revalidarea fiecărei etape ulterioare.
Oțel inoxidabil: Nu toate calitățile sunt egale
Oțelul inoxidabil nu este un singur material. 304 și 316L sunt cele două calități cele mai frecvent utilizate în realizarea brățărilor. 304 este mai ieftin și oferă performanțe satisfăcătoare în condiții normale. 316L conține molibden, ceea ce îmbunătățește rezistența la coroziune și asigură o comportare superioară în testele cu spray de sare și în contact cu transpirația.
Pentru majoritatea brățărilor de ceas, 316L reprezintă standardul practic. Se prelucrează în mod predictibil, se lustruiește și se periază în mod uniform și păstrează calitatea pe toate loturile de producție. De aceea, prețul său mai ridicat este de obicei asociat cu o rată mai scăzută de rebuturi, ceea ce poate compensa parțial diferența de cost a materialului.
Diferențele de cost în cadrul oțelurilor inoxidabile provin din mai multe surse: calitatea în sine, complexitatea designului elementelor, cerințele privind finisajul suprafeței și metoda de producție. Un finisaj lucios necesită mai multă muncă decât unul mat. Asamblarea unui element format din mai multe piese, cu toleranțe strânse, necesită mai mult timp de prelucrare decât un element simplu, plan.
Titanium și materiale alternative: Cost mai ridicat, compromisuri diferite
Brățările din titan se așează mai ușor pe încheietura mâinii și sunt hipoalergenice, ceea ce le face atrăgătoare pentru anumite poziționări de brand. Titanul este mai greu de prelucrat prin strunjire. Conductivitatea sa termică scăzută uzură mai repede sculele de tăiere, iar gestionarea căldurii în timpul prelucrării este mai exigentă. Parametrii CNC necesită o controlare atentă, iar timpii de ciclu sunt adesea mai lungi. Titanul brut este, de asemenea, mai scump decât oțelul inoxidabil.
Elementele din ceramică oferă un aspect distinct și rezistență la zgârieturi, dar materialul este casant. Se pot forma cioburi în timpul asamblării sau după un impact, ceea ce ridică riscul de manipulare incorectă și de respingere. Fibra de carbon este ușoară și vizual distinctă, dar comportamentul său structural diferă de cel al metalelor, astfel încât proiectarea elementelor și angrenarea axelor trebuie reconsiderate. Aliajele de cupru și aluminiul sunt mai ușor de prelucrat, dar oferă o rezistență la coroziune mai slabă, ceea ce limitează domeniile în care sunt potrivite.
Niciunul dintre aceste materiale nu este, în mod automat, mai bun. Alegerea corectă depinde de intenția de design, de prețul țintă și de modul în care brățarul va fi purtat.
| Material sau proces | Cost relativ | Rezistența principală | Limitarea principală |
|---|---|---|---|
| oțel inoxidabil 304 | Inferior | Ușor de prelucrat, cost scăzut | Rezistență moderată la coroziune |
| oțel inoxidabil 316L | Moderat | Rezistență la coroziune, finisare stabilă | Cost ușor mai ridicat |
| Titan | Superior | Ușor, hipoalergenic | Mai dificil de prelucrat, uzură a sculelor |
| Ceramică | Superior | Aspect distinct, rezistență la zgârieturi | Fragil, risc la asamblare |
| Revopsire pvd | Moderat | Opțiuni de culoare, duritate a suprafeței | Aderența depinde de tratamentul preliminar |
| Frezare CNC | Moderat spre ridicat | Precizie, forme complexe | Cost unitar mai mare, mai lent pe piesă |
Cum metodele de fabricație modifică ecuația costurilor
Stampilarea este potrivită pentru producția în volum mare. Costul matriței este mai mare inițial, dar costul pe unitate scade pe măsură ce volumul crește. O matriță progresivă poate forma, tăia și perfora elementele într-o secvență continuă, menținând astfel timpul de ciclu scăzut. Compromisul constă în faptul că matrița se uzează în timp și trebuie monitorizată deriva dimensională.
Prelucrarea CNC oferă mai multă flexibilitate. Aceasta gestionează geometria complexă a elementelor fără echipamente speciale și păstrează cu precizie toleranțele strânse. Dezavantajul este viteza și costul. Prelucrarea CNC este mai lentă pe piesă și mai costisitoare la volume mari. Este cea mai potrivită pentru serii mici sau medii, forme complexe sau piese care necesită toleranțe strânse.
Cele două metode nu se exclud reciproc. Multe proiecte de brățări folosesc stampilarea pentru elemente plane și prelucrarea CNC pentru componente complexe sau de volum mic. Ecuația costurilor depinde de modul în care aceste metode sunt combinate și de cât de bine este controlat fiecare pas.
Un caz de teren în care alegerea materialului a impus refacerea produsului
O marcă a ales un aliaj de cupru mai ieftin pentru un lot de brățări. Eșantioanele au trecut verificările de aspect și producția a început. După primele livrări, utilizatorii au raportat decolorare și desprindere de-a lungul marginilor, după expunerea la transpirație. Tratamentul de suprafață nu s-a aderat corespunzător la substrat.
Investigația a arătat că problema nu era doar procesul de finisare. Era combinația dintre aliaj și acoperirea aleasă, care nu fusese validată împreună în condiții reale de uzură. Marca a trecut la oțel inoxidabil 316L și a revizuit tratamentul de suprafață, iar problema a dispărut.
Legea învățată a fost simplă: materialul și acoperirea trebuie testate ca un sistem unic, nu separat. O acoperire care funcționează bine pe un substrat poate avea un comportament diferit pe altul, iar diferența apare, de obicei, după ce produsul este deja în uz.
Ce determină, de fapt, durabilitatea
Durabilitatea nu este doar o chestiune de material de bază. Toleranțele de asamblare ale elementelor, duritatea axelor, calitatea finisajului superficial și funcționalitatea ansamblului influențează toate durata de viață a brățării. O brățară realizată dintr-un material de calitate, dar cu toleranțe largi, poate dezvolta zgomote și uzură neuniformă mai devreme decât o brățară fabricată dintr-un material mai modest, dar cu control stabil al procesului.
Alegeți calitatea materialului în funcție de condițiile prevăzute de uzură, nu doar de aspectul exterior.
Verificați aderența tratamentului superficial pe substratul real.
Stabiliți ferestre de toleranță care să țină cont de combinațiile cele mai defavorabile ale elementelor.
Testați brățările asamblate pentru articulație și joc, nu doar elementele individuale.
Verificați duritatea axelor și geometria găurilor în comparație cu eșantionul aprobat.
Deciziile privind materialele implică întotdeauna un compromis între cost, prelucrabilitate și uzură pe termen lung. Burriva, prescurtare pentru Baoruihua (Dongguan) Precision Technology Co., Ltd., produce componente OEM pentru ceasuri din baza sa din Dongguan, iar producția de brățări include frezare CNC, ambutisare, lustruire automatizată și inspecție dimensională. Mărcile care evaluează opțiunile de materiale pentru un program de brățări pot contacta firma pentru a discuta selecția calității, cerințele privind finisajul și modul în care alegerile diferite influențează prețul și durabilitatea.