
 EN
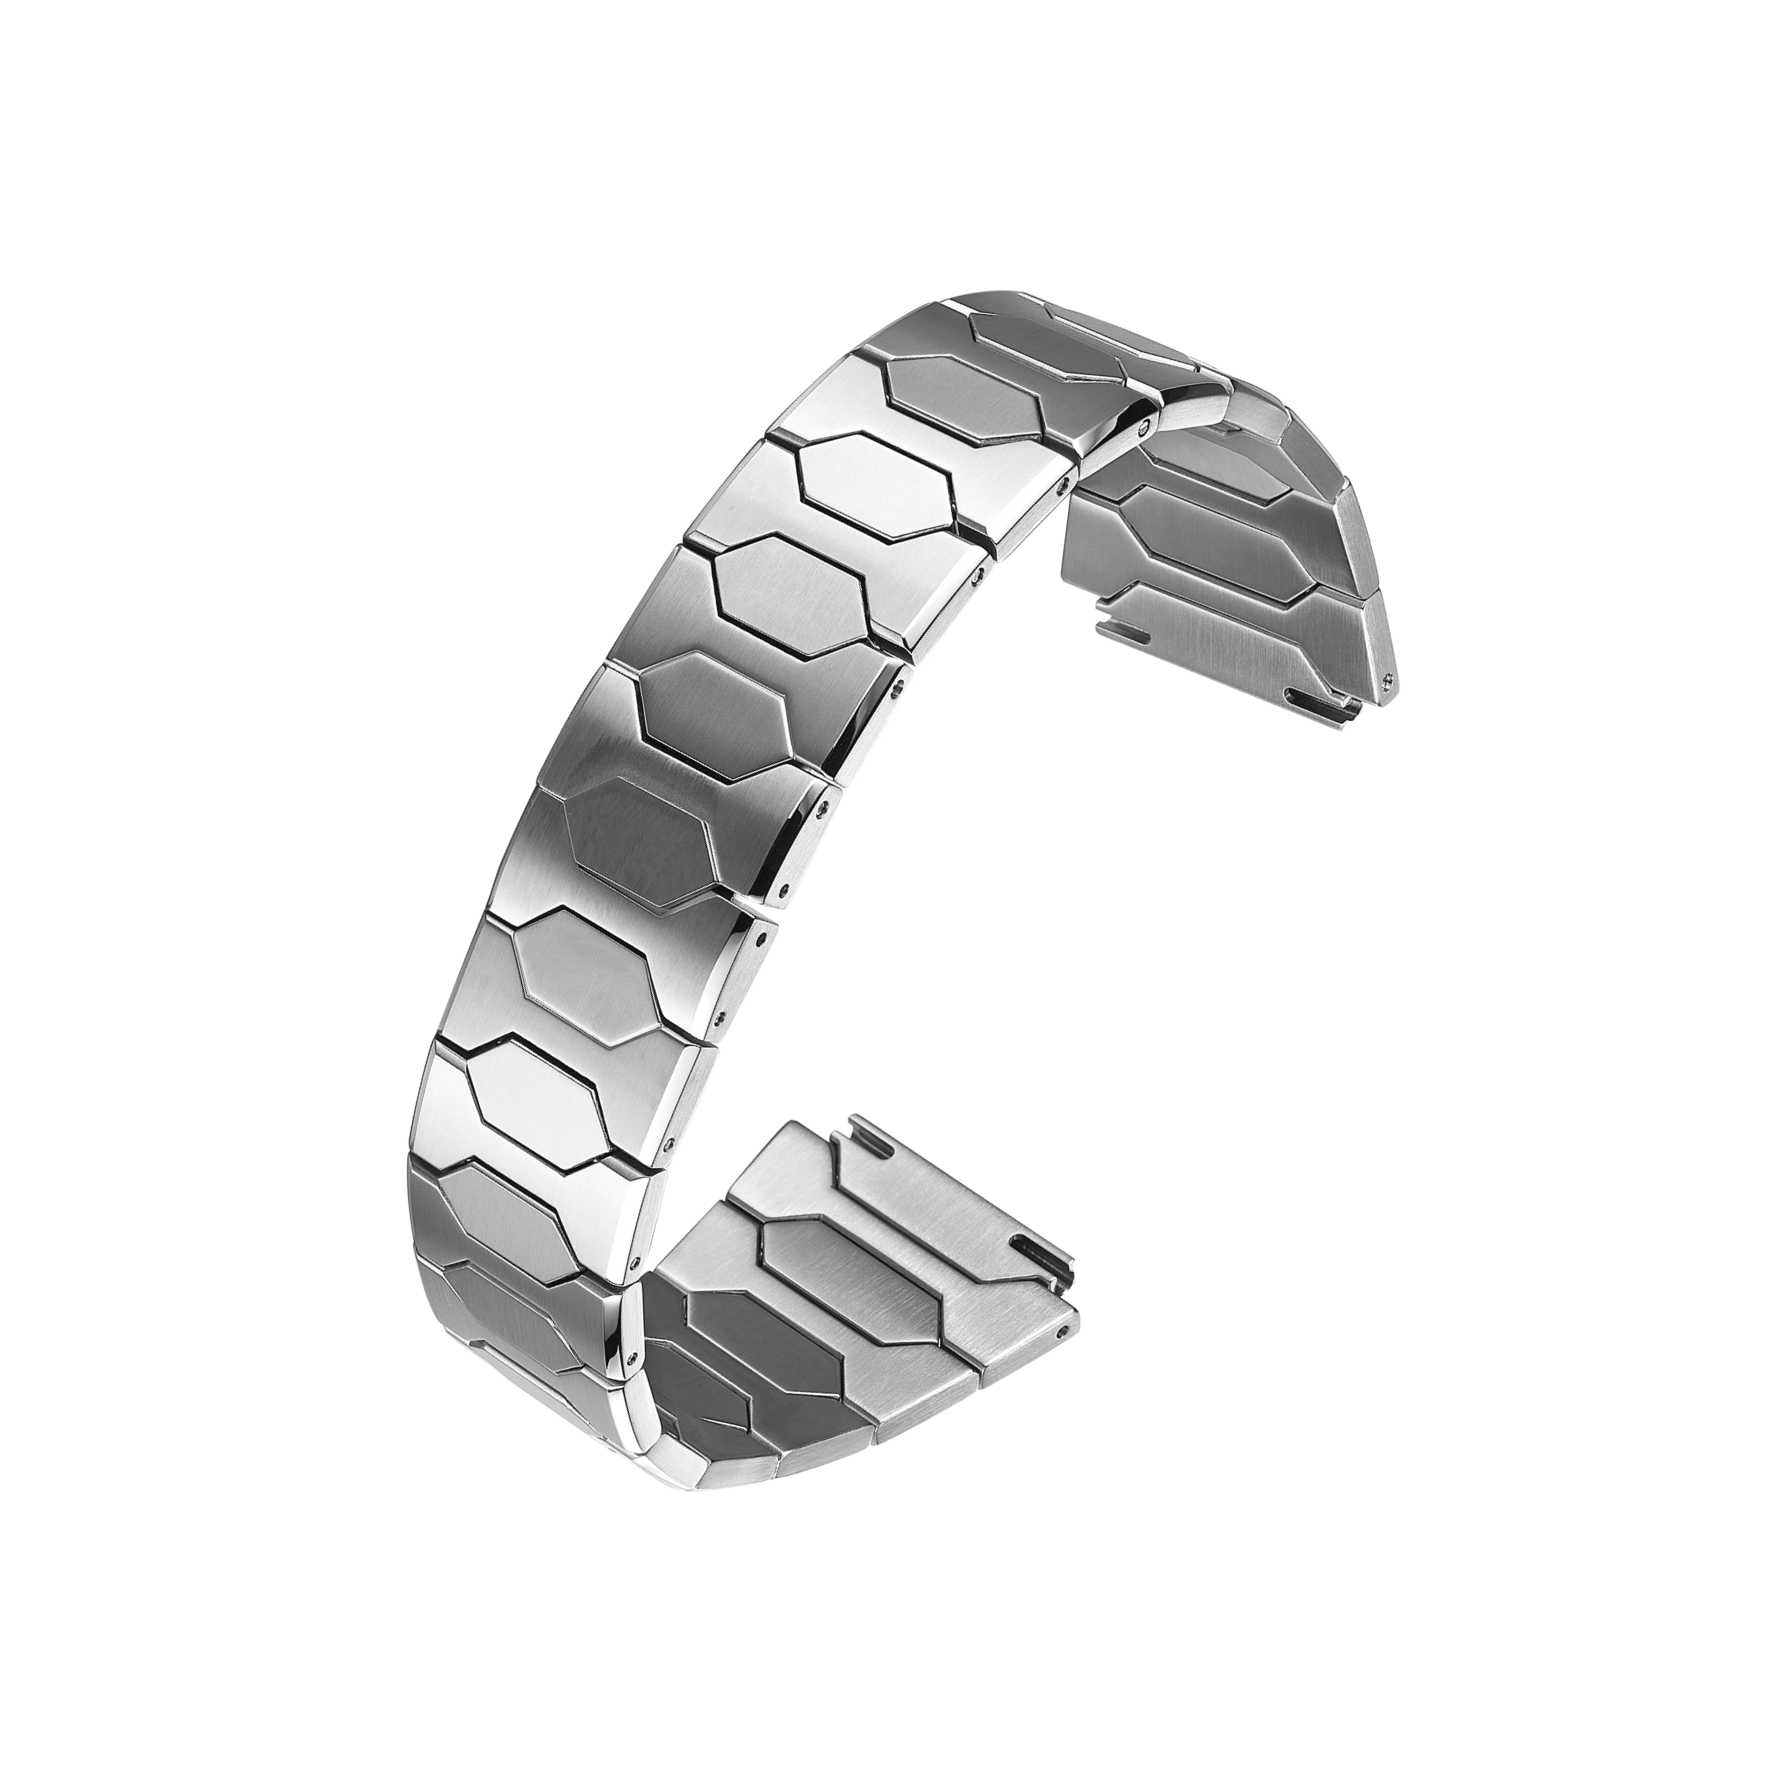
Cena náramku se zřídka odvíjí od jediné částky. Rozdíl v ceně mezi dvěma dodavateli obvykle souvisí s třídou materiálu, obtížností obrábění, povrchovou úpravou a konstrukcí článků. Dva náramky, které vypadají na výkresu identicky, se mohou po změně materiálu výrazně lišit v ceně.
Nerezová ocel je běžným výchozím materiálem. Je snadno dostupná, předvídatelně se obrábí a dobře přijímá povrchovou úpravu. Jakmile dodavatel přejde od třídy 304 k třídě 316L nebo od nerezové oceli k titanu, mění se celá cenová struktura. Tato změna není pouze důsledkem ceny suroviny, ale také opotřebení nástrojů, doby cyklu, míry odpadu a úsilí potřebného pro dokončení.
Proto materiálová rozhodnutí patří do rané fáze specifikace, nikoli do pozdní fáze snižování nákladů. Ve chvíli, kdy jsou vyrobeny nástroje, znamená změna základního materiálu opětovné ověření každého následného kroku.
Nerezová ocel: Ne všechny třídy jsou stejné
Nerezová ocel není jeden jediný materiál. Nejčastěji se při výrobě náramků používají třídy 304 a 316L. Třída 304 je levnější a v běžných podmínkách funguje uspokojivě. Třída 316L obsahuje molybden, který zlepšuje odolnost proti korozi a lépe odolává testům stříkání solným roztokem i expozici potu.
Pro většinu hodinových náramků je třída 316L praktickým standardem. Zpracovává se předvídatelně, leskne se a matuje se rovnoměrně a dobře si udržuje kvalitu napříč výrobními šaržemi. Proto její vyšší cena často souvisí s nižší mírou zamítnutí dílů, což může částečně kompenzovat rozdíl v ceně materiálu.
Rozdíly v cenách nerezové oceli vyplývají z několika faktorů: samotná třída materiálu, složitost konstrukce článku, požadavek na povrchovou úpravu a výrobní metoda. Zrcadlově leštěný povrch vyžaduje více pracovní síly než matně broušený. Sestava článku složená z více dílů s přesnými tolerancemi vyžaduje delší obráběcí dobu než jednoduchý plochý článek.
Titan a alternativní materiály: vyšší náklady, jiné kompromisy
Titanové náramky jsou na zápěstí lehčí a hypoalergenní, což je pro určité značkové pozice výhodné. Titan je obtížněji obrábětelný. Jeho nízká tepelná vodivost zrychluje opotřebení řezných nástrojů a řízení tepla během obrábění je náročnější. Parametry CNC strojů je nutné pečlivě nastavit a cyklové doby jsou často delší. Syrový titan je také dražší než nerezová ocel.
Keramické články nabízejí odlišný vzhled a odolnost proti poškrábání, ale materiál je křehký. Může se odloupnout během montáže nebo po nárazu, což zvyšuje riziko poškození při manipulaci a odmítnutí výrobku.
Žádný z těchto materiálů není automaticky lepší. Správná volba závisí na konstrukčním záměru, cílové ceně a způsobu nošení náramku.
| Materiál nebo proces | Relativní náklady | Hlavní pevnost | Hlavní omezení |
|---|---|---|---|
| nerezová ocel 304 | Nižší | Snadno obrobitelné, nízká cena | Střední odolnost proti korozi |
| z nerezové oceli 316L | Střední | Odolnost proti korozi, stabilní povrchová úprava | Mírně vyšší cena |
| Titán | Vyšší | Lehké, hypoalergenní | Obtížněji obrobitelné, opotřebení nástrojů |
| Keramika | Vyšší | Odlišný vzhled, odolnost proti poškrábání | Křehké, riziko při montáži |
| Nános PVD | Střední | Možnosti barev, tvrdost povrchu | Přilnavost závisí na předúpravě |
| Cnc frézování | Střední až Vysoká | Přesnost, složité tvary | Vyšší náklady na jednotku, pomalejší výroba na součástku |
Jak výrobní metody mění rovnici nákladů
Pro tlakové tváření jsou vhodné výroby vysokého objemu. Náklady na matrice jsou na začátku vyšší, ale náklady na jednotku klesají s rostoucím objemem. Progresivní matrice dokáže tvarovat, stříhat a probíjet články v nepřetržité posloupnosti, čímž udržuje krátký cyklový čas. Kompenzace spočívá v opotřebení matrice v průběhu času a nutnosti sledovat rozměrový posun.
CNC obrábění nabízí větší flexibilitu. Zvládá složitou geometrii článků bez specializovaného nástroje a dobře udržuje úzké tolerance. Nevýhodou je rychlost a cena. CNC je pomalejší na součástku a u vysokých objemů dražší. Nejvíce se osvědčuje pro výrobu malých a středních sérií, složitých tvarů nebo součástek vyžadujících úzké tolerance.
Tyto dvě metody se navzájem nevylučují. Mnoho projektů náramků využívá razítkování pro ploché články a CNC obrábění pro složité nebo malosériové součásti. Nákladová rovnice závisí na tom, jak jsou tyto metody kombinovány a jak dobře je každý krok kontrolován.
Případ z praxe, kdy volba materiálu vyústila v nutnost přepracování
Značka zvolila levnější měděnou slitinu pro dávku náramků. Vzorky splnily kontrolu vzhledu a výroba začala. Po prvních dodávkách ale uživatelé hlásili změnu barvy a odštěpování povrchu podél hran po expozici potu. Povrchová úprava se k podkladovému materiálu nedotvořila dostatečně pevně.
Vyšetřování odhalilo, že problém nebyl pouze ve výsledné povrchové úpravě. Spíše šlo o kombinaci slitiny a zvoleného povlaku, která nebyla společně ověřena za skutečných podmínek nošení. Značka proto přešla na nerezovou ocel 316L a upravila povrchovou úpravu – poté se problém vyřešil.
Lekce byla přímočará. Materiál i povlak je třeba testovat jako celek, nikoli odděleně. Povlak, který se dobře chová na jednom podkladu, se může na jiném podkladu chovat odlišně a rozdíl se obvykle projeví až po uvedení výrobku do provozu.
Co ve skutečnosti ovlivňuje životnost
Životnost není záležitostí pouze základního materiálu. Tolerance spojů, tvrdost kolíků, kvalita povrchové úpravy a funkčnost sestaveného výrobku všechny ovlivňují, jak dlouho náramek vydrží. Náramek vyrobený z kvalitního materiálu, ale s příliš volnými tolerancemi, může dříve začít „hranit“ a opotřebovávat se nerovnoměrně než náramek vyrobený z méně náročného materiálu, avšak s stabilním procesním řízením.
Vyberte třídu materiálu podle očekávaných podmínek opotřebení, nikoli pouze podle vzhledu.
Potvrďte přilnavost povrchové úpravy na skutečném podkladu.
Nastavte toleranční rozsahy tak, aby zohledňovaly nejméně příznivé kombinace článků.
Testujte sestavené náramky na pohyblivost a vůli, nikoli pouze jednotlivé články.
Zkontrolujte tvrdost kolíků a geometrii otvorů proti schválenému vzorku.
Rozhodování o materiálu vždy zahrnuje kompromis mezi náklady, obráběností a dlouhodobou odolností proti opotřebení. Burriva, zkratka pro Baoruihua (Dongguan) Precision Technology Co., Ltd., vyrábí OEM součásti pro hodinky ze svého sídla v Dongguanu; výroba náramků zahrnuje frézování CNC, stříhání, automatické leštění a rozměrovou kontrolu. Značky, které zvažují možnosti materiálů pro program náramků, se mohou obrátit na diskuzi o výběru třídy materiálu, požadavcích na povrchovou úpravu a tom, jak různé volby ovlivňují cenu a trvanlivost.